Español



TL;DR: Soldadura de acero inoxidable de grado médico es un proceso de soldadura único que no presenta ningún riesgo de oxidación de microfisuras o biocompatibilidad. La técnica proporciona juntas esterilizadas sin fisuras utilizando gases de protección y fuentes de calor localizadas con tolerancias de ±0,008 mm y rugosidad superficial (Ra) ≤ 0,4 μm.
Para ingenieros novatos y gerentes de compras junior, interpretar los criterios para la sanidad soldadura Esto plantea desafíos en cuanto a qué considerar en términos de decoloración y metalurgia aceptable. Por ejemplo, las soldaduras sanitarias de aleaciones austeníticas crean vías de flujo estériles sin pérdida localizada de cromo ni contaminación del metal base.
Esta sencilla guía explica los criterios de higiene junto con una tabla comparativa práctica de procesos para la limpieza orbital. GTAW y fuentes de energía láser focalizadas. En otras palabras, comprender tales Los fundamentos de la ingeniería garantizarán el cumplimiento estructural..
Conclusiones clave
- Eliminación de defectos: La eliminación de defectos constituye la clave de las soldaduras de acero inoxidable utilizadas en aplicaciones médicas. El control localizado del calor y la protección con gas garantizan la ausencia de porosidad, falta de fusión y escoria de óxido en la pared interior, manteniendo un flujo sanitario. rugosidad superficial de Ra ≤ 0,4 μm.
- Nivel de oxígeno: La pureza constituye el índice importante de limpieza. Durante la purga inversa con gas argón, la pureza del gas de protección de argón debe alcanzar ≥ 99,995% y el nivel de oxígeno residual dentro del orificio del tubo debe permanecer ≤ 70 ppm para evitar la corrosión por sensibilización y el fallo de la película pasiva.
- Tolerancia y zona de riesgo: La capacidad de tolerancia está directamente relacionada con la zona afectada por el calor (ZAC). En el proceso de soldadura láser, una zona afectada por el calor (ZAC) 0,1–0,3 mm se logra lo cual es mucho menor que el Soldadura TIG y mantiene la dimensión del conjunto del catéter de pared delgada a un nivel de precisión de ±0,008 mm sin distorsión térmica.
¿Por qué deberías confiar en esta guía para principiantes?
La guía fue creada por Gloria, una experimentada profesional de la ingeniería con más de 15 años de experiencia en procesos de fabricación de precisión y prototipos médicos (Aprende de Perspectivas de ingeniería de Gloria en LinkedIn a través de los mecanismos). La guía ha sido revisada conjuntamente por el equipo jefe de procesos médicos de LS Manufacturing basándose en la base de datos de producción.
¿Qué es la soldadura de acero inoxidable de grado médico?
Soldadura de grado médico Se refiere a un procedimiento de soldadura preciso utilizado para fusionar aceros inoxidables austeníticos como 304L y 316L, en condiciones estériles y resistentes a la corrosión.
- Concepto clave: El gas inerte ultrapuro crea un aislamiento del entorno y la mínima entrada de calor garantiza que no haya oxidación ni microprecipitación.
- Ajuste preciso: Tolerancia de ajuste de ±0,008 mm, con un acabado superficial de Ra ≤ 0,4 µm para una trayectoria de flujo estéril.
- Aplicaciones comunes: Encapsulación del implante in vivo y tubos para fluidos quirúrgicos.
- Caso extremo: Las piezas contaminadas con grasa espesa y con holguras superiores a 0,05 mm quedan fuera de la categoría precisa.
El límite de la ingeniería estéril
- A diferencia de la soldadura industrial convencional, la soldadura industrial estéril debe cumplir con los estándares de biocompatibilidad en lo que respecta a la no lixiviación de iones de metales pesados y la resistencia a la exposición repetida a la esterilización en autoclave a alta temperatura.
- La junta de soldadura debe estar libre de grietas, ya que una grieta microscópica es una trampa bacteriana que no es apta para el crecimiento bacteriano. limpieza in situ (CIP).
Base metalúrgica
Grado bajo en carbono acero inoxidable 316L Se selecciona principalmente por su resistencia a la sensibilización durante los ciclos térmicos. De acuerdo con el Manual ASM, vol. 6, los aceros inoxidables austeníticos experimentan precipitación de carburo de cromo (Cr23C6) a lo largo de los límites de grano dentro del rango de temperatura crítica de sensibilización de 425 °C a 850 °C. Para evitar que el metal base y la zona afectada por el calor permanezcan en este rango de temperatura durante la soldadura multipaso, la temperatura entre pasadas debe controlarse estrictamente a ≤ 175 °C.
¿Cómo se aplican las normas de limpieza para la soldadura?
La especificación de limpieza de soldadura es una especificación de calidad cuantificada que determina la integridad del recubrimiento de la capa antioxidante en la junta de soldadura y la capacidad de unión del líquido estéril.
- Principio de ingeniería: Al mantener un flujo constante de argón de respaldo, el nivel de oxígeno residual en la parte posterior del baño de soldadura se controla a un nivel ≤ 70 PPM, eliminando así la capa de óxido porosa y frágil denominada "azucarado".
- Control de temperatura: La temperatura entre pasadas se mantiene a ≤ 175 °C.
- Valor para la industria: Define los requisitos de entrada de los equipos utilizados en la industria farmacéutica y de los tubos de los endoscopios.
- Nota sobre el alcance: Esto no se aplica a las estructuras de edificios ordinarias, en las que se permite una capa gruesa de óxido.
Cláusulas clave de AWS D18.1 y ASME BPE
1. La cantidad de oxígeno presente en el gas de protección de respaldo deberá ser ≤ 70 ppm, y esto es aplicable para las tres primeras etapas de la AWS D18.2 tabla de decoloración.
2. La superficie de contacto con el medio de la trayectoria de flujo deberá cumplir con Ra ≤ 0,4 µm y estar pasivada químicamente.
3. Referencia de autoridad: ASME BPE (Equipo de bioprocesamiento) Especificación de inspección de soldadura MJ (Unión de materiales).
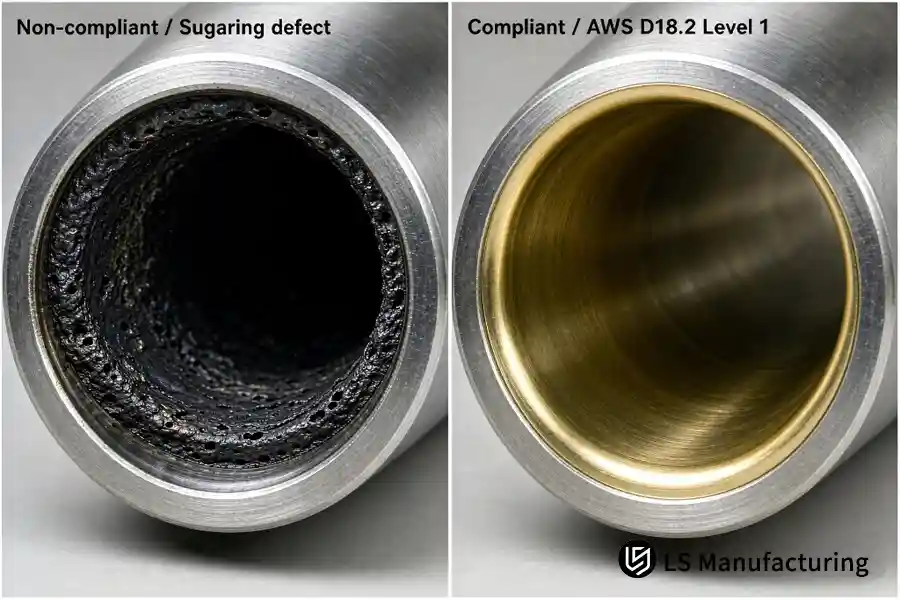
Figura 1: Comparación visual del orificio interno: defecto de azucarado no conforme debido a purga insuficiente (izquierda) frente a orificio liso conforme que cumple con los criterios de decoloración de nivel 1 de AWS D18.2 (derecha).
¿Cómo funciona la soldadura TIG en la fabricación de dispositivos médicos?
Para apreciar proceso de soldadura TIG Las operaciones en la industria de fabricación de dispositivos médicos comienzan con la fuente de calor. De entre todos los diferentes procesos de soldadura de acero inoxidable, el proceso TIG emplea un arco eléctrico generado por un electrodo de tungsteno no consumible que forma un baño de material fundido.
- Corriente y gas: La corriente pulsada de baja intensidad, junto con el suministro continuo de argón puro, da como resultado un movimiento de arco constante.
- Capacidad de precisión: Precisión de mecanizado de ±0,03 mm de concentricidad.
- Zona afectada por el calor: De 1,0 mm a 2,5 mm, adecuado para componentes de paredes delgadas, pero requiere control de las distorsiones.
- Uso común: ejes externos de endoscopios de pared media.
- Restricción: Para el encapsulado de microsensores, el espesor de la pared debe ser inferior a 0,15 mm debido a la amplia difusión del calor.
Parámetros del proceso y prevención de defectos
Para realizar una soldadura TIG orbital, es necesario lo siguiente:
1. Limpie la zona de 2,5 cm (1 pulgada) alrededor del borde biselado con un cepillo de acero inoxidable.
2. Inicie el arco eléctrico y cree una piscina de metal fundido estable en menos de 2 segundos.
3. Mantenga una velocidad constante durante la soldadura, observando la secuencia de preflujo, soldadura y postflujo de gas.
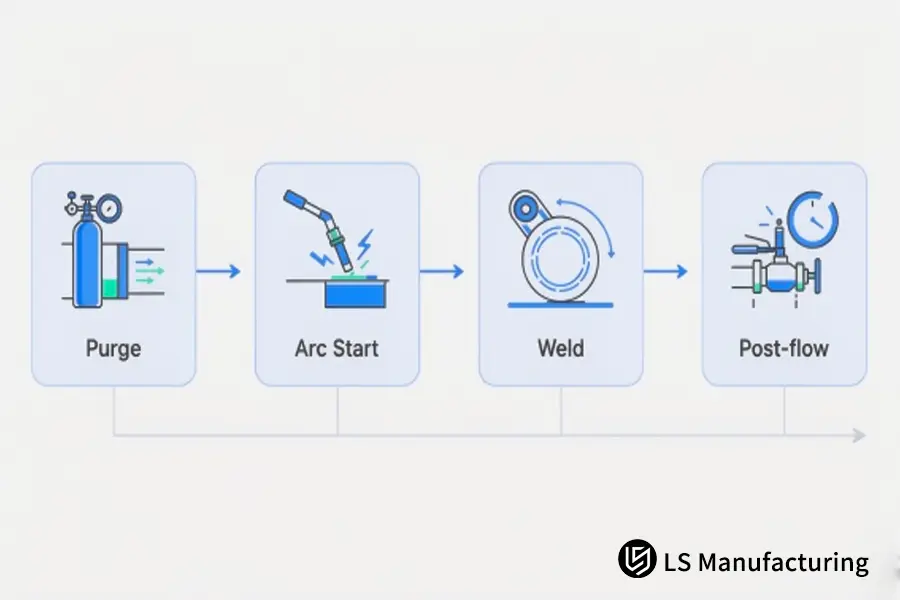
Figura 2: Secuencia clave de control del proceso para la soldadura sanitaria orbital: purga con gas inerte, arranque de arco de alta frecuencia, soldadura orbital controlada y postflujo de gas protector.
Para evitar la aparición de defectos en la soldadura de acero inoxidable, es importante tener en cuenta los siguientes aspectos:
- Inclusiones de tungsteno: Asegúrese de que el electrodo de tungsteno no toque el baño de fusión ni el alambre de relleno utilizando un arranque de alta frecuencia.
- Porosidad: Mantener la limpieza y la sequedad tanto del material base como del alambre de relleno evitando el flujo turbulento de gas.
Fuente: Groover, Fundamentos de la fabricación moderna, capítulo sobre el mecanismo de soldadura por arco.
¿Por qué la soldadura láser es mejor que la soldadura TIG para piezas micro?
La diferencia fundamental entre la soldadura láser y la soldadura TIG, que hace que la soldadura láser tenga un rendimiento superior en la fabricación de piezas miniaturizadas de alta densidad, es su capacidad para concentrar una cantidad muy alta de energía y lograr una fusión autógena.
- El haz de energía coherente funde y vaporiza el metal, formando un orificio que da como resultado una zona afectada por el calor (ZAC) comprimida de 0,1 a 0,3 mm.
- Gracias a la ausencia de salpicaduras, garantiza una precisión coaxial (±0,008 mm) y una rugosidad superficial (Ra) ≤ 0,4 µm en la soldadura.
- Es evidente que presenta una ventaja sobre las carcasas de micromarcapasos y los conjuntos de agujas de implante finas.
- Un ajuste superior a 0,05 mm en piezas mecanizadas relativamente pequeñas suele provocar socavaduras.
El siguiente análisis comparativo evalúa la soldadura TIG orbital y la soldadura de alta precisión. soldadura láser de fibra en cuatro parámetros de ingeniería fundamentales:
|
Dimensión de comparación |
Soldadura TIG automática/orbital (GTAW) |
Soldadura láser de microhaz de alta precisión (láser de fibra) |
|
Entrada de energía y HAZ |
Conducción y difusión del arco; zona afectada por el calor (ZAC) de aproximadamente 1,0 a 2,5 mm. |
Efecto de ojo de cerradura de haz enfocado; ZAH estrictamente de 0,1 a 0,3 mm. |
|
Tolerancia y distorsión alcanzables |
Grado convencional ±0,03 mm; las paredes delgadas pueden presentar una ligera deformación por tensión. |
Grado de precisión ±0,008 mm; distorsión térmica microscópica prácticamente nula. |
|
Conformación de superficies y control de salpicaduras |
Cordón ligeramente convexo; se requiere protección posterior para evitar la formación de escoria en la parte posterior. |
Superficie plana a ligeramente cóncava, sin salpicaduras ni socavaduras, Ra ≤0,4 µm |
|
Aplicaciones médicas típicas |
Sistemas de tuberías farmacéuticas, fórceps quirúrgicos, pozos estructurales de pared media. |
Carcasas de titanio/acero para marcapasos, clips vasculares, sondas ultrafinas |
Conclusión: La elección es clara: la soldadura TIG es adecuada para tuberías y estructuras fluidas que requieren espesor de pared, relleno y penetración, mientras que la soldadura láser es la opción perfecta para piezas médicas de precisión y sin deformación.
¿Qué defectos de soldadura en el acero inoxidable infringen las normas de higiene?
Los defectos de soldadura en el acero inoxidable médico violan directamente los límites higiénicos al interrumpir la óxido de cromo continuo (Cr2O3) Película pasiva. Cuando se produce oxidación térmica localizada, microporosidad o socavación, los huecos microscópicos resultantes albergan biopelículas bacterianas y proteínas orgánicas que resisten los ciclos estándar de limpieza in situ (CIP) y esterilización en autoclave.
- Si el gas de protección contiene un exceso de oxígeno y se produce escoria en la parte posterior o la corriente inestable causa microporosidad, los orificios de tamaño micrométrico no permiten limpiar la superficie y promueven la corrosión intergranular y el exceso de rugosidad superficial. Ra > 0,8 µm.
- Estos defectos crean riesgos de seguridad para los dispositivos médicos intervencionistas in vivo y deben detectarse utilizando 100% Inspección radiográfica y visualización endoscópica.
¿Cuáles son los tres defectos del acero inoxidable que más comprometen la higiene?
Escoria de oxidación posterior (azucarado)
- Causa: ausencia de purga de argón en la parte posterior.
- Consecuencia: Se produce una intensa oxidación y delaminación de la pared interior, lo que provoca la pérdida de la resistencia a la corrosión.
Tinte de calor
- Causa: capas de óxido de color azul o pajizo.
- Consecuencia: Agotamiento de cromo; debe eliminarse mediante electropulido o pasivación electroquímica.
Socavaduras y microfisuras
- Causa: forma de soldadura no uniforme.
- Consecuencia: creación de zonas muertas fluidas y colonización de proteínas por patógenos.
Fuente de referencia: AWS D18.3 – Directrices para la inspección de soldaduras en recipientes sanitarios de acero inoxidable.
Cómo funciona la soldadura láser en la práctica: un ejemplo de endoscopio médico de LS Manufacturing.
Para el diseño del eje de dirección del endoscopio ultrafino destinado a un dispositivo quirúrgico mínimamente invasivo, el equipo de ingeniería seleccionó un acero inoxidable 316L con una pared ultrafina de 0,25 mm. El plano de montaje especificaba una tolerancia de posicionamiento de ±0,008 mm y la ausencia total de oxidación en la superficie interior.
Inicialmente, el método consistía en utilizar soldadura TIG manual con tolerancias de mecanizado de ±0,1 mm. Sin embargo, debido a la excesiva difusión del calor, la ovalización de las paredes del tubo y la oxidación interna provocaron que la rugosidad del conducto de flujo superara Ra > 0,8 µm.
Posteriormente, los ingenieros de aplicaciones en Fabricación LS Se transformó el proceso en un proceso de soldadura láser de fibra pulsada de 1064 nm basado en un punto muy pequeño de 0,15 mm y blindaje coaxial con gas argón de alta pureza (≥ 99,995 %). La cantidad de energía se limitó manteniendo la zona afectada por el calor (ZAC) en 0,2 mm.
- Ya no existe deformación radial por estrés térmico.
- Ya no hay micro salpicaduras ni falta de fusión.
- El tratamiento de pasivación con ácido cítrico posterior a la soldadura recuperó la capa pasiva de óxido de cromo.
El producto final presentó una tolerancia coaxial general de precisión de ±0,008 mm, medida con una máquina de medición por coordenadas, y una rugosidad superficial interna de Ra ≤ 0,4 µm. Gracias a la reducción de la necesidad del engorroso proceso de rectificado mecánico secundario del método de soldadura tradicional, el tiempo de entrega se redujo en un 15 %, la tasa de defectos disminuyó del 18 % al 4 % y el coste de fabricación se redujo en un 11 %.
Declaración sobre la fuente de datos y la línea base
- Número de caso en ingeniería: #MED-2026-409 (conjunto de eje de endoscopio de acero inoxidable ultrafino de grado médico)
- Fuente de datos de referencia: Base de datos de mediciones de microsoldadura médica de LS Manufacturing, 2025 a 2026, n>800
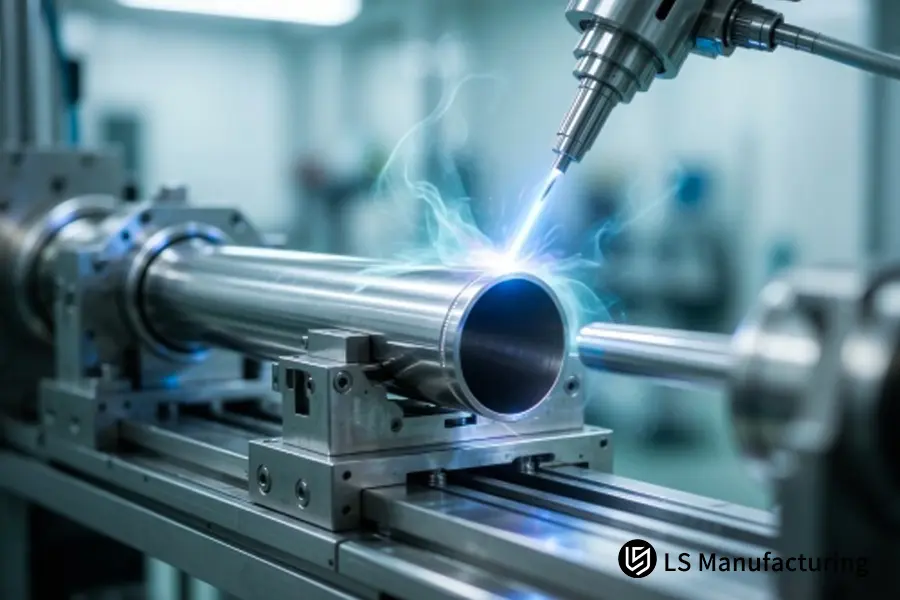
Figura 4: Proceso automatizado de microsoldadura de precisión aplicado a tubos médicos de acero inoxidable ultrafinos con fijaciones de alineación rígidas.
Preguntas frecuentes
¿Qué diferencia la soldadura de acero inoxidable de grado médico de la soldadura industrial?
La principal diferencia entre ambos tipos de soldadura radica en la biocompatibilidad; no debe haber microfisuras porosas ni liberación de iones de metales pesados en la junta soldada. Durante este proceso, LS Manufacturing garantiza el cumplimiento de las especificaciones sanitarias de flujo ASME BPE y mantiene una rugosidad superficial Ra ≤ 0,4 µm.
¿Por qué es necesario el purgado inverso al soldar tubos de acero inoxidable mediante TIG?
La purga con argón en la parte posterior implica el uso de un gas inerte, con una pureza ≥99,995%, para desplazar el aire dentro de la tubería y mantener la concentración residual de oxígeno en ≤70 ppm. Esto evitará una reacción violenta entre el acero caliente y el oxígeno atmosférico, que podría provocar la formación de escoria porosa, quebradiza y rugosa.
¿Es necesaria la limpieza posterior a la soldadura en el caso de la soldadura láser?
La soldadura láser reduce la zona afectada por el calor (ZAC) a entre 0,1 y 0,3 mm y elimina las salpicaduras de gotas fundidas. Sin embargo, después del ciclo térmico de soldadura, aún es necesario eliminar el ligero tinte térmico residual, ya sea químicamente mediante decapado o electroquímicamente mediante pasivación.
¿Se puede utilizar acero inoxidable 304 en soldadura de grado médico?
Sí. Los aceros inoxidables austeníticos 304L y 316L son los más comunes en medicina. El 316L, con contenido de molibdeno, es más resistente a la corrosión por picaduras y se utiliza en piezas de precisión en contacto con soluciones salinas y fluidos médicos altamente agresivos.
Resumen, soporte técnico y referencias
La adquisición de conocimientos sobre los requisitos y las técnicas de limpieza y control de la zona afectada por el calor en la soldadura de acero inoxidable de grado médico es la base técnica clave para los jóvenes ingenieros de I+D, lo que permitirá evitar el agrietamiento, la corrosión o el incumplimiento de la biocompatibilidad de los tubos médicos.
Independientemente de si se opta por soldaduras TIG orbitales automáticas para tubos de espesor de pared medio o por soldaduras láser de precisión para microcomponentes, el mantenimiento de una pureza estricta del gas de protección y el control de la temperatura entre pasadas son las claves metalúrgicas.
Lectura de la siguiente etapa: Opciones de incorporación a Precision Medical
Comprender los límites sanitarios y los umbrales de aporte térmico es el primer paso para la fabricación impecable de tubos y componentes médicos. Para explorar las ventajas y desventajas del proceso, el control de la distorsión de paredes delgadas y la minimización de la zona afectada por el calor, continúe leyendo nuestras guías de ingeniería:
- Comparación de procesos:Servicios de soldadura TIG vs. MIG: Selección del mejor proceso para proyectos personalizados de alta precisión
- Fabricación de paredes delgadas: Servicio de soldadura de metales de precisión: Logrando cero distorsión en piezas delgadas
- Diseño de control térmico: Diseño personalizado de soldadura de metales: Cómo minimizar la zona afectada por el calor (ZAC)

Referencias y estándares
- ASME BPE, Equipos de bioprocesamiento, Parte MJ, Unión de materiales, especificación de inspección de soldadura sanitaria.
- AWS D18.1, Especificación para la soldadura de sistemas de tubos y tuberías de acero inoxidable austenítico en aplicaciones sanitarias (higiénicas).
- AWS D18.2, Guía para la soldadura de sistemas de tubos y tuberías de acero inoxidable austenítico en aplicaciones sanitarias (higiénicas), tabla de decoloración.
- AWS D18.3, Prácticas de inspección de soldadura para tuberías y conductos sanitarios de acero inoxidable.
- Manual ASM, Volumen 6, Soldadura, soldadura fuerte y soldadura blanda, principios de metalurgia de la soldadura.
- Groover, M. P., Fundamentos de la fabricación moderna, capítulo sobre el mecanismo de soldadura por arco.
- Base de datos de mediciones de microsoldadura médica de LS Manufacturing, 2025 a 2026, tamaño de la muestra >800.