Русский



Вкратце: Сварка нержавеющей стали медицинского класса Это уникальный процесс сварки, не представляющий риска микрощелевого окисления или биосовместимости. Технология обеспечивает получение стерильных соединений без щелей с использованием защитных газов и локальных источников тепла с допустимыми отклонениями. ±0,008 мм и шероховатость поверхности (Ra) ≤ 0,4 мкм.
Для начинающих инженеров и младших менеджеров по закупкам: интерпретация критериев для санитарных норм. сварка Это создает проблемы с точки зрения учета изменения цвета и приемлемой металлургии. Например, санитарные сварные швы аустенитных сплавов создают стерильные пути потока без локальной потери хрома и загрязнения основного металла.
В этом простом руководстве объясняются критерии гигиены, а также приводится практическая сравнительная таблица процессов для орбитальной обработки. GTAW и сфокусированные источники лазерной энергии. Другими словами, понимание таких источников. Основы инженерного дела гарантируют соответствие конструктивным требованиям..
Основные выводы
- Устранение дефектов: Устранение дефектов является ключевым моментом в сварке нержавеющей стали, используемой в медицинских целях. Локальный контроль температуры и газовая защита обеспечивают отсутствие пористости, несплавления и оксидного шлака на внутренней стенке, поддерживая санитарный поток жидкости. Шероховатость поверхности Ra ≤ 0,4 мкм.
- Уровень кислорода: Чистота является важным показателем чистоты. При обратной продувке аргоном чистота защитного газа аргона должна быть обязательной. достичь ≥ 99,995% и остаточный уровень кислорода внутри канала трубки должен оставаться неизменным. ≤ 70 ppm во избежание сенсибилизирующей коррозии и разрушения пассивной пленки.
- Допустимые отклонения и зон термического воздействия: Допустимая погрешность напрямую связана с зона теплового воздействия (ЗТВ)В процессе лазерной сварки образуется зона термического воздействия (ЗТВ). 0,1–0,3 мм достигается значение, которое значительно ниже, чем Сварка TIG и обеспечивает поддержание размеров тонкостенного катетера с точностью до определенного уровня. ±0,008 мм без термической деформации.
Почему вам стоит полагаться на это руководство для начинающих?
Данное руководство создано Глорией, опытным инженером с более чем 15-летним стажем работы в области высокоточного производства и создания медицинских прототипов (Учитесь у Аналитические статьи Глории об инженерном деле на LinkedIn посредством механизмов). Данное руководство было совместно проверено группой руководителей медицинских процессов компании LS Manufacturing на основе производственной базы данных.
Что такое сварка нержавеющей стали медицинского класса?
Сварка медицинского класса относится к точной процедуре сварки, используемой для сплавления аустенитных нержавеющих сталей, таких как 304L и 316Lв стерильных и коррозионностойких условиях.
- Ключевая концепция: Сверхчистый инертный газ обеспечивает изоляцию от окружающей среды, а очень низкий подвод тепла исключает окисление и образование микрочастиц осадка.
- Идеальная посадка: Допуск посадки ±0,008 ммс чистотой поверхности Ra ≤ 0,4 мкм для стерильного пути потока.
- Типичные области применения: Имплантация тканей in vivo и хирургические трубки для транспортировки жидкостей.
- Крайний случай: Детали, загрязненные густой смазкой и имеющие зазоры более 0,05 мм, не относятся к категории деталей, требующих точной сборки.
Границы стерильной инженерии
- В отличие от традиционной промышленной сварки, стерильная промышленная сварка должна соответствовать стандартам биосовместимости в отношении отсутствия выщелачивания ионов тяжелых металлов и устойчивости к многократному воздействию высокотемпературной автоклавной обработки.
- Сварной шов должен быть без щелей, поскольку микроскопические щели являются ловушкой для бактерий, и бактерии в них не забиваются. очистка на месте (CIP).
Металлургическая основа
Низкоуглеродистый сорт нержавеющая сталь 316L Этот материал выбирается в первую очередь из-за его устойчивости к сенсибилизации во время термических циклов. В соответствии с руководством ASM, том 6, в аустенитных нержавеющих сталях происходит осаждение карбида хрома (Cr23C6) вдоль границ зерен в критическом диапазоне температур сенсибилизации от 425°C до 850°C. Чтобы предотвратить задержку основного металла и зоны термического воздействия в этой температурной зоне во время многопроходной сварки, температура между проходами должна строго контролироваться и составлять ≤ 175°C.
Как применяются стандарты чистоты при сварке?
Спецификация на очистку сварного шва — это количественно измеримая спецификация качества, определяющая целостность антиоксидантного слоя на сварном шве и способность к склеиванию стерильной жидкостью.
- Инженерный принцип: Благодаря поддержанию постоянного потока аргона в качестве подложки, уровень остаточного кислорода в задней части сварочной ванны контролируется на уровне ≤ 70 ppm, что позволяет устранить пористую хрупкую оксидную окалину, называемую «сахаризацией».
- Регулировка температуры: Температура между проходами поддерживается на уровне ≤ 175 °C.
- Ценность для отрасли: В нем определены требования к оборудованию, используемому в фармацевтической промышленности, и трубкам эндоскопов.
- Примечание к области применения: Это не относится к обычным строительным конструкциям, для которых допускается образование толстого слоя оксидной окалины.
Основные положения AWS D18.1 и ASME BPE
1. Содержание кислорода в защитном газе должно быть ≤ 70 ppm, и это требование распространяется на первые три ступени. AWS D18.2 Таблица изменения цвета.
2. Контактирующая со средой поверхность канала потока должна соответствовать стандарту Ra ≤ 0,4 мкм и быть химически пассивирована.
3. Ссылка на авторитетный источник: ASME BPE (Оборудование для биопроцессинга) MJ (Соединение материалов) Спецификация контроля сварных швов.
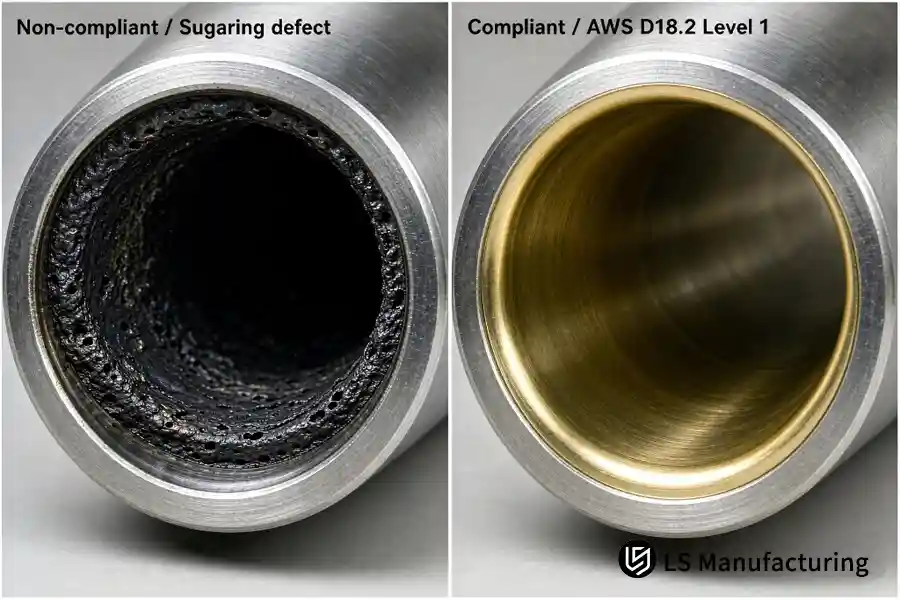
Рисунок 1: Визуальное сравнение внутреннего отверстия: дефект образования сахарной пленки, не соответствующий требованиям из-за недостаточной продувки (слева), по сравнению с гладким внутренним отверстием, соответствующим критериям изменения цвета уровня 1 по стандарту AWS D18.2 (справа).
Как работает TIG-сварка в медицинском оборудовании?
Чтобы оценить Процесс TIG-сварки В медицинской промышленности все процессы начинаются с источника тепла. Из всех видов сварки нержавеющей стали, процесс TIG использует дугу, создаваемую неплавящимся вольфрамовым электродом, который образует ванну расплавленного материала.
- Течение и газ: Низкий импульсный ток в сочетании с непрерывной подачей чистого аргона обеспечивает стабильное движение дуги.
- Возможность обеспечения точности: Точность обработки ±0,03 мм, концентричность.
- Зона теплового воздействия: От 1,0 до 2,5 мм, хорошо подходит для тонкостенных компонентов, но требует контроля деформаций.
- Распространенное применение: Внешние стержни эндоскопов со средней толщиной стенки.
- Ограничение: Толщина стенок менее 0,15 мм для корпусов микросенсоров обусловлена широким распространением тепла.
Параметры процесса и предотвращение дефектов
Для выполнения орбитальной TIG-сварки необходимы следующие условия:
1. Очистите область шириной 2,5 см вокруг скошенного края с помощью щетки из нержавеющей стали.
2. Запустите дугу и создайте стабильную расплавленную ванну менее чем за 2 секунды.
3. Поддерживайте постоянную скорость во время сварки, соблюдая последовательность подачи газа перед сваркой, самой сварки и последующей подачи газа.
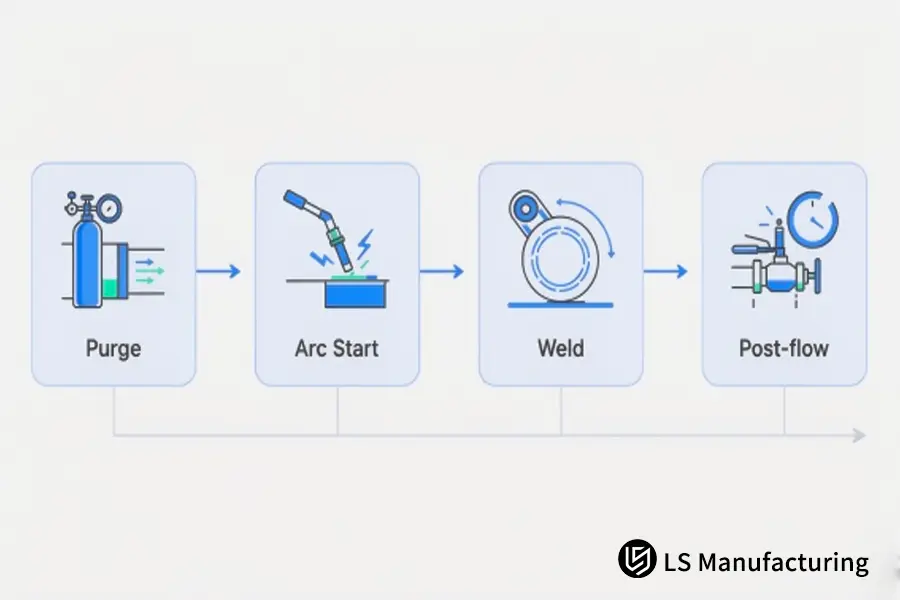
Рисунок 2: Ключевая последовательность управления процессом орбитальной санитарной сварки: обратная продувка инертным газом, высокочастотный запуск дуги, контролируемая орбитальная сварка и последующая подача защитного газа.
Для предотвращения возникновения дефектов при сварке нержавеющей стали важно учитывать следующие моменты:
- Включения вольфрама: Убедитесь, что вольфрамовый электрод не касается расплавленной ванны или присадочной проволоки, используя высокочастотный пуск.
- Пористость: Для обеспечения чистоты и сухости как основного материала, так и присадочной проволоки следует избегать турбулентного потока газа.
Источник: Грувер, «Основы современного производства», глава о механизмах дуговой сварки.
Почему лазерная сварка лучше, чем TIG-сварка, для микродеталей?
Основное различие между лазерной сваркой и TIG-сваркой, обеспечивающее превосходство лазерной сварки при изготовлении высокоплотных миниатюрных деталей, заключается в ее способности фокусировать очень большое количество энергии и обеспечивать автогенное плавление.
- Когерентный энергетический луч плавит и испаряет металл, образуя отверстие в форме замочной скважины, что приводит к сжатию зоны термического воздействия до 0,1–0,3 мм.
- Благодаря отсутствию брызг обеспечивается коаксиальная точность (±0,008 мм) и шероховатость сварного шва Ra ≤ 0,4 мкм.
- Оно явно превосходит корпуса микрокардиостимуляторов и тонкие игольчатые имплантаты.
- Припуск на подгонку более 0,05 мм на относительно точно обработанных деталях часто приводит к подрезам.
В следующем сравнительном анализе оцениваются орбитальная TIG-сварка и высокоточная сварка. волоконно-лазерная сварка по четырем основным инженерным критериям:
|
Размер сравнения |
Автоматическая/орбитальная TIG-сварка (GTAW) |
Высокоточная микролучевая лазерная сварка (волоконный лазер) |
|
Энергетический вклад и зона термического воздействия |
Проводимость и распространение дуги; зона термического воздействия приблизительно от 1,0 до 2,5 мм. |
Эффект «замочной скважины» от сфокусированного луча; зона термического воздействия строго от 0,1 до 0,3 мм. |
|
Достижимый допуск и деформация |
Стандартный размер ±0,03 мм; тонкие стенки могут иметь незначительную деформацию под воздействием напряжения. |
Точность ±0,008 мм; микроскопические термические деформации практически отсутствуют. |
|
Формирование поверхности и контроль разбрызгивания |
Валик слегка выпуклый; для предотвращения образования шлака с обратной стороны требуется защитное ограждение. |
Плоская или слегка вогнутая поверхность, отсутствие брызг и подрезов, Ra ≤0,4 мкм |
|
Типичные медицинские применения |
Фармацевтические трубопроводные системы, хирургические щипцы, конструкционные валы со средними стенками. |
Корпуса кардиостимуляторов из титана/стали, сосудистые зажимы, сверхтонкие зонды. |
Заключение: Выбор очевиден: TIG-сварка подходит для трубопроводов и жидкостных конструкций, требующих достаточной толщины стенок, заполнения и проплавления, тогда как лазерная сварка является идеальным вариантом для точных и недеформационных медицинских деталей.
Какие дефекты сварки в нержавеющей стали нарушают гигиену?
Дефекты сварки в медицинской нержавеющей стали напрямую нарушают гигиенические нормы, повреждая... непрерывный оксид хрома (Cr2O3) Пассивная пленка. При локальном термическом окислении, микропористости или подтравливании в образовавшихся микроскопических пустотах скапливаются бактериальные биопленки и органические белки, которые устойчивы к стандартным циклам очистки на месте (CIP) и автоклавированию.
- Если защитный газ содержит избыток кислорода и происходит образование шлака на обратной стороне, или нестабильный ток вызывает микропористость, микроскопические отверстия не позволяют очистить поверхность и способствуют межкристаллитной коррозии и чрезмерной шероховатости поверхности. Ra > 0,8 мкм.
- Подобные дефекты создают риски для безопасности медицинских устройств, используемых при интервенционных процедурах in vivo, и должны выявляться с помощью... 100% Рентгенологическое обследование и эндоскопическая визуализация.
Какие три дефекта нержавеющей стали больше всего угрожают гигиене?
Шлак обратного окисления (сахаризация)
- Причина: Отсутствие продувки аргоном с обратной стороны.
- Последствие: Интенсивное окисление и расслоение внутренней стенки приводят к потере коррозионной стойкости.
Оттенок тепла
- Причина: Слои оксида синего или соломенного цвета.
- Последствие: Истощение запасов хрома; необходимо устранить путем электрополировки или электрохимической пассивации.
Подрезка и микротрещины
- Причина: Неравномерная форма сварного шва.
- Последствие: создание зон застоя жидкости и колонизация белков патогенами.
Источник информации: AWS D18.3 – Руководство по контролю сварных швов в санитарных сосудах из нержавеющей стали.
Как работает лазерная сварка на практике: пример медицинского эндоскопа от компании LS Manufacturing.
При проектировании сверхтонкого рулевого вала эндоскопа для малоинвазивного хирургического устройства инженерная группа выбрала нержавеющую сталь 316L со сверхтонкой стенкой толщиной 0,25 мм. В сборочном чертеже указывалось, что допуск на позиционирование должен составлять ±0,008 мм, и на внутренней поверхности не должно быть абсолютно никакого окисления.
Первоначально использовался метод ручной TIG-сварки с допусками обработки ±0,1 мм. Однако из-за чрезмерного рассеивания тепла, неровности стенок труб и внутреннего окисления шероховатость канала для потока превысила Ra > 0,8 мкм.
Впоследствии инженеры-разработчики приложений в LS Manufacturing Процесс был преобразован в процесс сварки импульсным волоконным лазером с длиной волны 1064 нм, основанный на очень маленьком пятне размером 0,15 мм и коаксиальной защите с использованием высокочистого аргона (≥ 99,995%). Количество энергии было ограничено, при этом зона термического воздействия оставалась на уровне 0,2 мм.
- Больше нет радиальной деформации, вызванной термическим напряжением.
- Больше нет микроскопических брызг и несплавления.
- После сварки обработка лимонной кислотой для пассивации восстановила пассивный слой оксида хрома.
Готовое изделие имело высокую точность по соосности — ±0,008 мм, измеренную координатно-измерительной машиной, и шероховатость внутренней поверхности Ra ≤ 0,4 мкм. Благодаря сокращению необходимости в трудоемком вторичном механическом шлифовании, характерном для традиционного метода сварки, время выполнения заказа сократилось на 15%, процент брака снизился с 18% до 4%, а себестоимость производства уменьшилась на 11%.
Источник данных и базовое утверждение
- Номер заявки в техническом отделе: #MED-2026-409 (сверхтонкий вал эндоскопа из нержавеющей стали медицинского класса)
- Исходные данные: база данных LS Manufacturing по измерениям микросварки в медицинской сфере за период с 2025 по 2026 год, n>800.
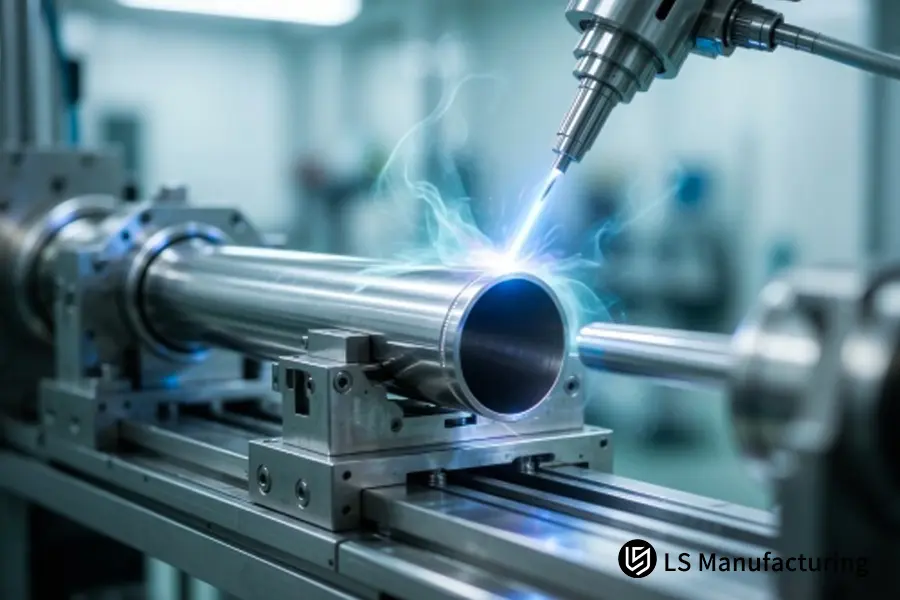
Рисунок 4: Автоматизированный процесс прецизионной микросварки, применяемый к сверхтонким медицинским трубкам из нержавеющей стали с жесткими юстировочными приспособлениями.
Часто задаваемые вопросы
Чем отличается сварка нержавеющей стали медицинского назначения от промышленной сварки?
Главное отличие двух типов сварки заключается в биосовместимости; в месте сварного шва не должно быть пористых микротрещин или выделения ионов тяжелых металлов. В процессе такой сварки компания LS Manufacturing гарантирует соблюдение санитарных требований ASME BPE к каналам подачи материала и поддержание шероховатости поверхности Ra ≤ 0,4 мкм.
Почему при TIG-сварке труб из нержавеющей стали необходима обратная продувка?
Продувка аргоном обратной стороны трубы предполагает использование инертного газа чистотой ≥99,995% для вытеснения воздуха внутри трубы и поддержания остаточной концентрации кислорода на уровне ≤70 ppm. Это предотвратит бурную реакцию между горячей сталью и кислородом в атмосфере, приводящую к образованию пористого, хрупкого и шероховатого шлака.
Необходима ли послесварочная очистка при лазерной сварке?
Лазерная сварка уменьшает зону термического воздействия до 0,1–0,3 мм и устраняет разбрызгивание расплавленного металла. Однако легкий налет от нагрева все еще необходимо удалять после термического цикла сварки либо химическим путем (травление), либо электрохимическим путем (пассивация).
Можно ли использовать нержавеющую сталь марки 304 для сварки в медицинских целях?
Да. 304L и 316L — это обычные марки аустенитных нержавеющих сталей, используемые в медицине. Сталь 316L с содержанием молибдена более устойчива к точечной коррозии и используется в прецизионных деталях, контактирующих с солевыми растворами и высокоагрессивными медицинскими жидкостями.
Краткое содержание, техническая поддержка и справочные материалы.
Приобретение знаний о требованиях и методах обеспечения чистоты и контроля зоны термического воздействия при сварке нержавеющей стали медицинского класса является ключевой технической базой для молодых инженеров-исследователей, что позволит избежать растрескивания, коррозии или несоответствия медицинских трубок требованиям биосовместимости.
Независимо от того, выбрана ли автоматическая орбитальная TIG-сварка труб средней толщины стенок или прецизионная лазерная сварка микрокомпонентов, ключевыми металлургическими факторами являются поддержание строгой чистоты защитного газа и контроль температуры между проходами.
Следующий этап чтения: Варианты объединения в сфере точной медицины
Понимание санитарных норм и пороговых значений теплового воздействия — первый шаг к безупречному изготовлению медицинских трубок и компонентов. Чтобы узнать о компромиссах в технологических процессах, контроле деформации тонких стенок и минимизации зоны термического воздействия, продолжайте читать наши инженерные руководства:
- Сравнение процессов:TIG против MIG сварки: выбор оптимального процесса для высокоточных проектов по индивидуальному заказу
- Изготовление тонкостенных конструкций: Услуги высокоточной сварки металлов: достижение нулевой деформации тонких деталей.
- Конструкция системы терморегулирования: Разработка нестандартных решений для сварки металлов: как минимизировать зону термического воздействия (ЗТВ)

Справочные материалы и стандарты
- ASME BPE, Биотехнологическое оборудование, Часть MJ, Соединение материалов, Спецификация санитарного контроля сварки.
- AWS D18.1, Спецификация на сварку труб и трубопроводов из аустенитной нержавеющей стали в санитарных (гигиенических) целях.
- AWS D18.2, Руководство по сварке труб и трубопроводов из аустенитной нержавеющей стали в санитарных (гигиенических) целях, таблица изменения цвета.
- AWS D18.3, Методы контроля сварных швов в санитарных трубах и трубопроводах из нержавеющей стали.
- Справочник ASM, том 6, Сварка, пайка и контактная пайка, принципы металлургии сварки.
- Грувер, М. П., Основы современного производства, глава о механизмах дуговой сварки.
- База данных измерений микросварки в медицинской сфере компании LS Manufacturing, 2025–2026 гг., размер выборки >800.