中文 (简体)


医疗器械
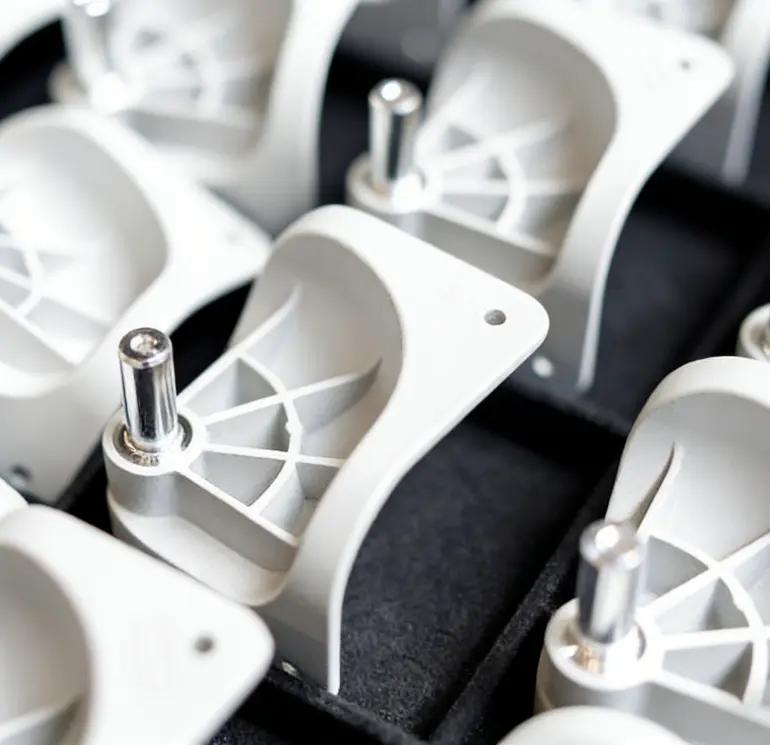
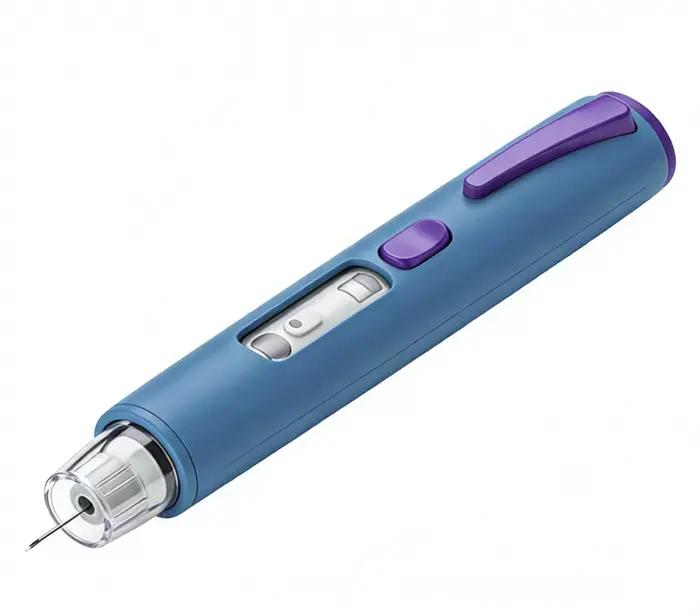
输液笔:药物给药的安全性和精准性
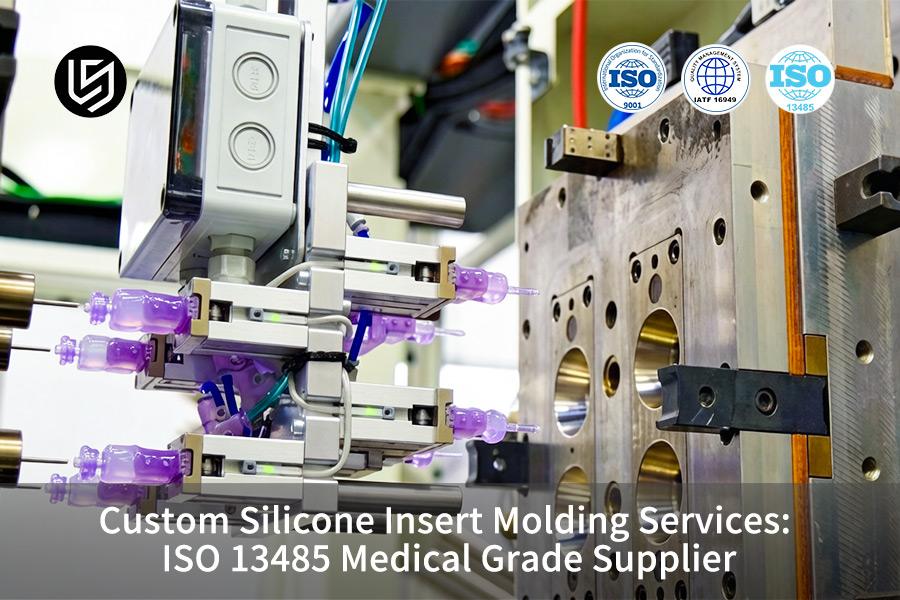
一家医疗器械制造商需要一种能够确保剂量精准和患者安全的自动注射器。我们设计了一种注塑成型的机构,将不锈钢针头组件和内部元件永久封装在医用级PC外壳内。该解决方案具备防篡改安全性能、精准的针头对准和良好的生物相容性,符合FDA和ISO 13485的严格要求。
100%验证准确率
0现场故障事件
立即获取定制原型零件的报价
请将您的CAD文件拖放到此处,或点击浏览。
支持格式:STEP、STP、IGES、STL、OBJ、3MF、SAT、SLDPRT、X_T
最大文件大小: 15 MB
深受全球最成功企业的工程师和采购主管信赖
LS Manufacturing 已交付超过 25 万个精密注塑零件,准时交付率高达 99.8%,为全球客户将复杂的概念转化为可投入生产的现实。
我们致力于研发可靠的嵌件成型解决方案,彻底消除零件松动和装配故障。与我们合作,将金属、陶瓷或传感器完美永久地集成到塑料中,确保产品性能,简化您的供应链,并加速您从原型到批量生产的进程。
LS Manufacturing 通过将特定的热塑性塑料和热固性聚合物与您的应用对耐久性、性能和成本效益的关键需求相结合,打造高性能材料解决方案。
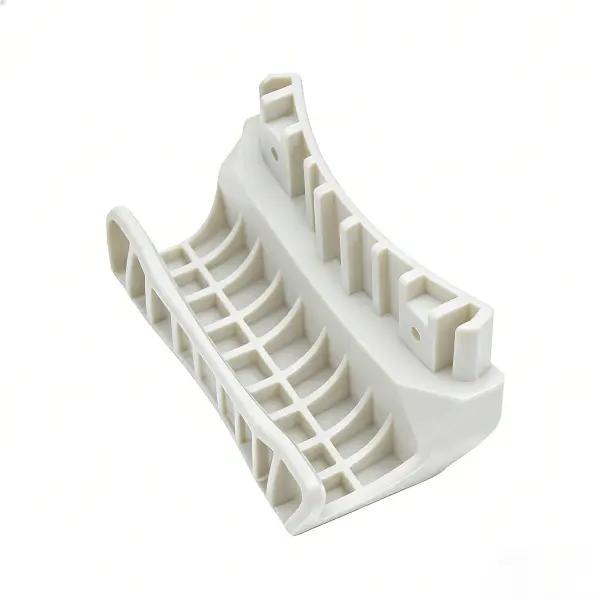
ABS 具有抗冲击性、结构强度高、易于修改等优点,因此非常适合用于需要耐用性和成本效益的外壳、原型和功能组件。
获取专家材料指导!
上传您的文件消除装配错误和零件故障。我们的嵌件成型解决方案可将材料永久融合,打造可靠、功能完善的组件。遵循这些工程参数可确保可制造性,加快您的项目进度,并交付坚固耐用、可直接投入生产的零件。
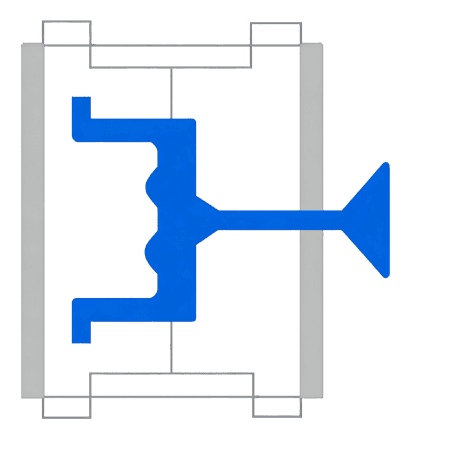
| 标准 | 描述 |
|---|---|
| 最大零件尺寸 | 800 × 1000 × 400 毫米 31.50 × 39.37 × 15.75 英寸 |
| 最小零件尺寸 | 2 × 2 × 2 毫米 0.08 × 0.08 × 0.08 英寸 |
| 基材壁厚 | 0.5 至 3.0 毫米 0.020 至 0.118 英寸 |
| 宽容 | ±0.025 毫米 ±0.00098 英寸 |
| 插入件 | 支持阴阳嵌件 (用于螺纹、连接器和加强筋) |
| 模具验证 | 批量生产前提供的 T0、T1、T2 样品 |
| 检验与认证 | 首件检验 (FAI) ISO 9001:2015、IATF 16949 |
| 交货时间 | 15-45个工作日 (从模具开发启动到样品交付) |
遵循这些准则,确保您的注塑成型零件在可制造性、性能和成本效益方面达到最佳状态。遵循这些参数有助于避免常见的设计缺陷,并加快产品上市速度。
| 我们 | 指标 | |
|---|---|---|
| 最大零件尺寸 | 20 英寸 x 32 英寸 x 8.5 英寸 | 508 毫米 x 812.8 毫米 x 216 毫米 |
| 体积 | 65立方英寸 | 1,065,400 立方毫米 |
| 深度 | 距分型线 4.5 英寸 如果分型线将零件平分,则最大可达 8.5 英寸。 | 距分型线 114 毫米 如果分型线将零件平分,则最大可达 216 毫米。 |
| 预计霉菌区域 | 180平方英寸(热塑性塑料) 50平方英寸(硅胶/液态硅橡胶) | 116,100 平方毫米(热塑性塑料) 32,260 平方毫米(硅胶/液态硅橡胶) |
20 英寸 x 32 英寸 x 8.5 英寸
508 毫米 x 812.8 毫米 x 216 毫米
65立方英寸
1,065,400 立方毫米
距分型线 4.5 英寸
如果分型线将零件平分,则最大可达 8.5 英寸。
距分型线 114 毫米
如果分型线将零件平分,则最大可达 216 毫米。
180平方英寸(热塑性塑料)
50平方英寸(硅胶/液态硅橡胶)
116,100 平方毫米(热塑性塑料)
32,260 平方毫米(硅胶/液态硅橡胶)
• 最小零件体积: 0.03 立方英寸(49.2 立方毫米),以维持工艺稳定性和材料性能
•标准公差: 热塑性基材的加工公差为±0.003英寸(0.076毫米)
• LSR 特定公差: 由于收缩率较高,因此为 0.025 英寸/英寸(0.025 毫米/毫米)。
• 材料兼容性: 全面的测试确保基材与包覆成型材料之间达到最佳粘合效果。
• 插入位置: 精密机器人系统可确保±0.001英寸(0.025毫米)的定位精度
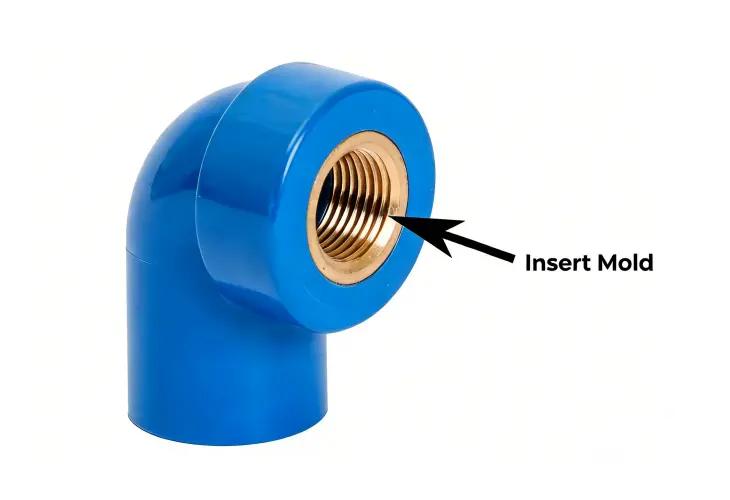
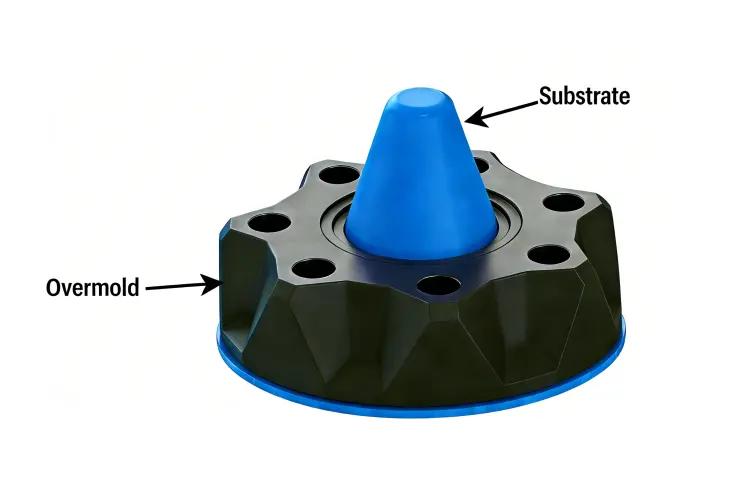
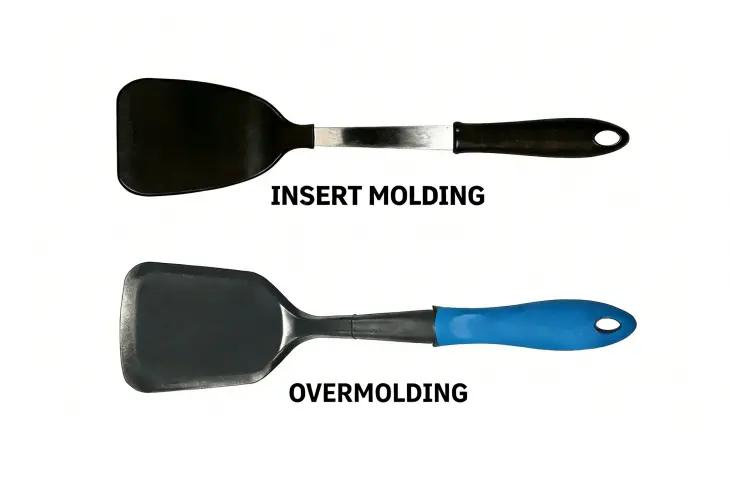
| 方面 | 嵌件成型 | 包覆成型 |
|---|---|---|
| 过程 | 单次注塑工艺封装金属/电子元件 | 在刚性基材上进行软材料的多步成型 |
| 核心力量 | 更换薄弱的连接点和组件 | 结合了坚固的结构和柔软的触感表面 |
| 主要优势 | 零部件整合与可靠性 | 多材料性能和人体工程学 |
| 最适合 | 电气元件、加强部件 | 把手、密封件、消费品 |
LS Manufacturing 与医疗、电子、汽车、工业、消费品和能源等行业的创新者合作,提供精密嵌件成型解决方案,以提升性能、可靠性和价值。以下案例展示了我们如何将复杂的挑战转化为可投入生产的成功方案。
一家医疗器械制造商需要一种能够确保剂量精准和患者安全的自动注射器。我们设计了一种注塑成型的机构,将不锈钢针头组件和内部元件永久封装在医用级PC外壳内。该解决方案具备防篡改安全性能、精准的针头对准和良好的生物相容性,符合FDA和ISO 13485的严格要求。
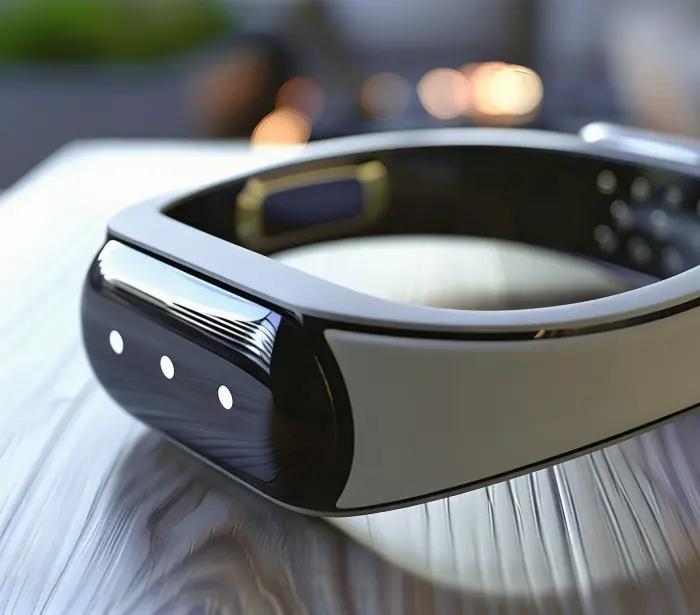
一家消费电子公司需要将其健康监测设备小型化,同时保持 IP68 防护等级,以便持续佩戴。我们开发了一种注塑成型组件,将不锈钢传感器触点与尼龙复合材料外壳相结合,在确保可靠的生物特征数据采集和患者舒适度的同时,实现了 40% 的尺寸缩小。
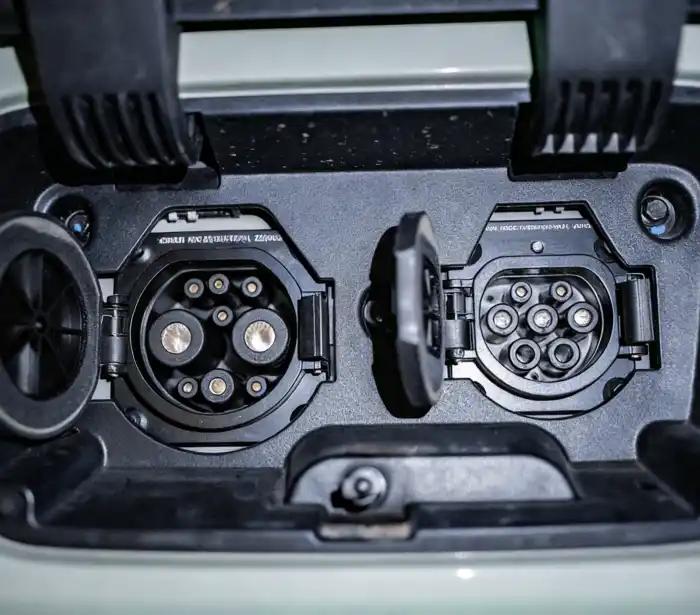
一家汽车供应商面临着传统配电单元过热的难题。我们的嵌件成型解决方案将铜母线直接集成到耐高温的PPS外壳中,从而减少了连接点并降低了电阻。最终,在承受高达150°C的发动机舱高温的同时,电流承载能力提高了25%。
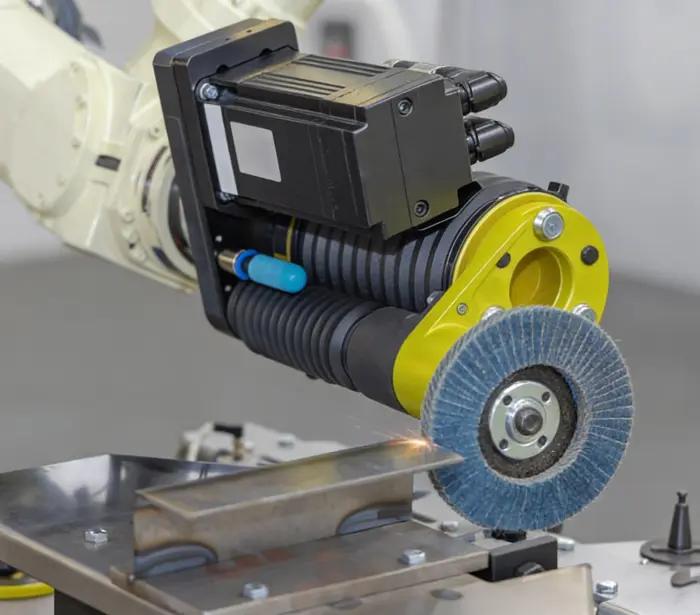
一家工业机器人制造商需要能够承受数百万次操作循环的耐用电气连接。我们采用嵌入式注塑工艺,将镀金连接器嵌入纤维增强聚合物中,打造出一体式末端执行器,即使在高振动环境下连续运行 500 万次,也能保持信号完整性。
一家太阳能公司需要为其最新款微型逆变器配备一款可靠的户外外壳,使用寿命可达25年。我们的解决方案是将紫外线稳定聚碳酸酯注塑成型,覆盖在铝制散热片和铜质连接器上,从而打造出一个一体化的外壳,该外壳不仅散热效率高,还能承受极端天气条件和紫外线照射。
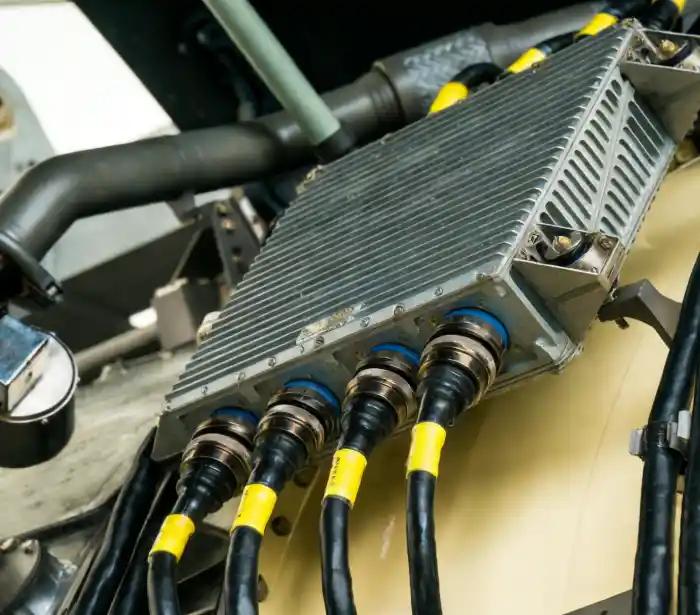
一家航空航天承包商需要在保证飞行控制系统连接安全性的前提下减轻重量。我们设计了一种嵌件成型连接器,将铝制结构元件与高强度热塑性塑料相结合,与传统的金属外壳相比,重量减轻了 45%,同时满足 DO-160 航空标准。
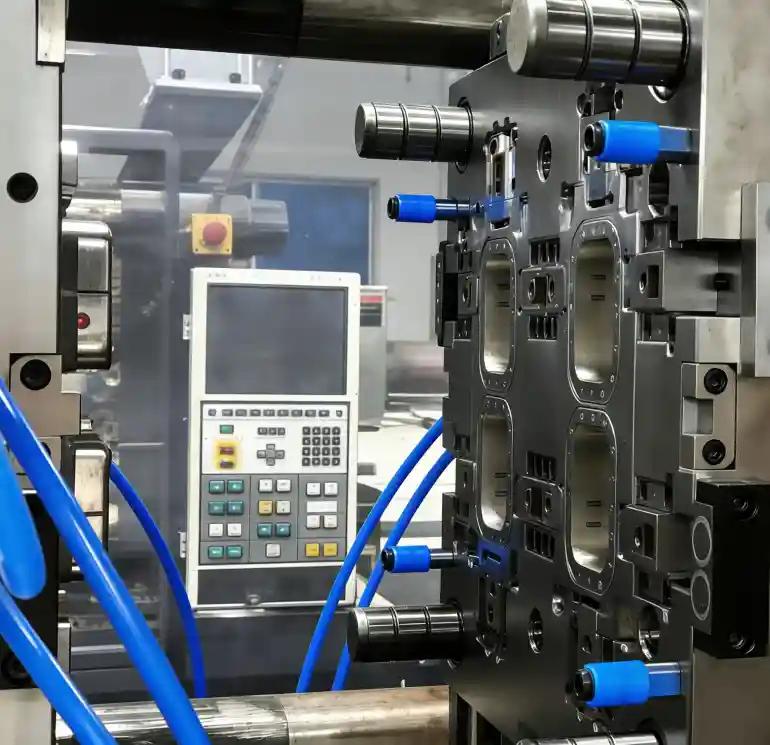
嵌件成型技术革新了零部件制造工艺,它通过一次成型循环将金属、陶瓷和电子嵌件永久集成到塑料基板中。这种精密的工艺能够实现传统装配方法无法比拟的结构完整性、功能集成度和生产效率。
采用永久性材料粘合,消除松动紧固件和连接失效问题。
通过自动化组件集成,减少装配步骤和人工成本。
利用机器人插件放置系统实现±0.05mm的公差。
将触点、屏蔽罩和螺纹嵌入到单组件设计中。
当您的设计需要强大的结构性能、集成功能和制造效率时,嵌件成型可提供在关键行业和应用中表现卓越的工程解决方案。
带有集成电磁干扰屏蔽的连接器、传感器和电路板。
含有嵌入式金属部件的手术器械和诊断设备。
适用于严苛环境的高温传感器和电源单元。
适用于恶劣环境的坚固连接器和控制接口。
耐用的控制装置和符合人体工程学的金属加固手柄。
符合严格性能标准的轻量化结构件。
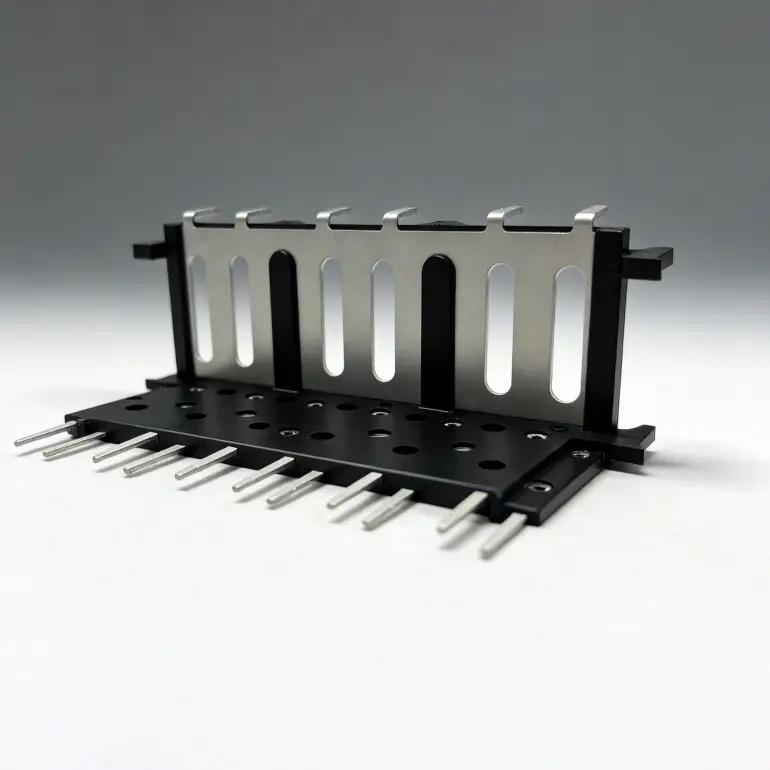
在LS Manufacturing,精密嵌件注塑成型依托于一套严谨的质量管理体系,该体系专为应对组件集成中的独特挑战而设计。我们全面的方法确保嵌件完美对准、牢固粘合,并在整个生产周期中保持长期可靠性。
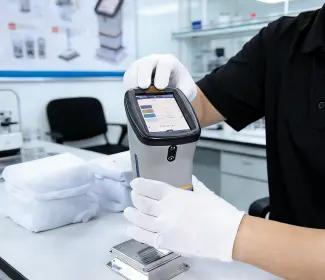
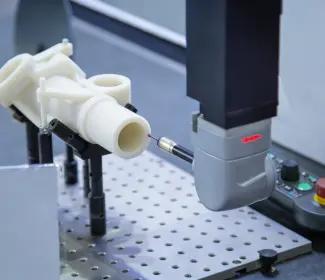
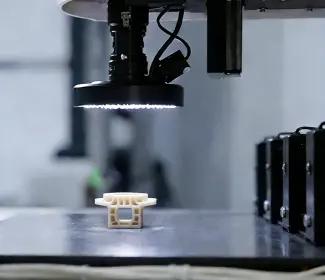
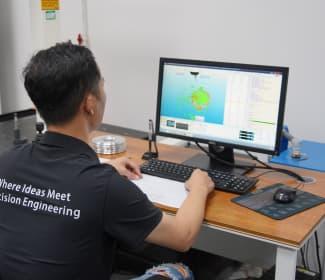
品质始于科学的嵌件选择和工艺优化。我们的工程师进行全面的兼容性测试,以确保嵌件与基材之间达到最佳粘合效果。在生产前,我们会验证包括嵌件定位精度、拔出强度和热膨胀兼容性在内的关键参数,从而为打造耐用的多材料组件奠定基础。
实时监控确保注塑成型操作过程中始终保持严格的标准。包括嵌件放置精度、注射压力和温度曲线在内的关键参数均通过精密控制系统进行跟踪。自动化视觉系统验证嵌件的位置和方向,而定期进行的机械测试则确保整个生产过程中嵌件的粘合强度和结构完整性。
每件注塑成型的组件都经过严格的最终检验,以确保其性能符合规格。我们的质量团队会对嵌件的对准情况、粘合完整性和功能性能进行详细评估。采用包括拉拔试验、热循环试验和尺寸验证在内的先进测试方法,提供经认证的数据,确保组件在发货前满足最严苛的应用要求。
LS Manufacturing 的嵌件成型质量保证将精密工程与先进的制造控制相结合,提供在可靠性、性能和使用寿命方面表现卓越的集成组件。
2000+ 位满意客户
ISO 9001
2015年认证
在LS Manufacturing,我们致力于将可靠性融入到每一个注塑成型部件的设计之中。我们与您携手合作,将复杂的设计挑战转化为高性能的生产解决方案——在结构完整性、制造效率以及从原型到批量生产的整个过程中,都力求做到尽善尽美。
解决嵌件松动和机械故障的风险。我们的嵌件成型工艺可制造出具有永久性材料结合的整体式组件,这些组件能够承受极端振动、热循环和机械应力,从而确保在最严苛的应用中实现长期可靠性。
消除公差累积和错位问题。我们的机器人嵌件系统和精密模具工程可确保嵌件定位精度在±0.05mm以内,从而保证零件质量始终如一,同时减少人工操作和变异性。
将多个组件和装配步骤整合到一个自动化循环中。我们的嵌件成型技术可简化您的制造流程,降低人工成本,缩短交货周期,同时保持最高的质量标准。
以稳健的生产能力推进生产。我们通过 IATF 16949 和 ISO 9001 双重认证的质量体系,确保对每一件注塑成型的组件进行严格的验证,从材料兼容性测试到最终性能验证,无一遗漏。
嵌件成型是指在注塑过程中将预成型部件(嵌件)封装在熔融塑料中,从而形成一个整体零件。与层层叠加材料的包覆成型不同,嵌件成型能够将不同的材料(例如塑料外壳中的金属螺纹)永久粘合在一起,从而提供更优异的结构完整性和零件的整体性。
我们可加工各种类型的嵌件,包括金属螺纹、黄铜接头、电触点、传感器和陶瓷元件。我们的工程师会进行兼容性分析,以确保每种应用都能实现最佳的材料粘合和功能性能。
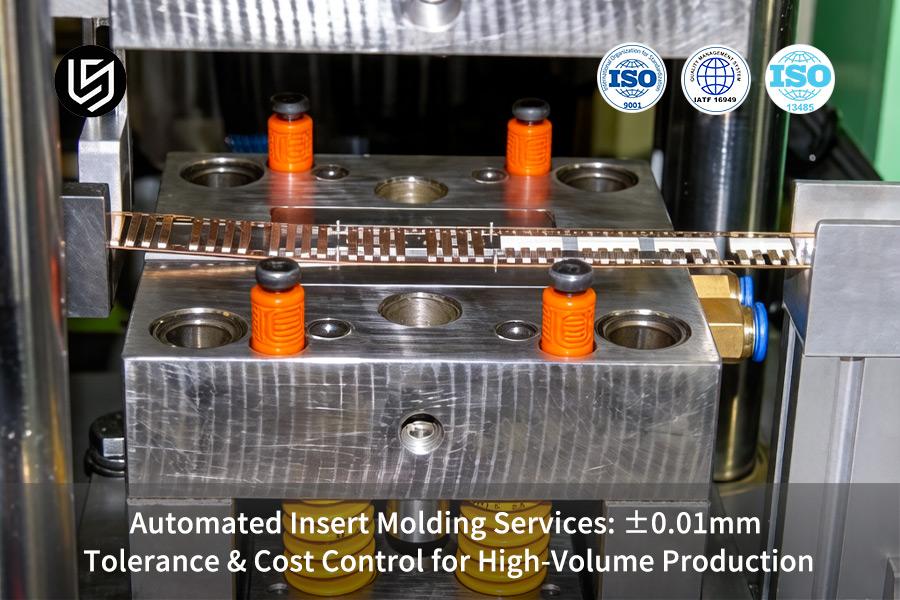
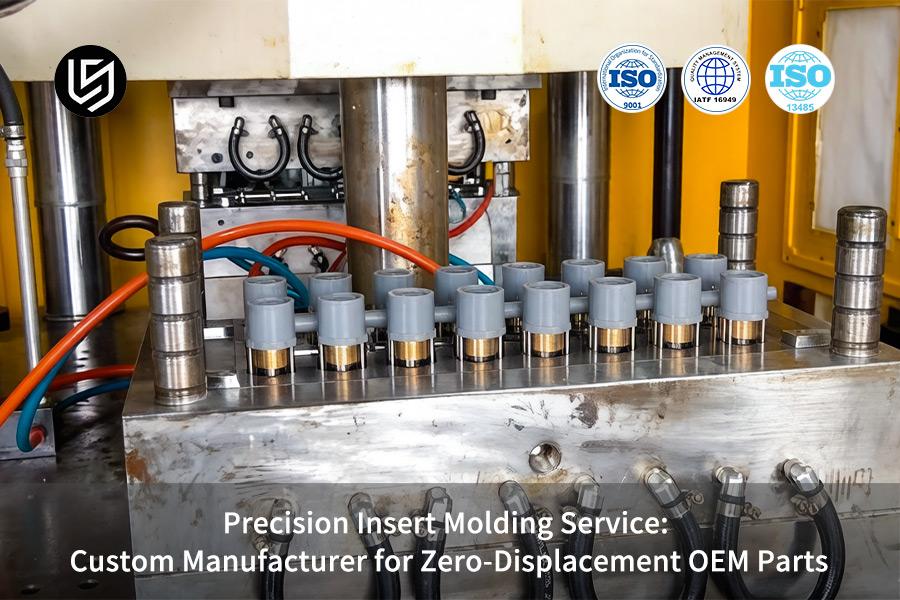
我们的模具集成了机器人插入系统和光学定位传感器,可保持±0.05mm的插入精度。每套模具都经过坐标测量机(CMM)验证,以确保生产过程中嵌件位置的一致性。
我们加工工程级热塑性塑料(PA、PBT、PC)、高温树脂(PEEK、LCP)和弹性体(TPE、TPU)。我们的材料科学团队通过剥离试验和热循环测试验证粘合相容性。
通过消除二次装配操作、减少组件数量和最大限度地减少人工,嵌件成型通常比传统装配方法降低 25-40% 的成本,同时提高产品可靠性。
我们通过了 IATF 16949 和 ISO 9001 认证的质量体系,该体系要求采用严格的验证规程。我们对每个生产批次都进行拉拔强度测试、横截面分析和功能测试。
是的,我们的高腔模具通过自动送料系统和模内传感技术,能够实时检测缺失或错位的嵌件,从而成功处理带有 8 个以上嵌件的组件。
从设计评审到首件样品:标准模具需 3-5 周,复杂多嵌件模具需 5-7 周。我们的一体化制造模式避免了与供应商协调造成的延误。
我们采用多阶段流程验证粘接强度,包括机械拉拔试验、热冲击循环试验和抗振动测试。所有测试均在我们获得认证的实验室进行,并提供经认证的测试报告,确保全程可追溯,让您安心无忧。
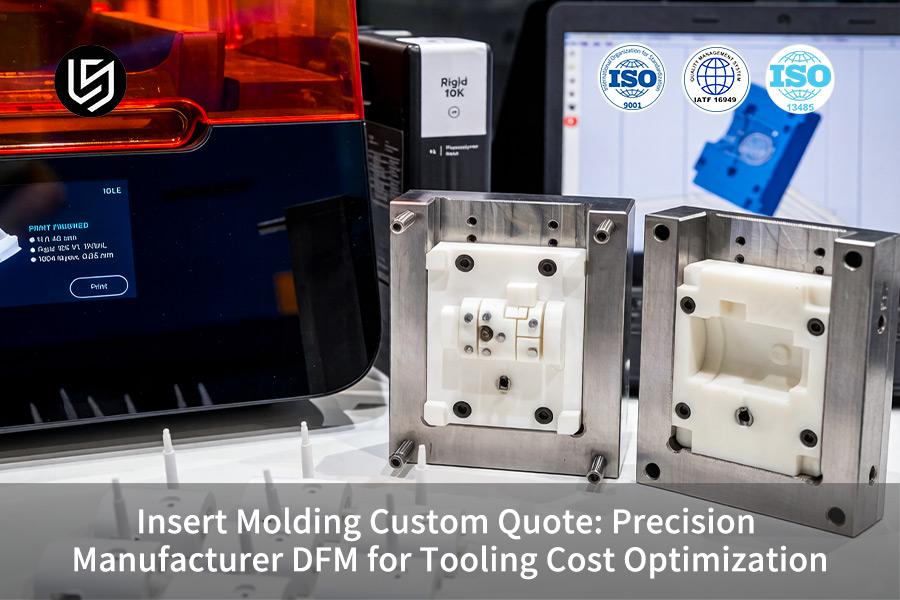
我们的 DFM 分析包括镶件选择指导、壁厚优化、浇口位置规划以及使用 Moldflow 仿真软件进行应力分析,以防止出现熔接线并确保镶件周围材料的最佳流动。