 日本語



レーザー切断サービスは、産業用および民生用 OEM 顧客向けの精密板金加工の中核です。従来の板金加工にありがちな板金の熱変形や反り、工場間の搬送による遅延、組立精度の管理外などの問題を解決します。 LSマニュファクチャリングが装備しているのは、10,000 ワットのファイバー レーザー マシン、サーボ油圧レベリング技術、ERP インテリジェント スケジューリング システムこれにより、99.5% の納期厳守率を維持することができます。その結果、同社は構造部品の全体の生産時間を 40% 以上短縮しました。
エルエス・マニュファクチャリングでは、薄板の平面度公差を0.15mm以内にコントロールすることが可能です。さらに、当社は曲げと溶接の最初から最後まで垂直統合されています。そのため、OEM バイヤーに以下を提供できます。安定性、効率性、追跡可能なエンドツーエンドの製造ソリューションこれは、技術レベルとサプライチェーンレベルの両方で製造上のボトルネックを満足させるだけでなく、排除することにもなります。
レーザー切断サービスのコアバリューの概要
| 評価の次元 | 従来の分散処理モード | LS製造のワンストップソリューション | 業界のベンチマーク |
| 納期厳守率 | 75%-80% | 99.5% | 85% |
| シートの平面度公差 | ±0.5mm以上 | ±0.15mm | ±0.3mm |
| 全体的な配信サイクル | 12~15日 | 3~5日 | 8~10日 |
| バッチサイズ CPK 値 | <1.0 | ≥1.33 | 1.0~1.33 |
重要なポイント:
- 約 20% の柔軟な容量のバッファーを備えたスマート スケジューリング ERP システムにより、次のことが可能になります。期日までに 99.5% の時間で正常に納品する。
- レーザー切断サービス、CNC曲げ加工、ロボット溶接1 つの工場に統合することで、複数のサプライヤーの長時間にわたる移動プロセスが不要になるだけでなく、構造コンポーネントの納期も 35% ~ 45% 短縮されます。
- レーザー熱応力によるシートの変形を修正するには、 する必要があります動的パルスネスティングバランシングアルゴリズムを採用 スライスの時に、およびマルチローラーサーボ油圧レベリング技術。
LS Manufacturing が信頼できるレーザー切断サプライヤーである理由
信頼できるレーザー切断サプライヤーを特定することは、OEM サプライ チェーンの第一歩です。おかげで完全なプロセス統合機能、デジタルスケジューリングシステム、測定可能な品質指標, LS Manufacturing は、検証可能で実用的な精密製造サービスを広範囲にわたってクライアントに提供できます。業界サプライヤーのデータベースを 3 か月間運用していたときに、ほとんどのメーカーが紙のパラメータと、大量生産では実際の変動を再現することはほとんどできません。
LS Manufacturing のすべてのパラメータは、数百のバッチの生産を通じて厳密にテストおよび検証されており、研究室レベルの精度の数値を一貫して再現しています。すべての製造プロセスは、規制の厳しい要件に従って実行されました。ISO 9001:2015品質管理システム。私たちは毎月、量産部品のさまざまなバッチの寸法を測定します。バッチ処理の精度を提供する際の長期的な安定性と一貫性を実現します。。当社では三次元測定機 (CMM) を全面的に使用して測定を行っています。
当社では、原材料の摂取から完成品の配送までのフルノードのトレーサビリティを導入しています。材料シート金属バッチには常にメーカーの元の材料証明書が付属します、各プロセスは処理パラメータのレコードを保持します。アルミニウム合金加工に準拠ASTM B209寸法公差仕様でハイエンド分野に最適です。
成熟したプロセス システムと準拠した資格は、精密板金加工の基盤です。製品図面をアップロードして、無料の DFM 製造可能性評価を取得できます。LS Manufacturing エンジニアリング チームは、OEM 向けのカスタム レーザー切断の最適化されたソリューションとコスト計算に関するフィードバックを 24 時間以内に提供します。
レーザーの熱残留応力が製造中に板金の反りを引き起こすのはなぜですか?
レーザー切断の強力なエネルギー集中により、非常に局所的な熱膨張と収縮が発生します。これにより金属シート内に残留応力が蓄積され、一般に反り変形が発生します。。スライス段階で動的パルスネスティングアルゴリズムを導入し、多点校正油圧サーボレベラーと組み合わせることで、薄板部品の平坦度公差を0.15mmまで厳密に制御できます。最終製品の歩留まりに影響を与える重要な技術的側面でサプライチェーンのレーザー切断。
金属の熱応力変形の物理的メカニズム
フレームカット領域を囲む冷たい金属は、加熱ゾーンの膨張と塑性流動を制限します。金属が冷えた後、フレームカット領域に張力がかかるようにする。冷却後に板金内部に集中した引張残留応力が形成され、これは金属板の主要な制御の 1 つです。レーザー切断による変形防止。
さらに、それはまだ可能ですこのような変形により、接合穴のズレこれは、OEM 大量生産向けのカスタム レーザー切断における歩留まりの大きな欠点です。
マルチパス熱流バランスソリューション
LSマニュファクチャリングの用途統合された工業用熱残留応力除去戦略レーザー切断パスの最適化とレベリング後の操作を組み合わせます。それは、レーザー切断経路の最適化このプロトコルは業界で広く使用されており、主な手順は次のとおりです。
- スキップアンドゴー千鳥切断パスを採用入力された熱エネルギーを拡散し、領域が連続的に高温になるのを防ぎます。
- マイクロコネクションブランキング工法により板金の相対位置を確保し、切削変形変位を最小限に抑えます。
- マルチローラーサーボによる油圧レベリング作業この加工は、促進曲げにおける反対の曲げ応力によって材料がどのような形状であったかを忘れさせるために、切断の直後に実行されます。
これらの機能的プロセス ソリューションは、レーザー切断サプライ チェーンの品質変動リスクをその供給元で軽減します。
図 1: カスタム シート メタル エンクロージャ、電子シャーシ、および工業用製造のグリッド。
高精度 CNC 曲げプロセス中に板金の異方性を克服するにはどうすればよいですか?
冷間圧延後の金属板の異方性方向性繊維構造二次曲げ時に予測できないスプリングバック角度の偏差が発生する。レーザー切断サービスのレイアウト段階で部品と圧延方向の間の所定の角度を設定し、曲げ機のリアルタイムレーザー角度補正システムを使用することで、スプリングバック誤差は±0.5°以内に管理できます。
シート異方性によるスプリングバック機構
冷間圧延板の繊維組織は強い方向性を持っています。曲げ線が繊維の回転方向と一致すると、材料の塑性変形能力が著しく低下します。スプリングバック角が大きくなるだけでなく、曲げ半径で微小亀裂が発生する原因にもなります。。 AL 5052 や SUS304 などの材料のバッチが異なると、化学組成のわずかな変化により降伏強度が異なる場合があります。これにより、制御という課題が生じます。レーザー切断ブランクの一貫性、結果はスプリングバックの偏差が大きくなる、最終製品の適応性とその組み立ての精度が低下します。
多次元曲げ精度補正ソリューション
配送の安定性を維持するため、ジャストインタイム製造サービス, LS Manufacturing は、事前レイアウト設計とリアルタイムの装置補正を組み合わせて、曲げ精度を一貫して管理し、レーザー切断の後工程のトータル制御システムを構築します。主な活動は次のとおりです。
- 材料の塑性を最大限に活かすため、キー耐力フランジが板圧延方向に対して90°直角になるように配置。
- リアルタイムレーザー角度測定システムを使用する自動角度検出と曲げ後の下向き圧力補正を行います。
- さまざまなバッチの材料降伏強度パラメータを事前に設定して、下死点の深さを動的に調整する曲げ加工中。
この完全な精度管理システムは、OEM 向けのカスタム レーザー切断における曲げ許容差の厳しい要件を満たしています。
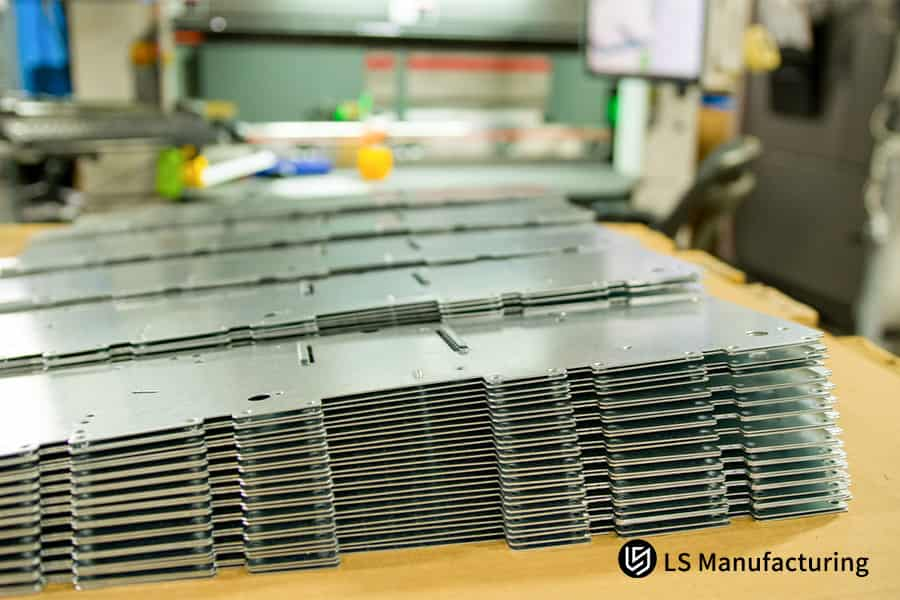
図 2: 工場内で亜鉛メッキ鉄骨フレームに精密溶接を行う作業員。
シングルルーフの統合板金製造は、OEM サプライ チェーンのタイムラインをどのように短縮しますか?
レーザー切断・曲げ・溶接などを複数の業者に委託すると、業者とのコミュニケーションなどさまざまな問題が発生します。行政、交通機関、交通機関の遅延、また複数の検査により遅延が発生します。生産におけるワンストップの垂直統合が可能な物理的なメーカーを選択することにより、プロセス間のスムーズな流れが可能になります。実際、それはそうなりますレーザー切断のサプライチェーンサイクル全体を短縮する最良の方法。
マルチサプライヤーのアウトソーシング モデルがどのように時間を浪費するのか
一般的な複数工場のアウトソーシング モデルでは、資材輸送の梱包待ちなどの付加価値のない時間や品質検査の繰り返しが、総納期の70%以上。バイヤーは、高い物流コスト、誰が品質に責任を負うかについての議論、全体的な配置に長い時間を費やさなければなりません。生産ラインの故障に対して非常に脆弱。これが主な問題点ですレーザー切断のリードタイムの最適化解決するはずです。
板金製造工程全体の納期比較
| プロセスノード | 従来のマルチファクトリー分散モデル | LSマニュファクチャリングのワンストップモデル | 時間圧縮率 |
| レーザー切断 | 1~2日 | 1日 | - |
| 転送および梱包待ち | 2~3日 | 0 | 100% |
| CNC曲げ | 2~3日 | 1~2日 | 30%-50% |
| 二次転送待ち | 2~3日 | 0 | 100% |
| 溶接と組立 | 3~4日 | 1~2日 | 50%-60% |
| 総納品サイクル | 12~15日 | 3~5日 | 65%-75% |
単一工場の垂直統合によるバリューストリームの最適化
LS Manufacturing は物理的に生産を終了しました最初から最後までアクションサークル。レーザーカットされたブランクは、AGV カートによって直接サーボ曲げユニットに運ばれるため、部門から出る必要はほとんどありません。その結果、見事に統合され、効率的なレーザー切断ワークフローその後、6 軸ロボット溶接ステーションに入ります。この設定により、中間の輸送費が不要になり、社内の相互検査チェーンが構築されます。溶接クランプは曲げの精度に関するフィードバックを即座に提供し、曲げステーションは切断補正をオンザフライで変更できます。したがって、バッチのやり直しの問題が発生する前に完全に排除されます。
ワンストップの垂直統合により、供給元でのサプライチェーンの損失が排除され、配送の安定性が大幅に向上します。できます板金サプライチェーンコスト削減ホワイトペーパーの完全版をダウンロードするOEM 向けのカスタム レーザー切断のためのタイムリーな最適化の実践とコスト削減の参考データについて学びます。
動的 ERP スケジューリング エンジンは OEM のリードタイムのボトルネックをどのように解消できるのでしょうか?
一般的な板金工場は、固定された生産スケジュールに依存しています。このアプローチは、予期しない注文が発生した場合に全体的なシャットダウンに対して脆弱です。さまざまな製品タイプおよび少量の場合、またはエンジニアリングの変更が発生する場合。ダイナミック ERP ソフトウェアを使用したスケジューリング システムをワークショップの機械に接続すると、数分ごとに生産能力を再計算できるようになり、これが重要なサポートとなります。納期厳守のレーザー切断。
静的スケジューリングの体系的な配信リスク
機械の利用競争において、ほとんどのローエンド加工工場は、レーザー機械と曲げ機械を次のようなスケジュールに設定します。非常に高いレベルの彩度 (100% に近い)。会社が緊急の注文を入れることを決定するとすぐに、材料の流れが遅れたり、機械が故障したりして、生産スケジュール全体が次々と失敗し、このようにして注文の納期が遅れ、また従来の製造方法の記録された欠陥が明らかになります。レーザー切断スケジュールモード、OEM顧客の生産停止による損失につながります。
柔軟な容量バッファの動作ロジック
LS Manufactures には次のようなシステムがあります。IoT 対応マシンからデータを収集し、ERP システム内で整理します。。トップダウン制御を使用して納品を監督すると同時に、インテリジェントなレーザー切断能力のインフラストラクチャを構築します。
主な方法は次のとおりです。
- レーザーノズルの磨耗、切削ガスの消費量、工作機械主軸の負荷などの装置データをリアルタイムで収集します。
- 毎日の生産スケジュールには常に次のものが含まれます。20% の柔軟な容量バッファー突然の注文やエンジニアリングの変更に効率的に対処します。
- 全体の容量の最後の 5%戦略的パートナーが繁忙期や特別注文の優先順位を保証するために確保されています。
- エンジニアリング変更命令をすべての生産機械にブロードキャストできる4時間以内スムーズな移行のために。
柔軟なスケジュール システムの構築は、高レベルのオンタイム納品レーザー切断を実現するための基本的な概念です。
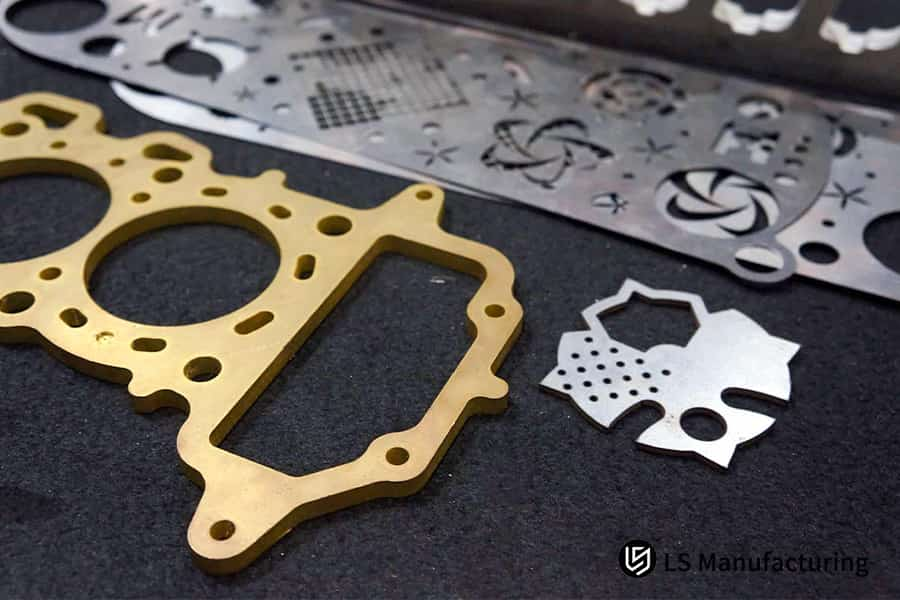
図 3: 積み重ねられた工業用ステンレス鋼の筐体と加工された金属コンポーネント。
切断端の脆性熱影響部の硬い斑点を回避するにはどうすればよいですか?
レーザー切断は非常に高い温度を引き起こす熱プロセスです。これは、後で機械的に曲げたときに小さな破片 (微小亀裂) に非常になりやすい硬くて脆いマルテンサイト構造を発達させ、刃先を局所的に強化できるため、高張力合金鋼やステンレス鋼にとって非常に重要です。補助ガスの比率とレーザーパルスの周波数を科学的に変更する熱影響部 (HAZ) の深さを調整することで、切削面の機械的特性を向上させることができます。
HAZ脆化の冶金学的基礎
厚板を加工する場合、レーザービームによって発生する局所的な高温を放熱できない場合、エッジの冷却速度が低下します。自然硬化速度を大幅に上回るにつながるレーザー切断エッジ硬化これにより、切断端の微小硬度が 500 HV を超える値まで大幅に増加する可能性があります。最終製品が振動、交互応力、または大きな曲げにさらされた場合、エッジが脆性破壊しやすい、このようにして構造コンポーネントの耐用年数が短くなります。
さまざまなアシストガスの熱影響部 (HAZ) 効果の比較
| アシストガスの種類 | 適用シートタイプ | HAZ 深さ | 最大刃先硬度 | 曲げの互換性 |
| 通常の圧縮空気 | 普通炭素鋼 | 0.2mm以上 | ≈420HV | 大きな角度の曲げには不向き |
| 工業用純酸素 | 低炭素鋼 | 0.15mm程度 | ≈380HV | 小角度の曲げ加工に適しています |
| 99.999%の高純度窒素 | ステンレス鋼/アルミニウム合金 | ≤0.05mm | ≈220HV | 全角曲げに最適 |
| アルゴン・窒素混合ガス | 特殊合金鋼 | ≤0.03mm | ≈200HV | 高精度の曲げ加工に最適 |
マルチパラメータ協調HAZ制御スキーム
ISO 認定レーザー切断サービスの専門プロバイダーとして、LS Manufacturing は次の製品を使用しています。補助ガスとして高圧、高純度窒素を使用。焦点位置の最適化や両面面取り工程の自動化と合わせて、洗練された加工精度を確立しました。レーザー切断のHAZ制御標準。これにより、切断面が金属組織検査および染色探傷テストに合格することが保証されます。厳しい機械的性能要件を完全に満たす。当社では週に 2 回ノズルの同軸度校正を実行し、気流が安定した層流を維持していることを確認します。
一言で言えば、これは切断端の非常に急速な冷却と焼きなましのようなもので、局所的な硬化や脆化を許さず、材料本来の靭性を維持します。
熱影響部を正確に制御することで、部品の構造強度とその後のプロセスとの適合性が大幅に向上します。できます部品図面をお送りくださいおよび技術的要件に応じて、処理コストと処理の実現可能性を無料で計算しますOEM向けのカスタムレーザー切断用。
アシスタントのガス純度とノズルの形状は、レーザー切断サービスの表面粗さをどのように決定しますか?
ステンレス鋼やアルミニウム合金のレーザー切断における過剰なスラグの蓄積と表面粗さの劣化の一般的な原因の 1 つは、次のとおりです。 補助ガスの純度が不十分でノズルの位置がずれているため、二次バリ取りプロセスの隠れたコストが大幅に増加。高純度の補助ガスと精密なノズル構成を組み合わせることで、レーザー切断サービスの表面品質を向上させる一貫した方法が得られます。
溶融金属の剥離に対する補助空気流の場の効果
レーザー切断中、補助空気の流れは、溶融金属を切り口から取り除く際に非常に重要な役割を果たします。窒素ガス純度が99.99%に達しない場合、ガス中に存在する微量酸素により切断面で二次酸化が起こる可能性があります。黒色の酸化スケールとスラグが形成されます。、磨くのが難しいです。また、ノズルのアライメントが適切でないと気流の乱流が発生し、その結果、表面の波紋の間隔が広がり、表面粗さが悪化して、見た目に直接的な影響を与えるのレーザー切断面仕上げ。
高精度レーザー切断パラメータ設定ソリューション
LS Manufacturing は、正確な空気圧とレーザーのパラメータ設定により、Ra 3.2μm 未満の非常に安定したレベルの表面粗さを提供できます。正式なレーザー切断パラメータの調整プロセス主なパラメータは次のとおりです。
- 99.999%の高純度窒素を補助ガスとして採用し、切断面の酸化・ノロを除去します。
- 標準二層テーパー可変径ノズルを使用し、層流を維持し、乱流を最小限に抑えます。。
- 補助窒素圧力を1.2~1.5MPaの範囲内に保ち、溶融金属を完全にストリッピングします。
- レーザースポットの焦点をプレート素材の下 1/3 に調整して、エネルギー密度の最適な分布を得る。
達成される表面品質は非常に安定しており、仕上げレベルは、OEM の外装装飾部品や機能部品のカスタム レーザー切断の表面要求を容易に満たすことができます。
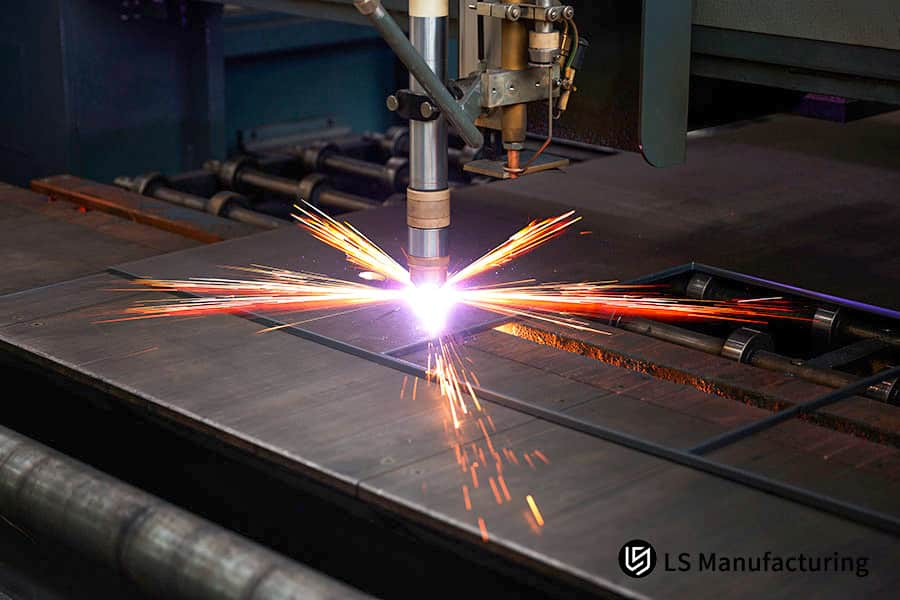
図 4: 曲げ機械でタブとスロットの板金部品の正確な取り付けをテストする作業者。
エンタープライズグレードの製造メーカーを評価する測定可能な統計ベンチマークは何ですか?
「非常に正確で最高品質」というだけでは、B2B の正確な調達を確認することはできません。真のエンジニアリングスキルは、測定可能な確かなデータに裏付けられている必要があります。正確な指針の豊富なコレクションとよく整備された品質システムが、製品の主な評価基準です。ISO認定レーザー切断サービス。
中央の加工精度インジケーター配置
認定を受けた精密メーカーは、直線切断の精度、繰り返し、およびプロセス能力指数を一定の高レベルに維持する必要があります。これらのマーカーは、まず大量生産における寸法の均一性に直接影響を与えます。バッチの手戻りを排除するために非常に重要であり、第 3 レベルでは、アセンブリの歩留まり率をサポートします。。同時に、それらは評価する上で非常に重要な側面でもあります。レーザー切断加工能力。
エンタープライズレベルのレーザー切断サプライヤー向けの中核となる監査指標
| 評価指標 | 業界のコンプライアンス基準 | LS社測定値 | 認証の根拠 |
| 直線切断精度 | ±0.1mm | ±0.05mm | ISO 9001:2015 |
| 再現性 | ±0.05mm | ±0.02mm | GB/T 19001 |
| プロセス能力CPK | ≥1.0 | ≥1.33 | 統計的プロセス制御 |
| 品質トレーサビリティ | バッチトレーサビリティ | 単一部品のフルノードのトレーサビリティ | PPAP レベル 3 |
フルチェーン品質トレーサビリティ基準
LSマニュファクチャリングでは徹底した統計的工程管理システムを運用しています。品質ヒストグラムと散布図は、生産バッチごとに保存されます。出荷の場合、メーカーのオリジナルの材料証明書、三次元測定機 (CMM) レポート、および品質トレーサビリティ バーコードが提供され、フルチェーン追跡が行われます。能力を高め、完全な能力を確立しますレーザー切断品質のトレーサビリティ機構。この広範なトレーサビリティ システムは、OEM 向けのカスタム レーザー切断の品質監査とコンプライアンスの前提条件を完全に満たします。
定量化可能な指標と包括的なトレーサビリティ システムは、企業レベルのサプライヤーにとって中核的な基準となります。できます弊社のエンジニアリングチームにお問い合わせください詳細についてはISO 認定レーザー切断サービスの認定書類と監査プロセスについて説明します。
LS Manufacturing は、精密ロボット OEM アルミニウム シャーシ コンポーネントの 45% の反り危機をどのように解決したか?
大型アルミニウム合金シートのレーザー切断の反りは、主に OEM 向けのカスタムレーザー切断に関して、業界にとって日常的な課題です。 LSマニュファクチャリングを使用熱応力制御とレベリングプロセスの混合は、精密ロボット OEM 顧客を 45% のバッチ反り生産危機から救い出しました。
顧客のジレンマ
世界的に有名な産業用ロボットOEMによる厚さ4mm、長さ1200mmのアルミ合金シャーシ部品の量産が、前のサプライヤーに引き継がれたことが判明した。熱応力制御について何も知らなかった。レーザー切断後、シートは深刻な加工を経てバッチで 45% の反り変形を受けました。レーザー切断反り欠陥。曲げ公差が累積的に変動していましたメインサーボモーター取付穴の位置ずれの原因となります。そして顧客は生産ラインの停止、さらには契約違反のリスクに直面していました。
LS製造ソリューション
実践的なプロジェクトの知識に精通している LS Manufacturing エンジニアリング チームは、次の 4 つのステップを一度にアップグレードしました。ネスティングカット、レベリング、曲げ。
- 当初、彼らは 12kW ファイバー レーザー生産ラインに変更し、インターリーブされた動的パルス ネスティング パスを考案し、独自のレーザー切断ネスティング アルゴリズムを使用して局所的な熱放散をスピードアップしました。HAZ深さを0.03mmに制限します。
- 次に、切断直後に、材料を精密油圧サーボ レベリング マシンに運び、高周波の多点交互応力を使用してアルミニウム ストリップの形状記憶効果を消去しました。
- 最後に、赤外線角度補正を備えた CNC 曲げを活用バッチ硬度の違いによって引き起こされるスプリングバックドリフトを常に抑制します。これらすべての手順は、次のことを示唆しています。信頼できるレーザー切断サプライヤー。
影響と利点
最適化後、最終シャーシの平坦度は局所的に 0.15mm 以内に制御され、バッチ組み立ての不良率は 45% から 0 まで劇的に低下しました。ERP システムの柔軟な生産能力割り当てを使用することで、複数の工場に分散していた 14 日のリードタイムが、現在では 5 営業日の納期に変わりました。これは、市場投入までの時間の利点を裏付けています。レーザー切断一貫加工それは順番にレーザー切断の納品基準を満たすことを完全に保証しますまた、顧客の総調達コストも 22% 削減されます。
成熟した熱ストレス制御とフルスタック統合機能により、大型薄型基板の反りの問題を完全に解決します。CAD図面や量産要件をアップロードできますカスタマイズされたオンタイム納品のレーザー切断ソリューションと正確な見積もりを入手します。

よくある質問
Q1: 構造用途のステンレス鋼シートのバッチ生産の場合、OEM レーザー切断サービスで保証される直線切断公差はどれくらいですか?
高精度ガントリーデュアルドライブファイバーレーザー切断システムを装備しており、厚さ6mm未満のステンレス鋼シートでは線形公差0.05mmを安定して実現し、厚さ12mmの頑丈なシートでも公差を0.1mm以内に維持できます。ISO 9001品質管理基準に準拠。
Q2: LS Manufacturing では、高トン数の二次制御曲げの際に、構造エッジの微小亀裂をどのようにして完全に除去するのですか?
切断プロセス全体を通じて、高圧の純窒素が補助空気流として機能し、切断領域の周囲に熱が発生するのを効果的に防ぎます。熱影響部での硬くて脆いマルテンサイト相の生成を回避する。また、曲げは両面バリ取りルーチンに従って行われ、潜在的な応力集中箇所をソースから直接除去します。
Q3: 貴社の原材料調達基準は、OEM 顧客をバッチ間の材料硬度変動の影響からどのように保護しますか?
当社のサプライヤーリストには、プレミアムグレードの国内製鉄所のみが掲載されています。メーカーのオリジナルの材料証明書に加えて、板金の各バッチは次の検査を受けます。保管する前に再度物理的、化学的、硬度のテストを実施。曲げ側では、レーザー角度閉ループ制御を採用して、異なる材料バッチ間のスプリングバックの変動をアクティブに調整します。
Q4: すでに生産されているサプライチェーン部品のレーザー切断に関する緊急の技術変更通知に対応できますか?
もちろん、それは可能です。私たちの3D デザイン プラットフォーム、インテリジェントなネスティング ソフトウェア、およびワークショップp ERPシステムリアルタイムにリンクされています。エンジニアが変更文書に署名すると、4 時間以内にすべてのレーザー生産ラインのパラメータと CAD 図面をワンクリックで更新できます。
Q5: OEM ワークショップに複数のサプライヤー ネットワークではなく、単一プラントの垂直統合型カスタム レーザー切断を選択するのはなぜですか?
単一プラントの垂直統合により、複数のプラント間の不一致によって引き起こされる品質紛争が回避されるだけでなく、プロセス間の梱包や物流コストや納期にかかる高額な費用が発生する必要がなくなります。当社の内部品質サイクルメカニズムプロセス間のリアルタイムのパラメータ修正が可能これにより、処理の初回パスの歩留まりが大幅に向上します。
Q6: 20% の ERP 動的キャパシティ バッファーは、長期契約の顧客を季節的な供給ショックからどのように保護しますか?
私たちは短期的な利益のために生産能力を犠牲にしません。当社には、最も柔軟なタイムスロットの 20% を強制的に予約する生産スケジューリング エンジンがあります。増産、ラピッドプロトタイピング、緊急注文などに対応これにより、繁忙期であっても納期厳守を維持することができます。
Q7: 産業機器の顧客向けに完全な初品検査報告書と PPAP 検証文書を入手することは可能ですか?
メーカーとして ISO 9001:2015 認証を取得しており、品質検査ラボを自由に利用できます。初品検査レポート、材料トレーサビリティ証明書、PPAP レベル 3 製造部品承認準拠文書を業界標準に従って提供できます。
Q8: OEM レーザー切断サービス契約の MOQ (最低注文数量) はいくらですか?また、初期段階でプロトタイプのテストを促進するにはどうすればよいですか?
大規模および中規模の B2B クライアントからの産業プロジェクトに関しては、当社は厳格な最低注文数量を課していません。当社の生産ワークショップは、柔軟なライン アーキテクチャを特徴としています。に見積もりを取得する、図面をアップロードするだけです。単品試作も大量注文も可能数万点の製品は、同等の技術保証と納期保証でサポートされます。
概要
強力で信頼できる板金部品のサプライチェーンを構築することは、単に口頭で納期を約束することではありません。これには、レーザーの熱応力の制御、材料の異方性の調整、ワンストップのフルプロセスの統合、デジタル的かつインテリジェントなスケジューリングなど、詳細なエンジニアリング上の考慮事項が含まれます。プロトタイプ段階で応力緩和経路を導入し、これらを油圧レベリングプロセスや ERP システムの 20% の容量バッファと組み合わせる場合のみ。99.5% の信頼できる納期厳守率を実現できるでしょうか。
産業用 OEM の顧客であり、効率性と品質が最優先事項である場合、フルチェーン機能を備えた LS Manufacturing のような技術装備のサービス プロバイダーに断片化された処理を引き渡すことが、サプライ チェーンの問題を排除し、高い歩留まり率を達成するための最善の策となります。
制御不能なサプライヤーの遅延、コンポーネントの変形、精度の変動により、生産ラインのスケジュールが危険にさらされ、ビジネスの評判が傷つくことはありませんか?今すぐ LS Manufacturing のエンジニアリング チームにご連絡ください。CAD図面を提出してください詳細な DFM 実現可能性レビューとオープンな原価計算ソリューションを入手することで、配送のボトルネックが完全に解消され、効率的で信頼性の高い B2B 調達の新たな章が開かれます。
📞電話: +86 185 6675 9667
📧メール: info@lsrpf.com
🌐ウェブサイト:https://lsrpf.com/
免責事項
このページの内容は情報提供のみを目的としています。LSマニュファクチャリングサービス情報の正確性、完全性、有効性については、明示的か黙示的かを問わず、いかなる表明も保証もありません。サードパーティのサプライヤーまたはメーカーが、LS Manufacturing ネットワークを通じて性能パラメータ、幾何公差、特定の設計特性、材料の品質およびタイプまたは仕上がりを提供すると推測すべきではありません。それは購入者の責任です。部品が必要です引用 これらのセクションの具体的な要件を特定します。詳細についてはお問い合わせください。
LS製造チーム
LS Manufacturing は業界をリードする企業です。カスタム製造ソリューションに焦点を当てます。当社は5,000社以上の顧客と20年以上の経験があり、高精度に重点を置いています。CNC加工、板金製造、3D プリント、射出成形。金属プレス加工、その他のワンストップ製造サービス。
当社の工場には、ISO 9001:2015 認証を取得した最先端の 5 軸マシニング センターが 100 台以上備えられています。当社は、世界 150 か国以上のお客様に、迅速、効率的、高品質の製造ソリューションを提供しています。少量生産でも大規模なカスタマイズでも、24時間以内の最速納期でお客様のニーズにお応えします。 LSマニュファクチャリングを選択します。これは、選択の効率、品質、プロフェッショナリズムを意味します。
詳細については、当社の Web サイトをご覧ください。www.lsrpf.com
