Español


Anodizado
Forma una capa de óxido dura y densa con resistencia a la corrosión y aislamiento eléctrico; admite colores naturales, negros y personalizados, ideal para arquitectura de alta gama y electrónica de precisión.
Ofrecemos extrusiones de aluminio personalizadas de alto rendimiento con una precisión de hasta ±0,02 mm, logrando una entrega rápida en 7 días gracias a líneas de producción profesionales, equilibrando la resistencia estructural y la consistencia de los lotes para escenarios industriales de alta gama.
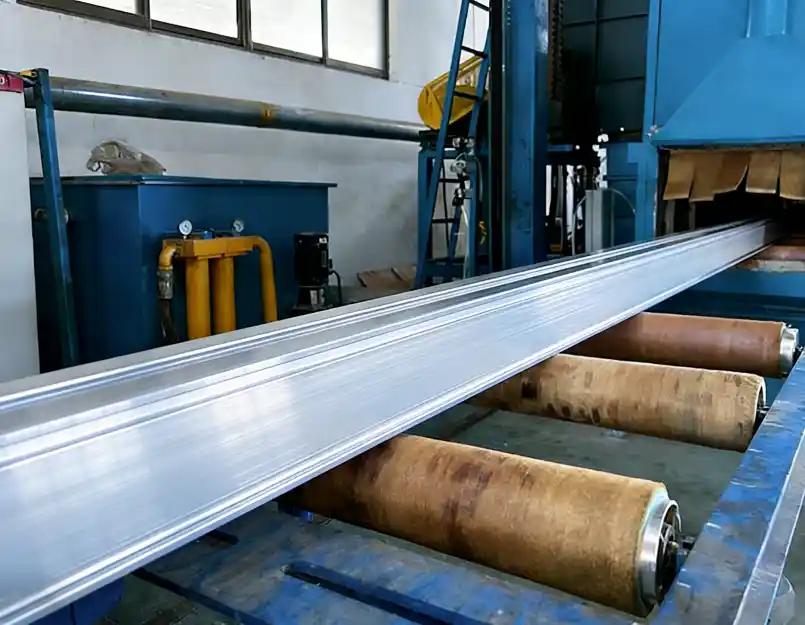
LS Manufacturing ofrece soluciones de extrusión de aluminio de ultraprecisión, con muestras listas en 3-7 días y una tolerancia de ±0,01 mm, respaldadas por la producción de más de 500.000 piezas en más de 80 máquinas y una calidad certificada según la norma ISO 9001:2015.
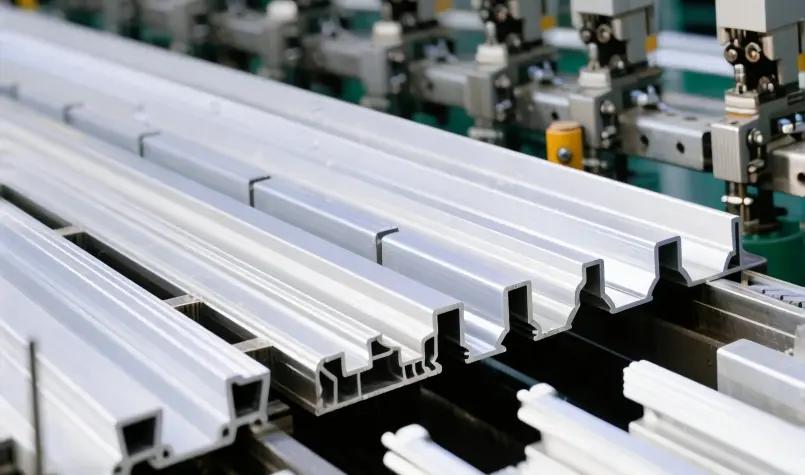
Ofrecemos servicios de extrusión de aluminio personalizados, adecuados para la producción de prototipos, series de prueba pequeñas y producción en masa, lo que permite el conformado de precisión de perfiles de aluminio con múltiples especificaciones y secciones transversales complejas.
El centro de fabricación está equipado con80 líneas de extrusión inteligentesCon una capacidad de producción de entre 450 y 4000 toneladas, estas líneas pueden gestionar de forma eficiente las necesidades de extrusión de diversa complejidad y en distintos lotes; todas cuentan con la certificación ISO 9001:2015 para garantizar una calidad estable y constante.
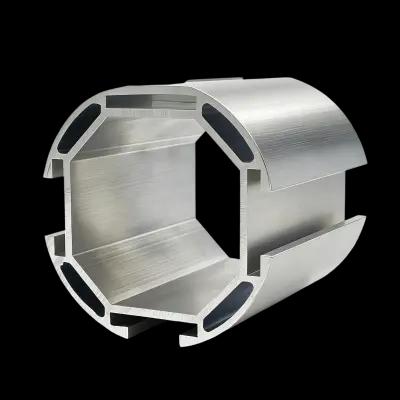
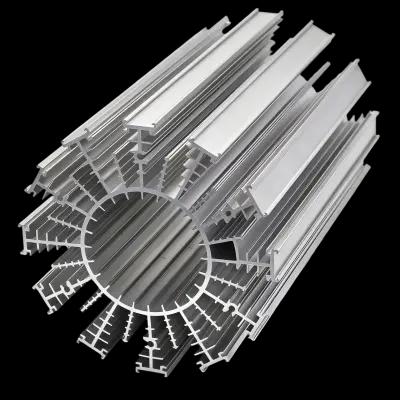
Personalizable en forma y especificaciones, se adapta a escenarios como bastidores de equipos de automatización industrial y piezas de disipación de calor electrónicas de precisión, así como a campos populares comoPerfiles de puertas y ventanas, estructuras de soporte para electrodomésticos y marcos para estanterías de almacén.
LS Manufacturing proporciona perfiles de aluminio estándar y personalizados para sus proyectos, combinandoalta calidad y adaptabilidad del procesopara equilibrar las necesidades de rendimiento y coste.
Cuando los perfiles estándar no cumplen con los requisitos de función, coste o diseño, la personalización es la solución ideal.
Los servicios de extrusión de aluminio totalmente personalizados de LS Manufacturing le permiten especificar la forma, el color, el acabado superficial y los parámetros del material del perfil, adaptándose con precisión a las características del proyecto.
Nuestro equipo técnico revisa sus planos, confirma la viabilidad del proceso y selecciona el flujo de trabajo de producción óptimo para ofrecer resultados de alta calidad en plazos de entrega reducidos.
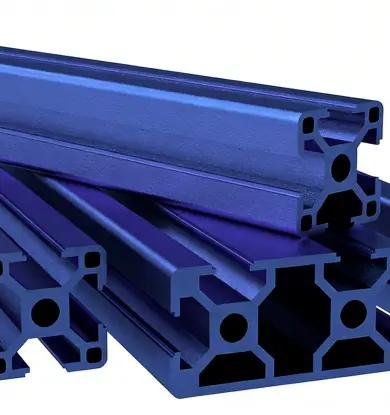
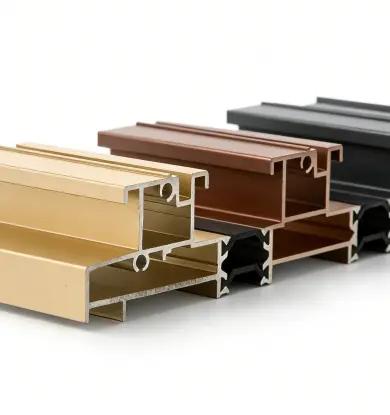
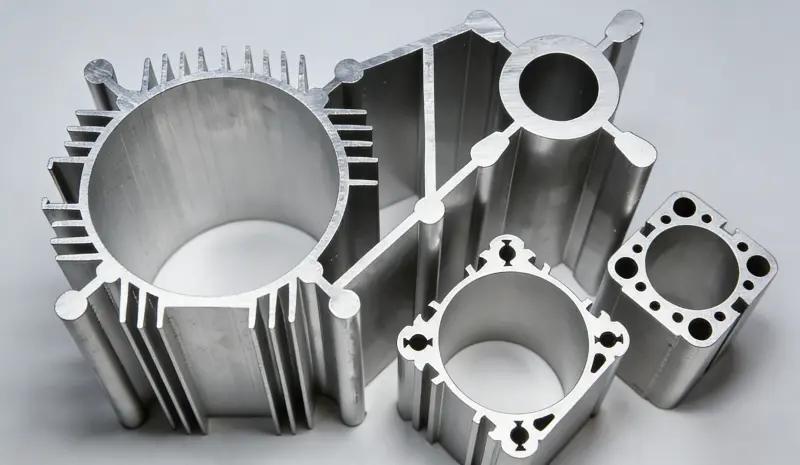
Nuestro sistema de aleaciones estándar abarca distintos niveles de resistencia, diferente resistencia a la corrosión y compatibilidad con diversas tecnologías de procesamiento: la solución ideal para sistemas de construcción de alta gama, componentes de precisión para la industria automotriz y estructuras electrónicas de alta fiabilidad. ¿Necesita otras aleaciones de aluminio para extrusión? Indíquenos sus requisitos de índice de rendimiento.
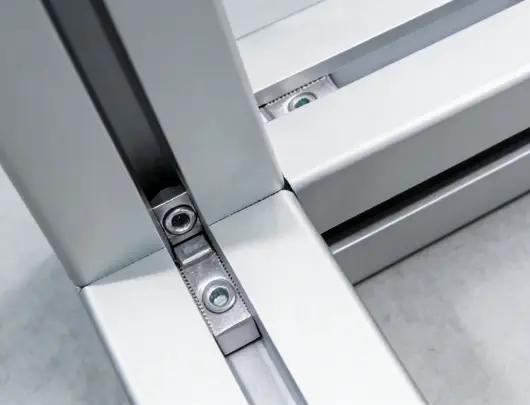
Aleación de aluminio de resistencia media-alta, endurecida por precipitación, con excelente resistencia a la corrosión bajo tensión y compatibilidad con el mecanizado de precisión CNC. Ideal para componentes estructurales de equipos de alta gama, elementos portantes de chasis de automóviles y aplicaciones que requieren un equilibrio entre resistencia y corrosión. Presenta una baja atenuación de la resistencia de las uniones soldadas y una excelente compatibilidad de montaje.
Los acabados superficiales mejoran la resistencia a la corrosión y al desgaste, así como la estética de las piezas de aluminio extruido. A continuación, se describen los principales procesos de acabado de LS Manufacturing; ofrecemos soluciones personalizadas que se adaptan a sus necesidades específicas de alta precisión.
Forma una capa de óxido dura y densa con resistencia a la corrosión y aislamiento eléctrico; admite colores naturales, negros y personalizados, ideal para arquitectura de alta gama y electrónica de precisión.
Recubrimiento en polvo seco de alta adherencia, curado a alta temperatura; resistente a arañazos, rayos UV y productos químicos; amplia gama de colores para exteriores expuestos a condiciones climáticas adversas.
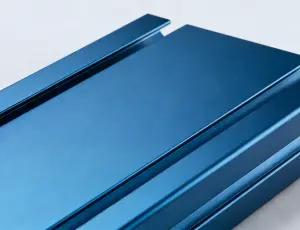
Recubrimiento uniforme en estructuras complejas mediante campo eléctrico; superficie lisa y excelente resistencia a la corrosión, ideal para piezas de precisión de alta gama para la industria automotriz.
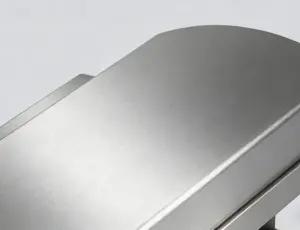
El cepillado mecánico direccional de precisión crea una textura que disimula arañazos y huellas dactilares, ideal para productos electrónicos de consumo de alta gama, electrodomésticos y molduras arquitectónicas.
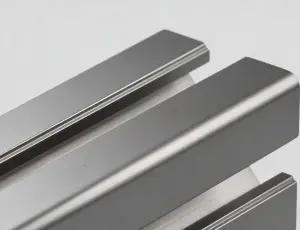
Las microesferas de vidrio a alta presión crean una superficie mate uniforme; eliminan las marcas de mecanizado, lo que las hace ideales para piezas de precisión y componentes decorativos de alta calidad.
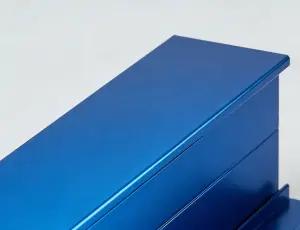
La pintura líquida personalizada permite una igualación precisa del color; resulta rentable para prototipos de lotes pequeños y necesidades personalizadas multicolor.

La tinta de alta adherencia imprime logotipos, textos y gráficos de gran calidad, ideal para paneles de control, placas de identificación y productos de marca de primera categoría.
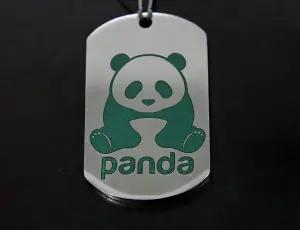
El láser de alta precisión elimina material para realizar marcas permanentes; los bordes afilados son ideales para números de serie y patrones de piezas de precisión.
La calidad está integrada en cada paso de nuestro proceso de extrusión de aluminio. Con instalaciones de producción certificadas ISO y más de 100 máquinas de extrusión e inspección de precisión, entregamos piezas que cumplen con los más altos estándares de la industria en cuanto a precisión y acabado superficial.
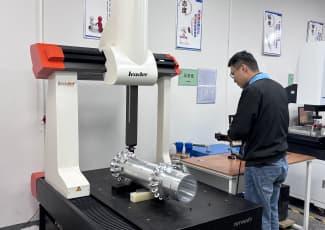
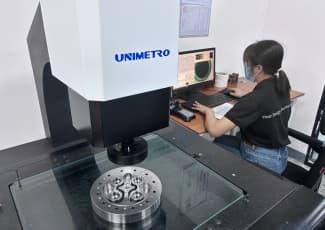
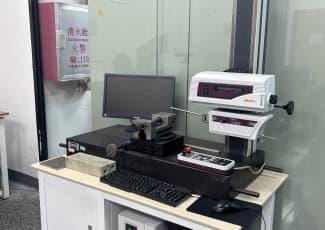
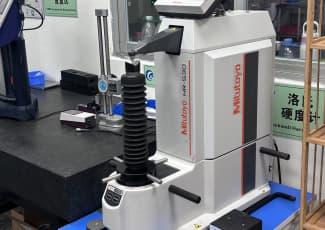
Mida las dimensiones clave, incluyendo el ancho de la sección transversal, la altura, el espesor de la pared, la longitud total, la rectitud, la planitud y la precisión de ajuste de los agujeros/ranuras; las herramientas de inspección incluyen calibradores, micrómetros, medidores de altura y máquinas de medición de coordenadas (CMM) de alta precisión, lo que garantiza un control de tolerancia con una precisión de hasta ±0,02 mm.
Inspección completa del lote para detectar defectos superficiales como arañazos, abolladuras, grietas, burbujas de aire, rebabas y líneas de extrusión; se utilizan sistemas de iluminación profesionales y equipos de alta magnificación para identificar problemas superficiales a nivel microscópico.
Si lo solicita, proporcionamos los resultados de las pruebas de resistencia y dureza, junto con los informes de cumplimiento de la normativa RoHS y los certificados de materiales; también ofrecemos pruebas de rendimiento personalizadas para satisfacer los requisitos de proyectos de alta gama.
Centrado enCapacidades de personalización de alta precisión, control de calidad integral y sistemas de entrega eficientes.Los servicios de extrusión de aluminio de LS Manufacturing proporcionan soluciones profesionales y fiables para diversas necesidades de perfiles complejos.
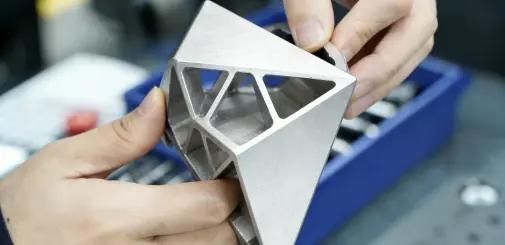
/01
Control total del acabado superficial (hasta Ra0,8 μm), formas de perfil irregulares complejas, una gama completa de grados de materiales de aleación y esquemas de color personalizados, cubriendo con precisión las necesidades de especificación exclusivas para diversos escenarios, adaptándose a los requisitos de proceso diferenciados de diversas aplicaciones.
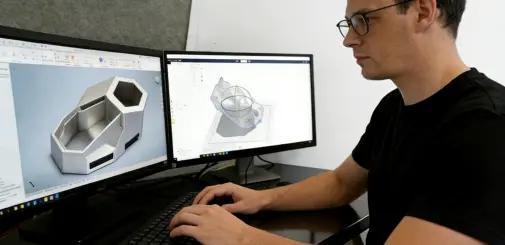
/02
La tolerancia dimensional clave se controla estrictamente dentro de ±0,02 mm, con una tolerancia dimensional estándar de ≤±0,05 mm, y se realiza una inspección dimensional completa que abarca la sección transversal, el espesor de la pared, las tolerancias geométricas, etc., lo que garantiza que la precisión cumpla sistemáticamente con los requisitos de montaje de alta precisión y el rendimiento funcional.
/03
Gracias al rápido desarrollo de moldes y al sistema de selección precisa de materiales, el proceso de personalización estándar se entrega en 7 días; los perfiles geométricos complejos no requieren modificaciones adicionales del molde y se pueden producir en 10 días, con una programación inteligente de la línea de producción que garantiza la estabilidad del progreso de la entrega.
La extrusión de aluminio es una tecnología de procesamiento plástico que consiste en someter lingotes de aluminio precalentados a la temperatura de proceso a deformación plástica mediante matrices de conformado personalizadas, obteniendo finalmente perfiles con contornos transversales específicos. En LS Manufacturing, seguimos un proceso de producción profesional estandarizado y de alta precisión:
Primero, se completa la fabricación de matrices personalizadas de alta precisión (que abarca matrices sólidas, huecas, semihuecas y de otras secciones transversales), luego los lingotes de aluminio se controlan con precisión a la temperatura y se precalientan al rango de proceso de 400-500 ℃; luego, de acuerdo con el grado de aleación de aluminio y el escenario de aplicación de alta gama del producto terminado, se selecciona el proceso de extrusión apropiado, incluidos los procesos de extrusión directa/indirecta o los procesos de extrusión en caliente/frío, para garantizar que las propiedades del material y la precisión de la sección transversal del perfil cumplan con los estándares.
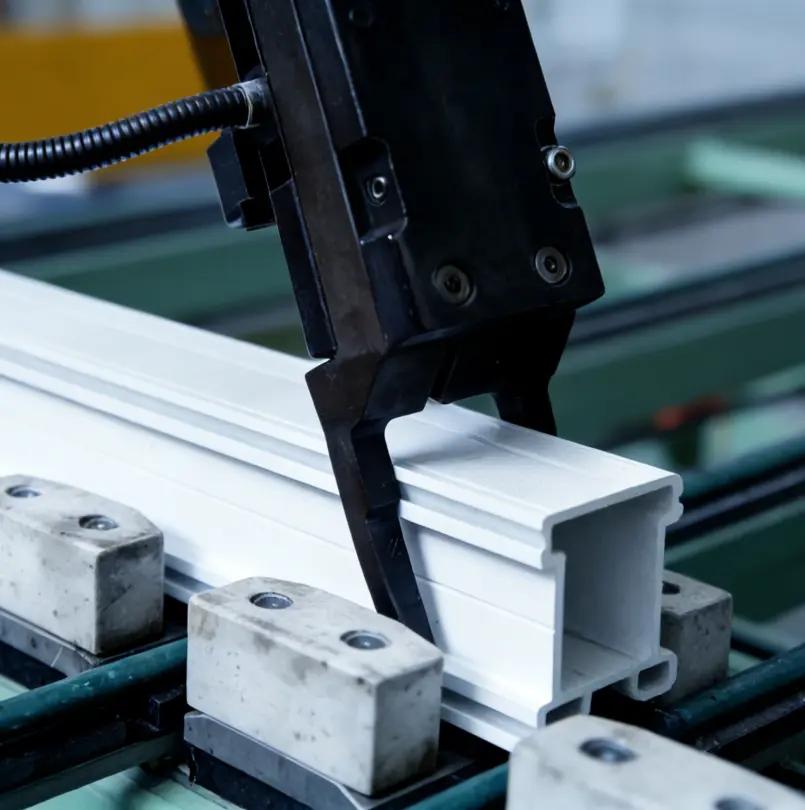
Tras el conformado por extrusión, el perfil se somete a un proceso secuencial de enfriamiento de precisión en línea, enderezamiento por tensión y corte de precisión de longitud fija para obtener productos semiacabados con las dimensiones deseadas. Según los requisitos de rendimiento y apariencia, se pueden realizar procesos adicionales como el endurecimiento por envejecimiento (para mejorar con precisión la resistencia y la dureza), el mecanizado de precisión de la superficie (para optimizar la textura y las características funcionales) o el ensamblaje de componentes. Antes de la entrega, cada perfil de aluminio personalizado debe pasar por una inspección de calidad de precisión completa y un proceso de embalaje protector estandarizado.
SOLICITUDES
Las industrias de todos los sectores confían en las extrusiones de aluminio a medida por su excelente relación resistencia-peso y sus características de diseño flexibles, que se adaptan a diversos escenarios, desde estructuras de precisión hasta necesidades de ligereza. A continuación, se detallan sus principales aplicaciones.
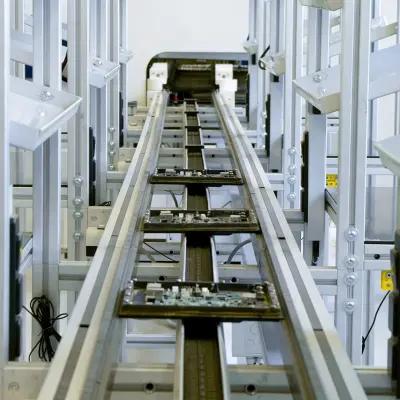
Estructuras de equipos de precisión, estaciones de trabajo personalizadas para líneas de producción automatizadas, componentes estructurales específicos para dispositivos inteligentes.
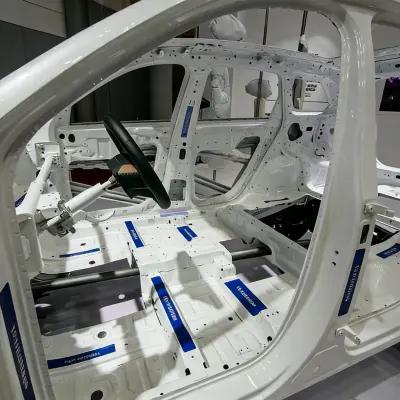
Componentes estructurales ligeros para vehículos de nueva energía, perfiles interiores de precisión para el transporte ferroviario, bastidores de carga personalizados para vehículos especiales.
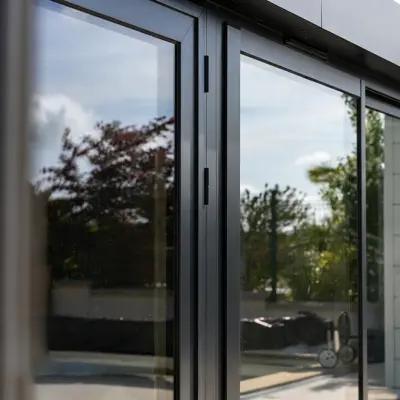
Perfiles a medida para muros cortina modulares, marcos estructurales para sistemas inteligentes de puertas y ventanas, componentes de sección transversal de precisión para la decoración de edificios.
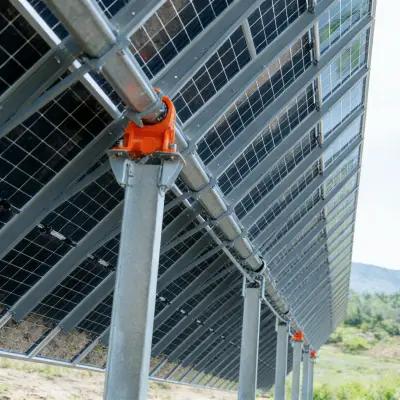
Estructuras de soporte específicas para sistemas de seguimiento fotovoltaico, componentes estructurales ligeros para equipos de energía eólica, perfiles resistentes a la corrosión para nuevas instalaciones energéticas.
Cajas selladas para equipos electrónicos de precisión, disipadores de calor personalizados para LED de alta potencia, estructuras especiales para equipos semiconductores.
Componentes estructurales de precisión para robots quirúrgicos, estructuras ligeras para equipos de imagen de alta gama, carcasas selladas para instrumentos de diagnóstico médico.
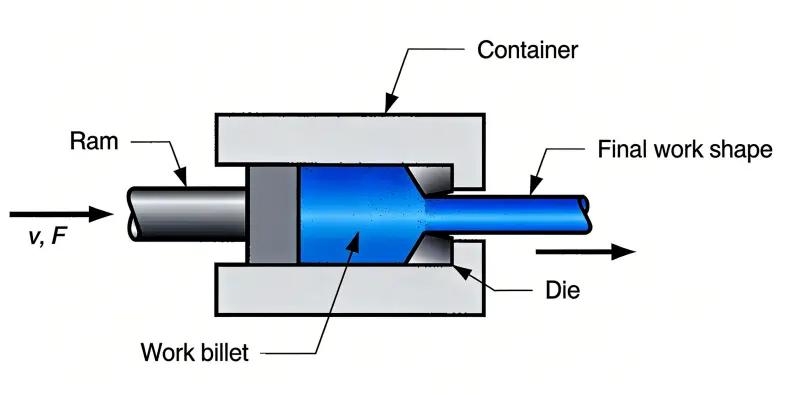
Cuando los lingotes de aluminio cortados se precalientan, un pistón hidráulico los empuja dentro de una matriz personalizada con una presión controlada con precisión de aproximadamente 45 MN (≈10 000 000 libras). La matriz puede tener una abertura estándar (por ejemplo, redonda o cuadrada) o una cavidad compuesta de forma personalizada diseñada para aplicaciones de alta gama.
Los perfiles extruidos se enfrían uniformemente en una mesa de enfriamiento con control de temperatura de circuito cerrado, y luego se cortan a longitudes precisas mediante láser según los requisitos del cliente. Para aplicaciones de alta resistencia, como las aeroespaciales y militares, el tratamiento térmico de envejecimiento puede mejorar aún más la dureza y la estabilidad mecánica de los perfiles de aluminio.
La extrusión de aluminio se divide en extrusión en caliente y extrusión en frío, cada una adaptada a diferentes requisitos de escenarios de alta gama:
Extrusión en caliente: Permite la alimentación continua de grandes volúmenes de lingotes de aluminio para un conformado eficiente a baja presión, lo que resulta adecuado para la producción en serie de grandes secciones transversales complejas en equipos de alta gama.
Extrusión en frío: Produce componentes de precisión con un acabado superficial de hasta Ra0,8 μm, que presentan una excelente resistencia a la oxidación y propiedades mecánicas, ideales para piezas estructurales de alta precisión en los sectores de semiconductores y medicina.
En el proceso de extrusión en caliente, los lingotes de aluminio se cortan primero con precisión a dimensiones con tolerancia de nivel micrométrico y luego se precalientan a 350-580 ℃ en un horno dedicado con control de temperatura (ablandando el metal pero manteniéndolo sólido para evitar el engrosamiento del grano).
Ligero y de alta resistencia: Su excelente relación resistencia-peso reduce significativamente las cargas estructurales en equipos de alta gama.
Protección contra la corrosión natural: La densa capa de óxido natural proporciona una resistencia a largo plazo a los medios corrosivos en condiciones de trabajo adversas.
Conformado integrado de secciones transversales complejas: Secciones transversales irregulares y multicavidades formadas en un solo proceso, lo que reduce los pasos de ensamblaje posteriores.
Utilización eficiente de materiales: Un 30 % más de aprovechamiento del material que en el mecanizado de aluminio macizo, lo que optimiza los costes generales.
Ensamblaje modular compatible: Compatible con interfaces de ranura en T de precisión para un rápido ensamblaje modular y actualizaciones de dispositivos inteligentes.
Reciclaje de circuito cerrado con bajas emisiones de carbono: El uso de materiales 100% reciclables y renovables se ajusta a los objetivos de sostenibilidad de la fabricación de alta gama.
Preinversión de moldes de alta precisión: Los moldes de precisión personalizados requieren un diseño profesional, lo que los hace menos rentables para lotes pequeños.
Reconstrucción del molde para la iteración de la sección transversal: Los cambios de contorno requieren nuevos moldes, lo que limita la flexibilidad para realizar iteraciones frecuentes.
Generación de desechos en el procesamiento de precisión: Se generan pequeños residuos durante el recorte de alta precisión, que requieren sistemas de reciclaje profesionales.
Limitación de tamaño dependiente del tonelaje: El tamaño máximo del perfil está limitado por el tonelaje del equipo; las secciones extragrandes requieren líneas personalizadas.
Control de variación de superficie multilínea: Las sutiles diferencias en la textura de la superficie entre las distintas líneas requieren un procesamiento posterior para lograr una consistencia de alta calidad.
Atenuación de la resistencia a altas temperaturas: La resistencia de la aleación disminuye a temperaturas elevadas, lo que requiere una compensación del rendimiento específica para cada situación.
Nuestro control de tolerancias cumple con las normas ISO 9001 y AS9100, con doble certificación: las tolerancias de las dimensiones críticas pueden alcanzar ±0,02 mm, mientras que las tolerancias de las dimensiones regulares se mantienen estables dentro de ±0,05 mm. Las tolerancias de alta precisión requieren moldes de precisión y procesos de inspección completos, lo que incrementa la inversión en producción. Le ofreceremos el esquema de tolerancias óptimo según sus necesidades de ensamblaje para evitar costos de precisión innecesarios.
Ofrecemos soluciones de conexión mecánica para perfiles de acero: fijación sin soldadura mediante escuadras, tornillos metálicos o conectores/abrazaderas mecánicas especializadas, adecuadas para los requisitos de estructuras de equipos de alta gama. Además, las soluciones combinadas de fijaciones mecánicas y adhesivos estructurales también pueden sustituir la soldadura; los perfiles de acero ofrecen mayor resistencia, pero una complejidad de montaje ligeramente superior, mientras que las extrusiones de aluminio conservan ventajas fundamentales en cuanto a la facilidad de montaje.
La determinación del espesor de pared requiere una consideración profesional integral: • Grado de aleación: Las aleaciones blandas requieren mayor espesor de pared para garantizar su resistencia, mientras que las aleaciones de alta resistencia se adaptan a diseños de pared delgada. • Diseño del perfil: Las estructuras con canales profundos, curvas o tramos sin soporte requieren paredes más gruesas para mejorar la estabilidad. • Capacidad de prensado: El tonelaje y el tamaño del equipo de extrusión limitan el límite de conformado de las secciones transversales. • Acabado superficial: Los procesos de anodizado o recubrimiento pueden requerir un espesor de pared mínimo para evitar deformaciones. • Tolerancia dimensional: Los límites de tolerancia estrictos generalmente requieren un mayor espesor de pared para garantizar la uniformidad del proceso. Optimizaremos el equilibrio entre resistencia, peso y costo durante la fase de diseño.
El espesor de pared recomendado suele ser de 1,0 mm a 3,0 mm: • Piezas estructurales o portantes: Se recomienda un espesor de pared ≥2,0 mm para garantizar resistencia y rigidez. • Piezas ligeras o decorativas: Un espesor de pared de ≈1,0 mm es suficiente. El espesor mínimo de pared viable está limitado por la aleación, la complejidad de la sección transversal y la capacidad del equipo; la elección final debe equilibrar los requisitos mecánicos, el peso y el coste en función del escenario de aplicación real.
Ofrecemos servicios de prototipado de alta precisión y producción de prueba en lotes pequeños, que permiten fabricar piezas de muestra para su ensayo y verificación antes de la producción en masa. Los servicios de prototipado le ayudarán a: • Verificar el ajuste y la funcionalidad antes de comprometerse con grandes cantidades • Confirmar que las dimensiones y tolerancias cumplen con los requisitos técnicos • Evaluar los acabados superficiales y las propiedades de los materiales • Optimizar las soluciones de diseño en las primeras etapas del desarrollo para reducir riesgos posteriores.
Los costos se determinan por factores clave: • Tipo de material: Las distintas aleaciones de aluminio presentan diferencias de costo significativas; las aleaciones comunes como la 6061/6063 son más económicas que los metales especiales. • Tamaño de la pieza: Los perfiles más grandes requieren más material y equipos de mayor tonelaje, lo que resulta en costos más elevados. • Complejidad del diseño: Las secciones transversales complejas requieren moldes de precisión personalizados, y las tolerancias estrictas aumentan el tiempo de inspección y procesamiento. • Otros factores que afectan el precio: Volumen del pedido (los pedidos más grandes tienen menores costos unitarios), tipo de acabado superficial, costos de herramientas y matrices para nuevos perfiles. Puede proporcionarnos los planos y las especificaciones, y le daremos un presupuesto preciso basado en sus necesidades reales.
El control de costes se puede lograr eficazmente mediante un diseño y una planificación profesionales: • Optimización del diseño estructural: Mantenga un espesor de pared uniforme (un espesor variable aumenta el coste del molde), utilice esquinas redondeadas en lugar de ángulos agudos, diseñe con la mayor simetría posible y evite canales estrechos y profundos, así como otras estructuras difíciles de conformar. • Elección de materiales estándar: Priorice las aleaciones estándar como la 6061/6063 sobre los metales especiales. • Planificación razonable de los pedidos: Aumente el volumen de pedidos para distribuir los costes de utillaje y elija tolerancias estrictas solo cuando sea necesario. • Simplificación del acabado superficial: Priorice los procesos de acabado superficial estandarizados y considere la reutilización de los perfiles de matriz existentes. • Definición temprana del diseño: Modificar el diseño una vez finalizado el molde aumentará significativamente los costes; le recomendamos colaborar con nosotros desde las primeras etapas de la fase de diseño para identificar los riesgos con antelación.
Las extrusiones de aluminio son 100 % reciclables en un ciclo cerrado sin perder resistencia ni calidad. Las emisiones de carbono del aluminio reciclado representan solo el 5 % de las del aluminio primario, lo que reduce significativamente la huella de carbono. Nuestro sistema de reciclaje admite múltiples ciclos, satisfaciendo las necesidades ambientales y garantizando un rendimiento estable del producto.
Los tipos de matrices principales incluyen: • Matrices sólidas: Se utilizan para perfiles sólidos simples sin secciones huecas ni cavidades internas, con el menor costo y la mayor eficiencia. • Matrices huecas: Se utilizan para perfiles con secciones huecas o tubos cerrados, que requieren mandriles para formar cavidades internas, con mayor complejidad y costo. • Matrices semihuecas: Se utilizan para perfiles con secciones parcialmente cerradas (por ejemplo, perfiles en C, ángulos ranurados), con una complejidad y un costo intermedios entre las matrices sólidas y las huecas. Seleccionaremos la matriz óptima según sus requisitos de sección transversal.
Ofrecemos una gama completa de perfiles de ranura en T de precisión con tamaños estándar que incluyen: 10×10 mm, 20×20 mm, 30×30 mm, 40×40 mm, 45×45 mm, 50×50 mm, 60×60 mm, 80×80 mm, 100×100 mm y 160×160 mm. Estos tamaños son adecuados para sistemas de montaje y racks de alta gama, y las diferentes aplicaciones pueden seleccionar las especificaciones correspondientes según sus necesidades estructurales.
El plazo de entrega depende del tipo de proyecto: • Prototipado/Producción en lotes pequeños: 3-5 días (incluyendo el desarrollo rápido del molde y la producción de prueba) • Producción en masa: 7-15 días (incluyendo la verificación del molde y la producción estable) • Proyectos personalizados complejos: Se evaluarán en función del ciclo de desarrollo del molde y proporcionaremos un cronograma de entrega preciso.
Ofrecemos soluciones de postprocesamiento personalizadas: • Envejecimiento y endurecimiento: Mejora la resistencia y dureza de la aleación, ideal para aplicaciones de alta resistencia como la aeroespacial y la militar. • Tratamiento superficial ultrafino: Logra un acabado superficial de Ra≤0,8 μm, cumpliendo con los requisitos de ausencia de polvo de los equipos semiconductores. • Recubrimiento especial: Aumenta la resistencia a la corrosión o el aislamiento, ideal para condiciones de trabajo exigentes. Seleccionaremos el proceso de postprocesamiento óptimo según sus necesidades de rendimiento.