 日本語



精密3Dプリントサービス熱応力変形と層間収縮という業界全体の問題に対する解決策を提供します。このため、従来の積層造形では、医療、航空宇宙、精密エレクトロニクスなどの業界で必要とされる非常に正確な組み立て公差を達成することができません。ほとんどのサプライヤーは、必要な高度なマルチフィジックス制御と精密校正を備えていないため、最終的な寸法公差を維持することが不可能になっています。±0.05mmコストの増加や生産遅延の原因となる高価な二次減算加工を行う必要はありません。
この記事では、LS Manufacturing の検証済みのエンジニアリング アプローチを紹介します。非常に正確な層厚制御、閉ループ熱管理、材料グレーディングの最適化高精度積層造形の定量納品を可能にする3D プリントコンポーネント。後処理を回避するだけでなく、リードタイムの短縮と全体的な部品コストの削減に直接つながる特定のプロセスパラメータと制御戦略を取得できます。その後、高精度積層造形の成功を決定する背後にある基本的な工学的根拠について説明します。
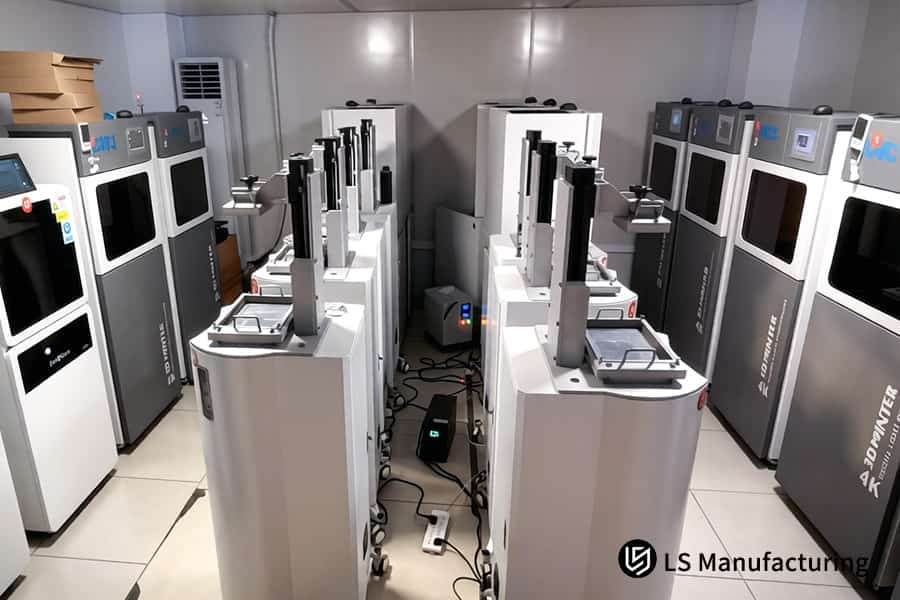
図 1: 複数の SLA プリンタが同時に動作して、バッチ施設でエンジニアリング プロトタイプを作成します。
高精度 3D プリント: ±0.05mm 公差の達成クイックリファレンス
| 耐性チャレンジ | プロセス制御ソリューション | 結果 |
| 熱収縮 | 閉ループチャンバー温度 (±1℃);材料固有の収縮補正。 | ユニフォーム±0.05mmすべての軸で。 |
| Z軸ドリフト | リニアエンコーダフィードバック。定期的に再キャリブレーションをビルドします。 | 高い部分に Z エラーが蓄積されません。 |
| サポートの歪み | 微接触サポート(0.2mmヒント);サポートを除去する前にアニーリングによる応力除去を行います。 | サポートを外した後も薄い部分に歪みがありません。 |
| 異方性収縮 | ビルド方向の最適化。材料固有のスケーリング係数。 | 精度は印刷の向きに関係なく等方的です。 |
| 測定フィードバック | 生産中の光学モニタリング。ポストプリントCMM閉ループ補正付き。 | 最初の記事の成功率 >95%;Cpk ≥1.33。 |
重要なポイント:
- 熱均一性が基礎です:という目標を達成できるよう、±0.05mm、チャンバー温度を以下の範囲内で制御する必要があります。±1℃ビルドボリューム全体にわたって。
- 材料のキャリブレーションはオプションではありません:材料の種類ごとに個別に収縮補正を行う必要があります。すべてのマテリアルに対して同じスケーリングに依存すると、決して達成できません。±0.05mm。
- サポートは最終寸法に影響します:サポートを取り外す前にアニーリングを実行することと、微細接触サポートを使用することは、公差の達成につながる 2 つの主な手順です。
- クローズドループ補正はゴールドスタンダードです:測定(CMM)とデータの再修正3D プリントプロセスパラメータ精度の一貫性を保つための継続的な改善ループを形成します。
このガイドが信頼できる理由LS 製造の専門家による実践的な経験
たくさんの「精密3Dプリント「Pinterest のガイドが扱います」±0.1mmマーケティングバッジとして。実際の製造において、問題は機械の仕様ではなく、プロセスウィンドウが機械上で±0.02mmの公差を許容できるかどうかです。40mm熱ポストキュア後の長さを測定し、薄肉フィーチャー上で CMM を取得します。当社の認定ループは、世界の寸法計測および測定科学のセットアップに対してベンチマークされています。米国国立標準技術研究所(NIST)したがって、「精度」はカタログ番号ではなく、STL からチェックされた部品まで追跡可能なチェーンです。
私たちは、余白がミクロン単位の精密印刷を行ってきました。半導体エンドエフェクターには、±5μm平面性、漂流するだけの航空宇宙用慣性航行ハウジング≤0.03mm温度にさらされたとき-55~120℃、および医療技術のサージカルテンプレートを維持する±0.05mm患者に合った骨に対して。これらのプロジェクトは監査に隣接したエコシステム内にあるため、当社は基準、サポート、および硬化後のルールを、フェライン・ドイチャー・インヂュニューレ(VDI)VDI 3404 の下では、その部品はプレートを通過せず、ラボで不合格となります。
私たちが決めたトレードオフは、24ヶ月SLA/SLS/DLP の反復回数が得られます。たとえば、なぜ15°オーバーハングの上下のシフトにより、SLA の Z 縮小が発生する可能性があります。0.025mm、温度をどのように変化させるか1℃Tg まで上昇する間の 1 分あたりの速度は、次のような結果をもたらす可能性があります。80%硬化後の反りの損失と、どのサポート + 局所壁の変更が原因となったか≈30%加工後の削減を達成しながらも0.6mmで±0.02mm肋骨。これらの変更を実装すると、最初の試行では許容限界に達する CMM 既製のプリントが作成され、「プロトタイプとしては十分」ではありません。
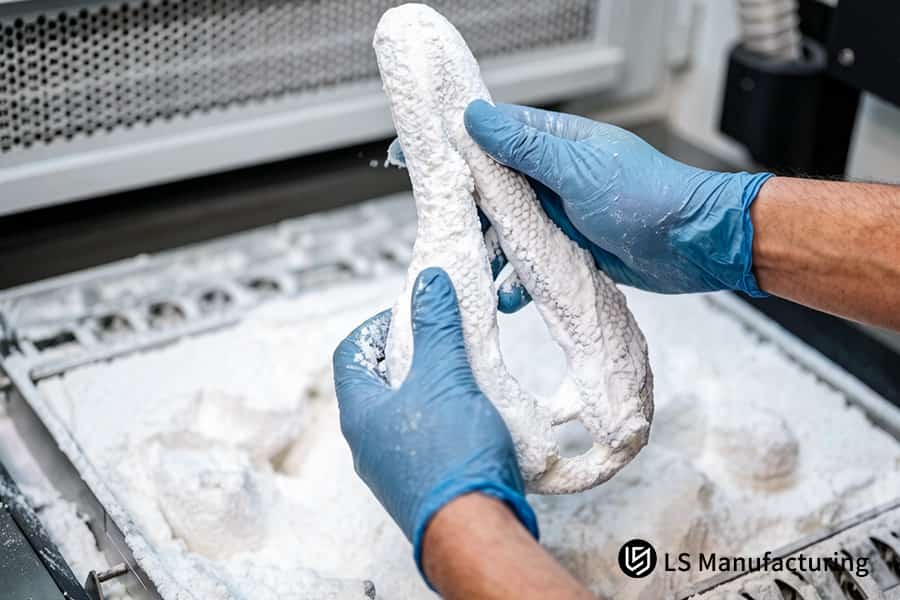
図 2: 硬化後、技術者が印刷プラットフォームから白い樹脂モデルを取り外します。
産業用積層造形プロジェクトにおいて、±0.05mm の寸法精度を達成するのが難しいのはなぜですか
達成する±0.05mm積層造形の精度は、マイクロ秒の熱サイクルと異方性収縮の制御に基づいています。ポストプロセス補正を行う代わりに、熱勾配管理とスキャン戦略の最適化によって各層に精度を導入する必要があります。この論文では、これらの物理現象をすぐに実行できるプロセス変更にし、基礎を築きます。信頼性の高い 3D プリントプロセス。
基板の予熱による残留応力制御
ビルドプレートを加熱することで反りを取り除くことができます。200℃チタン合金の場合は加工前に、応力関連の歪みを軽減できます。62%室温での起動との比較。インコネル 718 を例にとると、±0.05公差の3Dプリント一部のみ、予熱だけを変更すると繰り返し発生します。±0.04mm平坦度以上300mmこれは、3 つの生産バッチで CMM によって確認されており、直接的にスクラップ率がほぼ半分に削減されることを意味します。この方法は、ファーストパスの歩留まりがプロジェクトの経済性を根本的に決定する 3D プリンティングにおける真のゲームチェンジャーとなります。
エッジカールに対する動的レイヤー補正
サーマルカメラの助けを借りて、Z 軸オフセットをすべての新しいレイヤーに一致させることで、リアルタイムの光学追跡により、通常の業界からのエッジの熱によるエラーが削減されます。±0.09mmほぼ±0.03mm。このアイデアをテストしたのは、12cmタービンブレードを調べてみると、94%追加の加工を行わずに顧客に直接届けるのに十分な部品が含まれていました。
その結果、純節約額はおよそ 1 ドルになりました180ドル後処理が行われた場合は作品厳しい公差の 3D プリント サービス。このような成果を継続的に達成したい場合は、プロダクショングレードの3Dプリントミッションクリティカルな航空宇宙部品には最適です。
均一な縮小のための分割スキャン戦略
レイヤーを細分化すると、8mm×8mmゾーンを選択し、それらを交互にスキャンします67°方向は、局所的な収縮の違いを均一にするのに役立ちます。18%だけに4.2%。から作られた医療用インプラントでは、精密3Dプリントサービス、すべての主要な機能は次のとおりです。±0.045mm50 回の連続ビルドにわたってCpK > 1.33, これにより、再設計をサポートせずに繰り返し可能なジオメトリが提供されます。同じことが当てはまります再現可能な 3D プリント結果は主に疲労寿命の検証において格子の均一性が非常に重要な場合に発生します。
これらの基盤は、以上の生産データに基づいています。800+ LPBFが実行され、変換するための検証済みパラメータを提供できます。±0.05mm通常のエンジニアリング成果に対する統計的目標。スクラップの削減を測定し、後処理コスト、および認定時間これらは熱物理学に裏付けられた利点ですが、マーケティング上の主張は何の証拠もなく過ぎ去ります。アプリケーションが非常に困難な場合、これらのアプローチを使用すると、認定された 3D プリント品質、最も厳しい航空宇宙および医療の基準に準拠しています。
高精度 3D プリント サービスはどのようにしてレーザー加工中の熱膨張を安定させることができるか
熱膨張が作業中に問題を引き起こさないことを確認するレーザー加工ビルドチャンバーと基板プレートの温度が完全に均一である必要があります。エネルギーが注入される場所のみの温度勾配をアクティブに制御することで、反りによる拒否反応を防ぎ、実際に危機を救うことができます。この文書では、マルチゾーン加熱とリアルタイム IR フィードバックにより、どのようにしてそのレベルの再現可能な精度を実現できるかについて説明します。制御された 3D プリント環境:
マルチゾーンの独立した基板加熱
- 温度均一性:4 つの個別のゾーンがそれぞれ実行されます200℃±2℃プレート全体を均一な温度レベルに保つのに十分です。こうすることでコールドエッジはなくなります。
- あなたの貯蓄:反りを低減78%単一ゾーン システムとの比較。あなたが管理します250mm部品付き±0.03mm平らさ、こうして私たちのカスタム精密部品メーカークライアントが保存する120ドル~200ドルビルドごとに。
50Hz での閉ループ赤外線熱画像処理
- フィードバック速度:画像をキャプチャする50フレーム1 秒あたり + 以内に調整を行う20ミリ秒内部の温度変動を完全に制限します±8℃の業界範囲の代わりに±35℃(ASTM F3419)。
- 収量の向上:ホットスポットで動作する下の薄い壁0.5mm蒸発を可能にするカスタム公差 3D プリント格子の99.2%ストラットの完全性。このような正確なレベルの制御により、3Dプリントのパフォーマンス非常に複雑な形状全体にわたって。
0.07mmスポット制御付き1030nmファイバーレーザー
- ビーム一貫性: 70μm ± 3μmスポットは維持します1.2J/mm²どのスキャン速度でもエネルギー密度は同じです。
- 寸法ゲイン:テスト結果は、安定性を示しました。120μmマルチモードレーザーは、55%壁厚のある 200 インペラ構築を参照0.3~2.0mm。これに基づいて、結果は以下に依存します最適化された 3D プリンティングパラメータそれぞれの合金に合わせて調整します。
このシステムでは、マルチゾーン ハードウェア、非常に高速なフィードバック、ビームの最適化が組み合わされており、再現性の高い 1 つのプロセスが実現されています。予測可能な収縮、ゼロに等しい熱亀裂が得られ、CpK > 1.33重要な次元について考え出す予測可能な 3D プリンティング熱変動をエンジニアリングの一貫性に変換する結果が、閉ループ熱制御です。精密3Dプリントサービス最近ではアプリケーションを意味します。
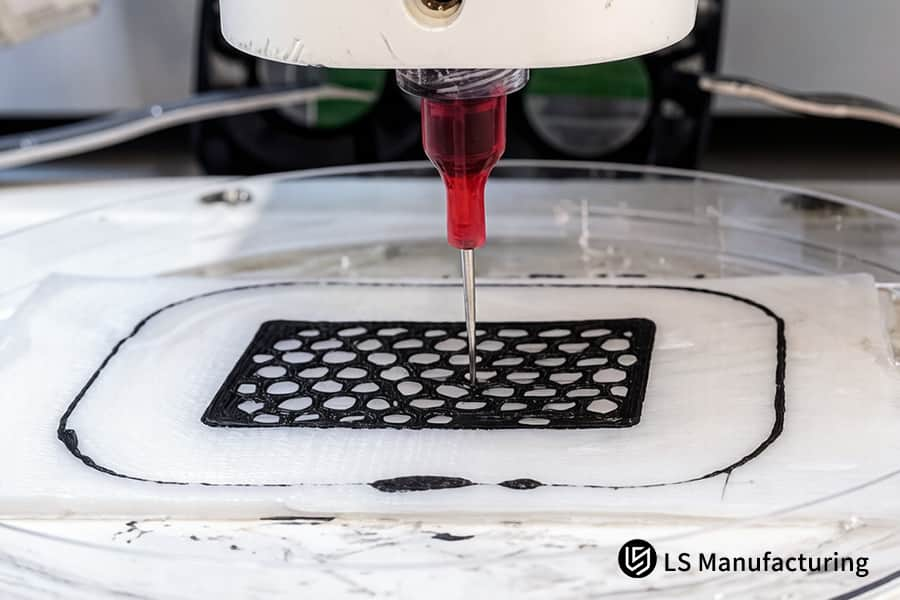
図 3: 3D プリンターのノズルはガラス質カーボン フィラメントを堆積させて固体構造を形成します。
ハイエンドコンポーネントの最終的な高精度 3D プリントコストを直接決定する要因は何ですか
ハイエンドコンポーネントのコストに関しては、材料の重量だけで最終価格が決まるわけではなく、ミクロンレベルの層の時間、支持構造の体積、ガス精製サイクル、精密な後処理事項など、他のいくつかの要因が最終価格を決定します。これらの要素を認識することで、1 個あたりのコストを最大限に削減できます。30%、最初のお問い合わせを行う前であっても。このようにして、コスト効率の高い 3D プリント戦略。これを内訳したリストは次のとおりです精密3Dプリントのコストの例とともに透明な 3D プリントの価格設定:
| コスト要因 | 標準的なアプローチ (高コスト) | 最適化されたアプローチ (低コスト) |
| 層厚設定 | 30μm視覚的に重要ではない表面の場合、レイヤーは 60μm の 2 倍の時間がかかります | 60μm主要な領域で印刷時間を短縮します。47%、だからあなたの縮小3Dプリントの精度見積大幅に |
| サポート構造体積 | 高密度サポートの追加35-50%材料と除去の総労働力 | 45°の角度で配置すると、サポートの接触面積が減少します。40%、保存1kgあたり$80~$150部品重量の |
| ガス浄化消費量 | 連続アルゴン流20L/分アイドルスキャンセグメント中にガスを無駄にします | レーザー活動と同期したパルス流により、アルゴンの使用量が削減されます。32%、高許容オーダーのオーバーヘッドを削減 |
| 後処理の複雑さ | すべての表面を手動で CNC 仕上げすると、バッチごとに 12 ~ 18 時間が追加されます。 | 戦略的な方向性により、重要なフィーチャが上向きに配置され、後処理が 2 ~ 3 つのサーフェスのみに制限されます |
要約すると、この最適化モデルにより、調達管理者は ±0.05mm の公差を完全に維持しながら、積層造形予算を 28 ~ 34% 削減できます。
このシステムでは、4 つの直接コスト レバーを自由に使用して、3D プリント予算の最適化: レイヤ戦略、パーツの方向、ガスのスケジュール、およびフィーチャの配置を変更します。これらは節約に役立ちます28~34%費用全体の負担を軽減し、同時に維持することができます。±0.05mm公差。に基づいてデータドリブン 3D プリントの見積もり、このモデルでは次のことが可能になります。精密部品製造サービス実際の生産経済に対して透明性のあるベンチマークを使用します。
エンジニアリング チームは信頼できる工場を選択する際にカスタム公差 3D プリント機能をどのように評価しますか
資格取得時カスタム公差 3D プリントサプライヤーは、彼らの主張を信じるだけでは十分ではありません。マーケティング用語をチェックするだけでなく、工程能力指数、追跡可能な計測法、認定された品質管理システムという 3 種類の証明を詳しく調べる必要があります。これらの要件を整備すると、言葉ではなく測定データを使用して工場を監査し、文書化された 3D プリント機能評価:
CpK ≥ 1.33 の統計的プロセス制御
サプライヤーは、生産サイクル全体を通じて統計的プロセス管理の証拠を提供する必要があります。CpK 値 ≥1.33承認されるべき重要な機能について。このレベルの品質管理を備えた部品では、100 万回の機会当たり発生する欠陥が 64 件未満になりますが、業界の平均はCpK 1.0100 万あたり 2,700 個の欠陥が許容されます (出典: ASQ プロセス能力ベンチマーク)。
サプライヤーは一貫したバッチを納品します。つまり、入荷した商品の検査に驚く必要はもうありません。カスタム精密部品メーカーエンゲージメントは、標準化された 3D プリントプロセス文書化された管理限界を備えています。
精度0.8μmのZeiss CMMまたは光学3Dスキャン
寸法トレーサビリティの提供100%サブミクロンの分解能を備えた計測機器を使用して部品を測定します。高い精度で測定できるツァイス三次元測定機0.8μmまたは、精度の高いイメージングライト 3D スキャナ±0.005mm解像度により、すべての重要なフィーチャが CAD モデルに準拠しているかどうかが確実に測定されます。各部品の寸法レポートを受け取るため、ずれが検出されずに残り、組立ての失敗を引き起こす可能性があります。精密部品製造サービス配達は完全に排除されます。これら追跡可能な 3D プリント記録規制された業界の監査証跡です。
ISO 9001 および AS9100D 航空宇宙認証
これらの認証を取得するということは、品質手順を文書化し、定期的に監査を実施し、是正措置のシステムを整備していることを意味します。その間ISO9001AS9100D は製造品質のベースラインを設定しますが、AS9100D は材料トレーサビリティや初品検査プロトコルなどの航空安全上重要なコンポーネントに関連する追加要件を課します。数か月にわたる社内サプライヤー資格をなくす 1 つの方法は、承認された 3D プリント ベンダーすでに第三者によって検証されている人。
この 3 点の基準を使用すると、サプライヤーの認定を数週間ではなく 2 時間以内に行うことができます。と確認することで、CpK ≥ 1.33、サブミクロンの計測と二重の認定を取得すると、信頼できる 3D プリンティング サプライ チェーン文書化された精度を生み出すことができます。この監査基準は、実際の能力をマーケティング上の偽りの能力から区別するための優れた手段です。
±0.05 公差の 3D プリント部品が標準基準を満たしていることを保証する後処理方法はどれですか
後処理方法の選択により、印刷からの原材料が許容範囲を達成できるかどうかが決まります。±0.05mmまたは捨てなければなりません。静水圧プレス、5 軸 CNC 研磨、化学機械研磨という 3 つの方法のクローズドループ チェーンが、粗面を認定された寸法に直接変更します。以下は、各ステップがどのようにセキュリティを確保するかです。±0.05公差の3Dプリント連携する場合の仕様産業用 3D プリンティング サプライヤー:
1200℃、100MPaの熱間静水圧プレス
- 毛穴の除去:熱間静水圧プレス (HIP) により密度が向上99.2%から99.9%へ、internal_voids を効果的に閉じます。
- 疲労の増加:ASTM E466 テストでは、疲労寿命が完成時の 3 倍であることが明らかになりました。あなたのオンデマンド 3D プリント 部品周期的な負荷を安全に維持します厳しい公差の 3D プリント サービス命令。
5軸CNCサブトラクティブ研磨
- ジオメトリの保護:5 軸プロファイリングにより、エッジ公差を次の値に保つことが可能です。±0.02mm表面のピークを除去しながら。
- 節約された時間:セットアップを 2 つだけにするということは、後処理を次のように削減することと同じです。65%、同時にいくつかの手動ステップの機能を実行します。
化学機械研磨 (CMP)
- 仕上げの改善:CMP が削減Ra 6.3μm ~ <0.4μm角ダメージは発生しませんでした。
- すぐに使える:シール面からの漏れは最小限に抑えられます。これらは達成します精密部品製造サービス粗さレポートを使用して完成した3Dプリントコンポーネントインストールの準備ができました。
この 3 つのテクニックにより、印刷されたままの在庫を次の製品に変換する閉ループ システムが作成されます。±0.05mm-認定コンポーネント。このワークフローを使用すると、完全に緻密な材料、機械加工されたデータム、および鏡面をすべて受け取ることができます。このため、許容範囲外の不良品はもう発生しません。比較検討する購入者向けプロフェッショナルな 3D プリント サービス、この組み合わせは、添加剤ブランクを完成品に変換するための業界標準です。
図 4: 大量生産能力を示す黄色と白の動物フィギュアのコレクション。
カスタム精密部品メーカーは、ラピッドプロトタイピング生産中の残留応力をどのように排除できるか
ラピッドプロトタイピングを実行すると、残留応力により寸法が不安定になり、反復サイクルの増加につながります。最初のレイヤーを印刷する前にマルチフィジックス シミュレーションをツールとして使用すると、歪みパターンを特定できるだけでなく、逆補正を CAD モデルに組み込むこともできるため、平均的な試行錯誤ループが 5 回から 1 回に減ります。これを経由してシミュレーションに基づいた 3D プリンティングメソッドを使用すると、ストレスによって引き起こされる参加拒否を削除できます。カスタム精密部品メーカー:
| プロセスステップ | 標準的なアプローチ (リスクが高い) | 最適化されたアプローチ (リスクの低減) |
| 歪み予測 | 40%のオペレーターは経験に頼っています。初回パスの成功率が低い | マルチフィジックスを使用したシミュレーションにより、次の時点での変形を正確に予測できます。±0.03mm印刷が開始される前であっても |
| モデル補償 | モデル全体で手動スケーリングが実行されます。異方性収縮を考慮していない | 熱勾配に基づいたノードごとの逆補償手法を作成し、STL ファイルに導入する |
| 支持構造設計 | 均一な格子サポートを使用すると、不均一な熱放散と応力集中が発生します。 | 密度勾配のあるサポートと適切に選択された接触点を採用することで、熱除去が 35% 速くなり、切断後の歪みが軽減されます。60% |
| 初品歩留まり | 3 ~ 5 回の物理的反復生産終了時に寸法を正しく取得するために必要です | 多くのジオメトリ (85%) は、まさにファーストパス 3D プリント成功 (120 回のプロトタイプ実行の検証に基づく) |
を通じて利用可能な方法精密3Dプリントサービスほぼすべての形状について、最初のビルドで寸法精度を得ることができます。再構築することなく、安定したすぐに使用できるパーツを入手できるため、製品の発売が大幅に短縮されます。14日。その上で、会議を 1 回繰り返した後、カスタム公差 3D プリント要件に応じて、プロトタイプが作成されます。低ストレス 3D プリンティング結果は非常に機能的であるため、運用目的のものと実質的に変わりません。
LS Manufacturing はどのようにして厳しい公差の 3D プリント サービスを利用してカスタムの医療用チタン頭蓋骨プレートを提供したのか
大手医療機器会社は、患者の解剖学的構造に結合され、全体的な公差が±0.05mm。以前の 2 つのサプライヤーは、提供されたサンプルが示したように、基準を満たすことができませんでした。>0.3mm熱応力による反りにより部品が臨床使用に適さなくなり、手術が遅れるリスクが生じます。次に来るのはこの方法の要約ですLSマニュファクチャリングこの問題に対処しました:
クライアントの課題
クライアントは、グレード 23 Ti-6Al-4V ELI で作られた 10 枚の患者固有の頭蓋骨プレートを要求しました。±0.05mm。以前に LPBF で印刷しようとすると、反りが発生しました。0.31mm~0.38mm基板除去中の異方性残留応力の解放後。どの部品も CT スキャンに基づく適合性チェックに合格しなかったため、6 週間の遅れが生じ、臨床試験のスケジュールが危険にさらされました。カスタム精密部品メーカー。
LS製造ソリューション
エンジニアのチームは、クロスハッチ レーザー スキャン技術を使用して、67°層を交互に回転させて、さまざまな方向の応力のバランスをとりました。また、基板を予熱して、200℃構築プロセス全体を通して。部品には真空応力除去が施されました。650℃、2時間分離の前にその場で。医療グレードの 3D プリンティング直接注入に適した結果は、補正された形状を維持するカスタム治具を備えた精密ワイヤ EDM によって達成されました。
結果と価値
Zeiss CMM 測定により、すべてのサイズが範囲内であることが証明されました±0.045mmこれは、の要件よりもさらに優れていました±0.05mm。微小な亀裂は全く見つかりませんでした。お客様は最初の提出で臨床監査に合格しただけでなく、120台それなら。依存することで、厳しい公差の 3D プリント サービスを利用すると、数回の反復サイクルを行わずに、すぐに規制を満たすインプラントを入手できるため、手術までの時間が 8 週間短縮されます。
この事例は、熱シミュレーション、プロセス中の応力管理、および構築後の処理を組み合わせることで、他のソリューションにはないソリューションを提供できることを示しています。受け取ったインプラントは完全に追跡可能であり、そのプロセスは文書化された証拠によって検証され、幾何学的適合性基準と生体適合性基準の両方に合格していることが保証されます。実際に、この方法を使用すると、新しいbeの基準点インプラント3Dプリント製作ミクロンレベルの精度を組み合わせて設定されており、臨床使用が可能になります。
他のものは0.3mmを超えて反っていました。最初のビルドでは±0.045mmを納品しました。患者固有のインプラント プロジェクトでこのミクロン レベルの精度を再現するには、検証済みのプロセス プランと見積もりについて当社の医療 3D プリンティング エンジニアと仕様について話し合います。

調達マネージャーが大量生産を実行する前に、包括的な 3D プリントの精度の見積もりを確保する必要がある理由
低価格の見積もりを発行する際に、DFM フィードバック、NDT 範囲、後処理の詳細を見逃すと、多くの場合、次のような結果が生じます。30-50%量産開始時のコスト超過は、通常、3 つの項目が原因となります。正しい3Dプリントの精度見積注文書を作成する前に隠れたあらゆる仮定を明らかにすることで、スケジュールを守り、余裕を持って利用できるようにします。インスタント 3D プリントの見積もり好転:
プロセスルーティングによる詳細な DFM フィードバック
適切な価格提案により、部品の構築方法、サポート量の見積もり、層の厚さの変更の可能性(例:30μm vs. 60μm非クリティカル ゾーン)、および金属に関連する収縮補正に関するいくつかの注意事項。図面を提出すると、以内にこの評価が得られます24時間これにより、通常は全体の透明性が低下する後で廃棄することにお金を費やすのではなく、今すぐ部品を再設計できます。精密3Dプリントのコストによって18-25%最初に考えてからサプライヤーを選びます。
原材料の仕様とトレーサビリティ
見積書には正確な粉末の種類を記載する必要があります(例:Ti-6Al-4V ELI / AlSi10Mg)、粒度範囲(15~45μm)、およびロットレベルでの証明書の可用性。これらがないと、供給品がバッチごとに異なり、製品が予期せず引張試験や疲労試験に失敗する可能性があります。このようにして、早い段階で材料の血統を確保し、競争力のある 3D プリント価格各生産バッチ全体で品質を一切損なうことなく。
NDT の頻度と後処理の範囲
見積もりには、提供される内容が正確に記載されています。100%外部寸法スポットチェック、色素浸透剤または CT サンプリング レート、HIP サイクル (1200℃/100MPa指定されている場合)、および最終的な Ra 目標(例:≦0.8μm)。最終的な請求書だけで「追加事項」を見つけるのではなく、ベンダーは完全に比較されます。あ精密3Dプリントサービスと3DプリントNDT を設定し、直前に仕上げることにより、サプライチェーンの予期せぬコストの最大の原因を排除します。
この設定では、推測の代わりに文書化された仮定を使用します。購入するもの、価格設定の理由、および補償されるリスクを認識していること。それに加えて、見積もりは取得したものの仕様を満たしていない低コストのサプライヤーを選別することになり、サポートを受けることができます。大判3Dプリント固定ルーティングと追跡可能なデータを組み合わせた機能。正しい見積書は、プロバイダーが最初の単位を印刷する前に履行方法を理解していることを示しています。
よくある質問
1. 高精度 3D プリント サービスでのプロトタイピングと出荷の最速所要時間はどれくらいですか?
設計ファイルを受け取り、エンジニアリング検証が完了した後、LS Manufacturing は 3D プリントと高精度プロトタイプの後処理を行うことができ、また、SFエクスプレスまたはDHL、すべて短い時間枠で24~48時間。このような迅速な所要時間は、緊急の設計検証、コンセプト テスト、さらには品質や精度を損なうことなく重要なプロジェクトのマイルストーンを支援する場合にも最適です。
2. ±0.05mm の公差を一貫して達成するために、部品に特定のサイズ制限はありますか?
厳しい許容誤差を保証する方法±0.05mm金属部品の片側の最長寸法を次のように制限することです。250mm。この制限により、製造プロセス中に熱応力場をより適切かつ均一に制御できるようになり、結果として歪みが減少し、部品の形状全体にわたって精度の一貫性が維持されます。
3. 他のメーカーの標準 3D プリントの見積もりが高精度プリントの見積もりよりも大幅に低いのはなぜですか?
高精度の印刷には、層の厚さをマイクロメートルレベルで制御するだけでなく、一連のプロセスと機能も必要です。高度なレーザー経路シミュレーション、真空応力除去熱処理、高精度 CMM 検査—それにより品質に大きな利点がもたらされます。これらの追加のステップにより、優れた寸法精度、優れた機械的特性、優れた表面品質が実現され、最高レベルの精度が要求される用途にとって投資の価値があります。
4. LS Manufacturing では通常、どのようなブランドまたはグレードの高精度金属およびプラスチック材料を使用していますか?
当社は、航空宇宙用の Ti-6Al-4V チタン合金、高強度工具用の MS1 工具鋼、軽量構造部品用の AlSi10Mg アルミニウム合金などのハイエンド材料を継続的に供給し続けています。高温用途向けの高強度PEEK、精密プロトタイピング用の硬質 SLA 樹脂。すべての材料は完全に追跡可能であり、認証されています。在庫があり、完全に追跡可能な Ti-6Al-4V、PEEK、および認定合金を使用することで、材料調達のリスクを排除します。適切な素材をアプリケーションに適合させるには、デザインを提出してください。素材に見合った見積書。
5. 製品設計の特定の機能が複雑すぎる場合、無料の設計最適化レビューを提供してもらえますか?
LS Manufacturing の上級エンジニアは、潜在的な顧客の質問に無料で対応できます。専門的な DFM (製造可能性を考慮した設計) レビュー レポート。このレポートでは、潜在的な問題領域を指摘しています。長いオーバーハング、薄い壁、または機械加工が難しい形状に対応し、組立公差を容易にして生産コストを削減するための現実的な再設計提案を提供します。
6. 納入されたすべての部品が±0.05mmの公差を満たしていることを海外または遠隔地の顧客にどのように証明しますか?
各出荷には、サードパーティ認定の Zeiss 機器を使用して実施された全次元 CMM 検査レポート、材料グレードのスペクトル分析証明書、および表面粗さテスト データを含む、詳細な検査パッケージが付属しています。この書類は完全なトレーサビリティを保証し、指定された許容差を遵守していることの検証可能な証拠をクライアントに提供します。
7. 高精度の工業用途では、印刷部品の機械的強度と密度は、従来の鍛造部品や機械加工部品の機械強度と密度に匹敵しますか?
LSマニュファクチャリングを経てカスタム熱間静水圧プレス (HIP)緻密化処理、部品の内部密度は≥99.9%。その機械的特性は鍛造品と同等か、場合によってはそれを超えます。この方法は、内部の細孔空間を取り除くだけでなく、微細構造を強化し、高度な工業用途向けに優れた疲労寿命と引張強度をもたらします。
8. 当社は現在、極秘の研究開発段階にある革新的なプロジェクトに取り組んでいます。 LS Manufacturing は製品図面と知的財産資産のセキュリティをどのように確保していますか?
当社は以下に完全に準拠しています。ISO27001情報セキュリティ標準に準拠しており、法的拘束力のある相互協定に署名する準備ができています。機密保持契約 (NDA)図面を受け取る前に。すべてのデータは役割ベースのアクセス制御を備えた暗号化されたエアギャップ内部ネットワークで処理されるため、お客様の貴重な知的財産はプロジェクトのライフサイクル全体を通じて常に保護されます。
概要
継続的に満たすためには、±0.05mm積層造形における許容レベルを高めるには、熱力学シミュレーション、プロセス パラメーターの最適化、および厳密に制御された後処理に関する十分な知識が必要です。ハードウェアだけでは仕事を行うことはできません。サプライチェーンのリスクを軽減し、配送の確実性を高める技術パートナーシップにおける専門知識を活用することで、LSマニュファクチャリングは、試作・量産における複雑かつ高精度な課題も解決する信頼できるパートナーです。
不安定な品質や許容範囲外のスクラップにお金を払うのはやめましょう。組み立てに問題がありますか、それともプロジェクトの正確な予算を立てていますか?「無料の DFM レビューを入手」ボタンを押してください。正確な見積もり」を選択し、STEP/STP ファイルをアップロードします。24 時間以内に、当社の上級エンジニアが製造可能性に関する徹底的なフィードバックを提供し、お客様の製品が確実に実用化されるようにカスタマイズされたプロセス計画を作成します。
📞電話: +86 185 6675 9667
📧メール: info@lsrpf.com
🌐ウェブサイト:https://lsrpf.com/
免責事項
このページの内容は情報提供のみを目的としています。LSマニュファクチャリングサービス情報の正確性、完全性、有効性については、明示的か黙示的かを問わず、いかなる表明も保証もありません。サードパーティのサプライヤーまたはメーカーが、LS Manufacturing ネットワークを通じて性能パラメータ、幾何公差、特定の設計特性、材料の品質およびタイプまたは仕上がりを提供すると推測すべきではありません。それは購入者の責任です。部品が必要です引用 これらのセクションの具体的な要件を特定します。詳細についてはお問い合わせください。
LS製造チーム
LS Manufacturing は業界をリードする企業です。カスタム製造ソリューションに焦点を当てます。当社は5,000社以上の顧客と20年以上の経験があり、高精度に重点を置いています。CNC加工、板金製造、3D プリント、射出成形。金属プレス加工、その他のワンストップ製造サービス。
当社の工場には、ISO 9001:2015 認証を取得した最先端の 5 軸マシニング センターが 100 台以上備えられています。当社は、世界 150 か国以上のお客様に、迅速、効率的、高品質の製造ソリューションを提供しています。少量生産でも大規模なカスタマイズでも、24時間以内の最速納期でお客様のニーズにお応えします。 LSマニュファクチャリングを選択します。これは、選択の効率、品質、プロフェッショナリズムを意味します。
詳細については、当社の Web サイトをご覧ください。www.lsrpf.com
