 Deutsch



Laserschneidservice ist eine der wichtigsten Bearbeitungstechnologien für industrielle Präzisionsmetallkomponenten. Es behebt nicht nur die Mängel des herkömmlichen Stanzverfahrens wie die hohen Kosten für Formwechsel und die Unfähigkeit, die erforderliche Präzision bei der Bearbeitung komplexer Konturen zu erreichen, sondern hat auch direkte Auswirkungen auf die Ausbeute und die Gesamtkosten der nachgelagerten Montagelinien. Durch die Kontrolle der Form und der Qualität des Prozesses über Prozessstufen hinweg senken die hochpräzisen Laserschneidlösungen von LS Manufacturing die Ausschussrate auf weniger als 0,05 % und helfen Käufern so, der Falle oberflächlich niedriger Preise auszuweichen und die besten Kosten zu erzielen über den gesamten Produktlebenszyklus hinweg.
Übersicht über die Gesamtkosten (TCO) beim Laserschneiden
| Bewertungsdimensionen | Marktübliche Laserbearbeitung | LS Manufacturing hochpräzise Lösungen | Auswirkungen auf die Gesamtbetriebskosten |
| Abmessungstoleranzkontrolle | ±0,15 mm, keine Verpflichtung zur Stapelkonsistenz | Stabile Kontrolle innerhalb von ±0,05 mm, vollständige Chargenrückverfolgbarkeit. | Toleranzabweichungen führen direkt zu Ausschuss und Nacharbeitskosten. |
| Massenproduktionsprozess-Cpk | Keine SPC-Kontrolle, im Allgemeinen unter 1,0 | Stabil ≥1,33, Schlüsselabmessungen können 1,67 erreichen. | Niedrigerer Cpk, höheres verstecktes Risiko von Chargenabweichungen. |
| Ausschussrate der Endmontage | 2%-5% | ≤0,05 % | Mit jedem Anstieg der Ausschussrate um 1 % steigen die Gesamtbetriebskosten um ca. 8 %. |
| Behandlung von Rohstoffstress | Kein standardisierter Prozess, Zufallsstichprobe | 100 % präzise Walzennivellierung, Blatt-für-Blatt-Überprüfung. | Eigenspannungen sind die Hauptursache für Verzugsabweichungen in der Massenproduktion. |
| Hitzeeinflusszone (HAZ) | Breite ≥0,3 mm, deutliche Randoxidation. | ≤0,08mm, keine signifikante Oxidschicht im Kaltschneideprozess. | Je breiter die HAZ, desto höher ist die Wahrscheinlichkeit einer Materialverformung und eines Materialversagens. |
Wichtige Erkenntnisse
- Warum zur Beurteilung der Gesamtkosten des Laserschneidens nicht nur die im Angebot angegebene Bearbeitungsrate pro Meter herangezogen werden sollte, sondern ein Cpk (Prozessfähigkeitsindex), der während einer ununterbrochenen Serienproduktion auf einem Niveau von 1,33 gehalten wird
- Die grundlegende Möglichkeit, Verluste durch Ausfallzeiten am Fließband zu vermeiden, besteht darin, einen Lieferanten auszuwählen, der über Fähigkeiten zum Laserschneiden mit Ausschussratenkontrolle verfügt. Die Durchführung einer 100 % präzisen Spannungsregulierung am Zufuhrende zusammen mit thermischen Belastungsalgorithmen kann die Ausschussrate auf weniger als 0,05 % senken.
Warum sollten Sie der Erfahrung von LS Manufacturing bei der Kontrolle der Teileausschussraten durch Laserschneiddienste vertrauen?
Basierend auf über einem Jahrzehnt Erfahrung in der Fertigung in Industriequalität bieten wir unseren Kunden stabile und zuverlässige Laserschneiddienstleistungen durch eine durchgängige Prozesskontrolle und reduzieren so die durch Teileausschuss verursachten Risiken in der Lieferkette grundlegend.
Die Prozessfähigkeit der LS-Fertigung wurde durch Hunderte von Massenproduktionsprojekten mit Tausenden von Teilen und einer Million Stück mit sehr wenig Ausschuss (sehr gering) für die Anforderungen des gängigen globalen industriellen Qualitätssystems nachgewiesen. Die praktischen Erfahrungen aus Massenproduktionsprojekten von Automobilstrukturteilen lassen darauf schließen, dass bei den meisten Zulieferern in der Massenproduktion übermäßig viel Ausschuss entsteht, und zwar nicht aufgrund mangelnder Hardware oder Ausrüstung, sondern aufgrund mangelnder standardisierter Prozesskontrolle entlang der Lieferkette.
Unser Produktionssystem ist nach den ISO 9001-Anforderungen für das Qualitätsmanagement konzipiert und gebaut und folgt diesen. Jeder Betrieb verfügt über ein dokumentiertes Verfahren und Datensätze für alle kritischen Schritte.
Um hochpräzise Teile in Massenproduktion herzustellen, haben wir eine Datenbank mit Prozessparametern erstellt und eine Lösung für die Ganzdickenbearbeitung der 12 weltweit beliebtesten Industriemetalle sowie eine von unserem Unternehmen bekannte Spezialmethode zur Problemlösung integriert (wenn das Blech durch aufeinanderfolgende Maßabweichungen in die gleiche Richtung verursacht wird, stellen Sie die Laserparameter nicht direkt neu ein, sondern ermitteln Sie zunächst die Eigenspannung des Blechs Priorität.).
Automatisierung und Automobilindustrie sind Bereiche mit hohen Anforderungen. Profitieren Sie von unserem Kontrollprozess, der die Anforderungen von IATF 16949 vollständig erfüllt, und wir sind in der Lage, einen vollständigen Prozessfähigkeitsanalysebericht anzubieten.
Eine standardisierte Kontrolle über die gesamte Lieferkette ist die zentrale Stütze für eine stabil niedrige Ausschussrate. Sie können Ihre CAD-Zeichnungen senden, um eine kostenlose DFM-Machbarkeitsanalyse zu erhalten. Wir erstellen für Sie eine maßgeschneiderte Prozesslösung auf der Grundlage von Laserschneidstandards zur Ausschussratenkontrolle, um Qualitätsrisiken in der Massenproduktion proaktiv zu mindern.
Warum ist ein niedrigeres anfängliches Stückpreisangebot eine Illusion echter Gesamtkostenoptimierung beim Laserschneiden?
Nur weil ein Anbieter zunächst einen niedrigen Preis pro Stück anbietet, heißt das nicht, dass die Beschaffungskosten niedrig sind. Versteckte Probleme, die zu Ausschuss, zusätzlicher Kalibrierung und Verzögerungen durch den Stillstand der Montagelinie führen, sind die Hauptgründe dafür, dass die Gesamtkosten für das Laserschneiden in die Höhe schnellen.
TCO (Total Cost of Ownership) Lebenszykluskostenaufschlüsselung
Wenn Ihre Kaufentscheidung nur auf den Bearbeitungsgebühren pro Stück basiert, entstehen häufig versteckte Verluste, die um ein Vielfaches höher sind als die Differenz der angegebenen Preise, was keine tatsächlichen KostenOptimierung darstellt. Wir nutzen intern Expertentechniken zur Laserschneidkostenanalyse, um unsere Einnahmen und Ausgaben zu verwalten und versteckte Verluste zu verhindern.
Unsere interne Methode zur Ermittlung der Gesamt-Gesamtbetriebskosten pro Stück lautet: Gesamt-Gesamtbetriebskosten pro Stück = Bearbeitungsgebühr pro Stück + (Materialpreis pro Stück Ausschussrate) + (Linienstillstandskosten pro Stunde Dauer des Stillstands / Batch-Ausgabe). Diese Methode ist ein proprietäres Buchhaltungsinstrument von LS Manufacturing.
- Direkte Bearbeitungskosten: Hierbei handelt es sich um die von Lieferanten angegebenen Bearbeitungsgebühren pro Einheit, die nur etwa 60–70 % der gesamten Gesamtbetriebskosten ausmachen.
- Qualitätsverlustkosten: Sie beziehen sich auf die Verschwendung von Materialien, die nicht den Spezifikationen entsprechen, sowie auf die Arbeits- und Zeitkosten für Nacharbeiten.
- Verzögerungskosten in der Lieferkette: Hierbei handelt es sich um Verluste durch Ausfallzeiten am Fließband und um die Kosten von Vertragsverletzungen aufgrund verspäteter Lieferung von Bestellungen.
Versteckte Gefahren billigster Zitate
Billigste Lieferanten verzichten oft auf die Spannungsentlastung des Rohmaterials, die Prozessprobenahme und die normale Gerätekalibrierung usw. und stellen lediglich sicher, dass das erste Stück den Maßstandards entspricht. In der Massenproduktion kommt es häufig zu Toleranzabweichungsproblemen. Diese Lieferanten verfügen in der Regel nicht über ein vollständiges SPC-Kontrollsystem und sind nicht in der Lage, kontinuierliche Prozessfähigkeitsdaten anzubieten. In der Montagephase beim Kunden besteht häufig das Risiko eines Chargenausschusses.
Die eigentliche TCO-Optimierung von Laserschneiddienstleistungen ist ein Kompromiss zwischen Prozessstückpreis, Massenproduktionsausbeute und Lieferkettenstabilität, und nicht nur die Senkung des ursprünglichen Angebots. Im Wesentlichen führt die Senkung der Bearbeitungsgebühren um ein paar Dollar pro Stück zu Verlusten, die um ein Vielfaches höher sind als Ausfallzeiten und Nacharbeit an der Baugruppe Zeile.
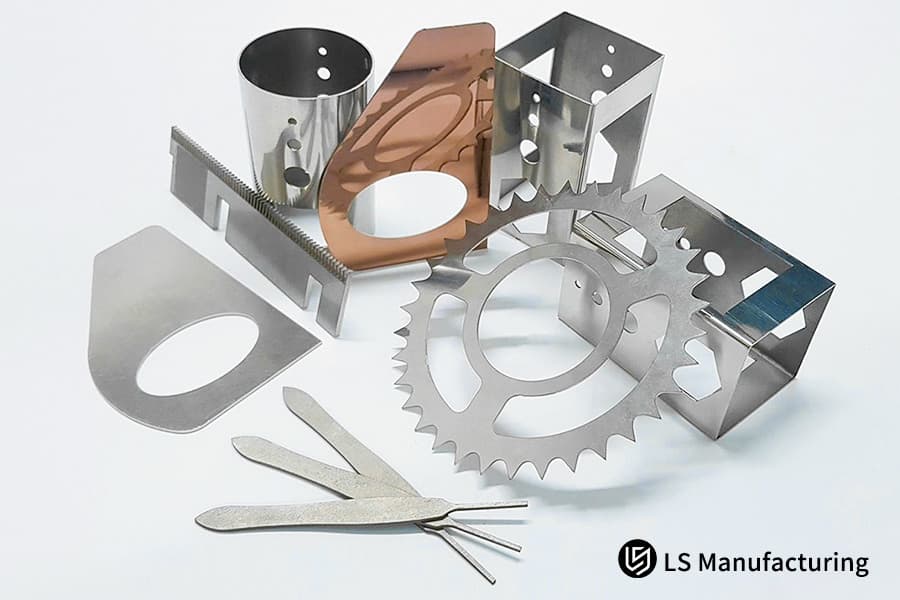
Abbildung 1: Verschiedene präzise lasergeschnittene Stahlteile werden auf weißem Hintergrund angezeigt.
Wie kann der Wärmeeintrag bei der Verarbeitung dynamisch reguliert werden, um einen wirklich präzisen Laserschneidservice zu ermöglichen?
Die Kontrolle der Breite der Wärmeeinflusszone (HAZ) am Rand der Schnittfuge unter den Industriegrenzwert von 0,1 mm durch Anpassung der Laserfrequenz, des Arbeitszyklus und der Düsenströmungsdynamik ist das Geheimnis, thermische Abweichungen beim Laserschneiden vollständig zu beseitigen und so zu einem wirklich zuverlässigen Präzisions-Laserschneidservice.
Thermische Verformungssimulation und Multiphysik-Vorhersage
Durch Multiphysik-Simulationssoftware können die Ingenieure von LS Manufacturing das Ausmaß der thermischen Verformung vorhersagen, die durch die Freisetzung hochenergetischer Laser auf dünnwandige Teile entsteht, deren Laserwärmequelle eine maximale Temperatur von über 1000 °C haben kann. Für verschiedene Materialien wie Edelstahl und Kohlenstoffstahl sind wir zunächst auf einen professionellen Wärmesteuerung des Laserschneidens Prozesssystem zur Simulation des Diffusionsbereichs der HAZ und Voroptimierung des Parameterschemas für verschiedene Schneidparameter im Voraus.
Aus diesem Grund ist der fortschrittliche thermische Kontrollprozess ein Schlüsselfaktor für die Herstellung hochwertiger Laserschneidteile.
Prozesspfad für dynamische Wärmelaststeuerung
- Optimiertes Layout für Mikroverbindungen: Mikroverbindungen auf Mikrometerebene sichern die Position des Teils und verhindern so eine Verschiebung aufgrund der thermischen Spannungsfreisetzung beim Schneiden.
- Mehrpunkt-versetzter Schnittpfad: Die übersprungene Schnittbahn verhindert, dass sich das flache Blech aufgrund der lokalisierten Wärmekonzentration verzieht.
- Dynamisches Stickstoffverhältnis: Die Flussrate und der Druck des Hochdruck-Hilfsstickstoffs werden in Echtzeit basierend auf der Blechdicke angepasst, dadurch wird die Wärme sehr effektiv aus der Schneidzone entfernt.
Kurz gesagt bedeutet dies, dass ein Teil, der sich ständig erwärmt, ständig gekühlt wird, während gleichzeitig vermieden wird, dass der Teil der Oberfläche eine hohe Temperatur erreicht. Deshalb ist der Beginn einer thermischen Verformung weniger wahrscheinlich.
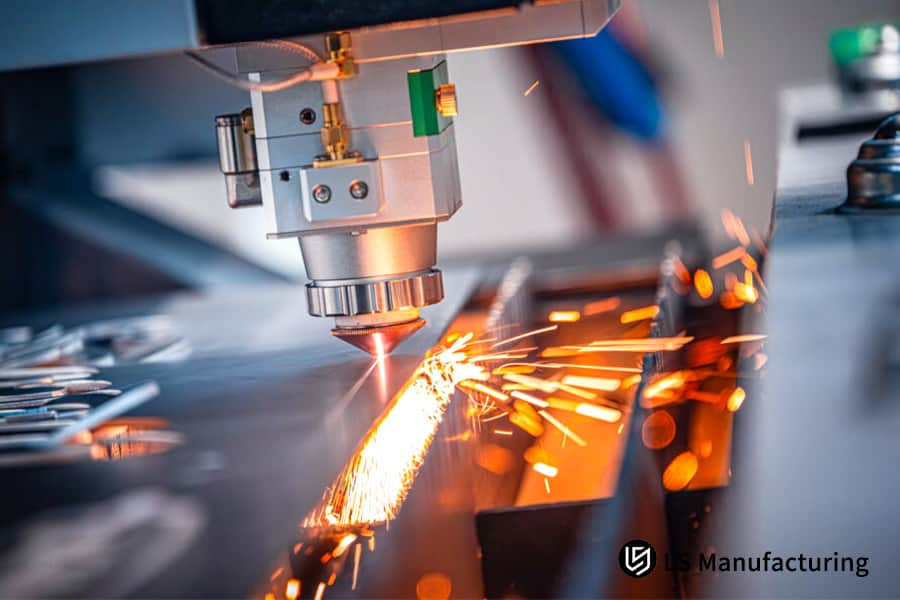
Abbildung 2: Eine Laserschneidmaschine in Aktion, die eine Metallplatte schneidet, während helle Funken fliegen.
Wie beweist die Matrix aus technischen Parametern und Kosten den Wert unseres Laserschneidservices mit geringem Ausschuss?
Durch die Verwendung vager Adjektive können echte Experten nicht identifiziert werden. Der wahre Wert eines Laserschneiddienstes mit geringem Ausschuss lässt sich nur durch die Digitalisierung und den Abgleich der technischen Parameter erkennen, die zu finanziellen Verlusten an der Kasse führen.
Vergleichstabelle der Technologie und Kosten von Laserbearbeitungslösungen
Mithilfe von mehrdimensionalen Parametervergleichen und der Befolgung eines Standardsystems zur Qualitätsprüfung des Laserschneidens stellen wir fest, dass sich die hochpräzise Lösung, obwohl sie anfänglich teurer ist, bei Berücksichtigung der gesamten Lebenszykluskosten als recht wirtschaftlich erweist.
|
Vergleichsabmessungen |
Standard-Laserbearbeitungsanlagen auf dem Markt |
Hochpräzise Industrielösung von LS Manufacturing |
|
Kerntoleranzstabilität |
±0,15 mm, keine Verpflichtung zur Stapelkonsistenz. |
Stabile Kontrolle innerhalb von ±0,05 mm, vollständige Chargenrückverfolgbarkeit. |
|
Massenproduktionsprozess-Cpk |
Keine SPC-Kontrolle, im Allgemeinen unter 1,0 |
Stabil ≥1,33, Schlüsselabmessungen bis zu 1,67 |
|
Hitzeeinflusszone (HAZ) |
Kontrolle ≥0,3 mm, deutliche Kantenoxidation |
≤0,08 mm, keine nennenswerte Oxidschicht im Kaltschneideprozess |
|
Blatt Prozess zur Behandlung von innerem Stress |
Keine standardisierte Behandlung, Zufallsstichprobe. |
100 % präzise Walzennivellierung, Ebenheitsprüfung pro Blatt. |
|
Gesamtausschussquote am Ende der Montagelinie |
2%-5% |
≤0,05 % |
|
Endgültiges TCO-Ergebnis |
Hohe versteckte Kosten, Gesamtausgaben übertreffen die Erwartungen. |
Gesamtbetriebskosten sinken um 25 % |
Wenn Sie sich tatsächlich für den Laserschneidservice von LS Manufacturing entscheiden, entsteht weniger Ausschuss, auch wenn der Stückpreis für den ersten Service möglicherweise höher ist. Es stimmt, dass der Preis um 10–15 % gesenkt werden kann, aber wenn der Kunde den Ausschuss, die Nacharbeit und die Verschlechterungsverluste berücksichtigt, die in der Montagephase entstehen, sinken die Gesamtkosten des Kunden um etwa 25 %.
Parametervergleiche können die Kostenunterschiede zwischen Lösungen deutlich aufzeigen. Sie können Ihre vorhandenen Beschaffungsdaten bereitstellen und wir berechnen kostenlos Ihre TCO-Reduzierung über den gesamten Zyklus und helfen Ihnen dabei, potenzielle Kostenreduzierungen auf der Grundlage von TCO-Optimierungsstandards für Laserschneiddienste aufzudecken.
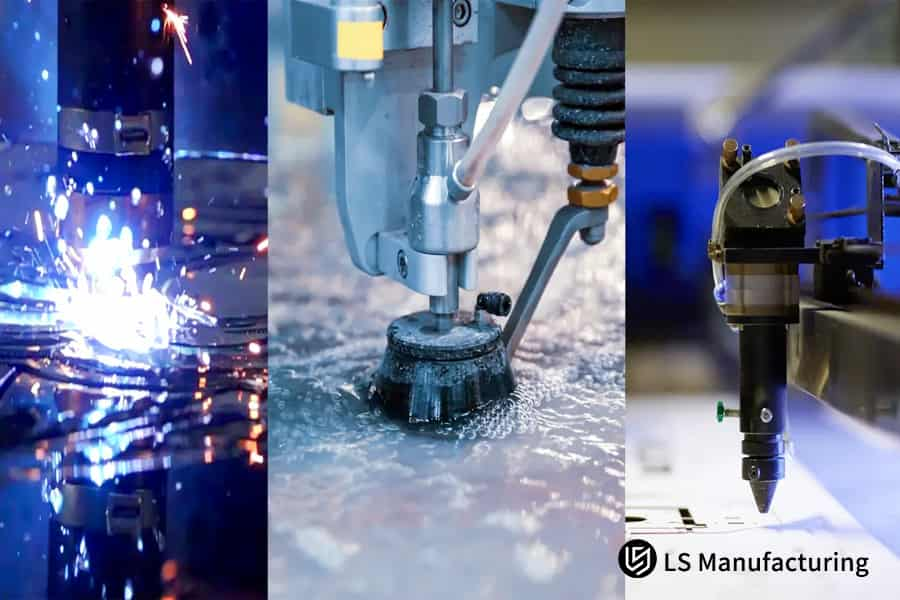
Abbildung 3: Ein Laserschneidkopf fokussiert auf ein Metallblech und minimiert so den Materialabfall.
Warum ist ein strikter Spannungsausgleich beim eingehenden Rohmaterial von entscheidender Bedeutung für die Implementierung des Laserschneidens mit Ausschussratenkontrolle?
Die beim Kaltwalzen des Rohmaterialblechs erzeugte Wärme, die dazu führt, dass das Blech eine Eigenspannungsverteilung aufweist, ist eine Quelle der lokalen Freisetzung der Eigenspannung und der Verformung des Blechs beim Laserschneiden. Es ist der verborgene Faktor der Massenproduktionsabweichungen und die wesentliche Grundvoraussetzung für das Laserschneiden mit Ausschussratenkontrolle.
Restspannungsmechanismus der Abweichung
Es besteht kein Zweifel daran, dass kaltgewalzte und warmgewalzte gebeizte Bleche, die hauptsächlich für zivile und allgemeine industrielle Anwendungen verwendet werden, ungleichmäßige Eigenspannungen aufweisen. Die Kombination aus lokaler thermischer Spannung und Restspannung, die bei einem langen und breiten Seitenverhältnis dazu führt, dass sich die vom Grundmaterial des Teils getrennte Komponente verbiegt, ist die direkte Ursache für die Maßabweichung. Laserschneidmaterialkalibrierung bis auf ein sehr genaues Niveau wird diese Verformungsfehler vermeiden.
Außerdem ist dieser Spannungskontrollvorgang der wichtigste in der Reihe von Schritten, um die Regelmäßigkeit der Massenproduktion verschiedener hochpräziser, kundenspezifischer lasergeschnittener Komponenten zu gewährleisten.
Gemessene Daten zum unebenen Biegegrad von Teilen mit unterschiedlichen Seitenverhältnissen
|
Teilseitenverhältnis |
Maximaler Grad der unebenen Biegung |
In der Branche akzeptabler Schwellenwert |
|
3:1 |
0,4 mm/m |
≤0,5 mm/m |
|
6:1 |
0,9 mm/m |
≤0,5 mm/m |
|
8:1 |
1,5 mm/m |
≤0,5 mm/m |
|
10:1 |
2,1 mm/m |
≤0,5 mm/m |
Prozessauswirkungen der Präzisionswalzennivellierung
- Abwechselnde Biegespannungsentlastung: Durch die Verwendung mehrerer Rollensätze wird das Blech immer wieder abwechselnd gebogen, bis die ursprünglich durch das Walzen verursachte innere Eigenspannung vollständig beseitigt ist.
- Blatt-für-Blatt-Ebenheitsüberprüfung: Zur Überprüfung der Blatt-Ebenheit wird jedes Blatt nach dem Nivellieren getestet, um sicherzustellen, dass die Gesamt-Ebenheit innerhalb von 0,3 mm/m gehalten wird.
- Staub- und rostfreie Lagerung: Nivellierte Platten werden in einer Umgebung mit konstanter Temperatur und Luftfeuchtigkeit gelagert, um sekundäre Verformung und Oberflächenoxidation zu vermeiden.
Kurz gesagt handelt es sich um eine Art „Skelettanpassung“ des Blechs, bei der innere Spannungen vorzeitig abgebaut werden, um zu verhindern, dass sich das Blech nach dem Schneidvorgang verformt und verzieht.
Wie sichert die Implementierung von Cpk-Bewertungsstandards aktiv die Stabilität bei der Herstellung von Laserschneidteilen?
Durch die Integration einer statistischen Prozesskontrolle mit Fokus auf Cpk (Prozessfähigkeitsindex) kann die Stückausschussrate nur bei großen Produktionszyklen mit Zehntausenden von Teilen konsistent innerhalb enger Grenzen gehalten werden und so die Stabilität der Charge in Herstellung von Laserschneidteilen.
SPC Full-Process Data Monitoring System
Für die kontinuierliche Produktion von Zehntausenden kundenspezifischen Hardwareteilen verlassen wir uns auf digitale Messgeräte und automatisierte Messstationen für die regelmäßige Bemusterung. Anschließend werden die Daten in Echtzeit in das SPC-System eingegeben, um den tatsächlichen Cpk-Wert dynamisch zu berechnen. Bei Erreichen der Warnschwellendatenschwankungen benachrichtigt das System die Bediener, eine Anpassung des Prozesses vorzunehmen, um die Entstehung von Chargenfehlern zu verhindern und so die Laserschneid-Chargenstabilitätsstandards umfassend einzuhalten.
Dieses vollständig datengesteuerte Managementsystem des gesamten Prozesses ist die wichtigste Methode zur Steuerung der Ausschussrate beim Laserschneiden.
Cpk-Wert entsprechend der Wahrscheinlichkeitsvergleichstabelle für Chargen außerhalb der Toleranz
|
Cpk-Wert |
Anzahl der Mengen außerhalb der Toleranz pro Million Einheiten |
Massenproduktionsstabilitätsniveau |
|
1.0 |
2700 Einheiten |
Grundlegend akzeptabel |
|
1,33 |
63 Einheiten |
Stabiles Niveau |
|
1,67 |
0,6 Einheiten |
Ausgezeichnetes Niveau |
|
2.0 |
0,002 Einheiten |
Ultimatives Level |
Core Process Control Points for Cpk Improvement
- Laser Nozzle Coaxiality Calibration: The coaxiality deviation between the nozzle and the beam must be controlled within 0.01mm.
- Auxiliary Gas Purity Control: Use 99.999% high-purity nitrogen to avoid gas impurities that may affect the quality of the cutting surface.
- Servo Gap Micron-Level Adjustment: The servo motor feedback gap at the micron level should be controlled to ensure motion positioning accuracy.
Simply put, Cpk is like a "ranking" in the production process, the higher the score, the lower the probability of defective products and the more stable the quality of batch production.
Stable process capability is the core guarantee for supply chain security. You can download our Cpk process white paper to gain a deeper understanding of the quality control logic in laser cutting parts manufacturing and assess the quality risks in your current supply chain.
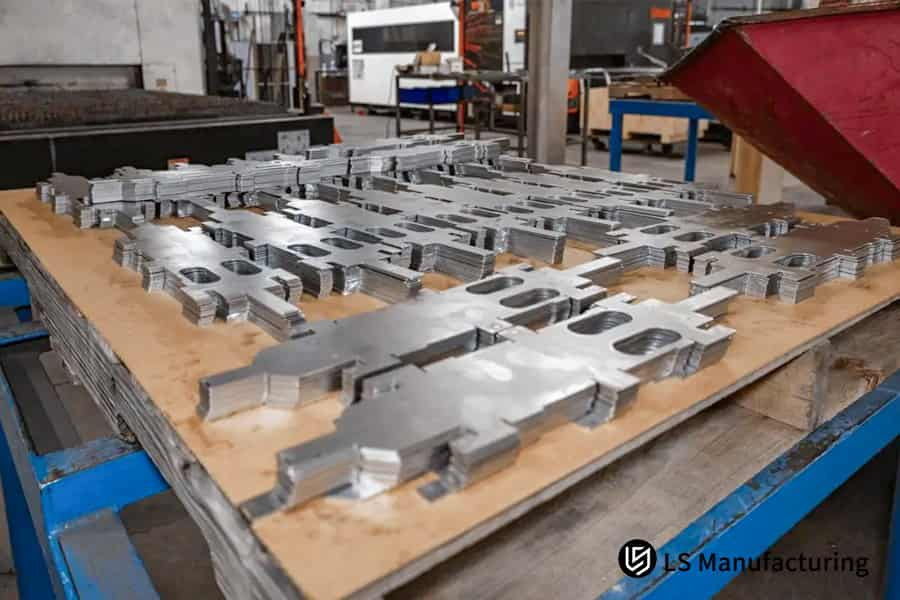
Figure 4: Stacks of laser cut metal parts on a pallet in an industrial facility.
How Do Advanced Nesting Algorithms Reduce Nesting Residual Stress To Keep Custom Laser Cut Components Precise?
Intelligent nesting is not just a matter of enhancing sheet material usage, the primary focus of this method is to minimize the consequences of nesting residual stress via thermal energy loading dispersion treatment. This guarantees the accurate processing result of custom laser cut components.
Thermal Distortion Risks Of Conventional Nesting
Standard nesting simply targets material utilization. At the same time, when parts are closely spaced, heat left over from the cutting of one piece will be directly transmitted to neighboring parts, leading to expansion of the material and dimensions of newly made parts deviating. In addition, deformation of the outer scrap will cause displacement of uncut semi-finished products, because of this increasing tolerances. Dedicated laser cutting thermal nesting algorithms still can effectively resolve this problem.
Using unsuitable nesting methods will drastically cut yield percentages to the point of making it impossible to have stable low-scratch laser cutting production standards.
Key Features of the Thermal Dispersion Nesting Algorithm:
- Cutting Trajectory Alteration: Laser beam hand-off to different parts of the sheet prevents single-spot continuous heating.
- Pre-stiffness Simulation: Determining the stiffness of the skeleton material helps avoid deformation that would cause the shift of semi-finished product.
- Uniform Heat Energy Input: Part laying-out is optimized by heat input uniformity, which in return, leads to heat input balancing and lowering total deformations.
In other words, this is like warming a cake evenly so that it is not burnt in certain spots and the center does not turn out sparse, in which way sheet deformation will be homogeneous.
Based on smart nesting algorithm innovation, one may readily get efficient and low-cost laser cutting service TCO optimization, so harmonizing quality and financial advantages.
Case Study: How Did LS Manufacturing Solve The High TCO Crisis For a Logistics Automation Brand?
One of the famous brands in the logistics automation equipment industry had a big problem when the parts of the chassis of shuttles that were out-of-tolerance were scrapped. We offered a full precision process solution that really worked and through these reduced-scrap laser cutting service, we demonstrated the real value of the solution by A lot reducing their total cost of ownership (TCO).
Customer Dilemma
The customer procured laser-cut chassis core components for the intelligent shuttle vehicle in high-strength steel HC420LA with the requirement that the tolerance was within ±0.06mm. Due to the lack of a mature laser cutting batch optimization solution, the original supplier was not able to control well thermal deformation, and SPC quality control was yet to be developed.
This led to a 4.2% scrap rate in the assembly line as the automatic precision bearing shaft holes often were misaligned causing the assembly line to go through repeated shutdowns and corrections. Based on the customer's calculation, other costs that are caused by a single batch of rework and line downtime are more than $12 000 which further leads to a 35% TCO overrun.
LS-Fertigungslösung
- Raw Material Pretreatment: The raw sheets of material are passed through a micron-level precision roller leveler that relieves stress and levels the sheets by 100%.
- Process Optimization: We have a self-developed heat load dispersion jump nesting algorithm that is used together with the 99.999% high-purity nitrogen cold cutting process.
- Process Control: We have installed digital display SPC workstations at the key control points for real-time monitoring and quality control of the dimensions.
Ergebnisse und Wert
After the project was implemented, the width of the heat-affected zone at the edge of parts is stably controlled within 0.08mm, and the real-time Cpk is stably maintained at 1.34, fully complying with the process requirements of the IATF 16949 system. The out-of-tolerance scrap rate of those customized core shuttle car components at the assembly line end which was 4.2% dropped to below 0.03% after three consecutive batches totaling over 15,000 pieces, the first-pass yield of assembly line bearings was 99.97%, totally eliminating the customer's secondary manual calibration cost.
In the end, the customer realized a system-level overall TCO reduction of 28% and also LS Manufacturing was recognized as a long-term strategic core supplier by this customer.
This mature process solution can be reused for similar precision structural parts. You can send your part drawings to receive a customized quote, and we will tailor a cost-reduction and quality-improvement solution for you based on scrap rate control laser cutting standards, replicating the same quality benefits.

Why Does Strict Regular Optical Maintenance And Alignment Keep Laser Cutting Total Cost From Drifting?
The small thermal lensing or the slight changes in the beam coaxiality of the key optical elements of the laser lead directly to the differences in cutting tolerances in the afternoon versus the morning, and these are also one of the main reasons that indirectly raise the total cost of laser cutting.
The Indirect Cost Consequences of Tolerance Drift
Usually, small processing plants tend to change the lenses only after the parts are visibly deformed and heavily covered with slag. Unfortunately, by that time, hundreds or even thousands of out-of-tolerance scraps would have been delivered to the client. Such kinds of unnoticeable tolerance drifts at the initial piece sampling inspection are almost impossible to detect and typically only become apparent after mass production.
Actually, customers have to deal with rework and downtime losses. Standardized laser cutting optical calibration works as a preventive measure against this hidden threat.
Standardized Optical Maintenance Specifications
- Periodic Beam Inspection: After every 48 hours of continuous operation, employ a beam quality analyzer to examine the laser beam M2 factor and focal space distribution.
- Pre-Shift Coaxiality Verification: Carry out 100% verification of coaxiality and precision nozzle jet flow testing before starting the first shift.
- Regular Consumable Replacement: At fixed time intervals, change protective lenses and focusing lenses to ensure that optical performance degradation does not adversely impact accuracy.
In essence, a regular checkup of the laser equipment is like a "health maintenance plan" during which small problems can be spotted early and major malfunctions that lead to downtime and scrap can be avoided.
Standardized equipment maintenance is the foundation for stable batch accuracy. You can contact our engineering team for a one-on-one consultation to learn about our end-to-end accuracy assurance solutions for custom laser cut components, tailored to your mass production needs.
Why Do Global Engineering Buyers Rely On Our Premium Laser Cutting Service For Long-Term Supply Stability?
In the field of mass production of industrial components, having a skilled manufacturing partner who understands how to convert engineering ideas into real assembly advantages and supply chain security is very important. The decision to select a dependable laser cutting service is crucial for securing supply stability over the long term.
Our complete set of engineering skills and an extensive quality system are the main factors why worldwide engineering purchasers keep us in mind as a long-term partner.
In Humen Dongguan LS Manufacturing continues to exploit its well established industrial support advantages to provide clients with prototyping and mass production solutions promptly. After getting familiar with IATF 16949 and ISO 9001 standards, we have set up a full-fledged quality management system. With the launch of a thorough laser cutting supply assurance system, we are in a position to offer our customers a complimentary DFM (Design for Manufacturing) feasibility evaluation while still at the prototyping phase.
Opting for us means that, besides metal parts, clients receive system-level quality assurance for automated production lines that operate with zero tolerance, zero delays, and zero rework, so completely eliminating supply chain quality risks.
FAQs
Q1: How do you identify whether a laser cutting quote includes comprehensive TCO optimization?
One way of knowing if the laser cutting quote is truly optimized for the total cost of ownership (TCO) is that it not only mentions the base machine time charge but also explicitly lists the costs of material de-stress and leveling, the heat-affected zone control parameters, the ratio of full inspection sampling, and the Cpk stability guarantee covering all the lifecycle cost elements.
Q2: What physically parameters set the off-die scrap rate during continuous laser processing?
The key parameters include the M2 factor of the beam (controlled within 1.1), the nitrogen pressure of the nozzle (1.2-1.5MPa), and whether the width of the edge heat affected zone is strictly limited to below 0.1mm, which directly determines the level of scrap rate.
Q3: Will LS Manufacturing be able to achieve the tolerances on laser parts within plus or minus ±0.05 mm?
This relates to the quantity of high volume carbon steel orders.Yes, by importing high precision high power fiber laser machine and adopting dynamic kerf compensation algorithm and real time SPC monitor, we can keep the accuracy tolerance in tolerance control requirement of ±0.05mm for mass production.
Q4: Why does material thickness simultaneously affect the total cost and tolerance performance of laser cutting?
Beyond Really the thicker the sheet metal is, the bigger the laser power and gas consumption are, leading to a significant increase in heat input, more sophisticated jump-patterning algorithms must be used so that thermal distortion does not exceed tolerances, this way raising the costs of processing and control.
Q5: How does your low-scratching laser cutting service help clients avoid costly assembly line downtime?
We keep production tolerances very tight so that the parts that go to the customers' production lines can be assembled 100% smoothly without any problem. This way, there is no risk that the automated assembly lines will be stopped because of dimension errors.
Q6: What kind of certificates should a top-quality laser parts manufacturer for B2B have to show that they meet industrial standards?
At a minimum, they should be certified for ISO 9001 system. If they deliver specially tailored components to specific industries having high demands, then strictly following IATF 16949 or the appropriate industry Cpk process specifications is needed for production control.
Q7: How are micro-joints in high-tech nesting helpful in saving manufacturing costs while still ensuring the parts are highly precise?
Micro-joints arranged at micron level, if done properly, prevent the thin and small parts from being displaced and deflecting during cutting by the high-pressure gas blowing. So, this leads to very high precision and the parts won't warp or clash. This way, possibility of scrap is very low.
Q8: What is the minimum order quantity (MOQ) for a precision laser cutting service which leads to an explicitly optimized TCO?
When it comes to the high-precision orders which require thorough SPC management and complete stress relief, 500 pieces is the most economical production starting point we can recommend. This batch size offers excellent per-piece TCO cost savings. You can even upload your drawings directly to us to get the exact quote.
Zusammenfassung
Controlling the total cost of ownership (TCO) for laser-cut parts of large-volume remains a complex and long-term commitment to an efficient and integrated engineering system that identifies all causes of raw material stress, uses methods of thermal distortion reduction during operations and continuously monitors dynamic Cpk data throughout the whole process. Suppliers simply offering a low price and no technological and quality management skills, usually make parts with an internal 2%-5% scrap rate, ultimately causing great delays and losses to buyers in the supply chain.
You should not cover the high rework costs for parts out of tolerance at the assembly line level. LS Manufacturing is a very experienced Industrial manufacturer established in high-precision manufacturing region of China. The company has equipped itself with very high-power industrial fiber laser cutting clusters and a full set of precision roller stress-relieving and leveling equipment. The entire industrial customization project team of LS Manufacturing is entirely capable of compromising between low scrapping rate and high Cpk stability and process capability, so providing with system-level TCO locked from the source.
We would be glad if you can contact our expert team immediately and send your 2D/3D CAD drawings (supporting STEP/DXF formats) to our official email address. Within 24 hours, we shall return a professional and in-depth technical quotation to you with process feasibility analysis and thermal deformation prevention strategies that will help you embark on a real cost-lean transformation.
📞Tel: +86 185 6675 9667
📧Email: info@lsrpf.com
🌐Website: https://lsrpf.com/
Haftungsausschluss
The contents of this page are for informational purposes only. LS Manufacturing services There are no representations or warranties, express or implied, as to the accuracy, completeness or validity of the information. Es sollte nicht gefolgert werden, dass ein Drittlieferant oder -hersteller Leistungsparameter, geometrische Toleranzen, spezifische Designmerkmale, Materialqualität und -typ oder Verarbeitung über das LS Manufacturing-Netzwerk bereitstellt. It's the buyer's responsibility. Require parts quotation Identify specific requirements for these sections.Please contact us for more information.
LS Manufacturing Team
LS Manufacturing ist ein branchenführendes Unternehmen. Konzentrieren Sie sich auf maßgeschneiderte Fertigungslösungen. We have over 20 years of experience with over 5,000 customers, and we focus on high precision CNC machining, Sheet metal manufacturing, 3D printing, Injection molding. Metal stamping,and other one-stop manufacturing services.
Our factory is equipped with over 100 state-of-the-art 5-axis machining centers, ISO 9001:2015 certified. Wir bieten Kunden in mehr als 150 Ländern weltweit schnelle, effiziente und qualitativ hochwertige Fertigungslösungen. Ganz gleich, ob es sich um eine Kleinserienproduktion oder eine groß angelegte Individualisierung handelt, wir können Ihre Anforderungen mit der schnellsten Lieferung innerhalb von 24 Stunden erfüllen. Wählen Sie LS Manufacturing. This means selection efficiency, quality and professionalism.
To learn more, visit our website:www.lsrpf.com.


