 Русский



Услуга лазерной резки — одна из основных технологий обработки, используемых для прецизионных металлических компонентов промышленного назначения. Он не только устраняет недостатки традиционного процесса штамповки, такие как высокая стоимость замены пресс-форм и неспособность достичь требуемой точности обработки сложных контуров, но и прямо влияет на производительность и общую стоимость последующих сборочных линий. Контролируя форму и качество процесса на всех уровнях процесса, решения для высокоточной лазерной резки снижают процент брака до уровня менее 0,05 %, благодаря чему покупатели могут избежать ловушки внешне низких цен и осознать оптимальная стоимость на протяжении всего жизненного цикла продукта.
Обзор общей стоимости лазерной резки (TCO)
<тело> <тр> <тр> <тр> <тр> <тр> <тр>Основные выводы
Зачем доверять опыту LS Manufacturing в контроле уровня брака деталей с помощью услуг лазерной резки?
Основываясь на более чем десятилетнем опыте промышленного производства, мы предоставляем клиентам стабильные и надежные услуги лазерной резки посредством сквозного контроля процесса, что существенно снижает риски в цепочке поставок, вызванные браком деталей.
Технологические возможности производства LS были подтверждены сотнями проектов массового производства, включающих тысячи деталей и один миллион штук с очень небольшим количеством брака (очень низким) в соответствии с требованиями основной глобальной системы промышленного качества. Практический опыт, полученный в рамках проектов массового производства деталей автомобильной конструкции, показывает, что у большинства поставщиков избыток брака при массовом производстве происходит не из-за нехватки аппаратного обеспечения оборудования а из-за отсутствия стандартизированного контроля процессов по всей цепочке поставок.
Наша производственная система спроектирована и построена в соответствии с требованиями ISO 9001 по управлению качеством. Каждая операция имеет документированную процедуру и записи данных для всех важных этапов.
Для массового производства высокоточных деталей мы создали базу данных параметров процесса и включили решение для обработки полной толщины 12 самых популярных промышленных металлов в мире, а также известный специальный способ нашей компании решить проблему (когда листовой металл вызван последовательными отклонениями размеров в одном и том же направлении, не корректируйте параметры лазера напрямую, а сначала определите остаточное напряжение в нем приоритет.).
Автоматизация и автомобилестроение, будучи областями с высокими требованиями, пользуются нашим процессом управления, который полностью соответствует требованиям IATF 16949, и мы можем предложить полный анализ возможностей процесса отчет.
Стандартизированный контроль по всей цепочке поставок является основной поддержкой стабильно низкого уровня брака. Вы можете отправить свои чертежи САПР, чтобы получить бесплатный технико-экономическое обоснование DFM, мы разработаем для вас индивидуальное технологическое решение на основе стандартов лазерной резки с контролем процента брака, чтобы активно снизить риски качества массового производства.
Почему более низкая первоначальная цена за штуку является иллюзией настоящей оптимизации общих затрат на лазерную резку?
Тот факт, что поставщик изначально предлагает низкую цену за штуку, не означает, что стоимость закупок будет низкой. Скрытые проблемы, которые приводят к утилизации, дополнительной калибровке и задержкам из-за остановки сборочной линии, являются основными причинами того, что общая стоимость лазерной резки зашкаливает.
Разбивка стоимости жизненного цикла совокупной стоимости владения (общая стоимость владения)
Когда ваше решение о покупке основано только на стоимости обработки за штуку, во многих случаях вы получаете скрытые убытки, в несколько раз превышающие разницу в заявленных ценах, что не отражает реальную стоимость оптимизация. Мы самостоятельно используем экспертные методы анализ затрат на лазерную резку, чтобы управлять своими доходами и расходами и предотвращать любые скрытые потери.
Наш внутренний метод определения совокупной совокупной стоимости владения за штуку: Общая совокупная совокупная стоимость владения за штуку = Стоимость обработки за штуку + (Цена материала за штуку) + (Стоимость остановки линии в час Продолжительность остановки / Пакетная продукция). Этот метод является собственным инструментом учета LS Manufacturing.
Скрытые опасности самых дешевых предложений
Самые дешевые поставщики часто пропускают процессы снятия напряжения с сырья, технологического отбора проб, обычной калибровки оборудования и т. д., просто проверяя, что размеры первой детали соответствуют стандартам. При массовом производстве проблемы с отклонением допуска случаются довольно часто. Эти поставщики обычно не имеют полной системы управления SPC и не могут предоставлять непрерывные данные о возможностях процесса. На этапе сборки у заказчика часто возникает риск брака партии.
Настоящая оптимизация совокупной стоимости владения услугами лазерной резки — это компромисс между ценой за единицу процесса, выходом массового производства и стабильностью цепочки поставок, не просто снижением первоначальной цены. По сути, возможно, сократив расходы на обработку на несколько долларов за штуку, вы в конечном итоге понесете потери, в несколько раз превышающие количество простоев и переработок сборки. линия.
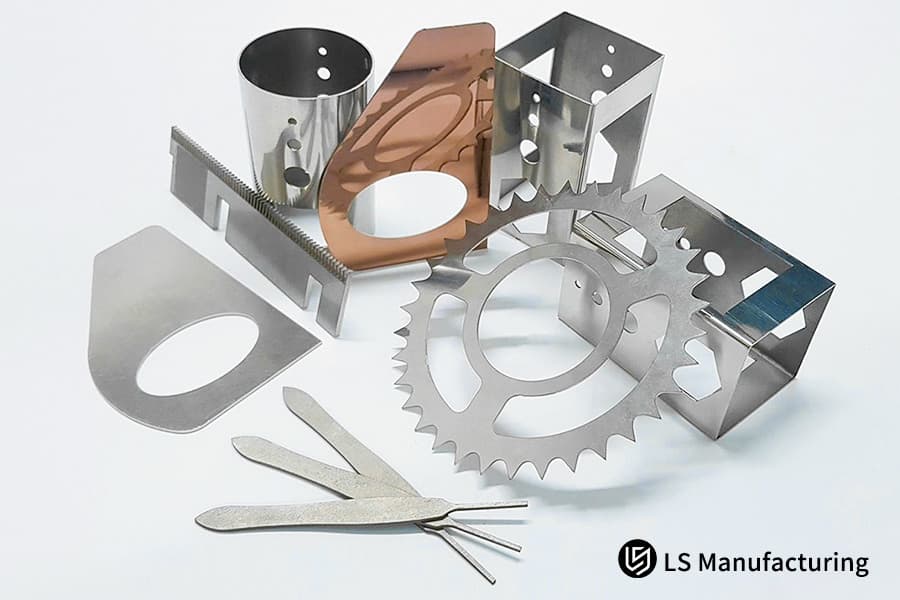
Рис. 1. Различные стальные детали, вырезанные лазером, отображаются на белом фоне.
Как можно динамически регулировать подачу тепла при обработке, чтобы обеспечить по-настоящему точную лазерную резку?
Контроль ширины зоны термического влияния (HAZ) на краю пропила ниже промышленного предела в 0,1 мм путем регулировки частоты лазера, рабочего цикла и динамики жидкости в сопле – это секрет полного устранения тепловых отклонений при лазерной резке, что приводит к созданию по-настоящему надежного услуги точной лазерной резки.
Моделирование тепловых искажений и мультифизическое прогнозирование
С помощью программного обеспечения для мультифизического моделирования инженеры LS Manufacturing могут предвидеть уровень тепловых искажений, возникающих в результате воздействия высокоэнергетического лазера на тонкостенные детали, чей лазерный источник тепла может иметь максимальную температуру более 1000°C. Для различных материалов, таких как нержавеющая сталь и углеродистая сталь, мы в первую очередь полагаемся на профессионального термоконтроль лазерной резки система процесса моделирования диффузионного диапазона ЗТВ и предварительной оптимизации схемы параметров для различных параметров резки.
Поэтому усовершенствованный процесс термоконтроля является ключевым фактором производства высококачественных деталей для лазерной резки.
Путь процесса динамического управления тепловой нагрузкой
Короче говоря, это похоже на постоянное охлаждение детали, которая постоянно нагревается, и в то же время избегание той части поверхности, которая достигает высокой температуры. Поэтому возникновение термической деформации менее вероятно.
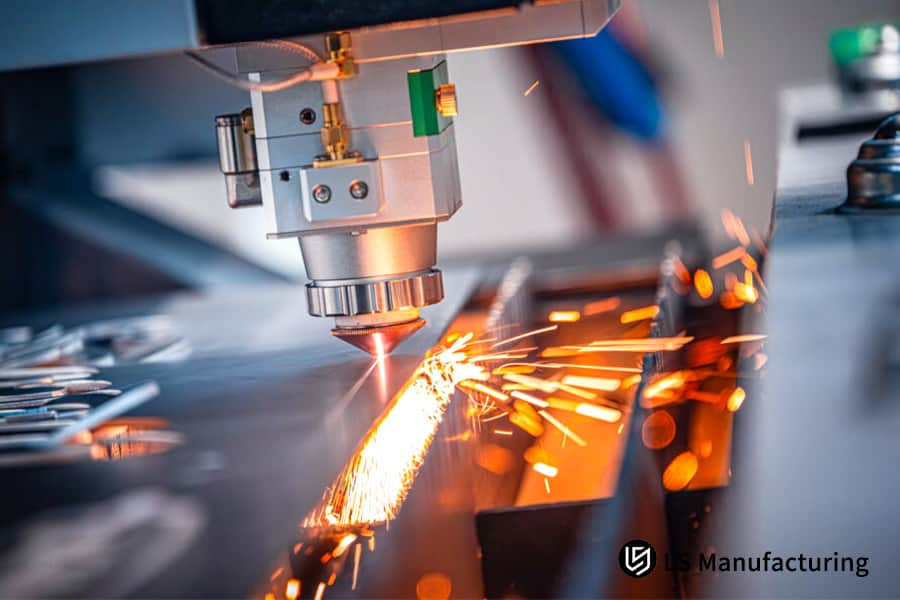
Рис. 2. Станок для лазерной резки в действии, разрезающий металлическую пластину с летящими яркими искрами.
Как матрица технических параметров и затрат доказывает ценность наших услуг по лазерной резке с низким содержанием отходов?
Использование расплывчатых прилагательных не поможет определить настоящих экспертов. Реальная стоимость услуги лазерной резки с низким содержанием отходов может быть выявлена только путем оцифровки и сопоставления технических параметров, которые приводят к денежным потерям на кассовой линии.
Сравнительная таблица технологий и стоимости решений для лазерной обработки
С помощью многомерного сравнения параметров и следуя стандартной системе аудита качества лазерной резки, мы обнаруживаем, что высокоточное решение, хотя изначально оно стоит дороже, оказывается весьма экономичным, если принять во внимание стоимость всего жизненного цикла.
| Размеры оценки | Лазерная обработка, соответствующая рыночным стандартам | LS Производство высокоточных решений | Влияние на совокупную стоимость владения |
| Контроль допусков по размерам | ±0,15 мм, без обязательств по согласованности партии | Стабильный контроль в пределах ±0,05 мм, полная отслеживаемость партии. | Отклонения допусков напрямую приводят к расходам на брак и доработку. |
| Цпк процесса массового производства | Нет контроля SPC, обычно ниже 1,0 | Стабильный ≥1,33, основные размеры могут достигать 1,67. | Меньше Cpk, выше скрытый риск отклонений партии. |
| Процент брака окончательной сборки | 2%-5% | ≤0,05% | На каждый 1% увеличения процента брака общая совокупная стоимость владения увеличивается примерно на 8%. |
| Обработка сырья от стресса | Нет стандартизированного процесса, случайная выборка | 100 % точное выравнивание роликами, проверка полистно. | Остаточное напряжение является основной причиной коробления при массовом производстве. |
| Зона термического воздействия (HAZ) | Ширина ≥0,3 мм, значительное окисление краев. | ≤0,08 мм, нет значительного оксидного слоя в процессе холодной резки. | Чем шире ЗТВ, тем выше вероятность деформации и разрушения материала. |
На самом деле, если вы решите воспользоваться услугой лазерной резки LS Manufacturing, которая производит меньше отходов, даже если цена за единицу первой услуги может быть выше. Действительно, цену можно снизить на 10–15 %, но если заказчик учтет потери от брака, доработок и износа, возникающие на этапе сборки, общие затраты заказчика снизятся примерно на 25 %.
Сравнение параметров может четко продемонстрировать разницу в стоимости между решениями. Вы можете предоставить существующие данные о закупках, и мы бесплатно рассчитаем снижение совокупной стоимости владения за полный цикл, помогая вам выявить потенциальное снижение затрат на основе оптимизации совокупной стоимости владения услугами лазерной резки.
Рис. 3. Головка лазерной резки фокусируется на металлическом листе, сводя к минимуму отходы материала.
Почему строгое выравнивание напряжений в поступающем сырье имеет решающее значение для внедрения лазерной резки с контролем уровня брака?
Тепло, выделяющееся при холодной прокатке листа исходного материала, из-за которого лист имеет распределение остаточных напряжений, является источником локального снятия остаточного напряжения и коробления листа при лазерной резке. Это скрытый фактор отклонений массового производства и важнейшая предпосылка для лазерной резки с контролем процента брака.
Механизм отклонения остаточного напряжения
Нет сомнений в том, что холоднокатаные и горячекатаные травленые листы, используемые в основном для гражданского и общепромышленного применения, содержат неравномерные остаточные напряжения. Сочетание локализованного термического напряжения и остаточного напряжения, приводящее к изгибу отделенного компонента от основного материала детали, когда она имеет длинное и широкое соотношение сторон, является непосредственной причиной отклонения размеров. Калибровка материала для лазерной резки до очень точного уровня позволит избежать этих дефектов деформации.
Кроме того, эта операция по контролю напряжения является основной в ряду шагов, гарантирующих регулярность массового производства различных высокоточных нестандартных компонентов, изготовленных методом лазерной резки.
Измеренные данные о степени невыровненного изгиба деталей с разными соотношениями сторон
|
Размеры для сравнения |
Стандартные установки для лазерной обработки на рынке |
Высокоточное промышленное решение для производства LS |
|
Стабильность основных допусков |
±0,15 мм, без обязательств по согласованности пакетов. |
Стабильный контроль в пределах ±0,05 мм, полная отслеживаемость партии. |
|
Цпк процесса массового производства |
Нет контроля SPC, обычно ниже 1,0 |
Стабильный ≥1,33, основные размеры до 1,67 |
|
Зона термического воздействия (HAZ) |
Контроль ≥0,3 мм, значительное окисление краев |
≤0,08 мм, нет значительного оксидного слоя в процессе холодной резки |
|
Процесс обработки внутреннего напряжения листа |
Нет стандартизированного подхода, случайная выборка. |
100 % точное выравнивание роликами, проверка плоскостности каждого листа. |
|
Общий процент брака на конце сборочной линии |
2%-5% |
≤0,05% |
|
Окончательный результат совокупной стоимости владения |
Высокие скрытые затраты, общие расходы превышают ожидания. |
Общая совокупная стоимость владения снижается на 25 % |
Влияние процесса точного выравнивания роликами
Короче говоря, это своего рода «скелетная корректировка» листового металла, которая предполагает заблаговременное снятие внутреннего напряжения, чтобы предотвратить деформацию и коробление листа после выполнения операции резки.
Как внедрение стандартов оценки Cpk активно обеспечивает стабильность в производстве деталей для лазерной резки?
Благодаря внедрению статистического управления процессом, ориентированного на Cpk (индекс возможностей процесса), процент брака деталей можно постоянно поддерживать в жестких пределах только во время больших производственных циклов, включающих десятки тысяч штук, тем самым гарантируя стабильность партии в производство деталей для лазерной резки.
Система полного мониторинга данных SPC
Для непрерывного производства десятков тысяч индивидуальных деталей оборудования мы полагаемся на цифровые измерительные приборы и автоматизированные измерительные станции для периодического отбора проб. Затем данные вводятся в систему SPC в режиме реального времени для динамического расчета фактического значения Cpk. При достижении порогового значения колебаний данных система уведомляет операторов о необходимости корректировки процесса для предотвращения образования дефектов партии и, таким образом, соблюдения стандартов стабильности партии лазерной резки.
Эта система управления всем процессом, полностью управляемая данными, является основным методом, используемым для контроля уровня брака при лазерной резке.
Значение Cpk, соответствующее сравнительной таблице вероятности выхода пакета за пределы допуска
|
Соотношение сторон детали |
Максимальная степень невыровненного изгиба |
Приемлемый для отрасли порог |
|
3:1 |
0,4 мм/м |
≤0,5 мм/м |
|
6:1 |
0,9 мм/м |
≤0,5 мм/м |
|
8:1 |
1,5 мм/м |
≤0,5 мм/м |
|
10:1 |
2,1 мм/м |
≤0,5 мм/м |
Основные точки управления процессом для улучшения Cpk
Simply put, Cpk is like a "ranking" in the production process, the higher the score, the lower the probability of defective products and the more stable the quality of batch production.
Stable process capability is the core guarantee for supply chain security. You can download our Cpk process white paper to gain a deeper understanding of the quality control logic in laser cutting parts manufacturing and assess the quality risks in your current supply chain.
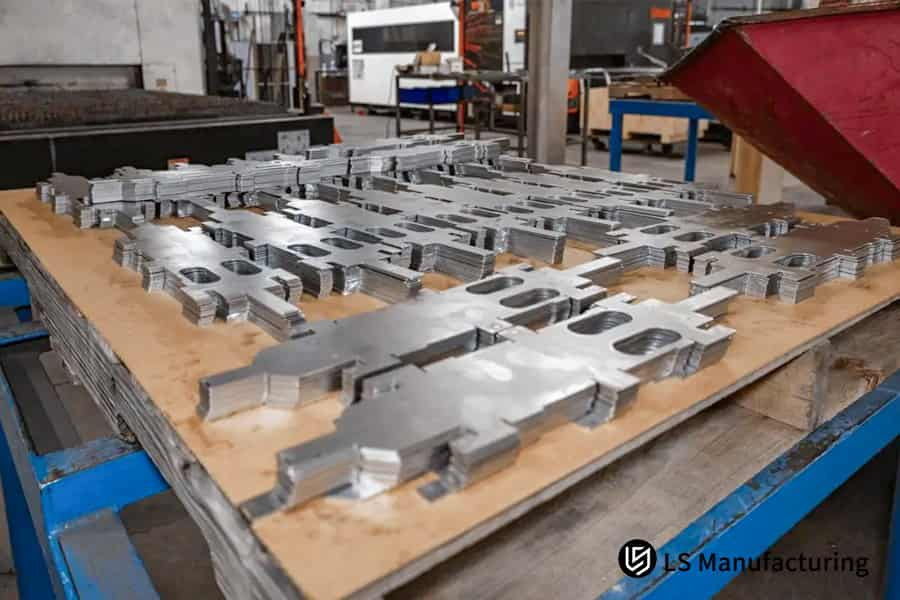
Figure 4: Stacks of laser cut metal parts on a pallet in an industrial facility.
How Do Advanced Nesting Algorithms Reduce Nesting Residual Stress To Keep Custom Laser Cut Components Precise?
Intelligent nesting is not just a matter of enhancing sheet material usage, the primary focus of this method is to minimize the consequences of nesting residual stress via thermal energy loading dispersion treatment. This guarantees the accurate processing result of custom laser cut components.
Thermal Distortion Risks Of Conventional Nesting
Standard nesting simply targets material utilization. At the same time, when parts are closely spaced, heat left over from the cutting of one piece will be directly transmitted to neighboring parts, leading to expansion of the material and dimensions of newly made parts deviating. In addition, deformation of the outer scrap will cause displacement of uncut semi-finished products, because of this increasing tolerances. Dedicated laser cutting thermal nesting algorithms still can effectively resolve this problem.
Using unsuitable nesting methods will drastically cut yield percentages to the point of making it impossible to have stable low-scratch laser cutting production standards.
Key Features of the Thermal Dispersion Nesting Algorithm:
In other words, this is like warming a cake evenly so that it is not burnt in certain spots and the center does not turn out sparse, in which way sheet deformation will be homogeneous.
Based on smart nesting algorithm innovation, one may readily get efficient and low-cost laser cutting service TCO optimization, so harmonizing quality and financial advantages.
Case Study: How Did LS Manufacturing Solve The High TCO Crisis For a Logistics Automation Brand?
One of the famous brands in the logistics automation equipment industry had a big problem when the parts of the chassis of shuttles that were out-of-tolerance were scrapped. We offered a full precision process solution that really worked and through these reduced-scrap laser cutting service, we demonstrated the real value of the solution by A lot reducing their total cost of ownership (TCO).
Customer Dilemma
The customer procured laser-cut chassis core components for the intelligent shuttle vehicle in high-strength steel HC420LA with the requirement that the tolerance was within ±0.06mm. Due to the lack of a mature laser cutting batch optimization solution, the original supplier was not able to control well thermal deformation, and SPC quality control was yet to be developed.
This led to a 4.2% scrap rate in the assembly line as the automatic precision bearing shaft holes often were misaligned causing the assembly line to go through repeated shutdowns and corrections. Based on the customer's calculation, other costs that are caused by a single batch of rework and line downtime are more than $12 000 which further leads to a 35% TCO overrun.
Решение для производства LS
Результаты и ценность
After the project was implemented, the width of the heat-affected zone at the edge of parts is stably controlled within 0.08mm, and the real-time Cpk is stably maintained at 1.34, fully complying with the process requirements of the IATF 16949 system. The out-of-tolerance scrap rate of those customized core shuttle car components at the assembly line end which was 4.2% dropped to below 0.03% after three consecutive batches totaling over 15,000 pieces, the first-pass yield of assembly line bearings was 99.97%, totally eliminating the customer's secondary manual calibration cost.
In the end, the customer realized a system-level overall TCO reduction of 28% and also LS Manufacturing was recognized as a long-term strategic core supplier by this customer.
This mature process solution can be reused for similar precision structural parts. You can send your part drawings to receive a customized quote, and we will tailor a cost-reduction and quality-improvement solution for you based on scrap rate control laser cutting standards, replicating the same quality benefits.

Why Does Strict Regular Optical Maintenance And Alignment Keep Laser Cutting Total Cost From Drifting?
The small thermal lensing or the slight changes in the beam coaxiality of the key optical elements of the laser lead directly to the differences in cutting tolerances in the afternoon versus the morning, and these are also one of the main reasons that indirectly raise the total cost of laser cutting.
The Indirect Cost Consequences of Tolerance Drift
Usually, small processing plants tend to change the lenses only after the parts are visibly deformed and heavily covered with slag. Unfortunately, by that time, hundreds or even thousands of out-of-tolerance scraps would have been delivered to the client. Such kinds of unnoticeable tolerance drifts at the initial piece sampling inspection are almost impossible to detect and typically only become apparent after mass production.
Actually, customers have to deal with rework and downtime losses. Standardized laser cutting optical calibration works as a preventive measure against this hidden threat.
Standardized Optical Maintenance Specifications
In essence, a regular checkup of the laser equipment is like a "health maintenance plan" during which small problems can be spotted early and major malfunctions that lead to downtime and scrap can be avoided.
Standardized equipment maintenance is the foundation for stable batch accuracy. You can contact our engineering team for a one-on-one consultation to learn about our end-to-end accuracy assurance solutions for custom laser cut components, tailored to your mass production needs.
Why Do Global Engineering Buyers Rely On Our Premium Laser Cutting Service For Long-Term Supply Stability?
In the field of mass production of industrial components, having a skilled manufacturing partner who understands how to convert engineering ideas into real assembly advantages and supply chain security is very important. The decision to select a dependable laser cutting service is crucial for securing supply stability over the long term.
Our complete set of engineering skills and an extensive quality system are the main factors why worldwide engineering purchasers keep us in mind as a long-term partner.
In Humen Dongguan LS Manufacturing continues to exploit its well established industrial support advantages to provide clients with prototyping and mass production solutions promptly. After getting familiar with IATF 16949 and ISO 9001 standards, we have set up a full-fledged quality management system. With the launch of a thorough laser cutting supply assurance system, we are in a position to offer our customers a complimentary DFM (Design for Manufacturing) feasibility evaluation while still at the prototyping phase.
Opting for us means that, besides metal parts, clients receive system-level quality assurance for automated production lines that operate with zero tolerance, zero delays, and zero rework, so completely eliminating supply chain quality risks.
Часто задаваемые вопросы
Q1: How do you identify whether a laser cutting quote includes comprehensive TCO optimization?
One way of knowing if the laser cutting quote is truly optimized for the total cost of ownership (TCO) is that it not only mentions the base machine time charge but also explicitly lists the costs of material de-stress and leveling, the heat-affected zone control parameters, the ratio of full inspection sampling, and the Cpk stability guarantee covering all the lifecycle cost elements.
Q2: What physically parameters set the off-die scrap rate during continuous laser processing?
The key parameters include the M2 factor of the beam (controlled within 1.1), the nitrogen pressure of the nozzle (1.2-1.5MPa), and whether the width of the edge heat affected zone is strictly limited to below 0.1mm, which directly determines the level of scrap rate.
Q3: Will LS Manufacturing be able to achieve the tolerances on laser parts within plus or minus ±0.05 mm?
This relates to the quantity of high volume carbon steel orders.Yes, by importing high precision high power fiber laser machine and adopting dynamic kerf compensation algorithm and real time SPC monitor, we can keep the accuracy tolerance in tolerance control requirement of ±0.05mm for mass production.
Q4: Why does material thickness simultaneously affect the total cost and tolerance performance of laser cutting?
Beyond Really the thicker the sheet metal is, the bigger the laser power and gas consumption are, leading to a significant increase in heat input, more sophisticated jump-patterning algorithms must be used so that thermal distortion does not exceed tolerances, this way raising the costs of processing and control.
Q5: How does your low-scratching laser cutting service help clients avoid costly assembly line downtime?
We keep production tolerances very tight so that the parts that go to the customers' production lines can be assembled 100% smoothly without any problem. This way, there is no risk that the automated assembly lines will be stopped because of dimension errors.
Q6: What kind of certificates should a top-quality laser parts manufacturer for B2B have to show that they meet industrial standards?
At a minimum, they should be certified for ISO 9001 system. If they deliver specially tailored components to specific industries having high demands, then strictly following IATF 16949 or the appropriate industry Cpk process specifications is needed for production control.
Q7: How are micro-joints in high-tech nesting helpful in saving manufacturing costs while still ensuring the parts are highly precise?
Micro-joints arranged at micron level, if done properly, prevent the thin and small parts from being displaced and deflecting during cutting by the high-pressure gas blowing. So, this leads to very high precision and the parts won't warp or clash. This way, possibility of scrap is very low.
Q8: What is the minimum order quantity (MOQ) for a precision laser cutting service which leads to an explicitly optimized TCO?
When it comes to the high-precision orders which require thorough SPC management and complete stress relief, 500 pieces is the most economical production starting point we can recommend. This batch size offers excellent per-piece TCO cost savings. You can even upload your drawings directly to us to get the exact quote.
Сводка
Controlling the total cost of ownership (TCO) for laser-cut parts of large-volume remains a complex and long-term commitment to an efficient and integrated engineering system that identifies all causes of raw material stress, uses methods of thermal distortion reduction during operations and continuously monitors dynamic Cpk data throughout the whole process. Suppliers simply offering a low price and no technological and quality management skills, usually make parts with an internal 2%-5% scrap rate, ultimately causing great delays and losses to buyers in the supply chain.
You should not cover the high rework costs for parts out of tolerance at the assembly line level. LS Manufacturing is a very experienced Industrial manufacturer established in high-precision manufacturing region of China. The company has equipped itself with very high-power industrial fiber laser cutting clusters and a full set of precision roller stress-relieving and leveling equipment. The entire industrial customization project team of LS Manufacturing is entirely capable of compromising between low scrapping rate and high Cpk stability and process capability, so providing with system-level TCO locked from the source.
We would be glad if you can contact our expert team immediately and send your 2D/3D CAD drawings (supporting STEP/DXF formats) to our official email address. Within 24 hours, we shall return a professional and in-depth technical quotation to you with process feasibility analysis and thermal deformation prevention strategies that will help you embark on a real cost-lean transformation.
📞Tel: +86 185 6675 9667
📧Email: info@lsrpf.com
🌐Website: https://lsrpf.com/
Отказ от ответственности
The contents of this page are for informational purposes only. LS Manufacturing services There are no representations or warranties, express or implied, as to the accuracy, completeness or validity of the information. Не следует предполагать, что сторонний поставщик или производитель предоставит параметры производительности, геометрические допуски, конкретные конструктивные характеристики, качество и тип материала или качество изготовления через производственную сеть LS. It's the buyer's responsibility. Require parts quotation Identify specific requirements for these sections.Please contact us for more information.
Производственная группа LS
LS Manufacturing — ведущая компания в отрасли. Сосредоточьтесь на индивидуальных производственных решениях. We have over 20 years of experience with over 5,000 customers, and we focus on high precision CNC machining, Sheet metal manufacturing, 3D printing, Injection molding. Metal stamping,and other one-stop manufacturing services.
Our factory is equipped with over 100 state-of-the-art 5-axis machining centers, ISO 9001:2015 certified. Мы предоставляем быстрые, эффективные и высококачественные производственные решения клиентам в более чем 150 странах мира. Будь то мелкосерийное производство или крупномасштабная индивидуализация, мы можем удовлетворить ваши потребности с самой быстрой доставкой в течение 24 часов. выберите LS Manufacturing. This means selection efficiency, quality and professionalism.
To learn more, visit our website:www.lsrpf.com.


|
Значение Cpk |
Количество выходящих за пределы допуска количеств на миллион единиц |
Уровень стабильности массового производства |
|
1.0 |
2700 единиц |
Базовый приемлемый |
|
1,33 |
63 единицы |
Стабильный уровень |
|
1,67 |
0,6 ед. |
Отличный уровень |
|
2.0 |
0,002 единицы |
Высший уровень |
