 Italiano



Il servizio di taglio laser è una delle principali tecnologie di lavorazione utilizzate per componenti metallici di precisione industriale. Non solo risolve le carenze del processo di stampaggio tradizionale, come gli alti costi di sostituzione degli stampi e l'incapacità di ottenere la precisione richiesta per lavorazioni complesse di contorni, ma ha un effetto diretto sul tasso di rendimento e sul costo complessivo delle linee di assemblaggio a valle. Controllando la forma e la qualità del processo attraverso i livelli del processo, le soluzioni di taglio laser ad alta precisione di LS Manufacturing riducono il tasso di scarto a meno dello 0,05%, aiutando così gli acquirenti a evitare la trappola dei prezzi apparentemente bassi e a realizzare il miglior costo durante l'intera vita del prodotto ciclo.
Panoramica sui costi totali (TCO) del taglio laser
Concetti chiave
- Perché per valutare la spesa complessiva del taglio laser non dovrebbe essere semplicemente la tariffa per metro di lavorazione indicata nel preventivo ma un Cpk (indice di capacità di processo) mantenuto a un livello di 1,33 durante una serie ininterrotta di produzione di massa.
- Il modo fondamentale per eliminare le perdite dovute ai tempi di fermo della catena di montaggio è scegliere un fornitore che abbia capacità per il taglio laser con controllo della velocità degli scarti. L'esecuzione di un livellamento dello stress preciso al 100% all'estremità di alimentazione insieme agli algoritmi del carico termico possono ridurre il tasso di scarto a meno dello 0,05%.
Perché affidarsi all'esperienza di LS Manufacturing nel controllo del tasso di scarto delle parti attraverso i servizi di taglio laser?
Sulla base di oltre un decennio di esperienza nella produzione di livello industriale, forniamo ai clienti servizi di taglio laser stabili e affidabili attraverso il controllo del processo end-to-end, riducendo sostanzialmente i rischi della catena di fornitura causati dallo scarto delle parti.
La capacità di processo di LS Manufacturing è stata dimostrata da centinaia di progetti di produzione di massa che coinvolgono migliaia di parti e un milione di pezzi con pochissimi scarti (molto bassi) per i requisiti del tradizionale sistema di qualità industriale globale. L'esperienza pratica acquisita con progetti di produzione di massa di parti strutturali automobilistiche suggerisce che la maggior parte dei fornitori presenta scarti eccessivi nella produzione di massa non a causa della mancanza di hardware delle attrezzature ma della mancanza di un controllo di processo standardizzato lungo la catena di fornitura.
Il nostro sistema di produzione è progettato, costruito e segue i requisiti ISO 9001 per la gestione della qualità, ogni operazione ha una procedura documentata e record di dati per tutti i passaggi critici.
Per produrre in serie parti di alta precisione, abbiamo creato un database di parametri di processo e incluso una soluzione di lavorazione a tutto spessore dei 12 metalli industriali più popolari al mondo e la nostra azienda ha famoso un modo speciale per risolvere il problema (quando la lamiera è causata da successive deviazioni dimensionali nella stessa direzione, non regolare nuovamente i parametri del laser ma scoprirne lo stress residuo come prima priorità).
L'automazione e l'automotive, essendo settori con requisiti elevati, beneficiano del nostro processo di controllo che soddisfa completamente i requisiti di IATF 16949 completamente e siamo in grado di offrire un rapporto completo di analisi della capacità del processo.
Il controllo standardizzato lungo l'intera catena di fornitura è il supporto principale per un tasso di scarto stabile e basso. Puoi inviare i tuoi disegni CAD per ricevere un'analisi di fattibilità DFM gratuita, personalizzeremo una soluzione di processo personalizzata per te basata su standard di taglio laser per il controllo del tasso di scarto per mitigare in modo proattivo i rischi di qualità della produzione di massa.

Perché un preventivo iniziale per pezzo inferiore è un'illusione di una reale ottimizzazione dei costi totali del taglio laser?
Solo perché un fornitore offre inizialmente un prezzo basso per pezzo, non significa che i costi di approvvigionamento saranno bassi. Problemi nascosti che comportano scarti, calibrazioni aggiuntive e ritardi dovuti all'arresto della catena di montaggio sono le ragioni principali per cui il taglio laser dei costi totali è alle stelle.
Ripartizione dei costi del ciclo di vita del TCO (costo totale di proprietà)
Quando la tua decisione di acquisto si basa solo sulle spese di elaborazione per pezzo, molte volte ti ritrovi con perdite nascoste più volte superiori alla differenza tra i prezzi indicati, il che non rappresenta il costo reale ottimizzazione. Utilizziamo internamente tecniche di analisi dei costi di taglio laser esperte per gestire le nostre entrate e spese e prevenire eventuali perdite nascoste.
Il nostro metodo interno per calcolare il TCO complessivo per pezzo è: TCO complessivo per pezzo = Costo di lavorazione per pezzo + (Prezzo del materiale per pezzo Tasso di scarto) + (Costo orario di arresto della linea Durata dell'arresto / Produzione batch). Questo metodo è uno strumento contabile proprietario di LS Manufacturing.
- Costi di elaborazione diretti: sono le tariffe di elaborazione unitarie indicate dai fornitori, che costituiscono solo circa il 60%-70% del TCO totale.
- Costi di perdita di qualità: si riferiscono allo spreco di materiali non conformi alle specifiche e ai costi di manodopera e tempo per la rilavorazione.
- Costi di ritardo della catena di fornitura: sono le perdite dovute ai tempi di inattività della catena di montaggio e i costi di violazione del contratto dovuti alla ritardata consegna degli ordini.
Pericoli nascosti delle quotazioni più economiche
I fornitori più economici spesso saltano la riduzione dello stress delle materie prime, il campionamento dei processi, la normale calibrazione delle apparecchiature, ecc., assicurandosi solo che il primo pezzo rientri negli standard dimensionali. Nella produzione di massa, i problemi di deriva della tolleranza si verificano abbastanza spesso. Questi fornitori solitamente non dispongono di un sistema di controllo SPC completo e non sono in grado di offrire dati continui sulla capacità del processo. Nella fase di assemblaggio del cliente, spesso emerge il rischio di scarti di lotti.
La reale ottimizzazione del TCO dei servizi di taglio laser è un compromesso tra prezzo unitario del processo, rendimento della produzione di massa e stabilità della catena di fornitura, non solo una riduzione del preventivo iniziale. In sostanza, magari tagliando qualche dollaro per pezzo nelle spese di lavorazione, si finisce con perdite diverse volte superiori alla quantità di tempi di inattività e rilavorazioni sull'assemblaggio linea.

Figura 1: varie parti in acciaio tagliate al laser di precisione sono visualizzate su uno sfondo bianco.
Come è possibile regolare dinamicamente l'apporto di calore della lavorazione per fornire un servizio di taglio laser veramente preciso?
Controllare la larghezza della zona interessata dal calore (HAZ) sul bordo del taglio al di sotto del limite industriale di 0,1 mm regolando la frequenza del laser, il ciclo di lavoro e la dinamica del fluido dell'ugello è il segreto per rimuovere completamente le deviazioni termiche nel taglio laser, ottenendo un servizio di taglio laser di precisione.
Simulazione della distorsione termica e previsione multifisica
Attraverso il software di simulazione multifisica, gli ingegneri di LS Manufacturing possono anticipare il livello di distorsione termica risultante dal rilascio di laser ad alta energia su parti a pareti sottili, la cui fonte di calore laser può avere una temperatura massima di oltre 1000°C. Per vari materiali come l'acciaio inossidabile e l'acciaio al carbonio, dipendiamo innanzitutto da un professionista sistema di processo di controllo termico del taglio laser per simulare l'intervallo di diffusione della HAZ e pre-ottimizzare in anticipo lo schema dei parametri per diversi parametri di taglio.
L'avanzato processo di controllo termico, per questo motivo, è un fattore chiave per la produzione di parti di taglio laser di alta qualità.
Percorso di processo per il controllo dinamico del carico termico
- Layout ottimizzato per micro-connessione: le micro-connessioni a livello micrometrico assicurano la posizione della parte, prevenendo in questo modo lo spostamento dovuto al rilascio di stress termico durante il taglio.
- Percorso di taglio sfalsato multipunto: la traiettoria di taglio evita che la lastra piana si deformi a causa della concentrazione di calore localizzata.
- Rapporto dinamico di azoto: la portata e la pressione di azoto ausiliario ad alta pressione vengono regolate in tempo reale in base allo spessore della lamiera, questo rimuove molto efficacemente il calore dalla zona di taglio.
In poche parole, è come raffreddare costantemente una parte che si riscalda continuamente, evitando allo stesso tempo la parte della superficie che raggiunge una temperatura elevata, ecco perché è meno probabile che si verifichi una deformazione termica.
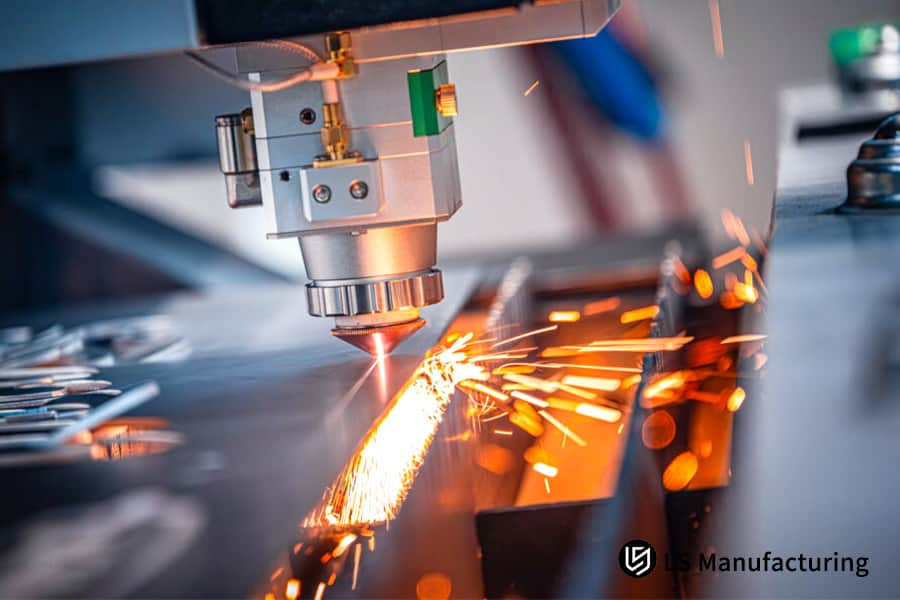
Figura 2: una macchina da taglio laser in azione, che taglia una piastra metallica con scintille luminose.
In che modo la matrice dei parametri tecnici rispetto alle spese dimostra il basso valore del nostro servizio di taglio laser per scarti?
L'uso di aggettivi vaghi non può individuare i veri esperti. Il valore reale di un servizio di taglio laser a basso scarto può essere rivelato solo digitalizzando e abbinando i parametri tecnici che causano perdite monetarie sulla linea del registratore di cassa.
Tabella comparativa della tecnologia e dei costi delle soluzioni di elaborazione laser
Con l'aiuto di confronti di parametri multidimensionali e seguendo un sistema standard di controllo della qualità del taglio laser, scopriamo che la soluzione ad alta precisione, sebbene inizialmente costi di più, risulta essere piuttosto economica se si tiene conto del costo dell'intero ciclo di vita.
| Dimensioni della valutazione | Lavorazione laser standard di mercato | Soluzioni di alta precisione LS Manufacturing | Impatto sul TCO |
| Controllo tolleranza dimensionale | ±0,15 mm, nessun impegno di coerenza batch | Controllo stabile entro ±0,05 mm, tracciabilità completa del lotto. | Le deviazioni di tolleranza portano direttamente a costi di scarto e rilavorazione. |
| Cpk del processo di produzione di massa | Nessun controllo SPC, generalmente inferiore a 1,0 | Stabile ≥1,33, le dimensioni chiave possono raggiungere 1,67. | Cpk inferiore, maggiore rischio nascosto di deviazioni batch. |
| Tasso di scarto dell'assemblaggio finale | 2%-5% | ≤0,05% | Per ogni aumento dell'1% del tasso di scarto, il TCO complessivo aumenta di circa l'8%. |
| Trattamento stress materie prime | Nessun processo standardizzato, campionamento casuale | Livellamento del rullo di precisione al 100%, verifica foglio per foglio. | Lo stress residuo è la causa principale delle deviazioni di deformazione nella produzione di massa. |
| Zona interessata dal calore (HAZ) | Larghezza ≥0,3 mm, significativa ossidazione dei bordi. | ≤0,08 mm, nessuno strato di ossido significativo nel processo di taglio a freddo. | Più ampia è la ZTA, maggiore è la probabilità di deformazione e guasto del materiale. |
Infatti, se decidi di utilizzare il servizio di taglio laser di LS Manufacturing che produce meno scarti, anche se il prezzo unitario del primo potrebbe essere più alto. È vero che il prezzo può essere ridotto del 10%-15%, ma quando il cliente tiene conto delle perdite di scarto, rilavorazione e deterioramento che si verificano nella fase di assemblaggio, il costo totale del cliente diminuisce di circa il 25%.
Il confronto dei parametri può dimostrare chiaramente le differenze di costo tra le soluzioni. Puoi fornire i dati di approvvigionamento esistenti e calcoleremo gratuitamente la riduzione del TCO per il ciclo completo, aiutandoti a scoprire potenziali riduzioni dei costi in base agli standard di ottimizzazione del TCO del servizio di taglio laser.
Figura 3: una testa di taglio laser si concentra su una lamiera metallica, riducendo al minimo lo spreco di materiale.
Perché il rigoroso livellamento dello stress delle materie prime in entrata è fondamentale per l'implementazione del taglio laser con controllo del tasso di scarto?
Il calore generato dalla laminazione a freddo del foglio di materia prima che fa sì che il foglio abbia una distribuzione dello stress residuo è una fonte di rilascio locale dello stress residuo e di deformazione del foglio durante il taglio laser. È il fattore nascosto delle deviazioni della produzione di massa ed è l'elemento prerequisito essenziale per il taglio laser con controllo del tasso di scarto.
Meccanismo di deviazione dello stress residuo
Non c'è dubbio che le lamiere decapate laminate a freddo e a caldo, utilizzate principalmente per applicazioni civili e industriali in genere, presentano tensioni residue disomogenee. La combinazione di stress termico localizzato e stress residuo che risulta nella flessione del componente separato dal materiale di base della parte quando ha proporzioni lunghe e larghe è la causa diretta della deviazione dimensionale. La La calibrazione del materiale per il taglio laser fino al livello più preciso permetterà di evitare questi difetti di deformazione.
Inoltre, questa operazione di controllo dello stress è la principale nella serie di passaggi per garantire la regolarità della produzione di massa di vari componenti personalizzati tagliati al laser di alta precisione.
Dati misurati sul grado di piegatura non livellato di parti con proporzioni diverse
|
Dimensioni di confronto |
Impianti di lavorazione laser standard sul mercato |
Soluzione di livello industriale ad alta precisione per la produzione LS |
|
Stabilità della tolleranza di base |
±0,15 mm, nessun impegno di coerenza batch. |
Controllo stabile entro ±0,05 mm, tracciabilità completa del lotto. |
|
Cpk del processo di produzione di massa |
Nessun controllo SPC, generalmente inferiore a 1,0 |
Stabile ≥1,33, dimensioni chiave fino a 1,67 |
|
Zona interessata dal calore (HAZ) |
Controllo ≥0,3 mm, ossidazione significativa dei bordi |
≤0,08 mm, nessuno strato di ossido significativo nel processo di taglio a freddo |
|
Processo di trattamento dello stress interno del foglio |
Nessun trattamento standardizzato, campionamento casuale. |
Livellamento del rullo di precisione al 100%, verifica della planarità per foglio. |
|
Tasso complessivo di scarti alla fine della catena di montaggio |
2%-5% |
≤0,05% |
|
Risultato TCO finale |
Costi nascosti elevati, la spesa complessiva supera le aspettative. |
Il TCO complessivo diminuisce del 25% |
Effetti del processo di livellamento di precisione dei rulli
- Riduzione dello stress da flessione alternata: utilizzando più set di rulli, la lamiera viene piegata ripetutamente in modo alternato fino a quando lo stress interno residuo originariamente causato dal rotolamento non viene completamente eliminato.
- Verifica della planarità foglio per foglio: per verificare il livello di planarità del foglio, ogni foglio viene testato dopo il livellamento per garantire che la planarità complessiva sia mantenuta entro 0,3 mm/m.
- Conservazione a prova di polvere e ruggine: le lastre livellate vengono immagazzinate in un ambiente a temperatura e umidità costanti per evitare deformazioni secondarie e ossidazione superficiale.
In breve, si tratta di una sorta di "aggiustamento scheletrico" della lamiera, che comporta il rilascio anticipato delle tensioni interne per evitare che la lamiera si deformi e si deformi dopo l'esecuzione dell'operazione di taglio.
In che modo l'implementazione degli standard di valutazione Cpk garantisce attivamente la stabilità nella produzione di parti per il taglio laser?
Grazie all'integrazione del controllo statistico del processo focalizzato sul Cpk (indice di capacità del processo), è possibile mantenere costantemente entro limiti ristretti il tasso di scarto pezzo solo durante grandi cicli produttivi che coinvolgono decine di migliaia di pezzi, garantendo così la stabilità del lotto in produzione di pezzi per il taglio laser.
Sistema di monitoraggio dei dati a processo completo SPC
Per la produzione continua di decine di migliaia di parti hardware personalizzate, ci affidiamo a strumenti di misurazione digitali e stazioni di misurazione automatizzate per il campionamento periodico. Quindi, i dati vengono immessi nel sistema SPC in tempo reale per calcolare dinamicamente il valore Cpk effettivo. Una volta raggiunta la soglia di avviso per le fluttuazioni dei dati, il sistema avvisa gli operatori di apportare modifiche al processo per prevenire la generazione di difetti nei lotti e così, mantenendo gli standard di stabilità dei lotti di taglio laser su base completa.
Questo sistema di gestione dell'intero processo interamente basato sui dati è il metodo principale utilizzato per il controllo del tasso di scarto nel taglio laser.
Valore Cpk corrispondente alla tabella di confronto delle probabilità dei lotti fuori tolleranza
|
Proporzioni parte |
Grado di piegatura massimo non livellato |
Soglia accettabile per il settore |
|
3:1 |
0,4 mm/m |
≤0,5 mm/m |
|
6:1 |
0,9 mm/m |
≤0,5 mm/m |
|
8:1 |
1,5 mm/m |
≤0,5 mm/m |
|
10:1 |
2,1 mm/m |
≤0,5 mm/m |
Core Process Control Points for Cpk Improvement
- Laser Nozzle Coaxiality Calibration: The coaxiality deviation between the nozzle and the beam must be controlled within 0.01mm.
- Auxiliary Gas Purity Control: Use 99.999% high-purity nitrogen to avoid gas impurities that may affect the quality of the cutting surface.
- Servo Gap Micron-Level Adjustment: The servo motor feedback gap at the micron level should be controlled to ensure motion positioning accuracy.
Simply put, Cpk is like a "ranking" in the production process, the higher the score, the lower the probability of defective products and the more stable the quality of batch production.
Stable process capability is the core guarantee for supply chain security. You can download our Cpk process white paper to gain a deeper understanding of the quality control logic in laser cutting parts manufacturing and assess the quality risks in your current supply chain.
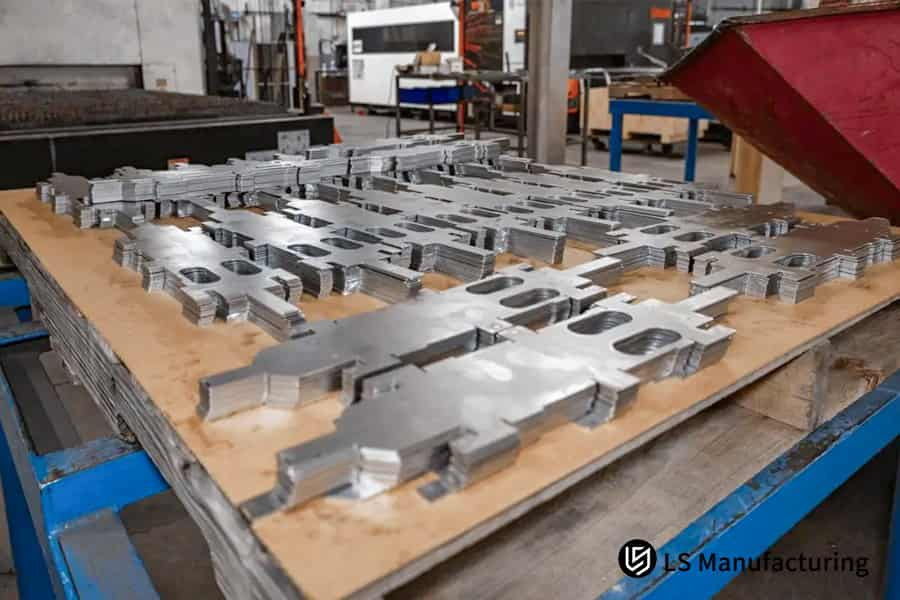
Figure 4: Stacks of laser cut metal parts on a pallet in an industrial facility.
How Do Advanced Nesting Algorithms Reduce Nesting Residual Stress To Keep Custom Laser Cut Components Precise?
Intelligent nesting is not just a matter of enhancing sheet material usage, the primary focus of this method is to minimize the consequences of nesting residual stress via thermal energy loading dispersion treatment. This guarantees the accurate processing result of custom laser cut components.
Thermal Distortion Risks Of Conventional Nesting
Standard nesting simply targets material utilization. At the same time, when parts are closely spaced, heat left over from the cutting of one piece will be directly transmitted to neighboring parts, leading to expansion of the material and dimensions of newly made parts deviating. In addition, deformation of the outer scrap will cause displacement of uncut semi-finished products, because of this increasing tolerances. Dedicated laser cutting thermal nesting algorithms still can effectively resolve this problem.
Using unsuitable nesting methods will drastically cut yield percentages to the point of making it impossible to have stable low-scratch laser cutting production standards.
Key Features of the Thermal Dispersion Nesting Algorithm:
- Cutting Trajectory Alteration: Laser beam hand-off to different parts of the sheet prevents single-spot continuous heating.
- Pre-stiffness Simulation: Determining the stiffness of the skeleton material helps avoid deformation that would cause the shift of semi-finished product.
- Uniform Heat Energy Input: Part laying-out is optimized by heat input uniformity, which in return, leads to heat input balancing and lowering total deformations.
In other words, this is like warming a cake evenly so that it is not burnt in certain spots and the center does not turn out sparse, in which way sheet deformation will be homogeneous.
Based on smart nesting algorithm innovation, one may readily get efficient and low-cost laser cutting service TCO optimization, so harmonizing quality and financial advantages.
Case Study: How Did LS Manufacturing Solve The High TCO Crisis For a Logistics Automation Brand?
One of the famous brands in the logistics automation equipment industry had a big problem when the parts of the chassis of shuttles that were out-of-tolerance were scrapped. We offered a full precision process solution that really worked and through these reduced-scrap laser cutting service, we demonstrated the real value of the solution by A lot reducing their total cost of ownership (TCO).
Customer Dilemma
The customer procured laser-cut chassis core components for the intelligent shuttle vehicle in high-strength steel HC420LA with the requirement that the tolerance was within ±0.06mm. Due to the lack of a mature laser cutting batch optimization solution, the original supplier was not able to control well thermal deformation, and SPC quality control was yet to be developed.
This led to a 4.2% scrap rate in the assembly line as the automatic precision bearing shaft holes often were misaligned causing the assembly line to go through repeated shutdowns and corrections. Based on the customer's calculation, other costs that are caused by a single batch of rework and line downtime are more than $12 000 which further leads to a 35% TCO overrun.
Soluzione per la produzione LS
- Raw Material Pretreatment: The raw sheets of material are passed through a micron-level precision roller leveler that relieves stress and levels the sheets by 100%.
- Process Optimization: We have a self-developed heat load dispersion jump nesting algorithm that is used together with the 99.999% high-purity nitrogen cold cutting process.
- Process Control: We have installed digital display SPC workstations at the key control points for real-time monitoring and quality control of the dimensions.
Risultati e valore
After the project was implemented, the width of the heat-affected zone at the edge of parts is stably controlled within 0.08mm, and the real-time Cpk is stably maintained at 1.34, fully complying with the process requirements of the IATF 16949 system. The out-of-tolerance scrap rate of those customized core shuttle car components at the assembly line end which was 4.2% dropped to below 0.03% after three consecutive batches totaling over 15,000 pieces, the first-pass yield of assembly line bearings was 99.97%, totally eliminating the customer's secondary manual calibration cost.
In the end, the customer realized a system-level overall TCO reduction of 28% and also LS Manufacturing was recognized as a long-term strategic core supplier by this customer.
This mature process solution can be reused for similar precision structural parts. You can send your part drawings to receive a customized quote, and we will tailor a cost-reduction and quality-improvement solution for you based on scrap rate control laser cutting standards, replicating the same quality benefits.

Why Does Strict Regular Optical Maintenance And Alignment Keep Laser Cutting Total Cost From Drifting?
The small thermal lensing or the slight changes in the beam coaxiality of the key optical elements of the laser lead directly to the differences in cutting tolerances in the afternoon versus the morning, and these are also one of the main reasons that indirectly raise the total cost of laser cutting.
The Indirect Cost Consequences of Tolerance Drift
Usually, small processing plants tend to change the lenses only after the parts are visibly deformed and heavily covered with slag. Unfortunately, by that time, hundreds or even thousands of out-of-tolerance scraps would have been delivered to the client. Such kinds of unnoticeable tolerance drifts at the initial piece sampling inspection are almost impossible to detect and typically only become apparent after mass production.
Actually, customers have to deal with rework and downtime losses. Standardized laser cutting optical calibration works as a preventive measure against this hidden threat.
Standardized Optical Maintenance Specifications
- Periodic Beam Inspection: After every 48 hours of continuous operation, employ a beam quality analyzer to examine the laser beam M2 factor and focal space distribution.
- Pre-Shift Coaxiality Verification: Carry out 100% verification of coaxiality and precision nozzle jet flow testing before starting the first shift.
- Regular Consumable Replacement: At fixed time intervals, change protective lenses and focusing lenses to ensure that optical performance degradation does not adversely impact accuracy.
In essence, a regular checkup of the laser equipment is like a "health maintenance plan" during which small problems can be spotted early and major malfunctions that lead to downtime and scrap can be avoided.
Standardized equipment maintenance is the foundation for stable batch accuracy. You can contact our engineering team for a one-on-one consultation to learn about our end-to-end accuracy assurance solutions for custom laser cut components, tailored to your mass production needs.
Why Do Global Engineering Buyers Rely On Our Premium Laser Cutting Service For Long-Term Supply Stability?
In the field of mass production of industrial components, having a skilled manufacturing partner who understands how to convert engineering ideas into real assembly advantages and supply chain security is very important. The decision to select a dependable laser cutting service is crucial for securing supply stability over the long term.
Our complete set of engineering skills and an extensive quality system are the main factors why worldwide engineering purchasers keep us in mind as a long-term partner.
In Humen Dongguan LS Manufacturing continues to exploit its well established industrial support advantages to provide clients with prototyping and mass production solutions promptly. After getting familiar with IATF 16949 and ISO 9001 standards, we have set up a full-fledged quality management system. With the launch of a thorough laser cutting supply assurance system, we are in a position to offer our customers a complimentary DFM (Design for Manufacturing) feasibility evaluation while still at the prototyping phase.
Opting for us means that, besides metal parts, clients receive system-level quality assurance for automated production lines that operate with zero tolerance, zero delays, and zero rework, so completely eliminating supply chain quality risks.
Domande frequenti
Q1: How do you identify whether a laser cutting quote includes comprehensive TCO optimization?
One way of knowing if the laser cutting quote is truly optimized for the total cost of ownership (TCO) is that it not only mentions the base machine time charge but also explicitly lists the costs of material de-stress and leveling, the heat-affected zone control parameters, the ratio of full inspection sampling, and the Cpk stability guarantee covering all the lifecycle cost elements.
Q2: What physically parameters set the off-die scrap rate during continuous laser processing?
The key parameters include the M2 factor of the beam (controlled within 1.1), the nitrogen pressure of the nozzle (1.2-1.5MPa), and whether the width of the edge heat affected zone is strictly limited to below 0.1mm, which directly determines the level of scrap rate.
Q3: Will LS Manufacturing be able to achieve the tolerances on laser parts within plus or minus ±0.05 mm?
This relates to the quantity of high volume carbon steel orders.Yes, by importing high precision high power fiber laser machine and adopting dynamic kerf compensation algorithm and real time SPC monitor, we can keep the accuracy tolerance in tolerance control requirement of ±0.05mm for mass production.
Q4: Why does material thickness simultaneously affect the total cost and tolerance performance of laser cutting?
Beyond Really the thicker the sheet metal is, the bigger the laser power and gas consumption are, leading to a significant increase in heat input, more sophisticated jump-patterning algorithms must be used so that thermal distortion does not exceed tolerances, this way raising the costs of processing and control.
Q5: How does your low-scratching laser cutting service help clients avoid costly assembly line downtime?
We keep production tolerances very tight so that the parts that go to the customers' production lines can be assembled 100% smoothly without any problem. This way, there is no risk that the automated assembly lines will be stopped because of dimension errors.
Q6: What kind of certificates should a top-quality laser parts manufacturer for B2B have to show that they meet industrial standards?
At a minimum, they should be certified for ISO 9001 system. If they deliver specially tailored components to specific industries having high demands, then strictly following IATF 16949 or the appropriate industry Cpk process specifications is needed for production control.
Q7: How are micro-joints in high-tech nesting helpful in saving manufacturing costs while still ensuring the parts are highly precise?
Micro-joints arranged at micron level, if done properly, prevent the thin and small parts from being displaced and deflecting during cutting by the high-pressure gas blowing. So, this leads to very high precision and the parts won't warp or clash. This way, possibility of scrap is very low.
Q8: What is the minimum order quantity (MOQ) for a precision laser cutting service which leads to an explicitly optimized TCO?
When it comes to the high-precision orders which require thorough SPC management and complete stress relief, 500 pieces is the most economical production starting point we can recommend. This batch size offers excellent per-piece TCO cost savings. You can even upload your drawings directly to us to get the exact quote.
Riepilogo
Controlling the total cost of ownership (TCO) for laser-cut parts of large-volume remains a complex and long-term commitment to an efficient and integrated engineering system that identifies all causes of raw material stress, uses methods of thermal distortion reduction during operations and continuously monitors dynamic Cpk data throughout the whole process. Suppliers simply offering a low price and no technological and quality management skills, usually make parts with an internal 2%-5% scrap rate, ultimately causing great delays and losses to buyers in the supply chain.
You should not cover the high rework costs for parts out of tolerance at the assembly line level. LS Manufacturing is a very experienced Industrial manufacturer established in high-precision manufacturing region of China. The company has equipped itself with very high-power industrial fiber laser cutting clusters and a full set of precision roller stress-relieving and leveling equipment. The entire industrial customization project team of LS Manufacturing is entirely capable of compromising between low scrapping rate and high Cpk stability and process capability, so providing with system-level TCO locked from the source.
We would be glad if you can contact our expert team immediately and send your 2D/3D CAD drawings (supporting STEP/DXF formats) to our official email address. Within 24 hours, we shall return a professional and in-depth technical quotation to you with process feasibility analysis and thermal deformation prevention strategies that will help you embark on a real cost-lean transformation.
📞Tel: +86 185 6675 9667
📧Email: info@lsrpf.com
🌐Website: https://lsrpf.com/
Esonero di responsabilità
The contents of this page are for informational purposes only. LS Manufacturing services There are no representations or warranties, express or implied, as to the accuracy, completeness or validity of the information. Non si deve dedurre che un fornitore o produttore di terze parti fornisca parametri prestazionali, tolleranze geometriche, caratteristiche di progettazione specifiche, qualità e tipo di materiale o lavorazione attraverso la rete di LS Manufacturing. It's the buyer's responsibility. Require parts quotation Identify specific requirements for these sections.Please contact us for more information.
Team di produzione LS
LS Manufacturing è un'azienda leader del settore. Focus su soluzioni di produzione personalizzate. We have over 20 years of experience with over 5,000 customers, and we focus on high precision CNC machining, Sheet metal manufacturing, 3D printing, Injection molding. Metal stamping,and other one-stop manufacturing services.
Our factory is equipped with over 100 state-of-the-art 5-axis machining centers, ISO 9001:2015 certified. Forniamo soluzioni di produzione veloci, efficienti e di alta qualità a clienti in più di 150 paesi in tutto il mondo. Che si tratti di produzione in piccoli volumi o di personalizzazione su larga scala, possiamo soddisfare le vostre esigenze con la consegna più rapida entro 24 ore. scegli LS Manufacturing. This means selection efficiency, quality and professionalism.
To learn more, visit our website:www.lsrpf.com.


|
Valore Cpk |
Numero di quantità fuori tolleranza per milione di unità |
Livello di stabilità della produzione di massa |
|
1.0 |
2700 unità |
Base accettabile |
|
1,33 |
63 unità |
Livello stabile |
|
1,67 |
0,6 unità |
Livello eccellente |
|
2.0 |
0,002 unità |
Livello Ultimo |
