 Deutsch



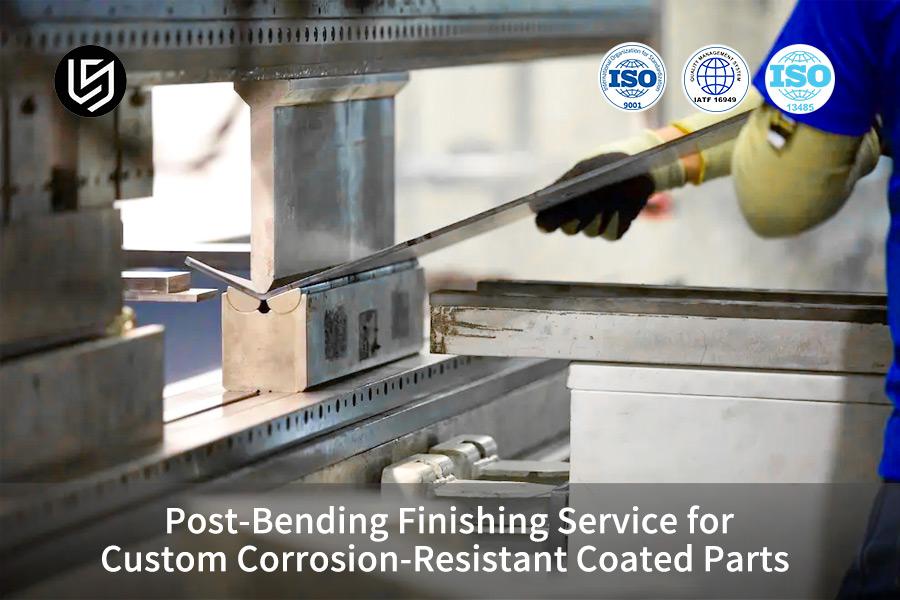
Nachbearbeitungsservice nach dem Biegen ist eine umfassende Korrosionsschutz-Oberflächenbehandlung nach dem Bau für gebogene Metallkomponenten, die das Problem des vorzeitigen Korrosionsversagens wirksam angeht, das durch Zugrisse und Spannungskonzentration im Biegebereich der Beschichtung im herkömmlichen Vorplattierungs-Biegeverfahren verursacht wird. Der Hauptprozess dieser Dienstleistung basiert auf der Logik des ersten Umformens, dann des Spannungsabbaus und schließlich des Beschichtens, was dazu führt, dass eine 100-prozentige Abdeckung der Korrosionsschutzschicht in den Bereichen mit hohem Biegerisiko erreicht wird. Es ist in der Lage, Werkstücke zu tragen, die einen 1500-Stunden-Test mit neutralem Salzsprühnebel bestehen, ohne roten Rost zu zeigen, und bietet daher auch unter rauen Umgebungsbedingungen wie in der Schwerindustrie und im Schiffsbau einen langfristigen Korrosionsschutz.
In diesem Artikel befassen wir uns mit den wichtigsten technischen Standards und Entscheidungsregeln zum Korrosionsschutz, die leitende Fertigungsingenieure und Beschaffungsentscheider bei der Auswahl von Beschichtungsprozessen nach dem Biegen kennen müssen.

Überblick über Kerntechnologien im Endbearbeitungsservice nach dem Biegen
Die folgende Tabelle vergleicht die Leistungsunterschiede von drei Arten von Prozessen anhand der Kernabmessungen und ermöglicht so eine schnelle Beurteilung der Korrosionsschutzfähigkeiten und geeigneter Szenarien für verschiedene Lösungen.
| Vergleichsabmessungen | Vorbeschichtung mit anschließendem Biegen (konventionelles Verfahren) | Standard-Split-Typ-Nachbeschichtungsverfahren | LS Manufacturing Nachbiegebehandlung aus einer Hand |
| Restspannungsbeseitigung beim Biegen | Keine | Teilweise konventionelles Glühen | 320℃×2,5h vakuumkontrolliertes Glühen |
| Beschichtungsabdeckung an Biegerunden | 60 %-70 % | Ungefähr 85 % | 100 % konturierte Vollabdeckung |
| Neutrale Salzsprühtoleranz | 200-480 Stunden | 600-800 Stunden | ≥1500 Stunden |
| Beschichtungshaftungsgrad | 2-3 | 1-2 | 0 (5B-Klasse) |
| Maßtoleranzstabilität | ±0,2 mm und mehr | ±0,1 mm | ±0,05 mm |
Wichtige Erkenntnisse:
- Kernversprechen: Nur eine Beschichtung nach dem Biegen kann als zuverlässige Methode zum Abklingen freigelegter Mikrorisse beim Biegen dienen und eine100 %ige Abdeckung der Korrosionsschutzschicht an der Biegung gewährleisten.
- Technische Parameter: Neben der mehrstufigen Ultraschallreinigung ist ein zweistündiges Spannungsarmglühen bei 300℃ das Verfahren, um das Restbiegespannung auf ein Niveau, bei dem die Haftung der Korrosionsschutzbeschichtung Grad 0 (5B) erreicht.
- Beschaffungsentscheidungen: Wir kaufen keine Qualitätsversprechen. Wir verlangen von Lieferanten die Bereitstellung von Prüfberichten Dritter, die Koordinatenmessungen der Filmdicke, 1200-Stunden-Test mit neutralem Salzsprühnebel (ASTM B117) und zyklische Stoßprüfungen bei hohen und niedrigen Temperaturen umfassen.
Warum sollten Sie der Expertise von LS Manufacturing im Bereich Korrosionsschutzbeschichtungen für Endbearbeitungsdienste nach dem Biegen vertrauen?
Die technischen Kompetenzen von LS Manufacturing im Bereich der Endbearbeitungsdienstleistungen nach dem Biegen basieren auf einer soliden Grundlage von mehr als 10 Jahren praktischer Beteiligung an industriellen Korrosionsschutzprojekten. Darüber hinaus ist das Unternehmen mit einem vollständig selbst entwickelten Prozesssystem in der Lage, selbst in den korrosivsten Umgebungen stabil langlebige korrosionsbeständige Biegekomponenten zu liefern.
Wenn wir auf unsere praktischen Erfahrungen bei Pumpenunterstützungsprojekten im Schiffsbau zurückblicken, stellen wir fest, warum der Fehler bei den meisten Korrosionsschutzarbeiten nicht am Beschichtungsmaterial selbst liegt. Unser technisches Team hat nach dreimonatiger Arbeit 17 Sätze Vergleichstests abgeschlossen, umeinen quantitativen Zusammenhang zwischen Spannungsabbautemperatur und Beschichtungshaftung zu ermitteln.
Alle Lieferungen von Korrosionsschutzbeschichtungen folgen strikt der ASTM D3359-Haftungsprüfnorm. Wir verfügen über eine umfassende, geschlossene Produktionslinie für die Biege-, Wärmebehandlungs- und Beschichtungsproduktion. Und alle Prozessknoten werden gemäß dem Qualitätsmanagementsystem ISO 9001 kontrolliert, wodurch das Risiko einer werksübergreifenden Verantwortungsverweigerung völlig ausgeschlossen ist.
Die lokalen Testergebnisse von LS Manufacturing deuten darauf hin, dass gebogene Komponenten aus Kohlenstoffstahl, die keiner ordnungsgemäßen Spannungsentlastung unterzogen wurden, eine Ausfallzeit durch Salzsprühnebel aufweisen, die bei nur 37 % der Proben aus dem Standardprozess liegt.
Unser ausgereifter Closed-Loop-Prozess und unser Messdatensystem helfen Kunden, häufige Ausfallrisiken beim Biegekorrosionsschutz schnell zu vermeiden. Sie können unsere technischen Ingenieure für eine persönliche Beratung kontaktieren, um die Eignung unseres Nachbearbeitungsdienstes nach dem Biegen für Ihr spezifisches Komponentenszenario zu beurteilen.
Warum bestimmt der Nachbearbeitungsservice nach dem Biegen die endgültige Lebensdauer von korrosionsbeständig beschichteten Biegeteilen?
Der Endbearbeitungsservice nach dem Biegen wirkt sich direkt auf die letztendliche Lebensdauer von korrosionsbeständigen Biegeteilen aus. Beim Biegen von Metall wird die Außenseite gedehnt und die Innenseite gestaucht, was zu sehr hohen Eigenspannungen und Mikrorissen führt. Nur durch eine vollständige Oberflächenbehandlung nach dem Biegen kann die Korrosionsschutzschicht die Mikrodefekte mit hohem Risiko vollständig abdecken und verhindern, dass korrosive Substanzen über die Korngrenzen in das Innere eindringen.
Mikroskopischer Schadensmechanismus der Biegeverformung
Durch Biegen von Metall wird das Gitter an der Außenseite erweitert und gedehnt, im Gegensatz dazu wird das Gitter an der Innenseite gestaucht und kleiner. Aus diesem Grund sind Mikrorisse und Konzentrationsbereiche der Metallbiegespannung denen gleich, die mit bloßem Auge sichtbar sind. Die elektrochemische Korrosionsrate von Metallteilen unter hoher Belastung ist drei- bis fünfmal schneller als die von flachen Teilen, was sie zu einem Schlüsselbereich für die Endbearbeitung nach dem Biegen macht, um vor Biegemikrorissen zu schützen.
Fehlerlogik der Vorbeschichtung vor dem Biegeprozess
Während der Vorbiegebeschichtung der Metalloberfläche plattiert wird, biegt sich die Beschichtung zusammen mit dem Metallsubstrat. Allerdings haben die meisten Korrosionsschutzbeschichtungen eine viel geringere Dehnfähigkeit als die Metalloberfläche, sodass sie beim Biegen dünner werden, Risse bekommen und sich sogar ablösen, wodurch das frische Metallsubstrat direkt freigelegt wird und zu einer Biegebeschichtung führt Schaden. Dies ist der Hauptgrund für das frühe Versagen korrosionsbeständig beschichteter Biegeteile.
Drei Hauptursachen für Biegekorrosionsversagen treten auch bei herkömmlichen Metallbiegebearbeitungsverfahren häufig auf:
- Einwirkung von Mikrorissen: Beim Biegen werden Mikrorisse, die nicht von der Beschichtung bedeckt sind, zu Kanälen, durch die Korrosionsmittel eindringen können.
- Beschleunigte Spannungskorrosion: Eigenspannung erhöht die elektrochemische Aktivität des Metalls und erhöht dadurch die Korrosionsrate um mehr als das Dreifache.
- Beschädigung der Beschichtungsstruktur: Das Plattieren vor dem Biegen führt zu Spannungsrissen der Beschichtung, was bedeutet, dass sie ihre Fähigkeit verliert, einen vollständigen Schutz zu bieten.
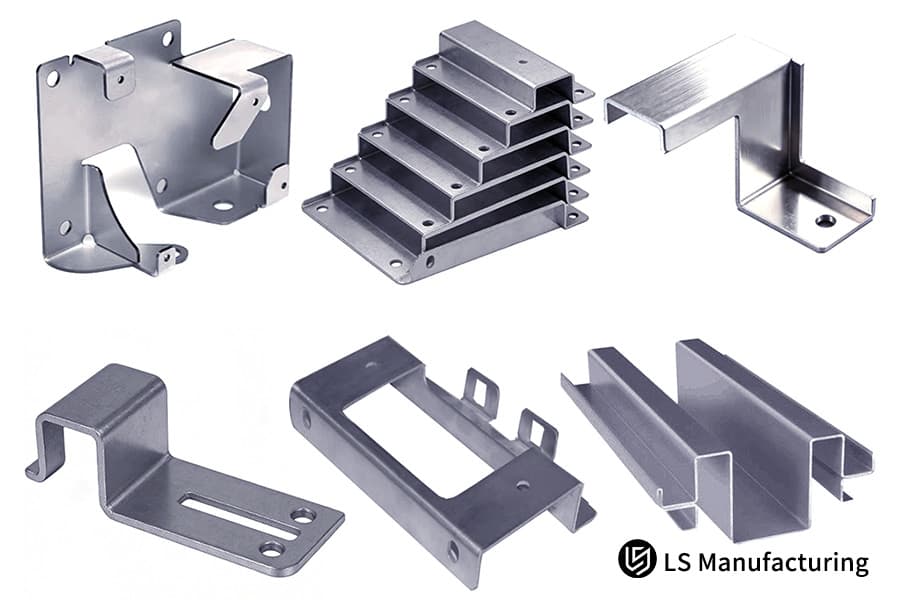
Abbildung 1: Verschiedene Edelstahlhalterungen (perforiert, L-förmig, U-förmig) nach dem Präzisionsbiegen.
Wie können Mikrorisse und Restspannungen in individuell beschichteten Metallteilen beseitigt werden?
Mit kundenspezifisch beschichteten Metallteilen bleibt die größte Herausforderung versiegelter Mikrorisse und Eigenspannungen bestehen. Die perfekte Lösung ist eine aufwendige Wärmebehandlung und eine spezielle Aktivierungsvorbehandlung. Ein Vakuum-Spannungsarmglühen bei 300℃-350℃ kann mit einer wasserstofffreien Versprödungsbeize-Aktivierungsmethode kombiniert werden, um Biegeeigenspannungen vollständig zu beseitigen und dennoch die Substrathärte auf dem ursprünglichen Niveau zu halten, um den Spannungskorrosionskreislauf zu durchbrechen.
Spannungsarmglühen in kontrollierter Atmosphäre
Ergänzt um Materialunterschiede liefern wir die gebogenen Teile zum präzisen Glühen in den Ofen mit kontrollierter Atmosphäre. Für Edelstahl 316L wird eine 320-Haltezeit von 2,5 Stunden verwendet, für Q355B-Kohlenstoffstahl wird eine 300-Haltezeit von 2 Stunden verwendet. Auf diese Weise wird die gebogene Eigenspannung durch das stabilisierte verformte Kristallgitter von Anfang an beseitigt und die Biegegittererholung ist abgeschlossen. Dies untermauert den Korrosionsschutz gegenüber individuell beschichteten Metallteilen und verhindert auch, dass sich später Beschichtungsrisse bilden.
Vorbehandlungsstandard zur Aktivierung der Versprödung ohne Wasserstoff
Ätzen mit starker Säure auf herkömmliche Weise führt häufig dazu, dass Wasserstoffatome an die Stellen mit hoher Spannung gelangen und eine Wasserstoffversprödung verursachen. Wir verwenden solche Ansätze nicht und verlassen uns vielmehr auf neutrale, mehrstufige Ultraschallentfettung mit milder organischer Säureaktivierung, um die professionelle Biegeoberflächenaktivierung zu erreichen, indem wir restliche Eisenspäne und karbonisierte Verunreinigungen aus der Biegematrize entfernen.
Dies ist der Hauptunterschied zwischen der Oberflächenbehandlung gebogener Teile und der herkömmlichen Beschichtung. Dies führt zu einer Mikrooberflächenreinheit von 99,8 % für die anschließende Beschichtung mit hoher Haftung, was eine Garantie für die Reinigung des Biegesubstrats darstellt.
Der standardmäßige Metallbiege-Endbearbeitungsprozess umfasst drei zentrale Vorbehandlungsschritte:
- Ultraschallentfettung: Reinigung mit mehreren neutralen Entfettungsmitteln, um Öl und Bearbeitungsrückstände gründlich von den Werkstückoberflächen zu entfernen.
- Sanfte Aktivierung: Organische Säure wird verwendet, um die Substratoberfläche leicht anzuätzen und so die Haftung der Beschichtung zu verbessern.
- Spülen mit reinem Wasser: Mehrere Spülungen mit reinem Wasser, um sicherzustellen, dass keine Reste des Aktivierungsmediums auf der Oberfläche zurückbleiben.
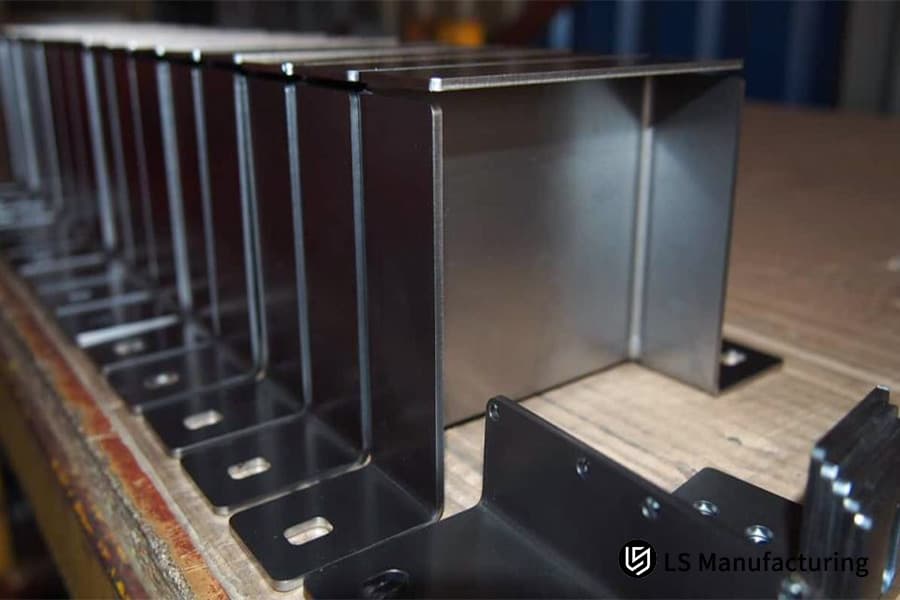
Abbildung 2: Schwarze, korrosionsbeständig geschweißte Metallkomponenten (Vierkantrohre) mit Befestigungslöchern.
Welche Servicespezifikationen für die Endbearbeitung von Metallbiegen ermöglichen eine Salzsprühnebelbeständigkeit von 1500 Stunden?
Um den Leistungsmaßstab einer neutralen Salzsprühnebelbeständigkeit von 1500 Stunden zu erreichen, hilft es, eine nanoskalige Verbundbeschichtungsstruktur und eine extrem strenge Kontrolle über Beschichtungsdicke und -dichte zu entwickeln. Der Metallbiege-Finishing-Service kann sich nicht auf nur ein paar Verarbeitungsschritte verlassen, um eine so gute Oberfläche zu erhalten. Man muss einen mehrschichtigen Verbundoberflächenbehandlungsansatz integrieren, um die Filmdicke von 20–35 μm ordnungsgemäß zu prüfen Keine eindringenden Mikroporen, um diesen angestrebten Xu-Leistungsindikator zu erreichen.
Design eines mehrschichtigen Verbundbeschichtungssystems
Eine Schicht kann nicht alle Probleme wie Haftung an der Oberfläche, Korrosionsbeständigkeit und Witterungsbeständigkeit gleichzeitig lösen. Das mehrschichtige Design ermöglicht es, dass sich die Funktionalitäten gegenseitig ergänzen. Das Prinzip hinter dem High-End-Kern Biegebeschichtungen basiert darauf, dass die Haftung durch die untere Schicht unterstützt wird, der Korrosionsschutz hauptsächlich durch die mittlere Schicht gewährleistet wird, während die obere Schicht äußeren physikalischen und chemischen Schäden ausgesetzt ist und eine Verstärkungsschicht vorhanden ist in den Biegebereich eingeführt, um die Mikroporen wieder aufzufüllen und zu verschließen.
Die spezifischen Parameter und Funktionsaufteilungen der vierschichtigen Verbundbeschichtung sind in der folgenden Tabelle aufgeführt:
| Beschichtungsschicht | Beschichtungsmaterial | Standardstärke | Kernfunktion |
| Untere Ebene | Nanokeramische silanisierte Folie | 2-3μm | Verbessert die Haftung zwischen dem Substrat und der Beschichtung, blockiert elektrochemische Korrosion |
| Mittlere Ebene | Kathodische elektrophoretische Epoxidschicht | 15-20μm | Füllt mikroskopische Defekte und bildet die wichtigste Korrosionsschutzbarriere |
| Oberste Ebene | Elektrostatische Fluorkohlenstoff-Sprühbeschichtung | 8-12μm | UV-beständig, verschleißfest, beständig gegen äußere Medienerosion |
| Biegeverstärkungsschicht | Epoxid-Zink-reiche Füllschicht | 5-8μm | Füllt Mikroporen in abgerundeten Ecken und stärkt die Korrosionsbeständigkeit in stark beanspruchten Bereichen |
Das Mehrschichtsystem ist so konzipiert, dass es jede Schicht integriert und eine vollständige Biegekorrosionsbarriere bildet, die das Eindringen verschiedener korrosiver Substanzen verhindert.
Kontrolle der Beschichtung auf der Biegefläche
Aufgrund des Faraday-Effekts können die gebogenen abgerundeten Ecken des Metalls beim herkömmlichen Sprühen dünnere Farbschichten aufweisen. Hierzu werden Automatisierte Spritzanlagen und konturfolgende Hilfselektroden eingesetzt, um Spritzparameter und Elektrodenpositionen für Innen- und Außenrundungen von Bögen zu verändern. Dadurch wird sichergestellt, dass die Biegebeschichtung gleichmäßig ist und keine Bereiche ausgelassen werden. Dies ist eine wichtige technische Herausforderung für professionelle Beschichtungsdienste für gebogene Teile und daher eine Möglichkeit, dem Biege-Faraday-Effekt zu widerstehen.
Korrosionsbeständige Biegekomponenten, die 1500 Stunden lang Salzsprühnebel ausgesetzt waren, müssen drei bestimmte Merkmale aufweisen:
- Die Gesamtdicke der Folie sollte zwischen 28 und 35 Mikrometern liegen, wobei die Dicke der Biegezone nicht weniger als 25 Mikrometer betragen sollte.
- Die Porosität der Beschichtung sollte weniger als 0,02 % betragen und es dürfen keine Mikroporen in die Schichten eindringen.
- Die Haftung im Biegebereich sollte mindestens ISO 2409 Klasse 0 betragen.
Eine präzise Parametersteuerung ist die Grundlage für einen dauerhaften Salzsprühnebelschutz. Sie können das entsprechende Prozess-Whitepaper herunterladen, um die vollständigen Beschichtungsparameter und Testüberprüfungsdetails für unseren Metallbiegeendbearbeitungsservice anzuzeigen.
Wie stellt LS Manufacturing enge Maßtoleranzen für korrosionsbeständige Biegekomponenten sicher?
Hochgenaue Toleranzen von korrosionsbeständigen Biegekomponenten werden durch die Kombination von DFM-Co-Design basierend auf Materialrückfederungskompensation und präziser Dickenmessungssteuerung erreicht. Implementierung einer Vorkompensation der Beschichtungsdicke im Mikrometerbereich während der Konstruktionsphase des Biegegesenks. Darüber hinaus ermöglicht die Echtzeitkompensation der Rückfederung auf einer CNC-Servobiegemaschine, die Gesamtmaßtoleranz des mit Korrosionsschutz behandelten Teils innerhalb von 0,05 mm zu halten.
DFM-Vorbeschichtungsdickenkompensation
Als Komplettanbieter bieten wir eine DFM-Herstellbarkeitsprüfung vor dem Öffnen der Form an und berücksichtigen dabei die nachfolgende Beschichtungsdicke als einen der Korrekturparameter für die Biegeform. Für eine standardmäßige Beschichtungsdicke von 25 μm werden entsprechende negative Toleranzen auf den Biegepassflächen reserviert, so dass ein präziser Biegemaßausgleich erreicht wird und korrosionsbeständige Biegekomponenten nach der Beschichtung perfekt zu den Montageanforderungen passen.
Standardisierte Parameter lauten wie folgt unter Berücksichtigung der Rückfederungseigenschaften und Beschichtungskompensationsanforderungen verschiedener Substrate:
| Substrattyp | Biegewinkelbereich | Standard-Rückfederungskompensationswert | Beschichtungsdickenkompensation | Endwinkeltoleranz |
| Edelstahl 316L | 30°-90° | 1,5°-2,5° | 25μm | ±0,2° |
| Q355B Kohlenstoffstahl | 30°-90° | 0,8°-1,5° | 25μm | ±0,15° |
| 6061 Aluminiumlegierung | 30°-90° | 2°-3° | 20μm | ±0,25° |
| Titanlegierung Grad 5 | 30°-90° | 3°-4° | 25μm | ±0,3° |
Die Biegeformoptimierung wird kontinuierlich während der Formöffnungsphase durchgeführt, und gleichzeitig werden Änderungen an der Biegeformoptimierung vorgenommen, um die Maßhaltigkeit des Endprodukts aufrechtzuerhalten.
Servobiege-Rückfederungskorrektur in Echtzeit
Unsere CNC-Servobiegemaschine ist mit einem vollautomatischen Laserwinkelmesssystem ausgestattet, das Winkelabweichungen in Echtzeit überwachen und die Rückfederung dynamisch anpassen kann und so eine sehr hohe Biegerückfederungskontrolle ermöglicht Maß an Präzision. Die Genauigkeit des Biegewinkels ist durch dieses Verfahren immer gewährleistet, auch wenn es sich bei dem Material um hochelastischen Edelstahl oder andere Sonderlegierungen handelt, wobei die Abweichungen auf ±0,2° begrenzt sind, sodass eine perfekte Maßhaltigkeit für kundenspezifisches Präzisionsbiegen möglich ist.
Die vollständige Kontrolle der Endbearbeitungstoleranz beim Metallbiegen besteht aus drei Kernphasen:
- Entwurfsphase: Beschichtungsdicke zur Kompensation importieren und Biegeradius und Formparameter optimieren.
- Herstellungsphase: Messen Sie den Laserwinkel in Echtzeit und nehmen Sie eine dynamische Anpassung der Materialrückfederung vornts.
- Beschichtungsphase: Verwenden Sie konturbasiertes Sprühen zur präzisen Steuerung der Filmdickeauf den Hauptmontageflächen.
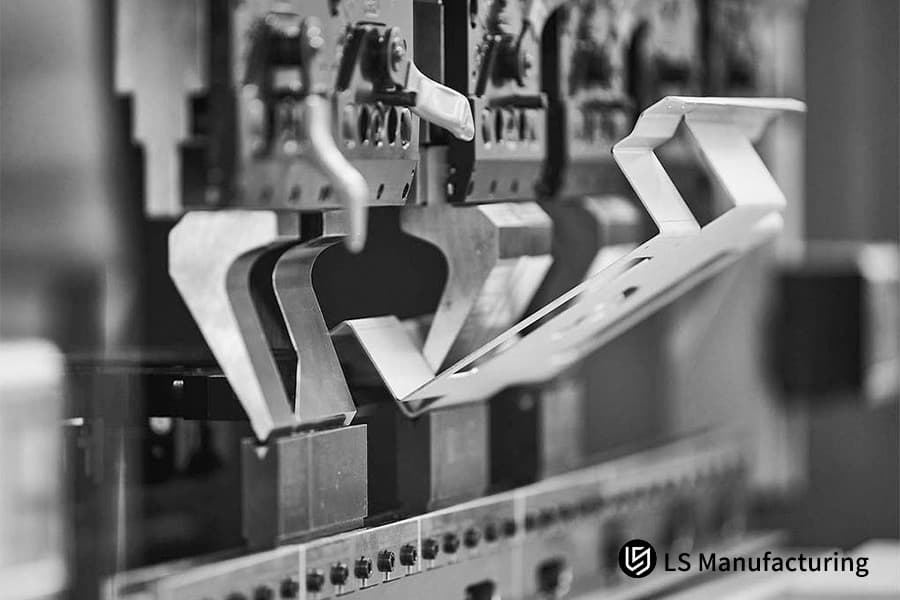
Abbildung 3: CNC-Abkantwerkzeuge (Matrizen, Klingen) für präzises, korrosionsbeständiges Biegen.
Wie erreicht man einen 1500H-Salzsprühschutz für kundenspezifisch beschichtete Metallteile ohne sekundäres Outsourcing?
LS Manufacturing leitete einen führenden Anbieter von Schiffsausrüstung bei der Modernisierung der Lieferung kundenspezifisch beschichteter Metallteile für die Schiffbauindustrie durch die Kombination der Schritte des präzisen Biegens und der Oberflächenbehandlung nach dem Biegen. Die Lieferkette wurde erfolgreich so umstrukturiert, dass ein sekundäres Outsourcing überflüssig wurde. Außerdem wurde sichergestellt, dass die Teile nach dem 1500-stündigen neutralen Salzsprühtest korrosionsbeständig sind, insbesondere die stark beanspruchten Bereiche der Komponenten.
Kundenherausforderungen
Offshore-Flüssigkeitsausrüstung. Zuvor hatte dieser Kunde zwei separate Lieferanten – einen für das Biegen und einen für die Beschichtung. Ein solches entkoppeltes Verfahren führte zu einer Verlustrate von 4,2 % pro Charge und einer Lieferzeit von bis zu 22 Tagen. Noch wichtiger war, dass die Beschichtungsfabrik nicht in der Lage war, die Restspannung während des Biegens auf mikroskopischer Ebene zu kontrollieren. Nachdem die speziell beschichteten Metallteile weniger als fünf Monate lang dem Meer ausgesetzt waren, bildeten sich an den abgerundeten Außenecken starke rote Rostbildungen. Dies wurde durch mikroskopische Risse verursacht und führte zu einem sehr schwerwiegenden Versagen der Biegebeschichtung. Darüber hinaus beliefen sich die jährlichen Schadensersatzforderungen nach dem Verkauf auf über 120.000 US-Dollar. Der Ausbruch der Biegekorrosion an stark beanspruchten Stellen war die direkte Ursache für die Ausfallzeiten der Anlagen.
LS-Fertigungslösung
Bei der Arbeit an diesem Projekt haben wir gelernt, dass das Wichtigste bei einer Umstrukturierung der Lieferkette ein vollständig geschlossener Prozess ist. Also eine vollständige Biegeprozessintegration für den Endbearbeitungsdienst nach dem Biegen In unserer Fabrik befand sich die Lösung, die wir gefunden haben:
- Das Kaltbiegen erfolgt mit einer Servo-CNC-Biegemaschine, die es ermöglicht, die Biegewinkelfehler auf ±0,2° zu beschränken.
- Danach wird das Material in der Werkstatt in einem Vakuumofen zum Spannungsarmglühen bei 320℃ mit einer Dauer von 2,5 Stunden behandelt. Der Stressabbau ist so vollständig, dass er als Beseitigung von Eigenspannungen angesehen werden kann.
- Es erfolgt eine mehrstufige chemische Aktivierung mit Ultraschall und gleichzeitig wird eine 35 μm dicke Nano-Nickel-Nano-Isolierschicht + Epoxid-Zink-reiche Korrosionsschutzschichtstruktur abgeschieden. Konturbasiertes Sprühen gewährleistet eine 100-prozentige Abdeckung der abgerundeten Eckenbeschichtung.
Ergebnisse und Wert
This all-in-one solution completely abolished the secondary outsourcing, because of this cutting approximately 15% of hidden logistics costs, bringing the single-batch logistics loss rate down to 0.3%, and the cycle time was shortened to 9 days only. Corrosion-resistant bent parts from this batch of bent part coating service passed the 1500 hours of neutral salt spray as per ASTM B117.
The bending coating quality was so good that it went to the top levels of industry standards with red rust and peeling being zero at the high stress bending areas, and with adhesion, the grade was ISO 2409 Grade 0. In the end, the client signed a contract with LS Manufacturing to be the only strategic one-stop manufacturer for their mid-term global supply chain.
One-stop integration can simultaneously improve corrosion resistance and optimize supply chain costs. You can upload engineering drawings and performance requirements to obtain a customized one-stop solution and quotation for custom coated metal parts.

What Custom Metal Bending Manufacturer Technical Capabilities Are Required For High Risk Chemical Applications?
Custom metal bending manufacturers meet very high standards when it comes to handling chemical applications that involve high risk factors. For working on corrosion protection projects of metal bending parts in highly corrosive environments, some of the key requirements for these manufacturers include having dual system quality certification, being capable of performing complete non-destructive testing, and having fully automated, closed-loop dip coating production lines.
Specialty materials bending features
Materials used for pipelines or structural parts in chemical, pharmaceutical, or petrochemical industries include, aside from regular steel, specialty materials like Hastelloy, titanium alloys, and 316Ti stainless steel. These materials are not within the research scope of regular custom metal bending manufacturers in regard to bending material compatibility.
Because of this, they may end up causing excessive deformation or intergranular damage. Only a handful of bending process databases exist for these kinds of materials. We have the facility to bend as many as 20 different specialty alloys without affecting the bending grain structure.
Complete non-destructive testing system
In high-risk chemical scenarios, micro cracks may cause material leakage accidents, and full process non-destructive testing is an essential capability for bent part surface treatment. We have at our disposal magnetic particle testing (MT) and dye penetrant testing (PT) systems that help us detect any microscopic crack whenever and wherever it might occur with 100% accuracy after the bending process and before coating, because of this ensuring the entire batch of pipe fitting is stress-free in the core stress area. This is a very trustworthy way of validating bending safety in high risk chemical environments and effectively eliminating the risk of leakage.
Three core competencies outlined below should be the basis for those suppliers who intend to take on custom coated metal parts in high risk chemical environments:
- ISO 9001 and IATF 16949 dual quality system certifications.
- Non-destructive testing capabilities like magnetic particle testing and penetrant testing.
- A closed-loop surface treatment production line that meets environmental standards.
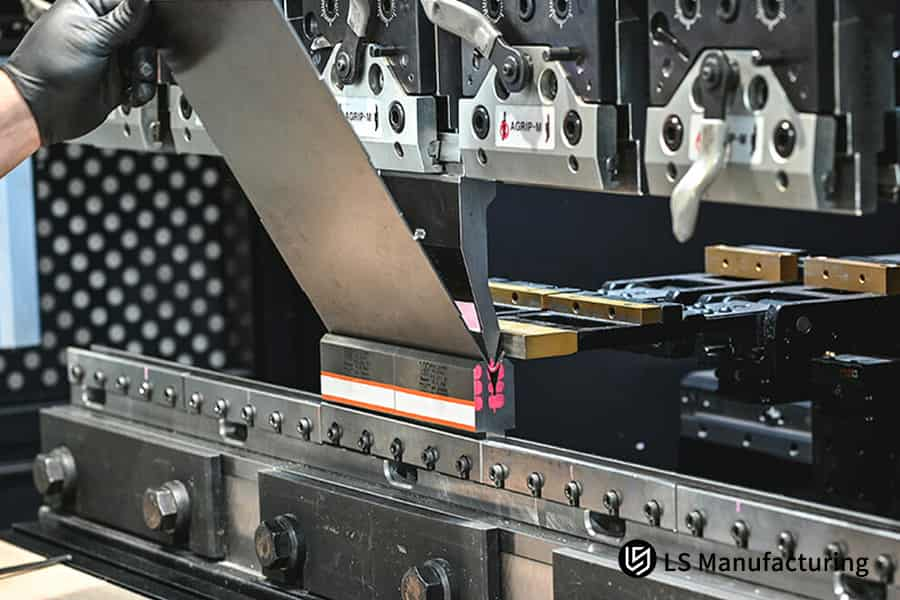
Figure 4: Worker in yellow gloves operating press brake to bend metal sheet.
How To Optimize Individual Batch Sourcing Costs For Custom Precision Bending With Integrated Coatings?
The key to reducing the single-batch sourcing cost of custom precision bending coated parts is a one-stop integration of the entire process. Normally, the eastern procedure (secondary packaging, cross-factory logistics losses, and quality claim premiums) will be eliminated if the eastern one-stop integration is realized. Here the two separate chains of bending and electroplating are merged into a single closed-loop production.
Hidden procurement costs composition and decomposition
The hidden procurement costs in supply chain management can cause the purchase cost (unit price) to be relatively minimal. Typically, cross-factory logistics, repackaging, and claims and delays due to shifting of liabilities are the main causes of around 15% -20% of the total bending sourcing cost for custom precision bending. Still, these aspects are very much overlooked by the procurement personnel.
The cost differences between the traditional dual-supplier model and the one-stop integrated model can be seen in the table below:
| Cost Dimensions | Traditional Dual-Supplier Model | One-Stop Integrated Model | Cost Optimization Range |
| Cross-Plant Logistics Costs | Per Unit Cost 8% | 0 | 100% |
| Packaging Losses | Per Unit Cost 4% | 0.5% | 87.5% |
| Quality Claim Costs | Per Unit Cost 6% | 1% | 83.3% |
| Delivery Cycle Costs | 22-Day Cycle Corresponding Capital Cost | 9-Day Cycle Corresponding Capital Cost | Approximately 59% |
| Total Hidden Cost Percentage | Approximately 18% | Approximately 1.5% | Approximately 91.7% |
Unfortunately, most of the companies do not realize that the impact of bending hidden expenses on the total procurement costs is much higher than the difference in unit prices.
Path to Cost Reduction through One-Stop Integration
One-stop integration means a bending and surface treatment in the same factory area, which can eliminate all cross-plant handling links. At the same time, one supplier who takes the full quality responsibility, that means, avoiding delays and costs from claims due to buck-passing between factories, is the main direction for cost reduction and efficiency improvement in metal bending finishing service. This optimization of the bending supply chain is capable of shortening bending lead times a lot and raising supply chain responsiveness.
In general, a combination of post bending finishing service can help reduce costs in three main areas:
- Getting rid of turnover losses: Eliminating hidden expenses like cross-factory logistics and secondary packaging.
- Delivery time reduction: Minimizing capital costs related to inventory holding and project delays.
- Single point of quality responsibility: Preventing claims and rework costs resulting from the buck-passing between factories.
The benefits of hidden cost optimization far exceed unit price reductions. You can provide your existing procurement parameters, and we will calculate the overall cost optimization potential of a one-stop custom precision bending solution free of charge.
Why Is Checking Vendor Testing Validation The Non Negotiable Final Step In Professional Custom Metal Framing Supplier Inspection?
The review of a supplier's testing validation report is considered the final defense to confirm that a custom metal framing supplier is a professional one. The buying party should ask the supplier for cross-cut adhesion test results, complete surface film thickness maps, and batch salt spray data logs, without accepting a spoken promise without evidence.
Main Elements of Documentation for Factory Quality Inspection
The quality of surface coating is taken as a given, short-term corrosion resistance can be tested by the human eye. The bending quality documentation of a metal supplier, professional in the framing sector, needs four main elements: measurements of dimensions, evaluation of the release of stress, measurement of thickness by an X-ray thickness gauge at the bend fillet area, and the results of adherence tests.
Major Verification Aspects for In-Person Factory Audits
Factory on-site audit should be the time for purchasing people to check if the supplier has a separate salt spray testing lab and an environmental simulation chamber. Only factories with fully closed-loop bending test abilities can make sure that the corrosion resistant coated bending in production is consistent, and performance differences between samples and mass-produced parts are avoided. Independent testing is the fundamental core to guarantee bending production consistency and can erase the problem of manipulated samples that third-party submit.
Three core aspects need to be checked when evaluating the quality control capability of the bent part coating service supplier:
- Does the supplier own equipment for salt spray testing and environmental simulation that are independently operated?
- Is the supplier able to provide the three-coordinate measurement of the film thickness surface for the respective batch?
- Is the supplier capable of providing records of stress annealing and pretreatment processes which are complete?
FAQs
Q1: What is the main reason to get post bending finishing service instead of pre-coated bending?
Pre-bending coating offers 100% complete bending coating coverage and secures the bending zone from micro tensile cracks, so there is no longer the risk of early localised perforation and red rust formation resulting from anti-corrosion layer cracking after bending of the pre-coated sheet.
Q2: What practices does LS Manufacturing implement to guarantee that the anti-corrosion coating perfectly adheres to bent surfaces under high stress?
We make sure that the bonding strength of the anti-corrosion coating in the bending deformation zone reaches Grade 0 (5B) level by carrying out 320℃ vacuum stress-relief annealing to remove the lattice residual stress immediately after bending, and thereafter doing ultrasonic multi-stage chemical activation to remove contamination.
Q3: Which exact technical standards do you utilize for the testing of corrosion-resistant coated bending parts?
We carry out our tests in compliance with the internationally recognized ASTM B117 and ISO 9227 neutral salt spray test standards and use as an additional measuring tool the ASTM D3359 cross-cut adhesion test and eddy current 3D coordinate measuring machine metal thickness measurement to be certain that the components are subjected and passed to the bending corrosion validation test conditions of extreme environments.
Q4: Could you make the coating layer thickness different/variable at certain parts of the custom-coated metal components so that the assembly tight clearance is met?
In fact, we operate CNC servo spraying together with contour masking customized for the particular shape to keep an anti-corrosion coating thickness of more than 25μm in the most vulnerable bending areas while at the same time tightly controlling the assembly sealing film thickness within 10μm to satisfy the requirements of precision assembly.
Q5: What is the average time frame for a metal bending finishing service project at LS Manufacturing?
The main reason is that we have bending, heat treatment, and coating lines in one factory. Because of this, the total delivery time for medium to large-volume orders can be cut drastically from the conventional 14-21 days totally across various factories to only 7-10 days.
Q6: How do you ensure that anti-corrosion bent parts do not suffer from hydrogen embrittlement during the final treatment stage?
At the chemical cleaning part, we totally give up the strong inorganic acid etching process which poses a high risk of hydrogen embrittlement simultaneously with the help of ultrasonic stripping technology, we use mild organic acids to prevent the hydrogen atoms from entering high stress bending areas, basically we stop the source of the problem.
Q7: Do you have a minimum order quantity (MOQ) for high end bent part coating service orders?
We do not impose a minimum order quantity for services of industrial-grade production of bent parts with coating under our one-stop solution even if the production order is for less than 10 prototype samples. Whether the production order is for a long-term mass production of tens of thousands of units, we can provide flexible capacity matching.
Q8: How can I obtain an accurate quote for fully integrated custom precision bending and post bending coating?
You can upload 3D drawings (supporting STEP/IGS/DWG formats) via our official secure encrypted channel, and the material, bending radius, and salt spray corrosion resistance requirement. Our technical personnel will provide you with a comprehensive quotation including a DFM analysis within 24 hours.
Zusammenfassung
In high value industrial B2B manufacturing scenarios, the traditional supply chain model that separates bending and anti-corrosion surface treatment is gradually being replaced by the mid-to-high end market as microscopic defects like bending stress cracking and coating embrittlement become known.
Finishing services after bending are able to remove residual stress, cover fully the bending microcracks and even control micron-level tolerances. Both data and case studies justify that the manufacturing of bending + post-treatment under one roof is a scientific route for industrial enterprises to address premature corrosion of parts and reduce total cost of ownership.
Do not allow surface treatment defects of simple, separate processes at the low-end to shorten the product life of your costly equipment. LS Manufacturing presents a one-stop closed-loop solution combining DFM collaborative design, CNC servo precision bending, vacuum stress-relief annealing and post bending coating to salt spray grade 1500 hours.
Contact our team of technical experts or upload your 2D/3D engineering drawings (STEP IGES PDF format) to get a free DFM manufacturing feasibility assessment and a one-stop mass production quote. We assure a tailored technical solution from our engineers within 24 hours, giving you strong quality support for your rise in the high end industrial market.
📞Tel: +86 185 6675 9667
📧E-Mail: info@lsrpf.com
🌐Website: https://lsrpf.com/
Haftungsausschluss
Der Inhalt dieser Seite dient ausschließlich Informationszwecken. LS Manufacturing Services Es gibt keine ausdrücklichen oder stillschweigenden Zusicherungen oder Gewährleistungen hinsichtlich der Richtigkeit, Vollständigkeit oder Gültigkeit der Informationen. Es sollte nicht gefolgert werden, dass ein Drittlieferant oder -hersteller Leistungsparameter, geometrische Toleranzen, spezifische Designmerkmale, Materialqualität und -typ oder Verarbeitung über das LS Manufacturing-Netzwerk bereitstellt. Es liegt in der Verantwortung des Käufers. Angebot für benötigte Teile Identifizieren Sie die spezifischen Anforderungen für diese Abschnitte.Bitte kontaktieren Sie uns für weitere Informationen.
LS Manufacturing Team
LS Manufacturing ist ein branchenführendes Unternehmen. Konzentrieren Sie sich auf maßgeschneiderte Fertigungslösungen. Wir haben über 20 Jahre Erfahrung mit über 5.000 Kunden und konzentrieren uns auf hochpräzise CNC-Bearbeitung, Blechfertigung, 3D Drucken, Spritzguss. Metallstanzen und andere Fertigungsdienstleistungen aus einer Hand.
Unsere Fabrik ist mit über 100 hochmodernen 5-Achsen-Bearbeitungszentren ausgestattet, die nach ISO 9001:2015 zertifiziert sind. Wir bieten Kunden in mehr als 150 Ländern weltweit schnelle, effiziente und qualitativ hochwertige Fertigungslösungen. Ganz gleich, ob es sich um eine Kleinserienproduktion oder eine groß angelegte Individualisierung handelt, wir können Ihre Anforderungen mit der schnellsten Lieferung innerhalb von 24 Stunden erfüllen. Wählen Sie LS Manufacturing. Das bedeutet Auswahleffizienz, Qualität und Professionalität.
Um mehr zu erfahren, besuchen Sie unsere Website:www.lsrpf.com.


