 العربية



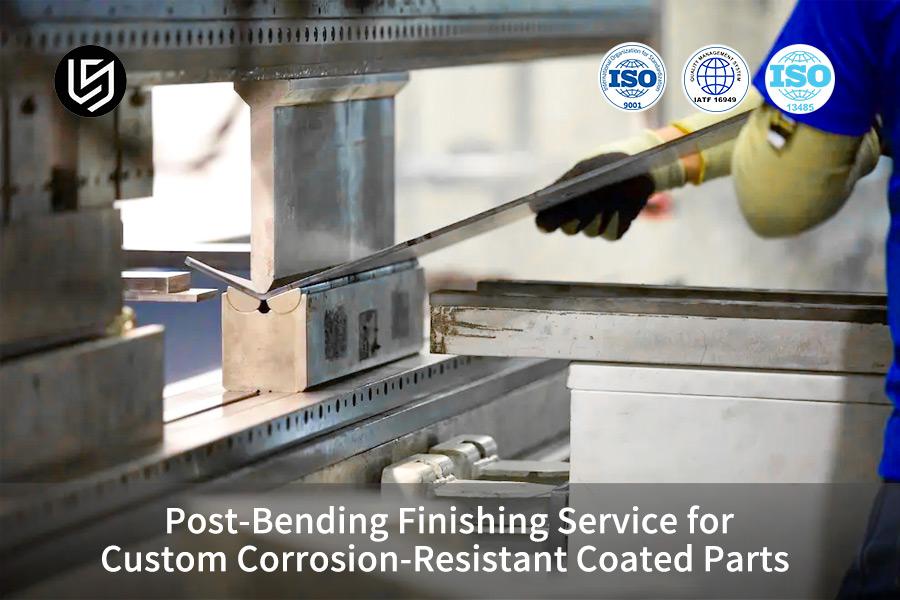
خدمة التشطيب بعد الثني عبارة عن معالجة شاملة مضادة للتآكل للأسطح بعد البناء للمكونات المعدنية المنحنية، والتي تعالج بشكل فعال مشكلة فشل التآكل المبكر الناتج عن تشقق الشد وتركيز الضغط في منطقة ثني الطلاء في عملية الثني المسبق للطلاء التقليدية. تعتمد العملية الرئيسية لهذه الخدمة على منطق التشكيل أولاً، ثم تخفيف الضغط، وأخيراً الطلاء، مما يؤدي إلى تحقيق تغطية 100% للطبقة المضادة للتآكل في مناطق الانحناء عالية الخطورة. إنه قادر على دعم قطع العمل التي تجتاز اختبار رش الملح المحايد لمدة 1500 ساعة دون ظهور الصدأ الأحمر، ولهذا السبب فإنه سيوفر حماية طويلة الأمد ضد التآكل حتى في ظل الظروف البيئية القاسية مثل الصناعات الثقيلة والهندسة البحرية.
في هذا المقال، سننظر في المعايير الفنية الرئيسية وقواعد اتخاذ القرار لمكافحة التآكل التي يجب أن يعرفها كبار مهندسي التصنيع وصناع القرار في مجال المشتريات عند اختيار عمليات الطلاء بعد الثني.

نظرة عامة على التقنيات الأساسية في خدمة التشطيب بعد الثني
يقارن الجدول أدناه اختلافات الأداء لثلاثة أنواع من العمليات من الأبعاد الأساسية، مما يسمح بإجراء تقييم سريع لقدرات مقاومة التآكل والسيناريوهات المناسبة للحلول المختلفة.
<نمط الجدول = "انهيار الحدود: الانهيار؛ العرض: 100%؛ عرض الحدود: 1 بكسل؛ لون الحدود: #000000؛" border="1"> <الجسم> <تر> أبعاد المقارنة طلاء مسبق يتبعه ثني (عملية تقليدية) عملية الطلاء اللاحق القياسية من النوع المنفصل تصنيع LS معالجة شاملة بعد الثني <تر> التخلص من الإجهاد المتبقي أثناء الانحناء لا شيء التليين التقليدي الجزئي 320°C×2.5h التلدين بالتحكم بالفراغ <تر> تغطية الطلاء عند شرائح الانحناء 60%-70% حوالي 85% تغطية كاملة محيطية بنسبة 100% <تر> تحمل رذاذ الملح بشكل محايد 200-480 ساعة 600-800 ساعة ≥1500 ساعة <تر> درجة التصاق الطلاء 2-3 1-2 0 (درجة 5B) <تر> ثبات تحمل الأبعاد ±0.2 مم فما فوق ±0.1 ملم ±0.05 ممالنصائح الرئيسية:
- الوعد الأساسي: يمكن للطلاء بعد الثني فقط أن يعمل كطريقة يمكن الاعتماد عليها للتخلص من التعرض للشقوق الصغيرة أثناء الثني وضمان تغطية 100% للطبقة المضادة للتآكل عند الانحناء.
- المعلمات الفنية: إلى جانب التنظيف بالموجات فوق الصوتية متعدد المراحل، فإن التلدين لتخفيف الضغط عند 300 درجة مئوية لمدة ساعتين هي العملية التي سيتم استخدامها للتخلص من إجهاد الانحناء المتبقي إلى المستوى الذي يصل فيه التصاق الطلاء المضاد للتآكل إلى الدرجة 0 (5ب).
- قرارات الشراء: نحن لا نشتري وعود الجودة. نحن نطلب من الموردين تقديم تقارير اختبار من جهات خارجية تتضمن قياس إحداثيات سماكة الغشاء، واختبار رش الملح المحايد لمدة 1200 ساعة (ASTM B117)، واختبار الصدمات الدورية لدرجات الحرارة العالية والمنخفضة.
لماذا تثق في خبرة LS Manufacturing في الطلاء المضاد للتآكل لخدمات التشطيب بعد الانحناء؟
تتمتع المهارات الفنية لشركة LS Manufacturing في قطاع خدمات التشطيب بعد الثني بأساس متين لأكثر من 10 سنوات من المشاركة العملية في مشاريع مقاومة التآكل الصناعية. علاوة على ذلك، وبفضل نظام المعالجة الذي تم تطويره ذاتيًا بالكامل، فإن الشركة قادرة على التسليم المستقر لمكونات الثني المضادة للتآكل طويلة الأمد، حتى في البيئات الأكثر تآكلًا.
بالنظر إلى خبرتنا العملية في مشاريع دعم مضخات الهندسة البحرية، فإن سبب فشل معظم أعمال مكافحة التآكل ليس مادة الطلاء نفسها. أنهى فريقنا الفني بعد ثلاثة أشهر من العمل 17 مجموعة من الاختبارات المقارنة لإنشاء علاقة كمية بين درجة حرارة تخفيف الضغط والتصاق الطلاء.
تتبع جميع عمليات تسليم الطلاء المضاد للتآكل ASTM D3359 معيار اختبار الالتصاق بدقة. لدينا خط حلقة مغلقة شامل لإنتاج الثني، والمعالجة الحرارية، والطلاء. ويتم التحكم في جميع عقد العمليات، وفقًا لنظام إدارة الجودة ISO 9001، ولهذا السبب، يتم إلغاء خطر التهرب من المسؤولية عبر المصانع تمامًا.
تشير نتائج الاختبارات المحلية التي أجرتها شركة LS Manufacturing إلى أن المكونات المنحنية المصنوعة من الفولاذ الكربوني والتي لم تخضع لتخفيف الضغط بشكل صحيح، لديها وقت فشل في رش الملح يبلغ 37% فقط من العينات المأخوذة من العملية القياسية.
<اقتباس>تساعد عملية الحلقة المغلقة الناضجة ونظام البيانات المقاسة العملاء على تجنب مخاطر الفشل الشائعة في ثني الحماية من التآكل بسرعة. يمكنك الاتصال بمهندسينا الفنيين للحصول على استشارة فردية لتقييم مدى ملاءمة خدمة التشطيب بعد الثني لدينا لسيناريو المكونات المحددة لديك.
لماذا تحدد خدمة التشطيب بعد الثني العمر الافتراضي النهائي للثني المطلي المقاوم للتآكل؟
تؤثر خدمة التشطيب بعد الثني بشكل مباشر على العمر الافتراضي الأجزاء المنحنية المقاومة للتآكل. عندما ينحني المعدن، يتم تمديد الجانب الخارجي، ويتم ضغط الجانب الداخلي، مما يؤدي إلى ضغوط متبقية عالية جدًا وشقوق صغيرة. فقط من خلال إجراء معالجة كاملة للسطح بعد الثني، يمكن للطبقة المضادة للتآكل تغطية العيوب الدقيقة عالية الخطورة بشكل كامل ومنع المواد المسببة للتآكل من الدخول إلى الداخل عبر حدود الحبوب.
آلية الضرر المجهري لتشوه الانحناء
يؤدي ثني المعادن إلى تمديد الشبكة الخارجية وتمديدها، في المقابل يتم ضغط الشبكة الداخلية وتصبح أصغر حجمًا. وهذا هو السبب في أن مناطق تركيز إجهاد الشقوق الصغيرة وثني المعادن تعادل تلك المرئية بالعين المجردة. معدل التآكل الكهروكيميائي للأجزاء المعدنية تحت الضغط العالي هو 3-5 مرات أسرع من الأجزاء المسطحة، مما يجعلها مجالًا رئيسيًا لخدمة التشطيب بعد الثني للحماية من الشقوق الصغيرة المنحنية.
منطق الفشل في الطلاء المسبق قبل عملية الثني
عندما يتم طلاء الطلاء المسبق الثني للسطح المعدني، فإن الطلاء ينحني مع الركيزة المعدنية. على الرغم من ذلك، تتمتع معظم الطلاءات المضادة للتآكل بقدرة استطالة أقل بكثير من السطح المعدني بحيث تصبح أرق، وتتشقق، وحتى تتقشر أثناء الثني، مما يؤدي إلى كشف الركيزة المعدنية الطازجة مباشرة ويؤدي إلى تلف الطلاء المنحني. وهذا هو السبب الرئيسي للفشل المبكر للثني المطلي المقاوم للتآكل.
هناك ثلاثة أسباب رئيسية لفشل تآكل الانحناء شائعة أيضًا في عمليات تشطيب ثني المعادن التقليدية:
- التعرض للشقوق الصغيرة: أثناء الثني، تصبح الشقوق الصغيرة التي لا يغطيها الطلاء قنوات يمكن من خلالها اختراق العوامل المسببة للتآكل.
- التآكل الناتج عن الإجهاد: يعمل الإجهاد المتبقي على تعزيز النشاط الكهروكيميائي للمعدن، وبالتالي زيادة معدل التآكل بعامل أكثر من ثلاثة.
- تلف هيكل الطلاء: يؤدي الطلاء قبل الثني إلى طقطقة الشد للطلاء، مما يعني أنه يفقد قدرته على توفير درع كامل.
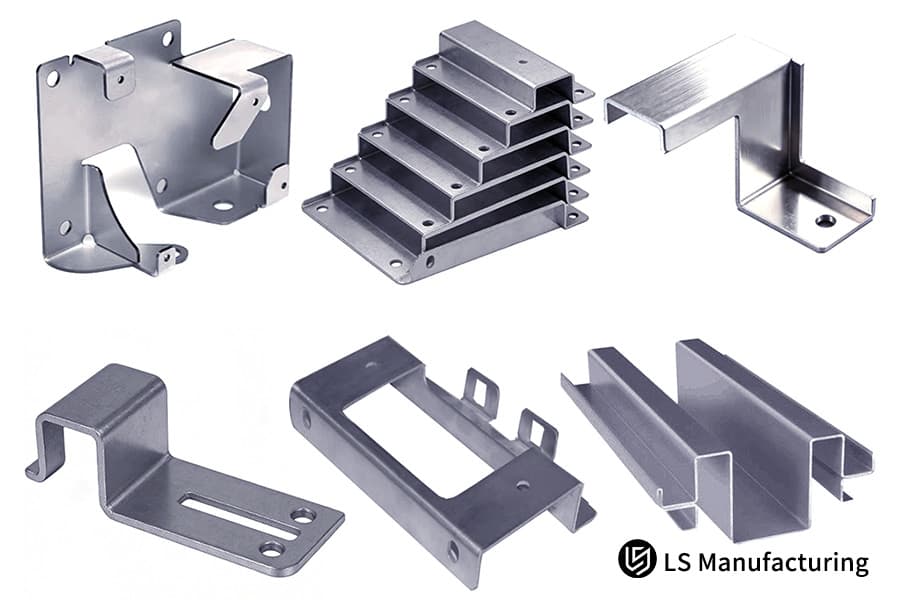
الشكل 1: أقواس مختلفة من الفولاذ المقاوم للصدأ (مثقبة، على شكل L، على شكل U) بعد الثني الدقيق.
كيفية التخلص من الشقوق الصغيرة والإجهاد المتبقي في الأجزاء المعدنية المطلية حسب الطلب؟
مع الأجزاء المعدنية المطلية حسب الطلب، يظل التحدي الرئيسي المتمثل في الشقوق الصغيرة المغلقة والضغط المتبقي قائمًا. الحل الأمثل هو المعالجة الحرارية المتطورة والمعالجة المسبقة الخاصة بالتنشيط. يمكن الجمع بين التلدين لتخفيف الضغط الفراغي عند 300 درجة مئوية - 350 درجة مئوية مع طريقة تنشيط تخليل التقصف غير الهيدروجيني للتخلص تمامًا من إجهاد الانحناء المتبقي مع الحفاظ على صلابة الركيزة عند المستوى الأصلي لكسر الحلقة المغلقة للتآكل الناتج عن الإجهاد.
عملية التلدين لتخفيف الضغط في الجو المتحكم فيه
مع استكماله باختلافات المواد، نقوم بتسليم الأجزاء المنحنية إلى فرن الجو المتحكم به من أجل التلدين الدقيق. بالنسبة للفولاذ المقاوم للصدأ 316L، يتم استخدام وقت الاحتفاظ 320 لمدة 2.5 ساعة، وبالنسبة للفولاذ الكربوني Q355B، يتم استخدام وقت الاحتفاظ 300 لمدة ساعتين. بهذه الطريقة، يتم التخلص من الإجهاد المتبقي المنحني منذ بدايته عن طريق الشبكة البلورية المشوهة المستقرة، ويكتمل استرداد الشبكة المنحنية. وهذا يعزز الحماية من التآكل ضد الأجزاء المعدنية المطلية حسب الطلب، كما يمنع ظهور تشققات الطلاء لاحقًا.
معيار المعالجة المسبقة لتنشيط التقصف غير الهيدروجيني
الحفر الحمضي القوي بالطريقة التقليدية غالبًا ما يجعل ذرات الهيدروجين تدخل إلى مواقع الضغط العالي وتتسبب في تقصف الهيدروجين. نحن لا نستخدم مثل هذه الأساليب وبدلاً من ذلك نعتمد على إزالة الشحوم بالموجات فوق الصوتية المحايدة متعددة المراحل مع تنشيط حمض عضوي خفيف لإنجاز تنشيط سطح الثني عن طريق إزالة برادة الحديد المتبقية والملوثات المتفحمة من قالب الثني.
هذا هو الاختلاف الأساسي بين معالجة أسطح الأجزاء المنحنية والطلاء التقليدي. يؤدي هذا إلى نظافة سطحية دقيقة بنسبة 99.8% لترسيب الطلاء عالي الالتصاق لاحقًا، وهو ضمان لتنظيف الركيزة المنحنية.
تتضمن عملية التشطيب القياسية لثني المعادن ثلاث خطوات معالجة مسبقة أساسية:
- إزالة الشحوم بالموجات فوق الصوتية: التنظيف باستخدام عوامل إزالة الشحوم المحايدة المتعددة لإزالة بقايا الزيت والآلات من أسطح قطع العمل تمامًا.
- التنشيط اللطيف: يُستخدم الحمض العضوي لحفر سطح الركيزة بشكل خفيف، وبهذه الطريقة تعزيز التصاق الطلاء.
- الشطف بالماء النقي: يتم شطف عدة مياه نقية لضمان عدم ترك أي وسيلة تنشيط متبقية على السطح.
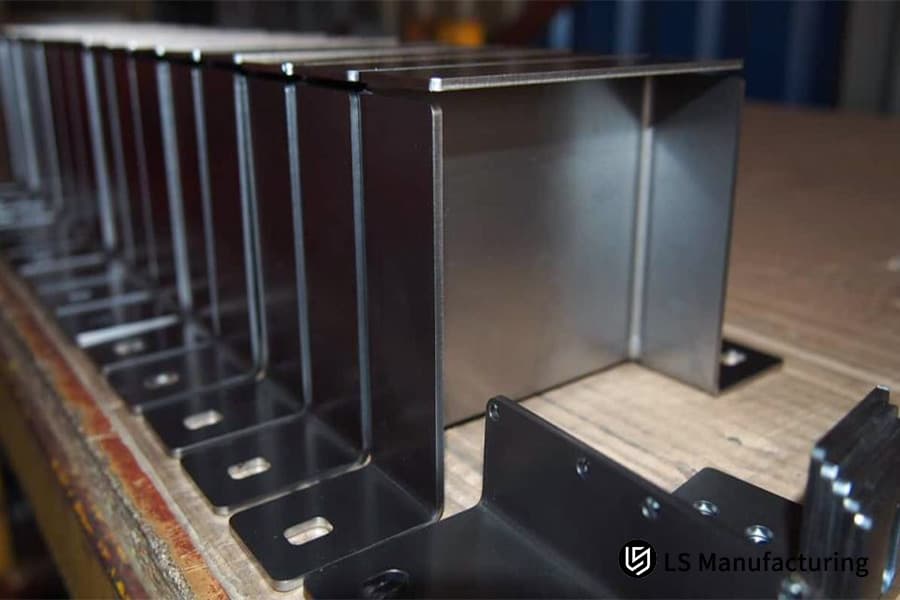
الشكل 2: مكونات معدنية ملحومة سوداء مقاومة للتآكل (أنابيب مربعة) مع فتحات تثبيت.
ما هي مواصفات خدمة تشطيب ثني المعادن التي تفتح الباب لمقاومة رذاذ الملح حتى 1500 ساعة؟
من أجل تقديم معيار الأداء لمقاومة رذاذ الملح المحايد لمدة 1500 ساعة، فإنه يساعد على تطوير هيكل طلاء مركب بمقياس النانو وتحكم محكم للغاية في سمك الطلاء وكثافته. لا يمكن خدمة تشطيب ثني المعادن الاعتماد على بضع خطوات معالجة فقط للحصول على سطح جيد، إذ يتعين على المرء دمج منهج معالجة سطح مركب متعدد الطبقات لفحص سمك الغشاء بشكل صحيح 20-35 ميكرومتر ولا يوجد مسام دقيقة مخترقة للحصول على مؤشر أداء Xu المستهدف.
تصميم نظام الطلاء المركب متعدد الطبقات
لا يمكن لطبقة واحدة أن تحل جميع المشاكل مثل الالتصاق بالسطح، ومقاومة التآكل، وتحمل تغيرات الطقس في نفس الوقت، يسمح التصميم متعدد الطبقات بتكامل الوظائف مع بعضها البعض. المبدأ الكامن وراء خدمة تشطيب ثني المعادن ذات الجودة العالية هندسة الطلاءات المنحنية هو أن الالتصاق مدعوم من الطبقة السفلية، ويتم توفير الحماية من التآكل بشكل أساسي من خلال الطبقة الوسطى بينما تتعرض الطبقة العليا إلى الأضرار الفيزيائية والكيميائية الخارجية، ويتم إدخال طبقة تقوية في منطقة الانحناء لإعادة ملء المسام الدقيقة وإغلاقها.
تظهر المعلمات المحددة والأقسام الوظيفية للطلاء المركب المكون من أربع طبقات في الجدول أدناه:
<نمط الجدول = "انهيار الحدود: الانهيار؛ العرض: 100%؛ عرض الحدود: 1 بكسل؛ لون الحدود: #000000؛" border="1"> <الجسم> <تر> طبقة الطلاء مادة الطلاء السمك القياسي الوظيفة الأساسية <تر> الطبقة السفلية فيلم نانو سيراميك سيلانيزد 2-3μm يعزز الالتصاق بين الركيزة والطلاء، ويمنع التآكل الكهروكيميائي <تر> الطبقة الوسطى طبقة الايبوكسي الكهربي الكاثودي 15-20μm يملأ العيوب المجهرية، ويوفر حاجز الحماية الرئيسي من التآكل <تر> الطبقة العليا طلاء الرش الكهروستاتيكي الفلوروكربوني 8-12μm مقاوم للأشعة فوق البنفسجية، ومقاوم للتآكل، ويقاوم تآكل الوسائط الخارجية <تر> طبقة التسليح المنحنية طبقة حشو إيبوكسي غنية بالزنك 5-8μm يملأ المسام الدقيقة في الزوايا الدائرية، ويقوي مقاومة التآكل في المناطق ذات الضغط العاليتم تصميم النظام متعدد الطبقات لدمج كل طبقة وتشكيل حاجز تآكل كامل، مما يمنع دخول المواد المسببة للتآكل المختلفة.
التحكم في الطلاء على سطح الانحناء
بسبب تأثير فاراداي، يمكن أن تحتوي الزوايا الدائرية المنحنية للمعدن على طبقات أرق من الطلاء عند رشها بالطريقة التقليدية. يتم استخدام خطوط الرش الآلية والأقطاب الكهربائية المساعدة التي تتبع الكفاف لهذا الغرض بحيث يتم تغيير معلمات الرش ومواضع الأقطاب الكهربائية للزوايا الدائرية الداخلية والخارجية للانحناءات. ولهذا السبب، يتم ضمان التجانس وعدم إغفال أي مناطق في طلاء الانحناء وهو ما يمثل تحديًا تقنيًا رئيسيًا تواجهه خدمة طلاء الأجزاء المنحنية الاحترافية، ولهذا السبب، تعد هذه إحدى الطرق لمقاومة تأثير فاراداي الانحناء.
يجب أن تتمتع مكونات الثني المضادة للتآكل والتي تتعرض لرذاذ الملح لمدة 1500 ساعة بثلاث ميزات محددة:
- يجب الحفاظ على السمك الإجمالي للفيلم بين 28 و35 ميكرون، على ألا يقل سمك منطقة الانحناء عن 25 ميكرون.
- يجب أن تكون مسامية الطلاء أقل من 0.02%، ويجب ألا تخترق أي مسام دقيقة الطبقات.
- يجب أن يكون الالتصاق في منطقة الثني على الأقل ISO 2409 Class 0.
التحكم الدقيق في المعلمات هو أساس الحماية طويلة الأمد من رذاذ الملح. يمكنك تنزيل المستند التقني الخاص بالعملية ذات الصلة لعرض معلمات الطلاء الكاملة وتفاصيل التحقق من الاختبار لخدمة تشطيب ثني المعادن لدينا.
كيف يضمن تصنيع LS تفاوتات ضيقة للأبعاد لمكونات الانحناء المقاومة للتآكل؟
يتم تحقيق التفاوتات الدقيقة للغاية لـ مكونات الثني المضادة للتآكل من خلال الجمع بين التصميم المشترك لـ DFM القائم على تعويض مادة الزنبرك والتحكم الدقيق في قياس السُمك. تنفيذ التعويض المسبق لسماكة مستوى الميكرون أثناء مرحلة تصميم قالب الثني. بالإضافة إلى تعويض الزنبرك الخلفي في الوقت الفعلي على ماكينة الثني المؤازرة CNC، فإنه يسمح بالحفاظ على التسامح الشامل للأبعاد للجزء المعالج ضد التآكل في حدود 0.05 مم.
تعويض سمك الطلاء المسبق في سوق دبي المالي
كوننا مزود خدمة متكامل، فإننا نقدم مراجعة قابلية التصنيع في سوق دبي المالي قبل فتح القالب، مع الأخذ في الاعتبار سمك الطلاء اللاحق كأحد معلمات تصحيح قالب الثني. للحصول على سمك طلاء قياسي يبلغ 25 ميكرومتر، يتم الاحتفاظ بالتفاوتات السلبية المقابلة على أسطح التزاوج المنحنية بحيث يتم تحقيق تعويض أبعاد الانحناء بدقة وتتوافق مكونات الثني المضادة للتآكل مع متطلبات التجميع تمامًا بعد الطلاء.
المعلمات القياسية هي كما يلي، مع الأخذ في الاعتبار خصائص الزنبرك الخلفي ومتطلبات تعويض الطلاء للركائز المختلفة:
<نمط الجدول = "انهيار الحدود: الانهيار؛ العرض: 100%؛ عرض الحدود: 1 بكسل؛ لون الحدود: #000000؛" border="1"> <الجسم> <تر> نوع الركيزة نطاق زاوية الانحناء قيمة تعويض Springback القياسية تعويض سماكة الطلاء التسامح مع الزاوية النهائية <تر> ستانلس ستيل 316L 30°-90° 1.5°-2.5° 25 ميكرومتر ±0.2° <تر> Q355B فولاذ كربوني 30°-90° 0.8°-1.5° 25 ميكرومتر ±0.15° <تر> سبائك الألومنيوم 6061 30°-90° 2°-3° 20μm ±0.25° <تر> سبائك تيتانيوم درجة 5 30°-90° 3°-4° 25 ميكرومتر ±0.3°يتم إجراء تحسين قالب الثني بشكل مستمر أثناء مرحلة فتح القالب، ويتم إجراء تغييرات على تحسين قالب الثني في نفس الوقت للحفاظ على دقة الأبعاد للمنتج النهائي.
تصحيح الانحناء المؤازر في الوقت الفعلي
تم تجهيز آلة الثني المؤازرة CNC الخاصة بنا بنظام قياس زاوية ليزر مؤتمت بالكامل والذي يمكنه مراقبة انحرافات الزوايا في الوقت الفعلي وضبط الزنبرك الخلفي ديناميكيًا، وبالتالي تمكين ثني الزنبرك الخلفي التحكم بمستوى عالٍ جدًا من الدقة. يتم دائمًا ضمان دقة زاوية الانحناء من خلال هذه العملية، حتى لو كانت المادة من الفولاذ المقاوم للصدأ عالي المرونة أو أي سبائك خاصة أخرى، مع انحرافات محدودة بـ ±0.2 درجة، مما يؤدي إلى تحقيق تناسق مثالي للأبعاد الثني الدقيق المخصص ممكن.
يتكون التحكم الكامل في تحمل تشطيب ثني المعدن من ثلاث مراحل أساسية:
- مرحلة التصميم: استيراد سمك الطلاء للتعويض وتحسين نصف قطر الانحناء ومعلمات القالب.
- مرحلة التصنيع: قياس زاوية الليزر في الوقت الفعلي وإجراء ضبط خلفي للمواد الديناميكيةnts.
- مرحلة الطلاء: استخدم الرش المرتكز على الكفاف للتحكم الدقيق في سمك الفيلم على أسطح التجميع الرئيسية.
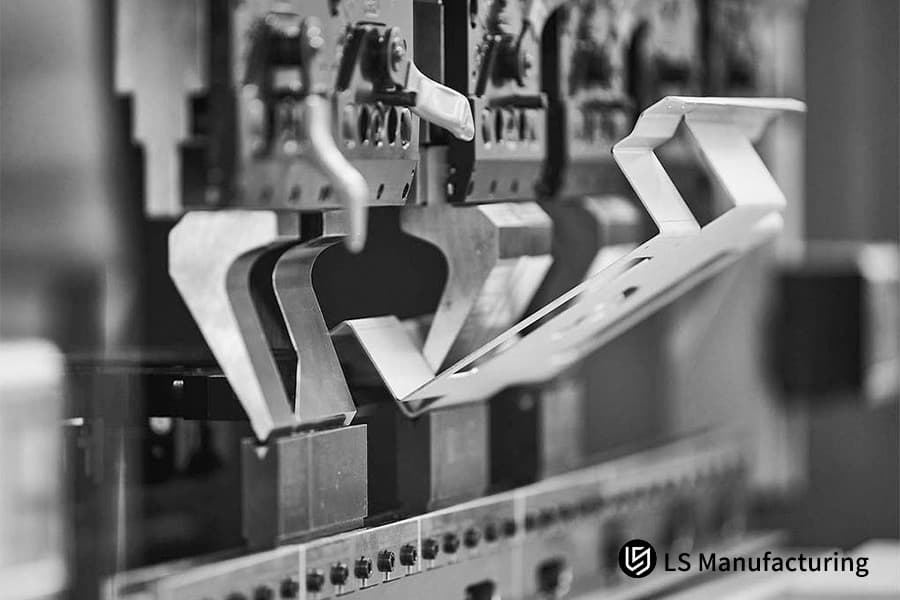
الشكل 3: أدوات ضغط الفرامل باستخدام الحاسب الآلي (القالب والشفرات) للثني الدقيق المقاوم للتآكل.
كيف يمكن تحقيق حماية من رذاذ الملح بدرجة 1500H للأجزاء المعدنية المطلية حسب الطلب دون الاستعانة بمصادر خارجية ثانوية؟
قامت شركة LS Manufacturing بتوجيه شركة معدات بحرية رائدة في تجديد توريد الأجزاء المعدنية المطلية خصيصًا لصناعة بناء السفن من خلال الجمع بين خطوات الثني الدقيقة ومعالجة الأسطح بعد الثني. تمت إعادة هيكلة سلسلة التوريد بنجاح بحيث أصبح الاستعانة بمصادر خارجية ثانوية غير ضروري. كما تم التأكد من أن الأجزاء مقاومة للتآكل بعد اجتياز اختبار رش الملح المحايد لمدة 1500 ساعة، وخاصة مناطق الضغط العالي للمكونات.
تحديات العميل
معدات السوائل البحرية. في السابق، كان لدى هذا العميل موردين منفصلين - أحدهما للثني والآخر للطلاء. أدى هذا الإجراء المنفصل إلى معدل خسارة قدره 4.2% لكل دفعة وفترة تسليم يمكن أن تصل إلى 22 يومًا. والأهم من ذلك، أن مصنع الطلاء لم يكن قادرًا على التحكم في الإجهاد المتبقي على المستوى المجهري أثناء الثني. وبعد تعرض الأجزاء المعدنية المطلية حسب الطلب للبحر لمدة تقل عن خمسة أشهر، أصيبت بتكوين صدأ أحمر كثيف على الزوايا الخارجية المدورة. وقد حدث هذا بسبب شقوق مجهرية وأدى إلى فشل شديد في طلاء الانحناء. علاوة على ذلك، تجاوزت المطالبات السنوية لما بعد البيع 120 ألف دولار. كان تفشي التآكل المنحني في المناطق شديدة الضغط هو السبب المباشر لخسائر تعطل المعدات.
حل التصنيع LS
من خلال العمل في هذا المشروع، تعلمنا أن أهم شيء في إعادة هيكلة سلسلة التوريد هو عملية حلقة مغلقة بالكامل. لذلك، تكامل عملية الانحناء للنشر كانت خدمة التشطيب والثني داخل مصنعنا هي الحل الذي توصلنا إليه:
- يتم تنفيذ الثني البارد من خلال آلة الثني المؤازرة CNC التي تسمح بتقييد أخطاء زاوية الانحناء في حدود ±0.2 درجة.
- بعد ذلك، تتم معالجة المادة في فرن تفريغ في ورشة العمل من أجل التليين لتخفيف الضغط عند درجة حرارة 320 درجة مئوية ولمدة 2.5 ساعة. يعتبر تخفيف التوتر أمرًا كاملاً لدرجة أنه يمكن اعتباره بمثابة إزالة للضغط المتبقي.
- يتم إجراء التنشيط الكيميائي متعدد المراحل بالموجات فوق الصوتية وفي نفس الوقت، يتم ترسيب طبقة عازلة نانو نيكل نانو 35 ميكرومتر + هيكل طبقة مضادة للتآكل غنية بالزنك الإيبوكسي. يضمن الرش المرتكز على الكفاف تغطية 100% لطلاء الزوايا المستديرة.
النتائج والقيمة
This all-in-one solution completely abolished the secondary outsourcing, because of this cutting approximately 15% of hidden logistics costs, bringing the single-batch logistics loss rate down to 0.3%, and the cycle time was shortened to 9 days only. Corrosion-resistant bent parts from this batch of bent part coating service passed the 1500 hours of neutral salt spray as per ASTM B117.
The bending coating quality was so good that it went to the top levels of industry standards with red rust and peeling being zero at the high stress bending areas, and with adhesion, the grade was ISO 2409 Grade 0. In the end, the client signed a contract with LS Manufacturing to be the only strategic one-stop manufacturer for their mid-term global supply chain.
<اقتباس>One-stop integration can simultaneously improve corrosion resistance and optimize supply chain costs. You can upload engineering drawings and performance requirements to obtain a customized one-stop solution and quotation for custom coated metal parts.

What Custom Metal Bending Manufacturer Technical Capabilities Are Required For High Risk Chemical Applications?
Custom metal bending manufacturers meet very high standards when it comes to handling chemical applications that involve high risk factors. For working on corrosion protection projects of metal bending parts in highly corrosive environments, some of the key requirements for these manufacturers include having dual system quality certification, being capable of performing complete non-destructive testing, and having fully automated, closed-loop dip coating production lines.
Specialty materials bending features
Materials used for pipelines or structural parts in chemical, pharmaceutical, or petrochemical industries include, aside from regular steel, specialty materials like Hastelloy, titanium alloys, and 316Ti stainless steel. These materials are not within the research scope of regular custom metal bending manufacturers in regard to bending material compatibility.
Because of this, they may end up causing excessive deformation or intergranular damage. Only a handful of bending process databases exist for these kinds of materials. We have the facility to bend as many as 20 different specialty alloys without affecting the bending grain structure.
Complete non-destructive testing system
In high-risk chemical scenarios, micro cracks may cause material leakage accidents, and full process non-destructive testing is an essential capability for bent part surface treatment. We have at our disposal magnetic particle testing (MT) and dye penetrant testing (PT) systems that help us detect any microscopic crack whenever and wherever it might occur with 100% accuracy after the bending process and before coating, because of this ensuring the entire batch of pipe fitting is stress-free in the core stress area. This is a very trustworthy way of validating bending safety in high risk chemical environments and effectively eliminating the risk of leakage.
Three core competencies outlined below should be the basis for those suppliers who intend to take on custom coated metal parts in high risk chemical environments:
- ISO 9001 and IATF 16949 dual quality system certifications.
- Non-destructive testing capabilities like magnetic particle testing and penetrant testing.
- A closed-loop surface treatment production line that meets environmental standards.
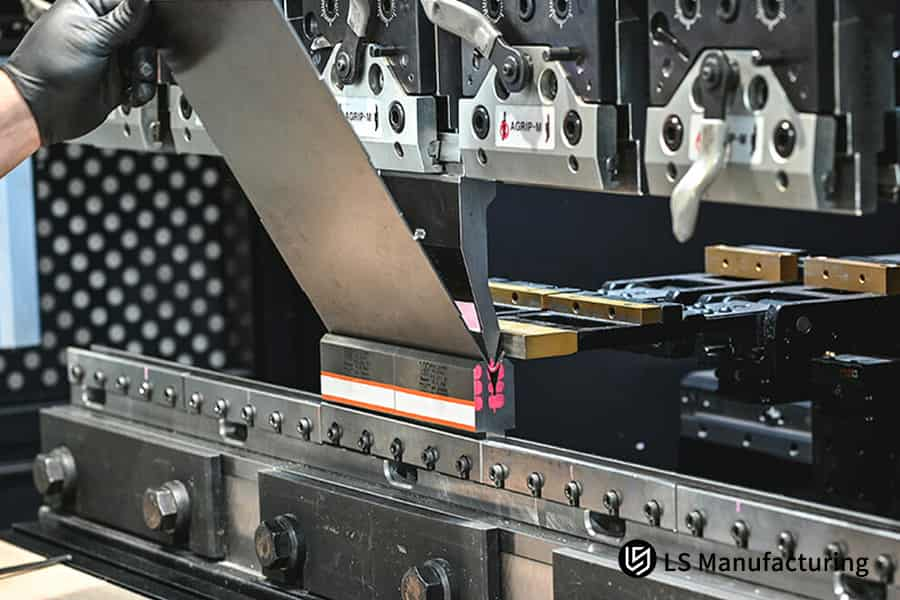
Figure 4: Worker in yellow gloves operating press brake to bend metal sheet.
How To Optimize Individual Batch Sourcing Costs For Custom Precision Bending With Integrated Coatings?
The key to reducing the single-batch sourcing cost of custom precision bending coated parts is a one-stop integration of the entire process. Normally, the eastern procedure (secondary packaging, cross-factory logistics losses, and quality claim premiums) will be eliminated if the eastern one-stop integration is realized. Here the two separate chains of bending and electroplating are merged into a single closed-loop production.
Hidden procurement costs composition and decomposition
The hidden procurement costs in supply chain management can cause the purchase cost (unit price) to be relatively minimal. Typically, cross-factory logistics, repackaging, and claims and delays due to shifting of liabilities are the main causes of around 15% -20% of the total bending sourcing cost for custom precision bending. Still, these aspects are very much overlooked by the procurement personnel.
The cost differences between the traditional dual-supplier model and the one-stop integrated model can be seen in the table below:
<الجسم>Unfortunately, most of the companies do not realize that the impact of bending hidden expenses on the total procurement costs is much higher than the difference in unit prices.
Path to Cost Reduction through One-Stop Integration
One-stop integration means a bending and surface treatment in the same factory area, which can eliminate all cross-plant handling links. At the same time, one supplier who takes the full quality responsibility, that means, avoiding delays and costs from claims due to buck-passing between factories, is the main direction for cost reduction and efficiency improvement in metal bending finishing service. This optimization of the bending supply chain is capable of shortening bending lead times a lot and raising supply chain responsiveness.
In general, a combination of post bending finishing service can help reduce costs in three main areas:
- Getting rid of turnover losses: Eliminating hidden expenses like cross-factory logistics and secondary packaging.
- Delivery time reduction: Minimizing capital costs related to inventory holding and project delays.
- Single point of quality responsibility: Preventing claims and rework costs resulting from the buck-passing between factories.
The benefits of hidden cost optimization far exceed unit price reductions. You can provide your existing procurement parameters, and we will calculate the overall cost optimization potential of a one-stop custom precision bending solution free of charge.
Why Is Checking Vendor Testing Validation The Non Negotiable Final Step In Professional Custom Metal Framing Supplier Inspection?
The review of a supplier's testing validation report is considered the final defense to confirm that a custom metal framing supplier is a professional one. The buying party should ask the supplier for cross-cut adhesion test results, complete surface film thickness maps, and batch salt spray data logs, without accepting a spoken promise without evidence.
Main Elements of Documentation for Factory Quality Inspection
The quality of surface coating is taken as a given, short-term corrosion resistance can be tested by the human eye. The bending quality documentation of a metal supplier, professional in the framing sector, needs four main elements: measurements of dimensions, evaluation of the release of stress, measurement of thickness by an X-ray thickness gauge at the bend fillet area, and the results of adherence tests.
Major Verification Aspects for In-Person Factory Audits
Factory on-site audit should be the time for purchasing people to check if the supplier has a separate salt spray testing lab and an environmental simulation chamber. Only factories with fully closed-loop bending test abilities can make sure that the corrosion resistant coated bending in production is consistent, and performance differences between samples and mass-produced parts are avoided. Independent testing is the fundamental core to guarantee bending production consistency and can erase the problem of manipulated samples that third-party submit.
Three core aspects need to be checked when evaluating the quality control capability of the bent part coating service supplier:
- Does the supplier own equipment for salt spray testing and environmental simulation that are independently operated?
- Is the supplier able to provide the three-coordinate measurement of the film thickness surface for the respective batch?
- Is the supplier capable of providing records of stress annealing and pretreatment processes which are complete?
FAQs
Q1: What is the main reason to get post bending finishing service instead of pre-coated bending?
Pre-bending coating offers 100% complete bending coating coverage and secures the bending zone from micro tensile cracks, so there is no longer the risk of early localised perforation and red rust formation resulting from anti-corrosion layer cracking after bending of the pre-coated sheet.
Q2: What practices does LS Manufacturing implement to guarantee that the anti-corrosion coating perfectly adheres to bent surfaces under high stress?
We make sure that the bonding strength of the anti-corrosion coating in the bending deformation zone reaches Grade 0 (5B) level by carrying out 320℃ vacuum stress-relief annealing to remove the lattice residual stress immediately after bending, and thereafter doing ultrasonic multi-stage chemical activation to remove contamination.
Q3: Which exact technical standards do you utilize for the testing of corrosion-resistant coated bending parts?
We carry out our tests in compliance with the internationally recognized ASTM B117 and ISO 9227 neutral salt spray test standards and use as an additional measuring tool the ASTM D3359 cross-cut adhesion test and eddy current 3D coordinate measuring machine metal thickness measurement to be certain that the components are subjected and passed to the bending corrosion validation test conditions of extreme البيئات.
Q4: Could you make the coating layer thickness different/variable at certain parts of the custom-coated metal components so that the assembly tight clearance is met?
In fact, we operate CNC servo spraying together with contour masking customized for the particular shape to keep an anti-corrosion coating thickness of more than 25μm in the most vulnerable bending areas while at the same time tightly controlling the assembly sealing film thickness within 10μm to satisfy the requirements of precision assembly.
Q5: What is the average time frame for a metal bending finishing service project at LS Manufacturing?
The main reason is that we have bending, heat treatment, and coating lines in one factory. Because of this, the total delivery time for medium to large-volume orders can be cut drastically from the conventional 14-21 days totally across various factories to only 7-10 days.
Q6: How do you ensure that anti-corrosion bent parts do not suffer from hydrogen embrittlement during the final treatment stage?
At the chemical cleaning part, we totally give up the strong inorganic acid etching process which poses a high risk of hydrogen embrittlement simultaneously with the help of ultrasonic stripping technology, we use mild organic acids to prevent the hydrogen atoms from entering high stress bending areas, basically we stop the source of the problem.
Q7: Do you have a minimum order quantity (MOQ) for high end bent part coating service orders?
We do not impose a minimum order quantity for services of industrial-grade production of bent parts with coating under our one-stop solution even if the production order is for less than 10 prototype samples. Whether the production order is for a long-term mass production of tens of thousands of units, we can provide flexible capacity matching.
Q8: How can I obtain an accurate quote for fully integrated custom precision bending and post bending coating?
You can upload 3D drawings (supporting STEP/IGS/DWG formats) via our official secure encrypted channel, and the material, bending radius, and salt spray corrosion resistance requirement. Our technical personnel will provide you with a comprehensive quotation including a DFM analysis within 24 hours.
Summary
In high value industrial B2B manufacturing scenarios, the traditional supply chain model that separates bending and anti-corrosion surface treatment is gradually being replaced by the mid-to-high end market as microscopic defects like bending stress cracking and coating embrittlement become known.
Finishing services after bending are able to remove residual stress, cover fully the bending microcracks and even control micron-level tolerances. Both data and case studies justify that the manufacturing of bending + post-treatment under one roof is a scientific route for industrial enterprises to address premature corrosion of parts and reduce total cost of ownership.
Do not allow surface treatment defects of simple, separate processes at the low-end to shorten the product life of your costly equipment. LS Manufacturing presents a one-stop closed-loop solution combining DFM collaborative design, CNC servo precision bending, vacuum stress-relief annealing and post bending coating to salt spray grade 1500 hours.
Contact our team of technical experts or upload your 2D/3D engineering drawings (STEP IGES PDF format) to get a free DFM manufacturing feasibility assessment and a one-stop mass production quote. We assure a tailored technical solution from our engineers within 24 hours, giving you strong quality support for your rise in the high end industrial market.
📞Tel: +86 185 6675 9667
📧Email: info@lsrpf.com
🌐Website: https://lsrpf.com/
Disclaimer
The contents of this page are for informational purposes only. LS Manufacturing services There are no representations or warranties, express or implied, as to the accuracy, completeness or validity of the information. It should not be inferred that a third-party supplier or manufacturer will provide performance parameters, geometric tolerances, specific design characteristics, material quality and type or workmanship through the LS Manufacturing network. It's the buyer's responsibility. Require parts quotation Identify specific requirements for these sections.Please contact us for more information.
LS Manufacturing Team
LS Manufacturing is an industry-leading company. Focus on custom manufacturing solutions. We have over 20 years of experience with over 5,000 customers, and we focus on high precision CNC machining, Sheet metal manufacturing, 3D printing, Injection molding. Metal stamping,and other one-stop manufacturing services.
Our factory is equipped with over 100 state-of-the-art 5-axis machining centers, ISO 9001:2015 certified. We provide fast, efficient and high-quality manufacturing solutions to customers in more than 150 countries around the world. Whether it is small volume production or large-scale customization, we can meet your needs with the fastest delivery within 24 hours. choose LS Manufacturing. This means selection efficiency, quality and professionalism.
To learn more, visit our website:www.lsrpf.com.


| Cost Dimensions | Traditional Dual-Supplier Model | One-Stop Integrated Model | Cost Optimization Range |
| Cross-Plant Logistics Costs | Per Unit Cost 8% | 0 | 100% |
| Packaging Losses | Per Unit Cost 4% | 0.5% | 87.5% |
| Quality Claim Costs | Per Unit Cost 6% | 1% | 83.3% |
| Delivery Cycle Costs | 22-Day Cycle Corresponding Capital Cost | 9-Day Cycle Corresponding Capital Cost | Approximately 59% |
| Total Hidden Cost Percentage | Approximately 18% | Approximately 1.5% | Approximately 91.7% |
