 Español



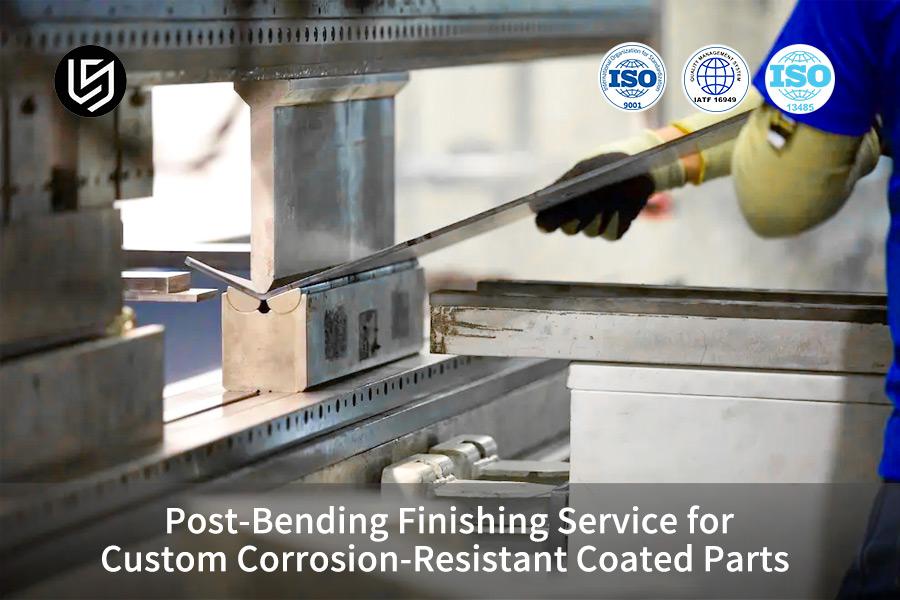
Servicio de acabado posterior al doblado es un tratamiento integral de superficie anticorrosión posterior a la construcción para componentes metálicos doblados, que aborda eficazmente el problema de la falla prematura por corrosión causada por el agrietamiento por tracción y la concentración de tensión en el área de doblado del recubrimiento en el proceso tradicional de doblado previo al revestimiento. El proceso principal de este servicio se basa en la lógica de primero conformado, luego alivio de tensiones y finalmente recubrimiento, lo que lleva a alcanzar el 100% de cobertura de la capa anticorrosión en las zonas de alto riesgo de flexión. Es capaz de soportar piezas de trabajo que pasan una prueba de niebla salina neutra de 1500 horas sin mostrar óxido rojo, por eso proporcionará protección anticorrosión a largo plazo incluso en condiciones ambientales adversas como la industria pesada y la ingeniería marina.
En este artículo, analizaremos los principales estándares técnicos y reglas de toma de decisiones anticorrosión que los ingenieros de fabricación senior y los tomadores de decisiones de adquisiciones deben conocer al seleccionar procesos de recubrimiento post-flexión.

Descripción general de las tecnologías principales en el servicio de acabado post-doblado
La siguiente tabla compara las diferencias de rendimiento de tres tipos de procesos desde las dimensiones centrales, lo que permite una evaluación rápida de las capacidades anticorrosión y escenarios adecuados para diferentes soluciones.
Conclusiones clave:
- Promesa principal: Solo el recubrimiento posterior a la flexión puede actuar como un método confiable para eliminar la exposición de las microfisuras durante la flexión y garantizar una cobertura del 100 % de la capa anticorrosión en la curvatura.
- Parámetros técnicos: Además de la limpieza ultrasónica de varias etapas, el proceso que se utilizará para eliminar el esfuerzo de flexión residual hasta el nivel en que la adhesión del revestimiento anticorrosión alcanza el Grado 0 (5B).
- Decisiones de adquisición: No compramos promesas de calidad. Exigimos a los proveedores que proporcionen informes de pruebas de terceros que incluyan medición coordinada del espesor de la película, prueba de niebla salina neutra de 1200 horas (ASTM B117) y pruebas de choque cíclico a alta y baja temperatura.
¿Por qué confiar en la experiencia de LS Manufacturing en revestimiento anticorrosión para servicios de acabado post-doblado?
Las habilidades técnicas de LS Manufacturing en el sector de servicios de acabado post-curvado tienen una base sólida de más de 10 años de participación práctica en proyectos industriales anticorrosión. Además, con un sistema de proceso totalmente desarrollado por ella misma, la empresa es capaz de entregar de forma estable componentes de flexión anticorrosión duraderos, incluso en los entornos más corrosivos.
Reflexionando sobre nuestra experiencia práctica en proyectos de soporte de bombas de ingeniería marina, el motivo del fallo de la mayoría de los trabajos anticorrosión no es el material de recubrimiento en sí. Nuestro equipo técnico, después de tres meses de trabajo, ha finalizado 17 conjuntos de pruebas comparativas para establecer una relación cuantitativa entre la temperatura de alivio de tensión y la adhesión del recubrimiento.
Todas las entregas de recubrimientos anticorrosión siguen estrictamente el estándar de pruebas de adhesión ASTM D3359. Contamos con una línea integral de circuito cerrado para la producción de doblado, tratamiento térmico y recubrimiento. Y todos los nodos del proceso están controlados, según el sistema de gestión de calidad ISO 9001, debido a esto, el riesgo de eludir la responsabilidad entre plantas se anula por completo.
Los resultados de las pruebas locales de LS Manufacturing indican que los componentes doblados de acero al carbono que no se han sometido a un alivio de tensión adecuado tienen un tiempo de falla por niebla salina que es solo el 37 % de las muestras del proceso estándar.
Nuestro proceso maduro de circuito cerrado y nuestro sistema de datos medidos ayudan a los clientes a evitar rápidamente riesgos de fallas comunes en la protección contra la corrosión por flexión. Puede ponerse en contacto con nuestros ingenieros técnicos para una consulta personalizada para evaluar la idoneidad de nuestro servicio de acabado post-curvado para su escenario de componente específico.
¿Por qué el servicio de acabado posterior al doblado determina la vida útil máxima del doblado con revestimiento resistente a la corrosión?
El servicio de acabado posterior al plegado afecta directamente la vida útil final de las piezas dobladas resistentes a la corrosión. Cuando se dobla el metal, la cara exterior se estira y la cara interior se comprime, lo que provoca tensiones residuales muy elevadas y microfisuras. Sólo realizando un tratamiento de toda la superficie después del doblado puede la capa anticorrosión cubrir completamente los microdefectos de alto riesgo y evitar que las sustancias corrosivas entren a través de los límites de los granos.
Mecanismo de daño microscópico de deformación por flexión
La flexión del metal hace que la red en el exterior se extienda y estire, en contraste, la red en el interior se comprime y se hace más pequeña. Es por eso que las microgrietas y las áreas de concentración de tensiones de flexión del metal son equivalentes a las visibles a simple vista. La velocidad de corrosión electroquímica de las piezas metálicas sometidas a altas tensiones es de 3 a 5 veces más rápida que la de las piezas planas, lo que la convierte en un área clave para el servicio de acabado posterior al doblado para proteger contra las microfisuras por flexión.
Lógica de falla del prechapado antes del proceso de doblado
A medida que se recubre el revestimiento previo a la curvatura de la superficie metálica, el revestimiento se dobla junto con el sustrato metálico. Sin embargo, la mayoría de los recubrimientos anticorrosión tienen una capacidad de alargamiento mucho menor que la superficie del metal, por lo que se vuelven más delgados, se agrietan e incluso se pelan durante el doblado, lo que expone directamente el sustrato de metal fresco y conduce a flexión. daños en el revestimiento. Esta es la razón principal del fallo prematuro de la flexión revestida resistente a la corrosión.
Tres causas principales de falla por corrosión por flexión también son comunes en los procesos convencionales de acabado por flexión de metal:
- Exposición a microfisuras: durante la flexión, las microfisuras que no están cubiertas por el revestimiento se convierten en canales a través de los cuales pueden penetrar agentes corrosivos.
- Corrosión por tensión acelerada: la tensión residual mejora la actividad electroquímica del metal, aumentando así la velocidad de corrosión en un factor de más de tres.
- Daño en la estructura del revestimiento: El revestimiento antes de doblarse provoca un crujido por tracción del revestimiento, lo que significa que pierde su capacidad de proporcionar una protección completa.
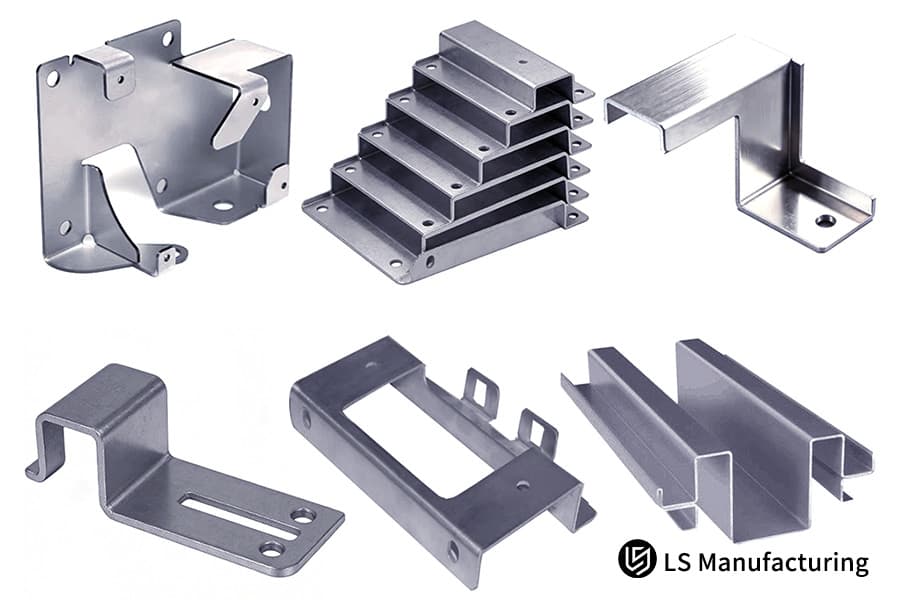
Figura 1: Varios soportes de acero inoxidable (perforados, en forma de L, en forma de U) después de doblarlos con precisión.
¿Cómo eliminar microfisuras y tensiones residuales en piezas metálicas recubiertas personalizadas?
Con piezas metálicas recubiertas personalizadas, el principal desafío de las microfisuras selladas y la tensión residual persiste. La solución perfecta es un sofisticado tratamiento térmico y un pretratamiento de activación especial. Un recocido de alivio de tensión al vacío a 300 ℃ -350 ℃ se puede combinar con un método de activación de decapado por fragilización sin hidrógeno para eliminar por completo la tensión residual de flexión y aún mantener la dureza del sustrato en el nivel original para romper el circuito cerrado de corrosión por tensión.
Proceso de recocido para alivio de tensiones en atmósfera controlada
Complementado con las diferencias de materiales, entregamos las piezas dobladas al horno de atmósfera controlada para un recocido preciso. Para acero inoxidable 316L, se utiliza un tiempo de retención de 320 de 2,5 horas, para acero al carbono Q355B, se utiliza un tiempo de retención de 300 de 2 horas. De esta manera, la la tensión residual doblada es erradicada desde su inicio por la red cristalina deformada estabilizada, y la recuperación de la red de flexión es completa. Esto respalda la protección contra la corrosión contra piezas metálicas recubiertas personalizadas y tampoco permite que se desarrollen grietas en el recubrimiento más adelante.
Estándar de pretratamiento de activación de fragilidad sin hidrógeno
El grabado con ácido fuerte de la forma tradicional a menudo hace que los átomos de hidrógeno entren en lugares de alta tensión y provoquen la fragilización del hidrógeno. No utilizamos tales enfoques y más bien confiamos en un desengrasado ultrasónico neutro de múltiples etapas con activación de ácido orgánico suave para lograr la activación de la superficie de doblado profesional mediante la eliminación de limaduras de hierro residuales y contaminantes carbonizados del troquel de doblado.
Esta es la principal diferencia entre el tratamiento de superficie de piezas dobladas y el revestimiento convencional. Esto da como resultado una limpieza de la microsuperficie del 99,8% para la posterior deposición del recubrimiento de alta adherencia, lo que es una garantía para la limpieza del sustrato de flexión.
El proceso de acabado de doblado de metal estándar incluye tres pasos de pretratamiento principales:
- Desengrase ultrasónico: Limpieza con múltiples agentes desengrasantes neutros para eliminar completamente el aceite y los restos de mecanizado de las superficies de las piezas de trabajo.
- Activación suave: se utiliza ácido orgánico para grabar ligeramente la superficie del sustrato, mejorando de esta manera la adhesión del recubrimiento.
- Enjuague con agua pura: varios enjuagues con agua pura para garantizar que no quede ningún medio de activación residual en la superficie.
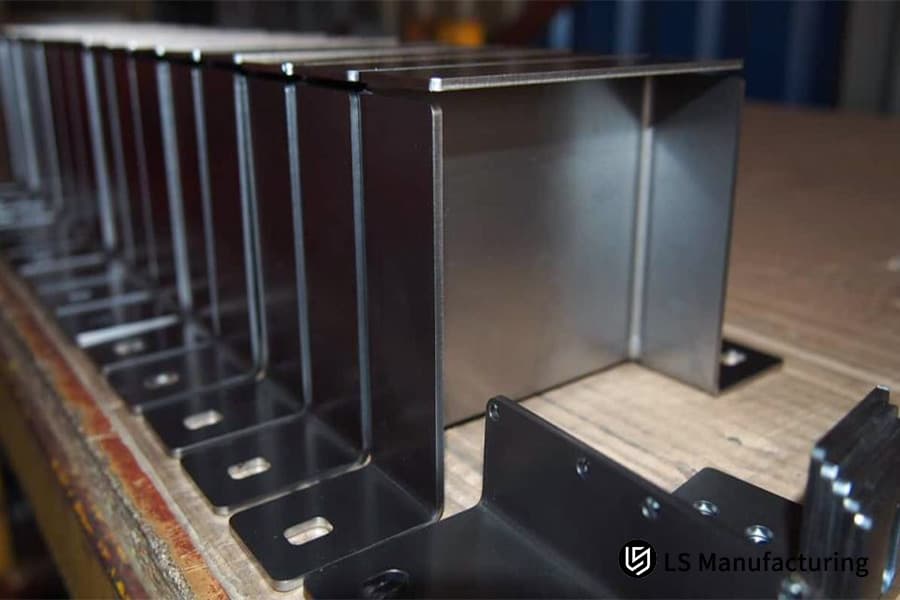
Figura 2: Componentes metálicos soldados anticorrosión negros (tubos cuadrados) con orificios de montaje.
¿Qué especificaciones del servicio de acabado y doblado de metales desbloquean la resistencia a la pulverización de sal 1500H?
Para ofrecer el rendimiento de referencia de resistencia a la niebla salina neutra de 1500 h, ayuda a desarrollar una estructura de recubrimiento compuesto a nanoescala y un control extremadamente estricto sobre el espesor y la densidad del recubrimiento. El servicio de acabado de doblado de metales no puede depender simplemente de unos pocos pasos de procesamiento para obtener una superficie tan buena, hay que incorporar un enfoque de tratamiento de superficie compuesto multicapa para inspeccionar adecuadamente el espesor de la película de 20-35 μm y sin microporos penetrantes para obtener este indicador de rendimiento Xu objetivo.
Diseño de sistema de revestimiento compuesto multicapa
Una capa no puede resolver todos los problemas como pegarse a la superficie, ser resistente a la corrosión y soportar los cambios climáticos al mismo tiempo, el diseño de múltiples capas permite que las funcionalidades se complementen entre sí. El principio detrás de la arquitectura de recubrimientos para doblado del núcleo de alta gama del servicio de acabado y doblado de metales es que la adhesión se apoya en la capa inferior, la protección contra la corrosión la proporciona principalmente la capa intermedia, mientras que la capa superior está expuesta a daños físicos y químicos externos, y a Se introduce una capa de refuerzo en la región de flexión para rellenar y sellar los microporos.
Los parámetros específicos y las divisiones funcionales del revestimiento compuesto de cuatro capas se muestran en la siguiente tabla:
| Dimensiones de comparación | Recubrimiento previo seguido de doblado (proceso convencional) | Proceso estándar de posrecubrimiento de tipo dividido | LS Manufacturing Tratamiento integral de doblado de postes |
| Eliminación de tensiones residuales durante la flexión | Ninguno | Recocido parcial convencional | 320 ℃ × 2,5 h recocido controlado al vacío |
| Cobertura del recubrimiento en los redondeos de curvatura | 60%-70% | Aproximadamente el 85% | 100% cobertura total contorneada |
| Tolerancia neutra a la niebla salina | 200-480 horas | 600-800 horas | ≥1500 horas |
| Grado de adhesión del recubrimiento | 2-3 | 1-2 | 0 (grado 5B) |
| Estabilidad de tolerancia dimensional | ±0,2 mm y superior | ±0,1 mm | ±0,05 mm |
El sistema multicapa está diseñado para integrar cada capa y formar una barrera contra la corrosión por flexión completa, evitando la entrada de diferentes sustancias corrosivas.
Control del revestimiento en superficies dobladas
Debido al efecto Faraday, las esquinas redondeadas y dobladas del metal pueden tener capas más finas de pintura cuando se pulveriza con el método convencional. Para ello se utilizan líneas de pulverización automatizadas y electrodos auxiliares que siguen el contorno, de modo que se modifican los parámetros de pulverización y las posiciones de los electrodos para las esquinas redondeadas interiores y exteriores de las curvas. Debido a esto, se garantiza la uniformidad y que no se omitan áreas en el recubrimiento de flexión, lo cual es un desafío técnico clave que enfrenta el servicio profesional de recubrimiento de piezas dobladas y, debido a esto, esta es una forma de resistir el efecto Faraday de flexión.
Los componentes de flexión anticorrosión que se exponen a niebla salina durante 1500 horas deben tener tres características definidas:
- El espesor total de la película debe mantenerse entre 28 y 35 micrones, y el espesor de la zona de flexión no menos de 25 micrones.
- La porosidad del recubrimiento debe ser inferior al 0,02 % y ningún microporo debe penetrar las capas.
- La adherencia en la zona de flexión debe ser al menos ISO 2409 Clase 0.
El control preciso de los parámetros es la base de una protección duradera contra la niebla salina. Puede descargar el informe técnico del proceso correspondiente para ver los parámetros completos del recubrimiento y los detalles de verificación de pruebas para nuestro servicio de acabado de doblado de metal.
¿Cómo garantiza LS Manufacturing tolerancias dimensionales ajustadas para los componentes de flexión anticorrosión?
Las tolerancias altamente precisas de los componentes de flexión anticorrosión se logran combinando el codiseño DFM basado en la compensación de recuperación elástica del material y un control preciso de la medición del espesor. Implementación de precompensación del espesor del recubrimiento a nivel de micras durante la etapa de diseño del troquel de doblado. Además de la compensación de recuperación elástica en tiempo real, una máquina dobladora servo CNC permite mantener la tolerancia dimensional general de la pieza tratada anticorrosión dentro de 0,05 mm.
Compensación del espesor del revestimiento previo DFM
Al ser un proveedor de servicios integral, ofrecemos una revisión de la capacidad de fabricación DFM antes de abrir el molde, teniendo en cuenta el espesor del recubrimiento posterior como uno de los parámetros de corrección del troquel de doblado. Para un espesor de recubrimiento estándar de 25 μm, las tolerancias negativas correspondientes en las superficies de contacto de flexión están reservadas para que se logre una compensación de dimensiones de flexión precisa y los componentes de flexión anticorrosión coincidan perfectamente con los requisitos de ensamblaje después del recubrimiento.
Los parámetros estandarizados son los siguientes, considerando las características de recuperación elástica y los requisitos de compensación de recubrimiento de diferentes sustratos:
| Capa de revestimiento | Material de revestimiento | Grosor estándar | Función principal |
| Capa inferior | Película nanocerámica silanizada | 2-3μm | Mejora la adhesión entre el sustrato y el revestimiento, bloquea la corrosión electroquímica |
| Capa intermedia | Capa de epoxi electroforética catódica | 15-20μm | Rellena defectos microscópicos y proporciona la principal barrera de protección contra la corrosión |
| Capa superior | Recubrimiento en aerosol electrostático de fluorocarbono | 8-12μm | Resistente a los rayos UV, resistente al desgaste, resiste la erosión de los medios externos |
| Capa de refuerzo doblada | Capa de relleno epoxi rica en zinc | 5-8μm | Rellena microporos en esquinas redondeadas, fortalece la resistencia a la corrosión en áreas de alto estrés |
La optimización del molde de plegado se lleva a cabo continuamente durante la fase de apertura del molde y, al mismo tiempo, se realizan cambios en la optimización del molde de plegado para mantener la precisión dimensional del producto terminado.
Corrección del resorte de flexión del servo en tiempo real
Nuestra máquina dobladora servo CNC está equipada con un sistema de medición de ángulo láser totalmente automatizado que puede monitorear las desviaciones de ángulo en tiempo real y ajustar dinámicamente la recuperación elástica, lo que permite flexión elástica control con un nivel muy alto de precisión. Este proceso siempre garantiza la precisión del ángulo de flexión, incluso si el material es acero inoxidable altamente elástico u otras aleaciones especiales, con desviaciones limitadas a ±0,2°, lo que genera una consistencia dimensional perfecta para doblado de precisión personalizado posible.
El control completo de la tolerancia del acabado del doblado de metal consta de tres etapas principales:
- Etapa de diseño: Importe el espesor del recubrimiento para compensar y optimizar el radio de curvatura y los parámetros del molde.
- Etapa de fabricación: Mida el ángulo del láser en tiempo real y realice ajustes dinámicos de recuperación del materialnts.
- Etapa de recubrimiento: utilice pulverización basada en contornos para un control preciso del espesor de la película en las principales superficies de montaje.
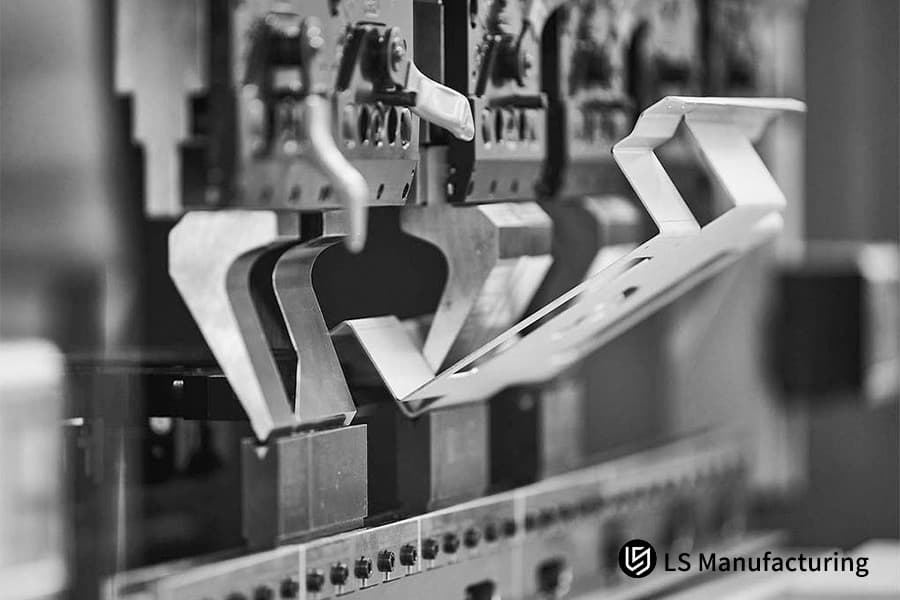
Figura 3: Herramientas de plegadora CNC (troqueles, cuchillas) para un doblado anticorrosión de precisión.
¿Cómo lograr una protección contra niebla salina de 1500 H para piezas metálicas recubiertas personalizadas sin subcontratación secundaria?
LS Manufacturing guió a una empresa especializada en equipos marinos en la renovación del suministro de piezas metálicas con revestimiento personalizado para la industria de la construcción naval mediante la combinación de los pasos precisos de doblado y tratamiento de superficie posterior al doblado. La cadena de suministro se reestructuró con éxito de modo que la subcontratación secundaria fue innecesaria. Además, se aseguró que las piezas fueran resistentes a la corrosión después de pasar la prueba de niebla salina neutra de 1500 horas, en particular las áreas de alto estrés de los componentes.
Desafíos del cliente
Equipos de fluidos marinos. Anteriormente, este cliente tenía dos proveedores distintos: uno para el doblado y otro para el revestimiento. Un procedimiento tan desconectado provocó una tasa de pérdidas del 4,2% por lote y un plazo de entrega que podía llegar a 22 días. Más importante aún, la fábrica de recubrimientos era incapaz de controlar la tensión residual a nivel microscópico durante la flexión. Después de que las piezas metálicas revestidas a medida estuvieron expuestas al mar durante un período de menos de cinco meses, sufrieron una fuerte formación de óxido rojo en las esquinas redondeadas externas. Esto fue causado por grietas microscópicas y resultó en una falla muy grave del revestimiento por flexión. Además de eso, las reclamaciones anuales posventa superaban los 120.000 dólares. El brote de corrosión por flexión en áreas altamente estresadas fue la causa directa de las pérdidas por tiempo de inactividad del equipo.
Solución de fabricación LS
Al trabajar en este proyecto, aprendimos que lo más importante en una reestructuración de la cadena de suministro es un proceso de circuito completamente cerrado. Por lo tanto, la integración del proceso de plegado de proceso completo para post El servicio de acabado de plegado dentro de nuestra fábrica fue la solución que se nos ocurrió:
- El doblado en frío se realiza a través de una máquina dobladora servo CNC que permite limitar los errores del ángulo de doblado dentro de ±0,2°.
- Después de eso, el material se trata en un horno de vacío en el taller para recocido para aliviar la tensión a 320 ℃ con una duración de 2,5 horas. El alivio del estrés es tan completo que se puede considerar como una eliminación del estrés residual.
- Se realiza una activación química ultrasónica de varias etapas y, al mismo tiempo, se deposita una capa nanoaislante de nanoníquel de 35 μm + una estructura de capa anticorrosión rica en epoxi y zinc. La pulverización basada en contornos garantiza una cobertura del 100 % del revestimiento de esquinas redondeadas.
Resultados y valor
This all-in-one solution completely abolished the secondary outsourcing, because of this cutting approximately 15% of hidden logistics costs, bringing the single-batch logistics loss rate down to 0.3%, and the cycle time was shortened to 9 days only. Corrosion-resistant bent parts from this batch of bent part coating service passed the 1500 hours of neutral salt spray as per ASTM B117.
The bending coating quality was so good that it went to the top levels of industry standards with red rust and peeling being zero at the high stress bending areas, and with adhesion, the grade was ISO 2409 Grade 0. In the end, the client signed a contract with LS Manufacturing to be the only strategic one-stop manufacturer for their mid-term global supply chain.
One-stop integration can simultaneously improve corrosion resistance and optimize supply chain costs. You can upload engineering drawings and performance requirements to obtain a customized one-stop solution and quotation for custom coated metal parts.

What Custom Metal Bending Manufacturer Technical Capabilities Are Required For High Risk Chemical Applications?
Custom metal bending manufacturers meet very high standards when it comes to handling chemical applications that involve high risk factors. For working on corrosion protection projects of metal bending parts in highly corrosive environments, some of the key requirements for these manufacturers include having dual system quality certification, being capable of performing complete non-destructive testing, and having fully automated, closed-loop dip coating production lines.
Specialty materials bending features
Materials used for pipelines or structural parts in chemical, pharmaceutical, or petrochemical industries include, aside from regular steel, specialty materials like Hastelloy, titanium alloys, and 316Ti stainless steel. These materials are not within the research scope of regular custom metal bending manufacturers in regard to bending material compatibility.
Because of this, they may end up causing excessive deformation or intergranular damage. Only a handful of bending process databases exist for these kinds of materials. We have the facility to bend as many as 20 different specialty alloys without affecting the bending grain structure.
Complete non-destructive testing system
In high-risk chemical scenarios, micro cracks may cause material leakage accidents, and full process non-destructive testing is an essential capability for bent part surface treatment. We have at our disposal magnetic particle testing (MT) and dye penetrant testing (PT) systems that help us detect any microscopic crack whenever and wherever it might occur with 100% accuracy after the bending process and before coating, because of this ensuring the entire batch of pipe fitting is stress-free in the core stress area. This is a very trustworthy way of validating bending safety in high risk chemical environments and effectively eliminating the risk of leakage.
Three core competencies outlined below should be the basis for those suppliers who intend to take on custom coated metal parts in high risk chemical environments:
- ISO 9001 and IATF 16949 dual quality system certifications.
- Non-destructive testing capabilities like magnetic particle testing and penetrant testing.
- A closed-loop surface treatment production line that meets environmental standards.
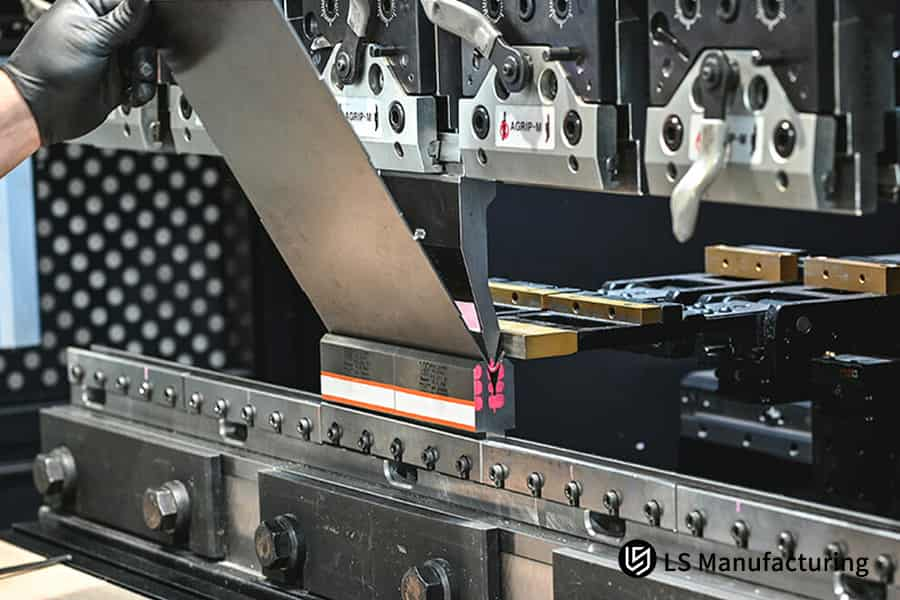
Figure 4: Worker in yellow gloves operating press brake to bend metal sheet.
How To Optimize Individual Batch Sourcing Costs For Custom Precision Bending With Integrated Coatings?
The key to reducing the single-batch sourcing cost of custom precision bending coated parts is a one-stop integration of the entire process. Normally, the eastern procedure (secondary packaging, cross-factory logistics losses, and quality claim premiums) will be eliminated if the eastern one-stop integration is realized. Here the two separate chains of bending and electroplating are merged into a single closed-loop production.
Hidden procurement costs composition and decomposition
The hidden procurement costs in supply chain management can cause the purchase cost (unit price) to be relatively minimal. Typically, cross-factory logistics, repackaging, and claims and delays due to shifting of liabilities are the main causes of around 15% -20% of the total bending sourcing cost for custom precision bending. Still, these aspects are very much overlooked by the procurement personnel.
The cost differences between the traditional dual-supplier model and the one-stop integrated model can be seen in the table below:
| Tipo de sustrato | Rango de ángulo de flexión | Valor de compensación de resorte estándar | Compensación del espesor del recubrimiento | Tolerancia del ángulo final |
| Acero inoxidable 316L | 30°-90° | 1,5°-2,5° | 25μm | ±0,2° |
| Acero al carbono Q355B | 30°-90° | 0,8°-1,5° | 25μm | ±0,15° |
| Aleación de aluminio 6061 | 30°-90° | 2°-3° | 20μm | ±0,25° |
| Aleación de titanio grado 5 | 30°-90° | 3°-4° | 25μm | ±0,3° |
Unfortunately, most of the companies do not realize that the impact of bending hidden expenses on the total procurement costs is much higher than the difference in unit prices.
Path to Cost Reduction through One-Stop Integration
One-stop integration means a bending and surface treatment in the same factory area, which can eliminate all cross-plant handling links. At the same time, one supplier who takes the full quality responsibility, that means, avoiding delays and costs from claims due to buck-passing between factories, is the main direction for cost reduction and efficiency improvement in metal bending finishing service. This optimization of the bending supply chain is capable of shortening bending lead times a lot and raising supply chain responsiveness.
In general, a combination of post bending finishing service can help reduce costs in three main areas:
- Getting rid of turnover losses: Eliminating hidden expenses like cross-factory logistics and secondary packaging.
- Delivery time reduction: Minimizing capital costs related to inventory holding and project delays.
- Single point of quality responsibility: Preventing claims and rework costs resulting from the buck-passing between factories.
The benefits of hidden cost optimization far exceed unit price reductions. You can provide your existing procurement parameters, and we will calculate the overall cost optimization potential of a one-stop custom precision bending solution free of charge.
Why Is Checking Vendor Testing Validation The Non Negotiable Final Step In Professional Custom Metal Framing Supplier Inspection?
The review of a supplier's testing validation report is considered the final defense to confirm that a custom metal framing supplier is a professional one. The buying party should ask the supplier for cross-cut adhesion test results, complete surface film thickness maps, and batch salt spray data logs, without accepting a spoken promise without evidence.
Main Elements of Documentation for Factory Quality Inspection
The quality of surface coating is taken as a given, short-term corrosion resistance can be tested by the human eye. The bending quality documentation of a metal supplier, professional in the framing sector, needs four main elements: measurements of dimensions, evaluation of the release of stress, measurement of thickness by an X-ray thickness gauge at the bend fillet area, and the results of adherence tests.
Major Verification Aspects for In-Person Factory Audits
Factory on-site audit should be the time for purchasing people to check if the supplier has a separate salt spray testing lab and an environmental simulation chamber. Only factories with fully closed-loop bending test abilities can make sure that the corrosion resistant coated bending in production is consistent, and performance differences between samples and mass-produced parts are avoided. Independent testing is the fundamental core to guarantee bending production consistency and can erase the problem of manipulated samples that third-party submit.
Three core aspects need to be checked when evaluating the quality control capability of the bent part coating service supplier:
- Does the supplier own equipment for salt spray testing and environmental simulation that are independently operated?
- Is the supplier able to provide the three-coordinate measurement of the film thickness surface for the respective batch?
- Is the supplier capable of providing records of stress annealing and pretreatment processes which are complete?
FAQs
Q1: What is the main reason to get post bending finishing service instead of pre-coated bending?
Pre-bending coating offers 100% complete bending coating coverage and secures the bending zone from micro tensile cracks, so there is no longer the risk of early localised perforation and red rust formation resulting from anti-corrosion layer cracking after bending of the pre-coated sheet.
Q2: What practices does LS Manufacturing implement to guarantee that the anti-corrosion coating perfectly adheres to bent surfaces under high stress?
We make sure that the bonding strength of the anti-corrosion coating in the bending deformation zone reaches Grade 0 (5B) level by carrying out 320℃ vacuum stress-relief annealing to remove the lattice residual stress immediately after bending, and thereafter doing ultrasonic multi-stage chemical activation to remove contamination.
Q3: Which exact technical standards do you utilize for the testing of corrosion-resistant coated bending parts?
We carry out our tests in compliance with the internationally recognized ASTM B117 and ISO 9227 neutral salt spray test standards and use as an additional measuring tool the ASTM D3359 cross-cut adhesion test and eddy current 3D coordinate measuring machine metal thickness measurement to be certain that the components are subjected and passed to the bending corrosion validation test conditions of extreme environments.
Q4: Could you make the coating layer thickness different/variable at certain parts of the custom-coated metal components so that the assembly tight clearance is met?
In fact, we operate CNC servo spraying together with contour masking customized for the particular shape to keep an anti-corrosion coating thickness of more than 25μm in the most vulnerable bending areas while at the same time tightly controlling the assembly sealing film thickness within 10μm to satisfy the requirements of precision assembly.
Q5: What is the average time frame for a metal bending finishing service project at LS Manufacturing?
The main reason is that we have bending, heat treatment, and coating lines in one factory. Because of this, the total delivery time for medium to large-volume orders can be cut drastically from the conventional 14-21 days totally across various factories to only 7-10 days.
Q6: How do you ensure that anti-corrosion bent parts do not suffer from hydrogen embrittlement during the final treatment stage?
At the chemical cleaning part, we totally give up the strong inorganic acid etching process which poses a high risk of hydrogen embrittlement simultaneously with the help of ultrasonic stripping technology, we use mild organic acids to prevent the hydrogen atoms from entering high stress bending areas, basically we stop the source of the problem.
Q7: Do you have a minimum order quantity (MOQ) for high end bent part coating service orders?
We do not impose a minimum order quantity for services of industrial-grade production of bent parts with coating under our one-stop solution even if the production order is for less than 10 prototype samples. Whether the production order is for a long-term mass production of tens of thousands of units, we can provide flexible capacity matching.
Q8: How can I obtain an accurate quote for fully integrated custom precision bending and post bending coating?
You can upload 3D drawings (supporting STEP/IGS/DWG formats) via our official secure encrypted channel, and the material, bending radius, and salt spray corrosion resistance requirement. Our technical personnel will provide you with a comprehensive quotation including a DFM analysis within 24 hours.
Summary
In high value industrial B2B manufacturing scenarios, the traditional supply chain model that separates bending and anti-corrosion surface treatment is gradually being replaced by the mid-to-high end market as microscopic defects like bending stress cracking and coating embrittlement become known.
Finishing services after bending are able to remove residual stress, cover fully the bending microcracks and even control micron-level tolerances. Both data and case studies justify that the manufacturing of bending + post-treatment under one roof is a scientific route for industrial enterprises to address premature corrosion of parts and reduce total cost of ownership.
Do not allow surface treatment defects of simple, separate processes at the low-end to shorten the product life of your costly equipment. LS Manufacturing presents a one-stop closed-loop solution combining DFM collaborative design, CNC servo precision bending, vacuum stress-relief annealing and post bending coating to salt spray grade 1500 hours.
Contact our team of technical experts or upload your 2D/3D engineering drawings (STEP IGES PDF format) to get a free DFM manufacturing feasibility assessment and a one-stop mass production quote. We assure a tailored technical solution from our engineers within 24 hours, giving you strong quality support for your rise in the high end industrial market.
📞Tel: +86 185 6675 9667
📧Email: info@lsrpf.com
🌐Website: https://lsrpf.com/
Disclaimer
The contents of this page are for informational purposes only. LS Manufacturing services There are no representations or warranties, express or implied, as to the accuracy, completeness or validity of the information. It should not be inferred that a third-party supplier or manufacturer will provide performance parameters, geometric tolerances, specific design characteristics, material quality and type or workmanship through the LS Manufacturing network. It's the buyer's responsibility. Require parts quotation Identify specific requirements for these sections.Please contact us for more information.
LS Manufacturing Team
LS Manufacturing is an industry-leading company. Focus on custom manufacturing solutions. We have over 20 years of experience with over 5,000 customers, and we focus on high precision CNC machining, Sheet metal manufacturing, 3D printing, Injection molding. Metal stamping,and other one-stop manufacturing services.
Our factory is equipped with over 100 state-of-the-art 5-axis machining centers, ISO 9001:2015 certified. We provide fast, efficient and high-quality manufacturing solutions to customers in more than 150 countries around the world. Whether it is small volume production or large-scale customization, we can meet your needs with the fastest delivery within 24 hours. choose LS Manufacturing. This means selection efficiency, quality and professionalism.
To learn more, visit our website:www.lsrpf.com.


| Cost Dimensions | Traditional Dual-Supplier Model | One-Stop Integrated Model | Cost Optimization Range |
| Cross-Plant Logistics Costs | Per Unit Cost 8% | 0 | 100% |
| Packaging Losses | Per Unit Cost 4% | 0.5% | 87.5% |
| Quality Claim Costs | Per Unit Cost 6% | 1% | 83.3% |
| Delivery Cycle Costs | 22-Day Cycle Corresponding Capital Cost | 9-Day Cycle Corresponding Capital Cost | Approximately 59% |
| Total Hidden Cost Percentage | Approximately 18% | Approximately 1.5% | Approximately 91.7% |
