 Italiano



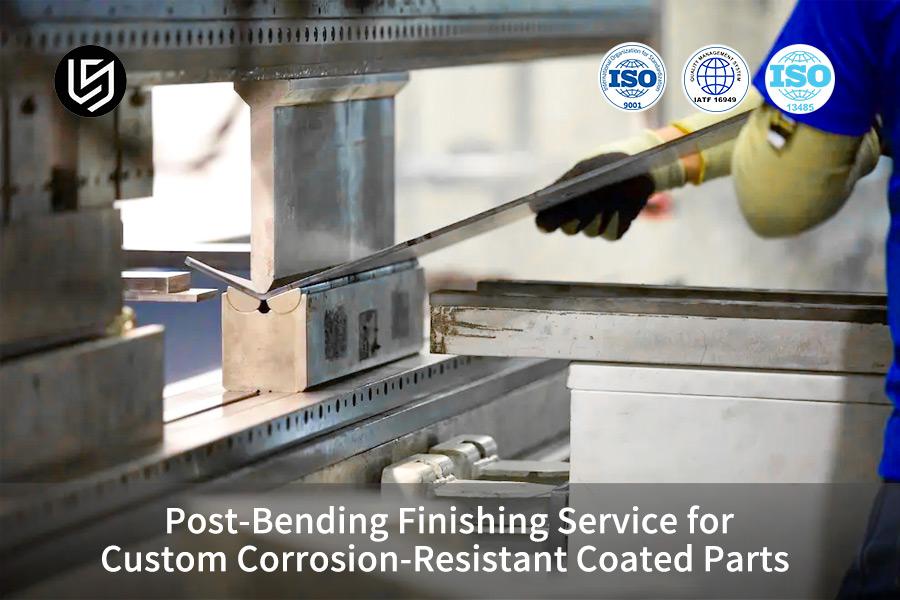
Servizio di finitura post-piegatura è un trattamento superficiale anticorrosivo post-costruzione completo per componenti metallici piegati, che affronta efficacemente il problema del cedimento prematuro per corrosione causato da fessurazioni da trazione e concentrazione di sollecitazioni nell'area di piegatura del rivestimento nel tradizionale processo di pre-placcatura-piegatura. Il processo principale di questo servizio si basa sulla logica della prima formatura, poi distensione e infine rivestimento, che porta a raggiungere una copertura del 100% dello strato anticorrosivo nelle zone ad alto rischio di piegatura. È in grado di supportare i pezzi che superano un test in nebbia salina neutra di 1500 ore senza mostrare ruggine rossa, ecco perché fornirà protezione anticorrosione a lungo termine anche in condizioni ambientali difficili come l'industria pesante e l'ingegneria navale.
In questo articolo, esamineremo i principali standard tecnici e le regole decisionali anticorrosione che gli ingegneri di produzione senior e i responsabili delle decisioni in materia di approvvigionamento devono conoscere quando selezionano i processi di rivestimento post-piegatura.
Panoramica delle tecnologie principali nel servizio di finitura post piegatura
La tabella seguente mette a confronto le differenze prestazionali di tre tipi di processi rispetto alle dimensioni principali, consentendo una rapida valutazione delle capacità anticorrosione e degli scenari adatti per diverse soluzioni.
Concetti principali:
- Promessa fondamentale: Solo il rivestimento post-piegatura può fungere da metodo affidabile per eliminare l'esposizione di microfessure durante la piegatura e garantire unacopertura al 100% dello strato anticorrosivo in corrispondenza della piegatura.
- Parametri tecnici: Oltre alla pulizia a ultrasuoni multistadio, la ricottura di distensione a 300 ℃ per 2 ore è il processo da utilizzare per eliminare stress di flessione residuo al livello in cui l'adesione del rivestimento anticorrosivo raggiunge il grado 0 (5B).
- Decisioni in materia di approvvigionamento: non acquistiamo promesse di qualità. Richiediamo ai fornitori di fornire rapporti di test di terze parti che includono misurazione delle coordinate dello spessore del film, test in nebbia salina neutra di 1200 ore (ASTM B117) e test di shock ciclico ad alta e bassa temperatura.
Perché affidarsi all'esperienza di LS Manufacturing nel rivestimento anticorrosivo per i servizi di finitura post-piegatura?
Le competenze tecniche di LS Manufacturing nel settore dei servizi di finitura post piegatura hanno una solida base in più di 10 anni di coinvolgimento pratico in progetti anticorrosione industriali. Inoltre, con un sistema di processo completamente sviluppato internamente, l'azienda è in grado di fornire in modo stabile componenti di piegatura anticorrosione di lunga durata, anche negli ambienti più corrosivi.
Riflettendo sulla nostra esperienza pratica nei progetti di supporto delle pompe di ingegneria navale, il motivo del fallimento della maggior parte dei lavori anticorrosione non è il materiale di rivestimento stesso. Il nostro team tecnico, dopo tre mesi di lavoro, ha completato 17 serie di test comparativi per stabilireuna relazione quantitativa tra temperatura di distensione e adesione del rivestimento.
Tutte le forniture di rivestimenti anticorrosione seguono rigorosamente lo standard di test di adesione ASTM D3359. Disponiamo di una linea completa a ciclo chiuso per la produzione di piegatura, trattamento termico e rivestimento. E tutti i nodi del processo sono controllati, secondo il sistema di gestione della qualità ISO 9001, per questo il rischio di sottrarsi alla responsabilità tra stabilimenti è totalmente annullato.
I risultati dei test locali di LS Manufacturing indicano che i componenti piegati in acciaio al carbonio che non sono stati sottoposti adeguatamente alla distensione hanno un tempo di rottura in nebbia salina che è solo il 37% dei campioni del processo standard.
Il nostro maturo processo a circuito chiuso e il nostro sistema di dati misurati aiutano i clienti a evitare rapidamente i rischi comuni di guasto nella piegatura della protezione dalla corrosione. Puoi contattare i nostri ingegneri tecnici per una consulenza individuale per valutare l'idoneità del nostro servizio di finitura post-piegatura per il tuo scenario di componente specifico.

Perché il servizio di finitura post-piegatura determina la durata massima della piegatura con rivestimento resistente alla corrosione?
Il servizio di finitura post-piegatura influisce direttamente sulla durata finale delle parti piegate resistenti alla corrosione. Quando il metallo viene piegato, il lato esterno viene allungato e il lato interno viene compresso, determinando tensioni residue e microfessurazioni molto elevate. Solo eseguendo un trattamento completo della superficie dopo la piegatura lo strato anticorrosione può coprire completamente i microdifetti ad alto rischio e impedire alle sostanze corrosive di penetrare attraverso i bordi dei grani.
Meccanismo di danno microscopico della deformazione da flessione
La piegatura del metallo fa sì che il reticolo esterno venga esteso e allungato, al contrario, il reticolo interno viene compresso e diventa più piccolo. Ecco perché le microfessurazioni e le zone di concentrazione degli sforzi di flessione dei metalli equivalgono a quelle visibili a occhio nudo. Il tasso di corrosione elettrochimica delle parti metalliche sottoposte a stress elevato è 3-5 volte più veloce di quello delle parti piane, rendendolo un'area chiave per il servizio di finitura post-piegatura per proteggere dalle microfessure da piegatura.
Logica di errore della preplaccatura prima del processo di piegatura
Quando la placcatura pre-piegatura della superficie metallica viene placcata, il rivestimento si piega insieme al substrato metallico. Tuttavia, la maggior parte dei rivestimenti anticorrosione ha una capacità di allungamento molto inferiore rispetto alla superficie metallica, per cui diventano più sottili, si rompono e si staccano persino durante la piegatura, il che espone direttamente il substrato metallico fresco e porta a danni al rivestimento da flessione. Questo è il motivo principale del fallimento precoce della piegatura rivestita resistente alla corrosione.
Tre cause principali di rottura per corrosione da piegatura sono comuni anche con i processi convenzionali di finitura della piegatura dei metalli:
- Esposizione a microfessure: Durante la piegatura, le microfessure non coperte dal rivestimento diventano canali attraverso i quali possono penetrare agenti corrosivi.
- Corrosione da sforzo accelerata: lo stress residuo aumenta l'attività elettrochimica del metallo, aumentando così la velocità di corrosione di un fattore superiore a tre.
- Danni alla struttura del rivestimento: la placcatura prima della piegatura provoca crepitii da trazione del rivestimento, il che significa che perde la sua capacità di fornire uno scudo completo.
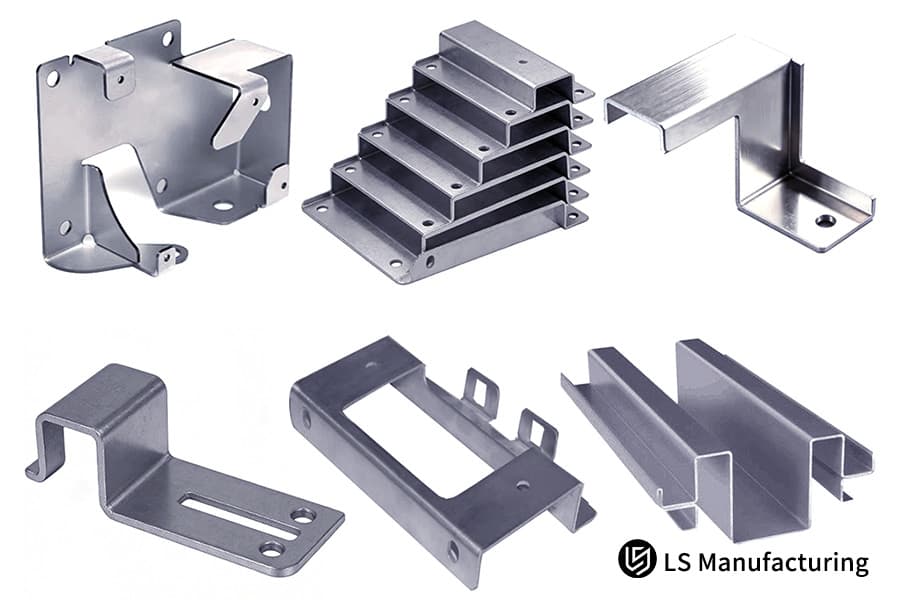
Figura 1: Varie staffe in acciaio inossidabile (perforate, a L, a U) dopo la piegatura di precisione.
Come eliminare le microfessure e lo stress residuo nelle parti metalliche rivestite su misura?
Con parti metalliche rivestite su misura, rimane la sfida principale delle microfessure sigillate e delle tensioni residue. La soluzione perfetta è un sofisticato trattamento termico e uno speciale pretrattamento di attivazione. Una ricottura di distensione sotto vuoto a 300 ℃ -350 ℃ può essere combinata con un metodo di attivazione del decapaggio per infragilimento non dovuto all'idrogeno per eliminare completamente lo stress residuo da flessione e mantenere comunque la durezza del substrato al livello originale per rompere il circuito chiuso della tensocorrosione.
Processo di ricottura di distensione in atmosfera controllata
In aggiunta alle differenze di materiale, consegniamo le parti piegate al forno ad atmosfera controllata per una ricottura precisa. Per l'acciaio inossidabile 316L viene utilizzato un tempo di tenuta 320 di 2,5 ore, per l'acciaio al carbonio Q355B viene utilizzato un tempo di tenuta 300 di 2 ore. In questo modo, lo stress residuo piegato viene sradicato fin dal suo inizio dal reticolo cristallino deformato stabilizzato, e il recupero del reticolo di flessione è completo. Ciò rafforza la protezione dalla corrosione contro le parti metalliche rivestite su misura e inoltre impedisce lo sviluppo successivo di crepe nel rivestimento.
Standard di pretrattamento per l'attivazione dell'infragilimento da idrogeno
L'incisione con acido forte nel modo tradizionale spesso fa sì che gli atomi di idrogeno entrino nelle posizioni ad alto stress e causino l'infragilimento da idrogeno. Non utilizziamo tali approcci e preferiamo affidarci allo sgrassaggio multistadio a ultrasuoni neutro con attivazione di acido organico delicato per ottenere l'attivazione della superficie di piegatura professionale rimuovendo la limatura di ferro residua e i contaminanti carbonizzati dalla matrice di piegatura.
Questa è la differenza fondamentale tra il trattamento superficiale delle parti piegate e il rivestimento convenzionale. Ciò si traduce inuna pulizia della microsuperficie del 99,8% per la successiva deposizione del rivestimento ad alta adesione, che è una garanzia per la pulizia del substrato di piegatura.
Il processo standard di finitura della piegatura dei metalli comprende tre fasi di pretrattamento fondamentali:
- Sgrassaggio ad ultrasuoni: pulizia con più agenti sgrassanti neutri per rimuovere completamente olio e residui di lavorazione dalle superfici dei pezzi.
- Attivazione delicata: l'acido organico viene utilizzato per incidere leggermente la superficie del substrato, migliorando in questo modo l'adesione del rivestimento.
- Risciacquo con acqua pura: Diversi risciacqui con acqua pura per garantire che sulla superficie non rimanga alcun mezzo di attivazione residuo.
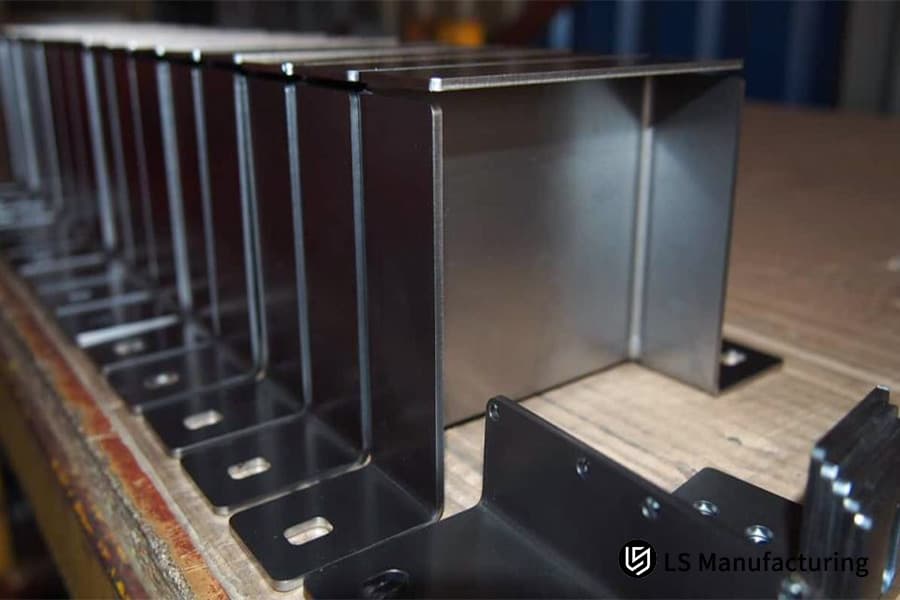
Figura 2: Componenti metallici saldati anticorrosione neri (tubi quadrati) con fori di montaggio.
Quali specifiche del servizio di finitura di piegatura dei metalli sbloccano una resistenza alla nebbia salina di 1500 ore?
Per fornire il benchmark prestazionale di resistenza alla nebbia salina neutra di 1500 ore, aiuta a sviluppare una struttura di rivestimento composito su scala nanometrica e un controllo estremamente stretto sullo spessore e la densità del rivestimento. Il servizio di finitura della piegatura dei metalli non può fare affidamento solo su poche fasi di lavorazione per ottenere una superficie così buona, è necessario incorporare un approccio di trattamento superficiale composito multistrato per ispezionare adeguatamente lo spessore della pellicola di 20-35μm e nessun microporo penetrante per ottenere questo indicatore di prestazione Xu target.
Progettazione del sistema di rivestimento composito multistrato
Uno strato non può risolvere tutti i problemi come l'adesione alla superficie, la resistenza alla corrosione e la resistenza ai cambiamenti climatici allo stesso tempo, il design multistrato consente alle funzionalità di completarsi a vicenda. Il principio alla base del servizio di finitura di piegatura dei metalli di fascia alta architettura dei rivestimenti di piegatura è che l'adesione è supportata dallo strato inferiore, la protezione dalla corrosione è fornita principalmente dallo strato intermedio mentre lo strato superiore è esposto a danni fisici e chimici esterni e uno strato di rinforzo viene introdotto nello regione di piegatura per riempire e sigillare i micropori.
I parametri specifici e le divisioni funzionali del rivestimento composito a quattro strati sono mostrati nella tabella seguente:
| Dimensioni di confronto | Pre-rivestimento seguito da piegatura (processo convenzionale) | Processo di post-rivestimento standard di tipo diviso | LS Manufacturing Trattamento post-piegatura one-stop |
| Eliminazione delle tensioni residue durante la piegatura | Nessuno | Ricottura convenzionale parziale | Ricottura controllata sotto vuoto a 320 ℃×2,5 ore |
| Copertura del rivestimento sui raccordi di piegatura | 60%-70% | Circa l'85% | Copertura completa sagomata al 100% |
| Tolleranza alla nebbia salina neutra | 200-480 ore | 600-800 ore | ≥1500 ore |
| Grado di adesione del rivestimento | 2-3 | 1-2 | 0 (voto 5B) |
| Stabilità della tolleranza dimensionale | ±0,2 mm e oltre | ±0,1 mm | ±0,05 mm |
Il sistema multistrato è progettato per integrare ogni strato e formare una barriera anticorrosione alla flessione, impedendo l'ingresso di diverse sostanze corrosive.
Controllo del rivestimento sulla superficie di piegatura
A causa dell'effetto Faraday, gli angoli piegati e arrotondati del metallo possono avere strati di vernice più sottili se spruzzati con il metodo convenzionale. A questo scopo vengono utilizzate linee di spruzzatura automatizzate ed elettrodi ausiliari che seguono il contorno in modo che i parametri di spruzzatura e le posizioni degli elettrodi per gli angoli arrotondati interni ed esterni delle curve vengano modificati. Per questo motivo, vengono garantite uniformità e assenza di aree mancanti nel rivestimento di piegatura, che rappresenta una sfida tecnica chiave che il servizio di rivestimento di parti piegate professionale deve affrontare e per questo motivo questo è un modo per resistere all'effetto Faraday di flessione.
I componenti anticorrosione piegabili esposti alla nebbia salina per 1500 ore devono avere tre caratteristiche ben precise:
- Lo spessore complessivo della pellicola deve essere mantenuto tra 28 e 35 micron, con uno spessore della zona di piegatura non inferiore a 25 micron.
- La porosità del rivestimento deve essere inferiore allo 0,02% e nessun microporo deve penetrare negli strati.
- L'adesione nell'area di piegatura deve essere almeno ISO 2409 Classe 0.
Il controllo preciso dei parametri è il fondamento di una protezione dalla nebbia salina di lunga durata. Puoi scaricare il white paper sul processo corrispondente per visualizzare i parametri di rivestimento completi e i dettagli di verifica dei test per il nostro servizio di finitura della piegatura dei metalli.
In che modo la produzione LS garantisce tolleranze dimensionali strette per i componenti di piegatura anticorrosione?
Le tolleranze estremamente precise dei componenti di piegatura anticorrosione sono ottenute combinando il codesign DFM basato sulla compensazione del ritorno elastico del materiale e un accurato controllo della misurazione dello spessore. Implementazione della precompensazione dello spessore del rivestimento a livello micron durante la fase di progettazione dello stampo di piegatura. Inoltre, la compensazione del ritorno elastico in tempo reale su una servopiegatrice CNC consente di mantenere la tolleranza dimensionale complessiva della parte trattata anticorrosione entro 0,05 mm.
Compensazione dello spessore del prerivestimento DFM
Essendo un fornitore di servizi completo, offriamo una revisione della producibilità DFM prima dell'apertura dello stampo, tenendo conto del successivo spessore del rivestimento come uno dei parametri di correzione della matrice di piegatura. Per uno spessore di rivestimento standard di 25 μm, sono riservate tolleranze negative corrispondenti sulle superfici di accoppiamento di piegatura in modo da ottenere una compensazione della dimensione di piegatura precisa e che i componenti di piegatura anticorrosione soddisfino perfettamente i requisiti di assemblaggio dopo il rivestimento.
I parametri standardizzati sono i seguenti, considerando le caratteristiche del ritorno elastico e i requisiti di compensazione del rivestimento di diversi substrati:
| Strato di rivestimento | Materiale di rivestimento | Spessore standard | Funzione principale |
| Livello inferiore | Film nano-ceramico silanizzato | 2-3μm | Migliora l'adesione tra il substrato e il rivestimento, blocca la corrosione elettrochimica |
| Livello intermedio | Strato epossidico elettroforetico catodico | 15-20μm | Riempi i difetti microscopici, fornisce la principale barriera protettiva contro la corrosione |
| Livello superiore | Rivestimento spray elettrostatico al fluorocarburo | 8-12μm | Resistente ai raggi UV, resistente all'usura, resiste all'erosione dei media esterni |
| Strato di rinforzo di piegatura | Strato riempitivo epossidico ricco di zinco | 5-8μm | Riempi i micropori negli angoli arrotondati, rafforza la resistenza alla corrosione nelle aree ad alto stress |
L'ottimizzazione dello stampo di piegatura viene eseguita continuamente durante la fase di apertura dello stampo e contemporaneamente vengono apportate modifiche all'ottimizzazione dello stampo di piegatura per mantenere la precisione dimensionale del prodotto finito.
Correzione del ritorno elastico di flessione del servo in tempo reale
La nostra servo piegatrice CNC è dotata di un sistema di misurazione dell'angolo laser completamente automatizzato in grado di monitorare le deviazioni dell'angolo in tempo reale e regolare dinamicamente il ritorno elastico, consentendo così il controllo del ritorno elastico di piegatura ad un livello molto elevato di precisione. La precisione dell'angolo di piegatura è sempre garantita da questo processo, anche se il materiale è acciaio inossidabile altamente elastico o altre leghe speciali, con deviazioni limitate a ±0,2°, rendendo così possibile una perfetta coerenza dimensionale per piegatura di precisione personalizzata.
Il controllo completo della tolleranza di finitura della piegatura del metallo è costituito da tre fasi principali:
- Fase di progettazione: importa lo spessore del rivestimento per la compensazione e ottimizza il raggio di curvatura e i parametri dello stampo.
- Fase di produzione: misurare l'angolo del laser in tempo reale ed effettuare regolazioni dinamiche del ritorno elastico del materialents.
- Fase di rivestimento: utilizzare la spruzzatura basata sui contorni per un controllo preciso dello spessore della pellicola sulle superfici di assemblaggio principali.
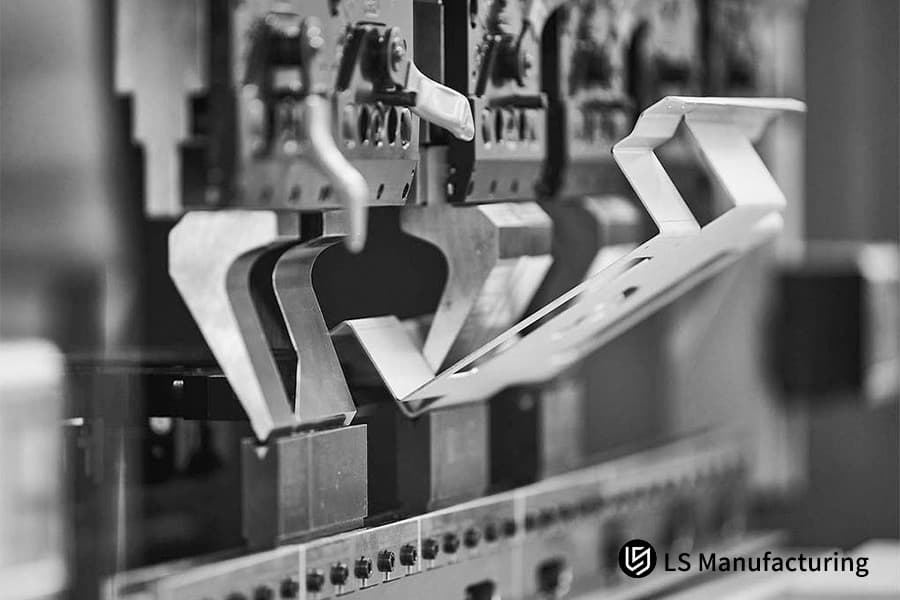
Figura 3: Utensili per presse piegatrici CNC (matrici, lame) per una piegatura anticorrosione di precisione.
Come ottenere una protezione dalla nebbia salina di 1500 ore per parti metalliche rivestite su misura senza esternalizzazione secondaria?
LS Manufacturing ha guidato un'azienda specializzata in attrezzature marine nel rinnovamento della fornitura di parti metalliche con rivestimento personalizzato per il settore della costruzione navale combinando le precise fasi di trattamento superficiale di piegatura e post-piegatura. La catena di fornitura è stata ristrutturata con successo in modo tale da rendere superfluo l'outsourcing secondario. Inoltre, è stato garantito che le parti resistenti alla corrosione dopo aver superato il test in nebbia salina neutra di 1500 ore, in particolare le aree ad alto stress dei componenti.
Sfide dei clienti
Attrezzature per fluidi offshore. In precedenza, questo cliente aveva due fornitori separati: uno per la piegatura e uno per il rivestimento. Una procedura così discontinua comportavaun tasso di perdita del 4,2% per lotto e un termine di consegna che poteva arrivare fino a 22 giorni. Ancora più importante, la fabbrica di rivestimento non era in grado di controllare lo stress residuo a livello microscopico durante la piegatura. Dopo essere state esposte al mare per un periodo inferiore a cinque mesi, le parti metalliche rivestite su misura hanno subito una forte formazione di ruggine rossa sugli angoli arrotondati esterni. Ciò è stato causato da crepe microscopiche e ha provocato un grave cedimento del rivestimento in flessione. Inoltre, le richieste annuali post-vendita superavano i 120.000 dollari. L'focolaio di corrosione da flessione in aree altamente sollecitate è stata la causa diretta delle perdite dovute ai tempi di fermo delle apparecchiature.
Soluzione per la produzione LS
Lavorando su questo progetto, abbiamo imparato che la cosa più importante nella ristrutturazione della catena di fornitura è un processo completamente a circuito chiuso. Quindi, l'integrazione del processo di piegatura completo per il servizio di finitura post-piegatura all'interno della nostra fabbrica è stata la soluzione che abbiamo trovato:
- La piegatura a freddo viene eseguita tramite una macchina piegatrice servo CNC che consente di limitare gli errori dell'angolo di piegatura entro ±0,2°.
- Successivamente, il materiale viene trattato in un forno a vuoto in officina per ricottura di distensione a 320 ℃ con una durata di 2,5 ore. Il sollievo dallo stress è così completo che può essere considerato come l'eliminazione dello stress residuo.
- Viene eseguita l'attivazione chimica multistadio a ultrasuoni e, allo stesso tempo, viene depositato uno strato nanoisolante di nano-nichel da 35μm + una struttura dello strato anticorrosivo ricco di zinco epossidico. La spruzzatura basata sui contorni garantisce una copertura del 100% del rivestimento con angoli arrotondati.
Risultati e valore
This all-in-one solution completely abolished the secondary outsourcing, because of this cutting approximately 15% of hidden logistics costs, bringing the single-batch logistics loss rate down to 0.3%, and the cycle time was shortened to 9 days only. Corrosion-resistant bent parts from this batch of bent part coating service passed the 1500 hours of neutral salt spray as per ASTM B117.
The bending coating quality was so good that it went to the top levels of industry standards with red rust and peeling being zero at the high stress bending areas, and with adhesion, the grade was ISO 2409 Grade 0. In the end, the client signed a contract with LS Manufacturing to be the only strategic one-stop manufacturer for their mid-term global supply chain.
One-stop integration can simultaneously improve corrosion resistance and optimize supply chain costs. You can upload engineering drawings and performance requirements to obtain a customized one-stop solution and quotation for custom coated metal parts.

What Custom Metal Bending Manufacturer Technical Capabilities Are Required For High Risk Chemical Applications?
Custom metal bending manufacturers meet very high standards when it comes to handling chemical applications that involve high risk factors. For working on corrosion protection projects of metal bending parts in highly corrosive environments, some of the key requirements for these manufacturers include having dual system quality certification, being capable of performing complete non-destructive testing, and having fully automated, closed-loop dip coating production lines.
Specialty materials bending features
Materials used for pipelines or structural parts in chemical, pharmaceutical, or petrochemical industries include, aside from regular steel, specialty materials like Hastelloy, titanium alloys, and 316Ti stainless steel. These materials are not within the research scope of regular custom metal bending manufacturers in regard to bending material compatibility.
Because of this, they may end up causing excessive deformation or intergranular damage. Only a handful of bending process databases exist for these kinds of materials. We have the facility to bend as many as 20 different specialty alloys without affecting the bending grain structure.
Complete non-destructive testing system
In high-risk chemical scenarios, micro cracks may cause material leakage accidents, and full process non-destructive testing is an essential capability for bent part surface treatment. We have at our disposal magnetic particle testing (MT) and dye penetrant testing (PT) systems that help us detect any microscopic crack whenever and wherever it might occur with 100% accuracy after the bending process and before coating, because of this ensuring the entire batch of pipe fitting is stress-free in the core stress area. This is a very trustworthy way of validating bending safety in high risk chemical environments and effectively eliminating the risk of leakage.
Three core competencies outlined below should be the basis for those suppliers who intend to take on custom coated metal parts in high risk chemical environments:
- ISO 9001 and IATF 16949 dual quality system certifications.
- Non-destructive testing capabilities like magnetic particle testing and penetrant testing.
- A closed-loop surface treatment production line that meets environmental standards.
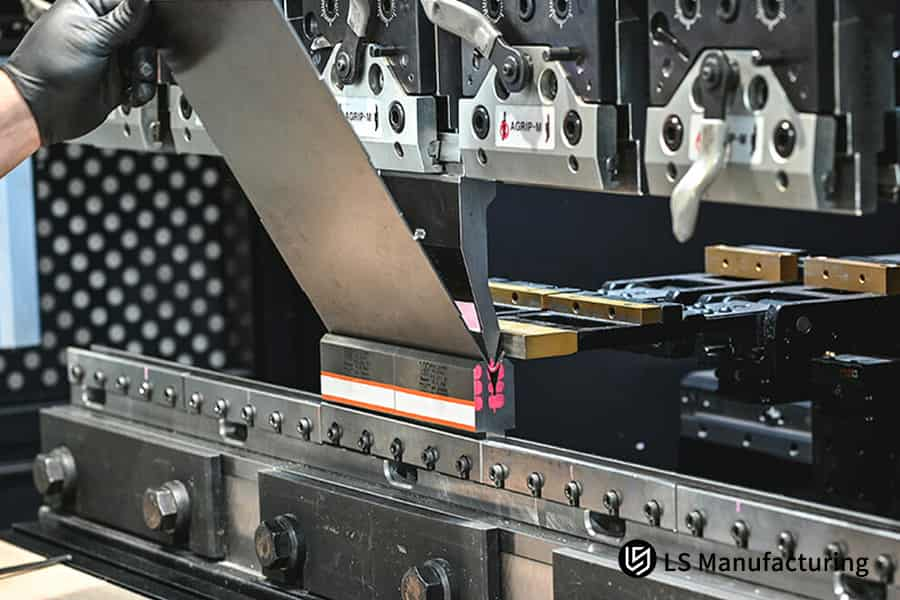
Figure 4: Worker in yellow gloves operating press brake to bend metal sheet.
How To Optimize Individual Batch Sourcing Costs For Custom Precision Bending With Integrated Coatings?
The key to reducing the single-batch sourcing cost of custom precision bending coated parts is a one-stop integration of the entire process. Normally, the eastern procedure (secondary packaging, cross-factory logistics losses, and quality claim premiums) will be eliminated if the eastern one-stop integration is realized. Here the two separate chains of bending and electroplating are merged into a single closed-loop production.
Hidden procurement costs composition and decomposition
The hidden procurement costs in supply chain management can cause the purchase cost (unit price) to be relatively minimal. Typically, cross-factory logistics, repackaging, and claims and delays due to shifting of liabilities are the main causes of around 15% -20% of the total bending sourcing cost for custom precision bending. Still, these aspects are very much overlooked by the procurement personnel.
The cost differences between the traditional dual-supplier model and the one-stop integrated model can be seen in the table below:
| Tipo di substrato | Intervallo dell'angolo di piegatura | Valore di compensazione del ritorno elastico standard | Compensazione dello spessore del rivestimento | Tolleranza angolo finale |
| Acciaio inossidabile 316L | 30°-90° | 1,5°-2,5° | 25μm | ±0,2° |
| Acciaio al carbonio Q355B | 30°-90° | 0,8°-1,5° | 25μm | ±0,15° |
| Lega di alluminio 6061 | 30°-90° | 2°-3° | 20μm | ±0,25° |
| Lega di titanio grado 5 | 30°-90° | 3°-4° | 25μm | ±0,3° |
Unfortunately, most of the companies do not realize that the impact of bending hidden expenses on the total procurement costs is much higher than the difference in unit prices.
Path to Cost Reduction through One-Stop Integration
One-stop integration means a bending and surface treatment in the same factory area, which can eliminate all cross-plant handling links. At the same time, one supplier who takes the full quality responsibility, that means, avoiding delays and costs from claims due to buck-passing between factories, is the main direction for cost reduction and efficiency improvement in metal bending finishing service. This optimization of the bending supply chain is capable of shortening bending lead times a lot and raising supply chain responsiveness.
In general, a combination of post bending finishing service can help reduce costs in three main areas:
- Getting rid of turnover losses: Eliminating hidden expenses like cross-factory logistics and secondary packaging.
- Delivery time reduction: Minimizing capital costs related to inventory holding and project delays.
- Single point of quality responsibility: Preventing claims and rework costs resulting from the buck-passing between factories.
The benefits of hidden cost optimization far exceed unit price reductions. You can provide your existing procurement parameters, and we will calculate the overall cost optimization potential of a one-stop custom precision bending solution free of charge.
Why Is Checking Vendor Testing Validation The Non Negotiable Final Step In Professional Custom Metal Framing Supplier Inspection?
The review of a supplier's testing validation report is considered the final defense to confirm that a custom metal framing supplier is a professional one. The buying party should ask the supplier for cross-cut adhesion test results, complete surface film thickness maps, and batch salt spray data logs, without accepting a spoken promise without evidence.
Main Elements of Documentation for Factory Quality Inspection
The quality of surface coating is taken as a given, short-term corrosion resistance can be tested by the human eye. The bending quality documentation of a metal supplier, professional in the framing sector, needs four main elements: measurements of dimensions, evaluation of the release of stress, measurement of thickness by an X-ray thickness gauge at the bend fillet area, and the results of adherence tests.
Major Verification Aspects for In-Person Factory Audits
Factory on-site audit should be the time for purchasing people to check if the supplier has a separate salt spray testing lab and an environmental simulation chamber. Only factories with fully closed-loop bending test abilities can make sure that the corrosion resistant coated bending in production is consistent, and performance differences between samples and mass-produced parts are avoided. Independent testing is the fundamental core to guarantee bending production consistency and can erase the problem of manipulated samples that third-party submit.
Three core aspects need to be checked when evaluating the quality control capability of the bent part coating service supplier:
- Does the supplier own equipment for salt spray testing and environmental simulation that are independently operated?
- Is the supplier able to provide the three-coordinate measurement of the film thickness surface for the respective batch?
- Is the supplier capable of providing records of stress annealing and pretreatment processes which are complete?
Domande frequenti
Q1: What is the main reason to get post bending finishing service instead of pre-coated bending?
Pre-bending coating offers 100% complete bending coating coverage and secures the bending zone from micro tensile cracks, so there is no longer the risk of early localised perforation and red rust formation resulting from anti-corrosion layer cracking after bending of the pre-coated sheet.
Q2: What practices does LS Manufacturing implement to guarantee that the anti-corrosion coating perfectly adheres to bent surfaces under high stress?
We make sure that the bonding strength of the anti-corrosion coating in the bending deformation zone reaches Grade 0 (5B) level by carrying out 320℃ vacuum stress-relief annealing to remove the lattice residual stress immediately after bending, and thereafter doing ultrasonic multi-stage chemical activation to remove contamination.
Q3: Which exact technical standards do you utilize for the testing of corrosion-resistant coated bending parts?
We carry out our tests in compliance with the internationally recognized ASTM B117 and ISO 9227 neutral salt spray test standards and use as an additional measuring tool the ASTM D3359 cross-cut adhesion test and eddy current 3D coordinate measuring machine metal thickness measurement to be certain that the components are subjected and passed to the bending corrosion validation test conditions of extreme environments.
Q4: Could you make the coating layer thickness different/variable at certain parts of the custom-coated metal components so that the assembly tight clearance is met?
In fact, we operate CNC servo spraying together with contour masking customized for the particular shape to keep an anti-corrosion coating thickness of more than 25μm in the most vulnerable bending areas while at the same time tightly controlling the assembly sealing film thickness within 10μm to satisfy the requirements of precision assembly.
Q5: What is the average time frame for a metal bending finishing service project at LS Manufacturing?
The main reason is that we have bending, heat treatment, and coating lines in one factory. Because of this, the total delivery time for medium to large-volume orders can be cut drastically from the conventional 14-21 days totally across various factories to only 7-10 days.
Q6: How do you ensure that anti-corrosion bent parts do not suffer from hydrogen embrittlement during the final treatment stage?
At the chemical cleaning part, we totally give up the strong inorganic acid etching process which poses a high risk of hydrogen embrittlement simultaneously with the help of ultrasonic stripping technology, we use mild organic acids to prevent the hydrogen atoms from entering high stress bending areas, basically we stop the source of the problem.
Q7: Do you have a minimum order quantity (MOQ) for high end bent part coating service orders?
We do not impose a minimum order quantity for services of industrial-grade production of bent parts with coating under our one-stop solution even if the production order is for less than 10 prototype samples. Whether the production order is for a long-term mass production of tens of thousands of units, we can provide flexible capacity matching.
Q8: How can I obtain an accurate quote for fully integrated custom precision bending and post bending coating?
You can upload 3D drawings (supporting STEP/IGS/DWG formats) via our official secure encrypted channel, and the material, bending radius, and salt spray corrosion resistance requirement. Our technical personnel will provide you with a comprehensive quotation including a DFM analysis within 24 hours.
Riepilogo
In high value industrial B2B manufacturing scenarios, the traditional supply chain model that separates bending and anti-corrosion surface treatment is gradually being replaced by the mid-to-high end market as microscopic defects like bending stress cracking and coating embrittlement become known.
Finishing services after bending are able to remove residual stress, cover fully the bending microcracks and even control micron-level tolerances. Both data and case studies justify that the manufacturing of bending + post-treatment under one roof is a scientific route for industrial enterprises to address premature corrosion of parts and reduce total cost of ownership.
Do not allow surface treatment defects of simple, separate processes at the low-end to shorten the product life of your costly equipment. LS Manufacturing presents a one-stop closed-loop solution combining DFM collaborative design, CNC servo precision bending, vacuum stress-relief annealing and post bending coating to salt spray grade 1500 hours.
Contact our team of technical experts or upload your 2D/3D engineering drawings (STEP IGES PDF format) to get a free DFM manufacturing feasibility assessment and a one-stop mass production quote. We assure a tailored technical solution from our engineers within 24 hours, giving you strong quality support for your rise in the high end industrial market.
📞Tel: +86 185 6675 9667
📧Email: info@lsrpf.com
🌐Website: https://lsrpf.com/
Esonero di responsabilità
The contents of this page are for informational purposes only. LS Manufacturing services There are no representations or warranties, express or implied, as to the accuracy, completeness or validity of the information. Non si deve dedurre che un fornitore o produttore di terze parti fornisca parametri prestazionali, tolleranze geometriche, caratteristiche di progettazione specifiche, qualità e tipo di materiale o lavorazione attraverso la rete di LS Manufacturing. It's the buyer's responsibility. Require parts quotation Identify specific requirements for these sections.Please contact us for more information.
Team di produzione LS
LS Manufacturing è un'azienda leader del settore. Focus su soluzioni di produzione personalizzate. We have over 20 years of experience with over 5,000 customers, and we focus on high precision CNC machining, Sheet metal manufacturing, 3D printing, Injection molding. Metal stamping,and other one-stop manufacturing services.
Our factory is equipped with over 100 state-of-the-art 5-axis machining centers, ISO 9001:2015 certified. Forniamo soluzioni di produzione veloci, efficienti e di alta qualità a clienti in più di 150 paesi in tutto il mondo. Che si tratti di produzione in piccoli volumi o di personalizzazione su larga scala, possiamo soddisfare le vostre esigenze con la consegna più rapida entro 24 ore. scegli LS Manufacturing. This means selection efficiency, quality and professionalism.
To learn more, visit our website:www.lsrpf.com.


| Cost Dimensions | Traditional Dual-Supplier Model | One-Stop Integrated Model | Cost Optimization Range |
| Cross-Plant Logistics Costs | Per Unit Cost 8% | 0 | 100% |
| Packaging Losses | Per Unit Cost 4% | 0.5% | 87.5% |
| Quality Claim Costs | Per Unit Cost 6% | 1% | 83.3% |
| Delivery Cycle Costs | 22-Day Cycle Corresponding Capital Cost | 9-Day Cycle Corresponding Capital Cost | Approximately 59% |
| Total Hidden Cost Percentage | Approximately 18% | Approximately 1.5% | Approximately 91.7% |
