 日本語



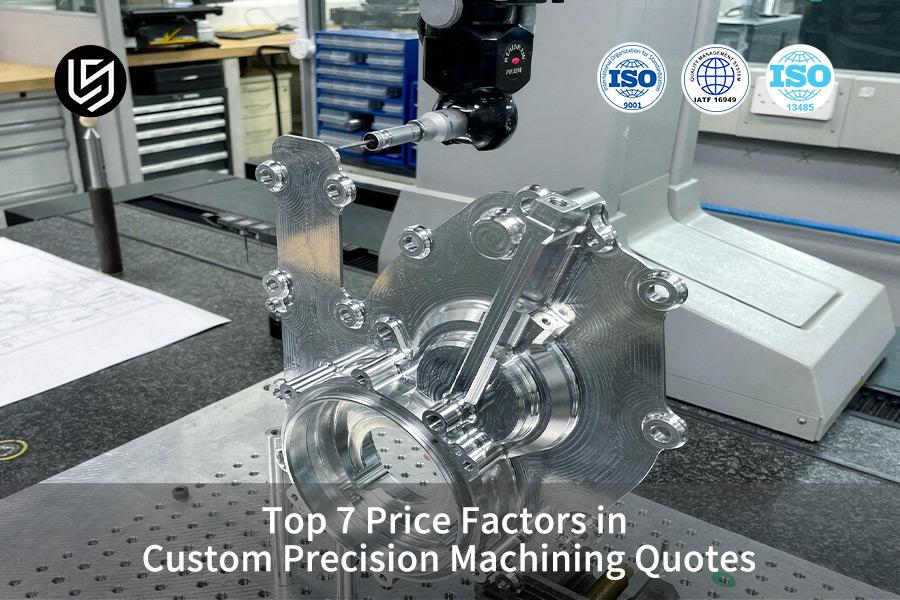
カスタム精密加工見積もりは、高精度コンポーネントの正確な価格設定と予算超過を解決するスマートなコスト ツールです。
LS Manufacturing は、医療グレードの品質を備えた自動 DFM と多軸治具により、単一部品のコストを最大 27.0%削減します。
重要なポイント:
- デカップリング構造と公差: 重要でない部品の公差を精密グレード (±0.005 mm) から標準グレード (±0.01 mm) に緩和することで、加工時間と CMM 測定時間が約短縮されます。 15%~20%。
- 頻繁なクランプによりコストが増加: 頻繁な再位置決めとクランプを避けるために5 軸同時加工技術を採用することで、複雑なコンポーネントの不良率が 14.2% であるのに対し 2.1% となり、固定 NRE コストが削減されます。実質的に。
- バッチ数量償却: バッチ サイズが大きくなるほど、CAD/CAM プログラミングやシミュレーションなどのセットアップ コストの分散がより効率的になり、単位生産リード タイムが最大 38.9% 短縮されます。
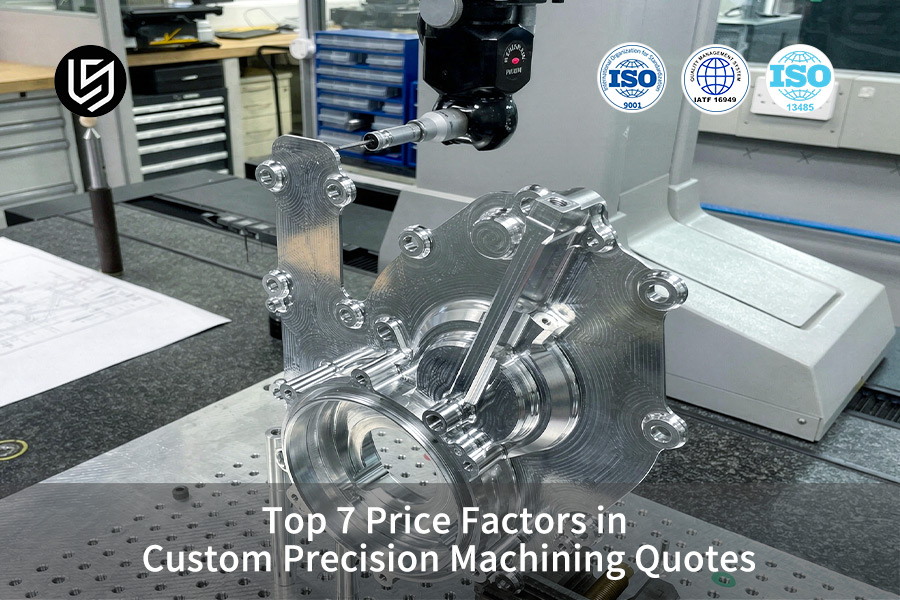
カスタム精密機械加工の見積もりを決定するコスト要因は何ですか?
カスタム精密加工の見積もりは、材料のコスト、加工時間率、治具のコスト NRE、公差クラス、および二次加工によって異なります。 ±0.002 mm 未満の公差でカスタム精密コンポーネントを機械加工する場合、設計エンジニアはセットアップ時間を長くする必要があります。専門の精密機械加工サービスを利用することで、すべての変数が適切に定量化されることが保証されます。
以下に示すように、公差の定義などの重要な精密機械加工のコスト要因が総コストの大半を占めます。
<本体>あるグレードから別のグレードへのコストの130%の増加は、公差の向上によりカスタム製造コストがいかに増加するかを明確に示しています。確立された精密機械加工プロセスにより、さまざまな製造ロットを通じて再現性が維持されます。
機能シール面のみに ±0.002 mm の公差仕様を使用すると、部品はプロジェクト全体のコストを 20% 削減できます。設計プロセスの早い段階で、最適な精密加工ソリューションを選択してください。
データ ソース:ASME Y14.5-2018 幾何寸法および公差規格および LS Manufacturing 2025 ~ 2026 自動 DFM 3D/2D 図面解析ログ (プロジェクト #MED-2026-8942、サンプル サイズ > 1,200 部品)。
精密機械加工コスト要因ガイドをダウンロードして、公差の分類だけで見積もりに 130% 追加できる方法と、全体で 20% 節約するために機能的に必要な箇所にのみ ±0.002mm を適用する方法を学びましょう。
材料の選択は精密加工のコスト要素にどのような影響を与えますか?
材料の選択は、精密機械加工のコスト要因の主要な決定要因の 1 つであり、材料の選択とサイクル タイムと工具の相関関係を通じて見積もりの予測不可能性を解決します。着る。 Ti-6Al-4V は、AL 7075-T651 の 300+ m/min と比較して、30~50 m/minで切削します。これは 6~10 倍遅いです。
原材料コストのスプレッド
航空宇宙グレードのアルミニウムと特殊ステンレス鋼では、体積コストが3~5 倍異なります。腐食しないブラケットに 316L の代わりにAL 7075-T651を使用すると、 材料コストが60% 削減されます。他の材料の DFM 評価を依頼すると、カスタム精密製造のコストが削減されます。
安価な材料を早期に評価すると、原材料コストが最大 80% 削減されます。
実用的なポイント: 新しい部品を設計するときは、常に DFM 材料代替解析を依頼してください。
切削送り速度の制約
硬度が HRC 52 を超える場合、より柔らかい材種 (たとえば、HRC 22 の 6061-T6) と比較して、 切削速度が40~60%低下します。硬度が HRC 55 を超える場合は、追加の焼きなまし手順が必要になり、 炉内で8 ~ 16 時間かかります。非摩耗面の最大硬度を HRC 48 に制限することで、これらの損失を防ぎます。これが、精密加工サイクル タイムの原因の 1 つです。
部品の場合、機能しない表面の硬度を HRC 45 未満にすると、焼きなましの追加費用を防ぐことができます。
実用的なポイント:標準の切削速度を維持するために、耐摩耗性が必要ない表面では最大硬度を HRC 45 に制限します。
工具摩耗償却
Ti-6Al-4V は、15 ~ 20 分で超硬インサートを摩耗させます。アルミニウムは 1 つのエッジあたり 90 分以上持続します。工具の消費コストは複数の部品に分散する必要があります。工具の摩耗コストは、 透明性の高い精密部品の見積書に含まれています。 精密加工ツールの摩耗コストを理解すると、材料の選択肢を検討するのに役立ちます。
工具の摩耗の見積もりを取得すると、超硬合金による予期せぬ高額な費用を回避できます。
テイクアウト アクション アイテム: 超硬合金の精密部品の見積もりで、別の工具消費項目を要求します。
データ ソース: 機械ハンドブック第 31 版、切削パラメータのセクション、および ISO 513 切削材料分類規格。
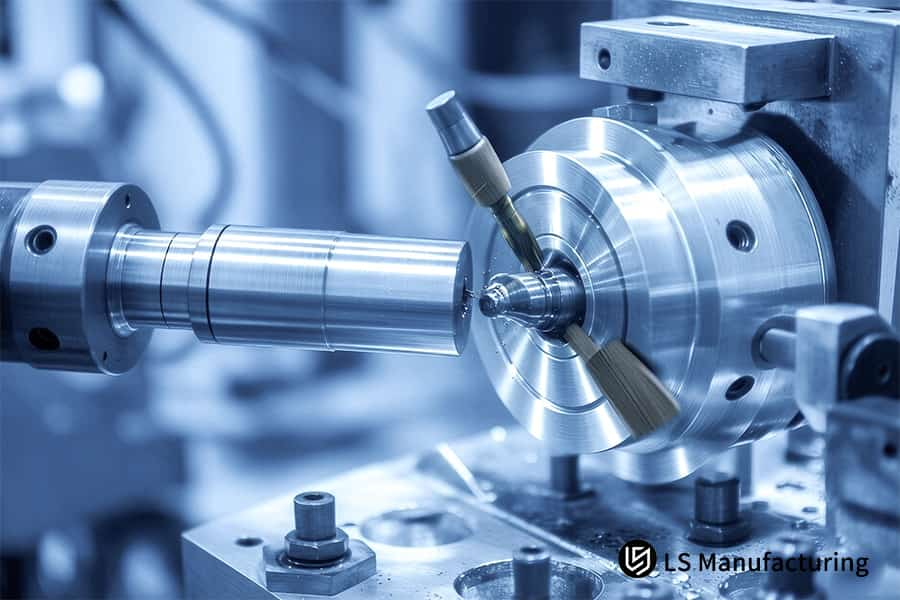
図 1: 工場で切削工具を使用して、アルミニウム トランスミッション シャフトを 0.01 mm の精度で精密機械加工します。
公差が厳しいとカスタム精密機械加工の価格が高くなるのはなぜですか?
厳しい公差の機械加工は、カスタム精密機械加工の見積もりのコスト倍増であり、送り速度の低下、熱制御、全数検査という 3 つの制御の実装による予期せぬ価格の上昇に対処します。加工公差が±0.01mmから±0.002mmになると、これらの制御が有効になります。この精密加工公差への影響は、機械の安定性から始まります。
熱安定性制御
マシンには、20°C ± 0.5°C の環境で60 ~ 90 分間の予熱が必要です。そうしないと、 スピンドルの成長が 1 ℃ ごとに3 ~ 5 μm 膨張すると、部品が公差を超えてしまいます。管理された環境には追加の費用がかかります。部品の場合、熱によるスクラップは発生しません。
より長い QC フェーズを全体の生産スケジュールに織り込む必要があります。
フィニッシュパスの短縮
必要なRa 0.2 μmを達成するには、仕上げパス深さが0.3 mmから0.15 mmに減少し、これにより工具パスが2倍になり、 加工サイクル時間が70~100%増加します。その結果、 部品ごとのカスタム CNC 加工価格が直接増加します。 精密加工プロセスのコストを知ることで、仕上げをどこで使用するかを理解することができます。
あなたの場合、過剰なサイクル時間を節約するために、シール面にのみRa 0.2 μm 仕上げを適用します。
高額な検査コスト
各測定は Zeiss CMM (0.0009 mm 精度) で実行する必要があります。完全な100%検査には、サンプリングの3~5 倍のQA時間がかかります。これらのCNC 加工の価格要因は、公差が小さい場合には避けられません。適切な精密機械加工の品質管理により、検出されない公差シフトによるバッチの不良が発生しないようにします。
実用的な重要なポイント
データ ソース: ASME Y14.5-2018 幾何寸法および公差標準および Zeiss CMM 校正レポート (測定精度 0.0009 mm)。
主なコスト要因と最適化のクイック リファレンス
クイック リファレンス ガイド: 部品設計が見積もりに与える影響をすぐに評価するには、主なコスト要因の概要に関する次の表を参照してください。
| 見積ディメンション | 従来グレード (±0.01 mm) | 超精密級 (±0.002 mm) |
| 表面粗さの要件 | Ra 1.6 μm | Ra 0.2 μm |
| CMM の完全な検査頻度 | サンプリング (AQL 1.0) | 100% 全寸法検査 |
| 相対加工コストの基準 | 1.0 倍 | 2.3 倍 |
結論: 情報によると、初期設計段階で公差と構造構成を適切に管理することで、購買チームは製造時に 30% 以上の不必要なプレミアムを回避できることがわかりました。
形状の複雑さがカスタム製造コストをどのように増加させるのか?
形状の複雑さは、カスタム製造コストに影響を与える主な要因の 1 つであり、追加の軸、制限されたツールへのアクセス、追加のセットアップによって増加します。深いキャビティと薄肉を特徴とする部品は、±0.005 mm の位置公差を持つ 5 軸シングルクランプ加工を使用して、複数の治具の問題を解決します。
| 主なコスト要因 | 典型的なテクニカル指標 / 状態 | 見積もりへの相対的な影響 | LS 製造最適化戦略 |
| 材料の機械加工性 | AL 7075-T651 VS 316L ステンレススチール | カットまでの時間が 40%~80% 増加しました | さまざまな高切削性材種と適切な切削パラメータ Vc を提案します |
| 公差グレード | 公差が ±0.01 mm から ±0.002 mm | コストが 100%~130% 増加 | 超精密公差マーキングを合わせ面にのみマークし、非合わせ面ではリラックスします |
| 幾何学的複雑さ | 3 軸多面セットアップから 5 軸単一セットアップへ | セットアップ コストが 30% 削減 | 5 軸同時加工テクノロジーを使用して、セットアップ ツールのコストとセットアップ時間を節約します |
| 表面の後処理 | アズカット VS MIL-A-8625 ハードコート陽極酸化 | 物流コストと固定陽極酸化処理コストが総生産コストに追加されます | サプライ チェーンを統合し、陽極酸化処理と塩水噴霧試験をワンストップで提供します |
深いポケットの場合、5 軸の単一セットアップ アプローチにより、複数回の位置変更による誤差の蓄積が軽減されます。したがって、これは、サイクル タイムが指数関数的に増加することなく、豊富な資金を確保できることを意味します。
薄肉の場合、クライム フライス加工により、特別な固定プロセスを必要とせずに応力のバランスが確保されます。したがって、これは、真空固定具なしでも許容範囲内に収まる薄い壁があることを意味します。
マルチアングル サーフェスの場合、単一パスのツール パスにより位置決めエラーが確実に減少します。したがって、部品にとって、統合された機能により全体のエラーが最小限に抑えられ、 それによってカスタム精密製造コストが削減されることを意味します。 精密加工コスト分析がこの点を証明します。
実用的な重要なポイント
- 短くて硬い工具に対応できるよう、設計の内側のコーナー半径が 3 mm であることを確認してください。
- 厚さ1.5 mm未満の壁に一時的なサポートリブを設けます。
- 3 つ以上の異なる面を持つ部品については、精密部品の見積もりで5 軸と 3 軸の比較をリクエストしてください。
データ ソース: LS Manufacturing 2025 ~ 2026 自動 DFM 3D/2D 図面解析ログ (サンプル サイズ > 1,200 部品)。
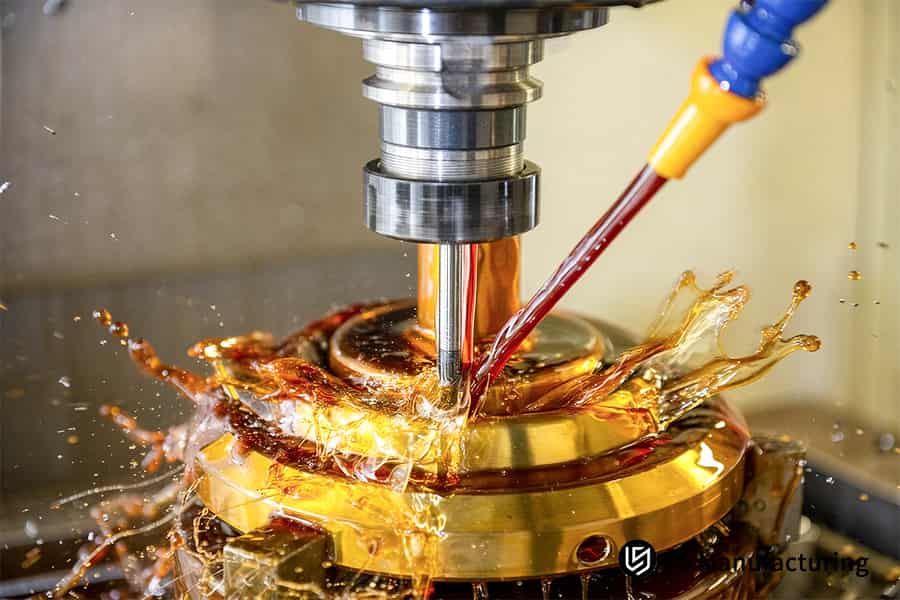
図 2: ワークショップで冷却液を流しながら、銅合金コンポーネントを公差 0.005 mm まで精密機械加工で研削します。
このガイドを担当するエンジニアの紹介
過去 15 年間にわたり、当社は医療業界および航空宇宙業界のクライアントの 1,200 件を超える DFM ケースを分析してきました。このガイドでは、ASME 規格や公差等級 ASME Y14.5-2018 など、カスタム精密機械加工部品の価格に影響を与える 7 つの要素について説明します。この記事は、当社の上級精密工学スペシャリストであるグロリアが、 何百もの引用事例を15 年以上に渡って執筆した後、執筆しました。
あるケーススタディでは、±0.002 mm シールを備えた 316L ステンレススチールのハウジングが、6 つの非機能機能に対して ±0.05 mm に変更され、カスタム製造コストが23%削減されました。別の航空宇宙用ブラケットはTi-6Al-4V から AL 7075-T651 に変更され、材料コストが 58% 削減されました。すべての要素は、実際に納入された部品の品質管理フレームワーク (ASQ 互換) に基づいています。
グロリアは、深い穴と薄い壁の 400 以上の図面を研究しました。 ±0.01 mm から ±0.002 mm へのコストの 130% 増加を含む各推奨事項には、DFM ログと Zeiss CMM データ (0.0009 mm 精度) が含まれています。 部品の DFM 分析を無料でご希望の場合は、LinkedIn で Gloria にお問い合わせください。Gloria はエンジニアからの問い合わせを毎週評価します。
生産量が CNC 機械加工の価格要因に影響を与えるのはなぜですか?
生産量はCNC 加工の価格要因の重要な決定要因であり、ユニット間で NRE を固定的に分散することでコストの不確実性を排除します。単一部品を製造する場合、セットアップコストは総コストの50%に達する場合があります。この精密機械加工の NRE コストは、量が増えるにつれて重要でなくなります。
CAM のプログラミングとシミュレーション
CAM のプログラミングと衝突のシミュレーションは、関係する数に関係なく、1 回限りの費用です。 10 個注文の場合、 プログラミング費用はパーツごとに 15 ~ 25 ドルかかります。 500 個の場合、 コストは部品あたり 1 ドルを下回ります。初期注文の量を増やし、デザインを組み合わせてユニットあたりのコストを削減します。
高精度 CNC 加工で生産バッチを組み合わせることで、ユニットあたりの CAM プログラミング コストが最大 95% 削減されます。
初回商品検査 (FAI) の費用
CMM 上のコンポーネントの FAI には2 ~ 4 時間かかります。少量生産(部品 5 ~ 20 個)の場合、FAI は部品の単価を 30% ~ 50% 引き上げることになります。単一の FAI サイクルとして複数のコンポーネントの FAI を実行すると、 各コンポーネントのカスタム CNC 加工価格 を節約できます。 精密加工のバッチ料金により、最も効果的な検査が保証されます。
類似コンポーネントの FAI のバッチ処理により、検査コストが大幅に削減されます。
自動消灯プロダクション
大量生産が夜勤時の消灯生産を可能にし、時間当たりの人件費を 40% ~ 60% 削減する鍵となります。 200 パーツを超える数量では、パーツあたりのコストが最も安くなります。専門的な精密加工見積もりサービスは、段階的なボリューム価格を提供します。
自動化プロセスの利点を得るには、200 個を超える大量の部品が必要です。
実用的な重要なポイント
データ ソース: LS Manufacturing 2025 ~ 2026 自動 DFM 3D/2D 図面解析ログ (プロジェクト #MED-2026-8942、サンプル サイズ > 1,200 部品)。
精密部品の見積もりにおいて表面仕上げはどのような役割を果たしますか?
表面仕上げは精密部品の見積もりで発生する完全なコストであり、将来の加工中の変動リスクに関連するすべてのコストは、効果的なサプライ チェーン管理によって確実に対応されます。表面仕上げがRa 1.6 μm の機械加工されたままの部品が最も安価です。この精密加工の見積もりで得られるコストの節約は、MIL-A-8625 Type III に基づいて実行される追加プロセスごとに増加します。
コーティングの厚さと腐食テスト
硬質陽極酸化処理により50 µm のコーティング厚が得られるため、材料の寸法仕様が変更され、CAM 処理中の事前許容値が変更されます。 精密加工の見積もりサービスでは、精密加工の公差の影響が考慮されます。 ASTM B117 テストに準拠した 1,000 時間 の塩水噴霧テストには、材料のバッチがかかります。
コーティングの厚さを決定するということは、必要な事前補正を決定できることを意味し、50 個以上の部品をバッチ処理することで、精密機械加工検査のコストが削減され、 カスタム精密機械加工の見積もり。
実用的な重要なポイント
- 図面でコーティングの厚さを決定し、事前補償を計算します。
- 腐食テスト用のバッチ テスト クーポンを実行して、各アイテムのコストを削減します。
データ ソース: MIL-A-8625 Type III 軍用グレードの硬質陽極酸化仕様 (コーティング厚さ 50 μm、1,000 時間の塩水噴霧試験基準)。
図 3: 高圧冷却システムを使用して、アルミニウム エンジン ブロックを公差 0.02 mm まで精密機械加工で切断します。
セットアップ要件と治具は精密加工コストにどのような影響を与えますか?
セットアップ要件と治具は、標準化されたワークホールディング ソリューションを通じてコストの予測可能性の問題を解決するため、精密機械加工のコスト要因の NRE 部分です。カスタム フィクスチャの場合はセットアップ時間が15 ~ 30 分かかり、カスタム製造コストが増加します。 精密加工設定の最適化ライブラリにより、この値は減少します。
| フィーチャ タイプ | 3 軸アプローチ | 5 軸アプローチ |
| 深いキャビティ (深さ > 5x 工具径) | マルチセットアップ、速度が40~60%低下 | ヘッドを傾けた単一セットアップ。送り速度を維持 |
| 薄壁 (< 1.5 mm) | 真空器具が必要です | 交互上昇ミリング。 精密機械加工薄肉技術 |
| マルチアングル サーフェス | 5 回以上の手動位置変更 | 1 つの連続したツールパス |
標準バイスとカスタムソフトジョーの比較
標準フィクスチャには追加費用はかかりません。ソフトジョーは特殊なためフライス加工と位置合わせが必要です。平面を平行に形成することで、精密加工治具の設計コストが削減されます。
平らな表面により、ソフトジョーの追加費用なしで標準的なバイスを使用できます。
複数のセットアップ エラー
それぞれの手動設定では、ツールをゼロに設定するのに15~30 分かかります。 5 つのセットアップでは、 非機械加工の場合は75 ~ 150 分かかります。複数のセットアップによる追加時間により、CNC 加工の価格要因が増加します。
すべての操作を 1 つのセットアップに結合すると、追加の調整時間は不要になります。
真空器具の開発
薄肉部品の変形には、±0.005 mm 未満の真空治具が必要です。独自の精密機械加工戦略により、歪みのない安定性が実現します。
つまり、1.5 mm 未満の壁に真空固定具を使用すると、部品の寸法安定性が保証されます。
データ ソース: LS Manufacturing 2025 ~ 2026 自動 DFM 3D/2D 図面解析ログ (プロジェクト #MED-2026-8942、サンプル サイズ > 1,200 部品)。
納期スケジュールはカスタム CNC 加工の価格にどのような影響を与えますか?
納期スケジュールの圧縮は、カスタム CNC 加工価格に直接追加される追加コストであり、MES スマート スケジューリングと棒在庫を使用してコスト増加を解決します。標準リードタイムが18 日から 11 日に短縮されると、進行中の生産バッチが中断され、原材料の航空輸送が使用されます。 急ぎの注文の精密加工システムにより、こうした中断が軽減されます。
スケジュール中断のオーバーヘッド
進行中のバッチ実行を停止した場合、ゼロを再設定してマシンをリセットする必要があり、中断ごとに2~4 時間かかる機会コストが発生します。 MES テクノロジーによってサポートされる精密加工システムは、完全な故障を起こさずに緊急のインサートを行うことに重点を置いています。
5 営業日以上の事前通知により、精密加工見積もりサービスの15~20%の急ぎ割増しが回避されることが保証されます。
資材急ぎ料金
特殊なアルミニウムまたはチタン合金が入手できない場合は、速達での発送が必要です。チタンを50 kg 注文した場合、 空輸の場合は配送料だけで 200 ドルから 400 ドル かかります。 カスタム精密製造素材を使用すると、そのような手数料を回避できます。
急ぎの注文をする前に材料の在庫状況を確認することが重要です。
残業代とシフト割増賃金
時間外労働割増金は、1 時間当たりの通常の人件費の1.5 ~ 2 倍です。より大きな生産時間枠に残業を分散させることで、計画された残業のコスト効率が向上します。 シフトワーク精密加工分析により、最もコスト効率の高いスケジュールを決定できます。
部品に関しては、部分出荷 (50% は 11 日目に配達され、残りは 18 日目) を受け入れることで、残業コストが最大 40% 削減されます。
実用的な重要なポイント
データ ソース: LS Manufacturing 2025 ~ 2026 自動 DFM 3D/2D 図面解析ログ (プロジェクト #MED-2026-8942、サンプル サイズ > 1,200 部品)。
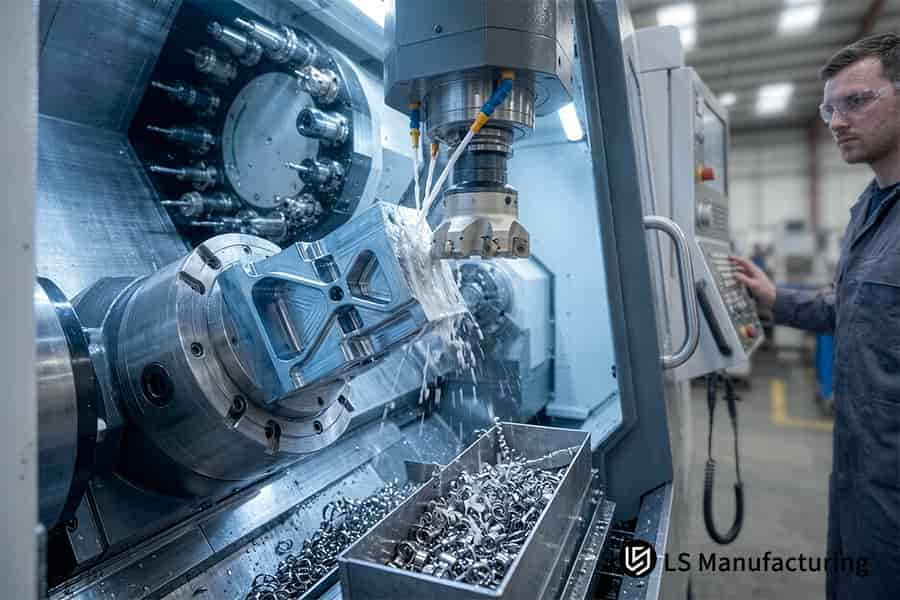
図 4: オペレーターがプロセスを監視しながら、大型のスチール製モールド ベースを 0.01 mm の精度で精密加工します。
ケーススタディ: LS Manufacturing の医療用流体制御バルブ用精密 CNC 機械加工: 5 軸の最適化により 27.0% のコスト削減を達成
5 軸精密機械加工プロセスは、手術用ロボットの弁本体 (部品) の14.2% の不良率と 18 日間の製造時間の問題を解決する単一のセットアップ プロセスです。 #MED-2026-8942)。
クライアント チャレンジ
元の 3 軸手順では、AL 7075-T651 バルブ本体に対して 5 つの手動セットアップがありました。荒加工段階後の応力解放により±0.005 mm のボアが歪み、 結果として 14.2% のスクラップが 285 円 、 リードタイムは 18 日 となりました。この遅延により、クライアントの臨床検証のスケジュールに 6 週間の遅れが生じました。
プロセス内の 1 つの弱い部分により、14% のスクラップが発生し、数か月に及ぶリードタイムが発生する可能性があります。
LS 製造ソリューション
チームは、最初のカット テスト中に、アルミニウムの切断応力によりクランプを解除した後、±0.005 mm の穴が3 ~ 5 ミクロン収縮することを発見しました。粗加工段階の後に焼きなまし段階が追加され、プロセスは DMG MORI DMU 80 機械による 5 軸同時加工 に進みました。空気圧式クイッククランプ治具により、1 回のセットアップで 6 つの表面すべてが固定されました。この精密機械加工プロセスの再設計により、歪みの問題は解決されました。
追加の中間熱処理ステージにより、主な故障モードが修正されました。
結果と値
セットアップ数が 5 から 1 に減少しました。パーツあたりのコストは、 285 円から 208 円に減少しました (27.0% 節約)。不合格率は14.2% から 2.1% に減少しました。リードタイムは18 日から 11 日 (38.9% 節約) に短縮されました。 Zeiss CMM はMIL-A-8625 Type III の承認を得て、すべてのコンポーネントを100%検査しました。 精密機械加工の品質保証により、クライアントの臨床試験は5 週間進みました。
コストの 27% 削減とリードタイムの 39% 削減は、市場投入までの時間の短縮と総所有コストの削減に相当します。
実用的な重要なポイント
- 穴が ±0.01 mm 未満の部品に対して DFM を実行して、応力点を見つけます。
- フィーチャが±0.005 mm未満のAL 7075-T651の場合は、荒加工後にアニーリングを適用します。
- 3 面以上を必要とする部品の 5 軸 1 セットアップ。
データ ソース: LS Manufacturing の医療グレードの低侵襲手術ロボット コンポーネント プロジェクト ログ (プロジェクト #MED-2026-8942、サンプル サイズ > 1,200 部品)。
AL 7075 バルブ本体では、5 つのセットアップと 14.2% のスクラップから 1 つのセットアップと 2.1% の欠陥まで。コストを 27% 削減し、リードタイムを 38.9% 削減する 5 軸 CNC の見積もりについては、お問い合わせください。

よくある質問
1.公差が厳しいと、精密加工の見積もりはどのように直接変化しますか?
公差が厳しくなると、切削プロセス中の送り速度が大幅に低下し、より多くのCMM 検査を実施する必要が生じます。たとえば、 ±0.01 mm から ±0.002 mm まで移動する場合、 加工費用が130%まで増加する可能性があります。 LS Manufacturing は図面を確認し、重要な嵌合面にのみ非常に厳しい公差を実装することを提案します。
データ ソース:Zeiss CMM 校正レポートおよび LS Manufacturing の実験データ。
2.価格とパフォーマンスのバランスが最も優れているのはどの材料選択ですか?
AL 7075-T651 は鋼鉄と同じくらい強度があり、また容易に機械加工できるため、最もコスト効率の高い金属です。 AL 7075-T651 は、316L ステンレス鋼よりも加工時間を 40% 短縮できます。材料評価の代替は、LS Manufacturing によってお客様に代わって実行されることがよくあります。
データ ソース: Machinery's Handbook の切削パラメータ ガイドライン。
3. 5 軸加工のコストが 3 軸加工よりも低くなる場合があるのはなぜですか?
5 軸加工では設備コストが多少高くなりますが、3 軸加工の場合に必要となるセットアップ手順やカスタム治具の非経常エンジニアリング (NRE) コストを繰り返すことなく、複数の面での作業を完了できます。 LS Manufacturing は、5 軸加工のおかげで、お客様のユニットあたりのコストを 27.0%削減することに成功しました。
データ ソース: プロジェクト #MED-2026-8942 の加工記録。
4.バッチサイズを増やすと、部品あたりのコストはどの程度削減できますか?
バッチサイズの増加により、初期プログラミングと機器のセットアップのコストが分散されます。バッチサイズが部品数 10 個から 500 個に増加する場合、部品あたりのコストの配分は 20% ~ 35% 減少します。 LS マニュファクチャリング は、プロトタイプから大量生産まで柔軟な段階的な価格設定を提供します。
5.表面仕上げは見積もり全体に大きく影響しますか?
はい。ハードコート陽極酸化や化学的不動態化などの後処理の追加プロセスには、外部の物流と追加のマスキング手順が必要となり、追加コストがかかります。 LS Manufacturing は、MIL-A-8625 規格を満たす部品の後仕上げをワンステップ プロセスで行うサービスを提供します。
データ ソース: MIL-A-8625 Type III 仕様。
6.エンジニアは CAD 設計段階でカスタム製造コストをどのように削減できますか?
エンジニアは、深いキャビティの小さな内角を排除し、壁を最小 1.5 mm まで厚くし、Ra 0.2 μm などの非現実的な高レベルの表面仕上げを課さないことで、コストを削減できます。 LS Manufacturing は、製造前の設計の最適化に役立つ無料の DFM 見積もり分析を提供します。
7.サプライヤーが見積もりに特急配送追加料金を追加するのはなぜですか?
急ぎの注文には、通常の生産プロセスの中断、時間外のスケジュールでの作業、および材料の緊急購入が伴います。リードタイムを18 日から 11 日に短縮すると、15% ~ 30% の急ぎ割増料金が発生します。 LS Manufacturing は、スマート MES スケジューリングと柔軟な生産能力計画を使用して、急ぎの注文コストを削減します。
8. LS Manufacturing では、品質管理のために過大な費用を課すことなく、どのようにして精度を確保していますか?
たとえば、LS Manufacturing は、CMM チェックとプロセス内プローブを統合するエラー回避アプローチを利用して重要な寸法を測定し、100% 検査を無駄にしないことで時間と費用を節約しています。 ISO 9001:2015 システムの完全導入により、お客様が不必要な QA 測定料金を支払うことなく、各バッチから最高品質の製品を確実に得ることができます。
概要
予算の制約内で作業を行う調達グループにとって、材料の機械加工性、クランプ、公差、体積がコストにどのような影響を与えるかを知ることは重要です。 DFM を早期に適用すると、オーバーエンジニアリングを防止し、合格率と配信の信頼性を向上させることができます。 LS Manufacturing は、ISO 9001 / ISO 13485、5 軸加工、DFM テクノロジーを備え、効果的な加工ソリューションをリーズナブルなコストで提供します。
高額な見積もりや配送の問題にうんざりしていませんか? 見積もりボタンをクリックして、3D/2D CAD ファイルをアップロードします。当社の経験豊富なエンジニアが DFM 用に設計を分析し、わずか 2 時間で機械加工の見積もりを提供します。
📞電話番号: +86 185 6675 9667
📧メール: info@lsrpf.com
🌐ウェブサイト:https://lsrpf.com/
免責事項
このページの内容は情報提供のみを目的としています。LS Manufacturing サービス情報の正確性、完全性、有効性については、明示的か黙示的かを問わず、いかなる表明も保証もありません。サードパーティのサプライヤーまたはメーカーが、LS Manufacturing ネットワークを通じて性能パラメータ、幾何公差、特定の設計特性、材料の品質およびタイプまたは仕上がりを提供すると推測すべきではありません。それは購入者の責任です。必須部品の見積もり これらのセクションの具体的な要件を確認してください。詳細についてはお問い合わせください。
LS 製造チーム
LS Manufacturing は業界をリードする企業です。カスタム製造ソリューションに焦点を当てます。当社は 5,000 を超える顧客と 15 年以上の経験があり、高精度のCNC 加工、板金製造、3D プリンティング、射出成形、金属スタンピング、その他のワンストップ製造サービス。
当社の工場には、ISO 9001:2015 認証を取得した最先端の 5 軸マシニング センターが 100 台以上備えられています。当社は、世界 150 か国以上のお客様に、迅速、効率的、高品質の製造ソリューションを提供しています。少量生産でも大規模なカスタマイズでも、24時間以内の最速納期でお客様のニーズにお応えします。 LSマニュファクチャリングを選択します。これは、選択の効率、品質、プロフェッショナリズムを意味します。
詳細については、当社の Web サイトをご覧ください:www.lsrpf.com

| 器具のタイプ | コストへの影響 | アプリケーション |
| 標準万力 | 追加料金なし | 単純な長方形のパーツ |
| カスタムソフトジョー | 1~2 時間の加工 + アライメント | 不規則な鋳物、薄肉 |
| バキュームテーブル | 開発に 3~5 時間 | ±0.005 mm の精度が必要な薄肉部品 |
