中文 (简体)


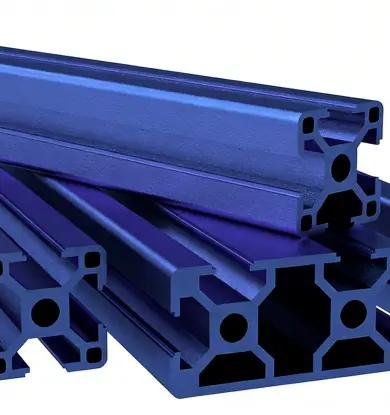
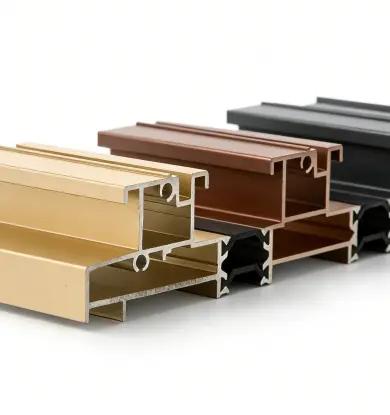
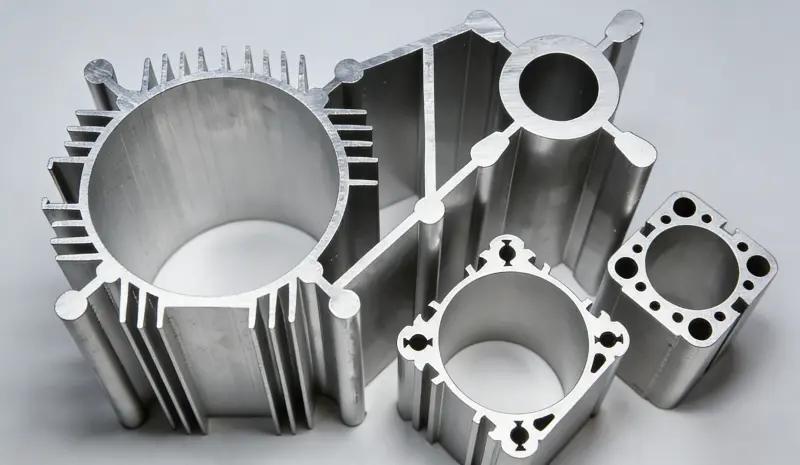
阳极氧化
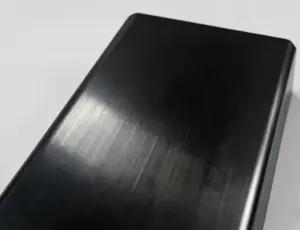
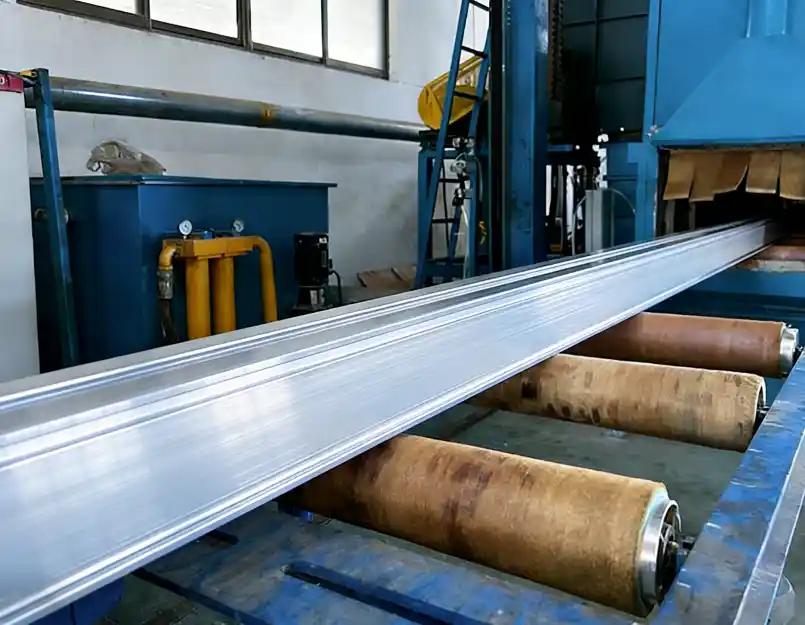
形成致密坚硬的氧化层,具有耐腐蚀性和电绝缘性;支持自然色/黑色/定制颜色,是高端建筑和精密电子产品的理想选择。
LS Manufacturing 提供超精密铝挤压解决方案,样品可在 3-7 天内准备好,公差为 ±0.01mm,拥有 80 多台机器,生产超过 500,000 个零件,并通过了 ISO 9001:2015 质量认证。
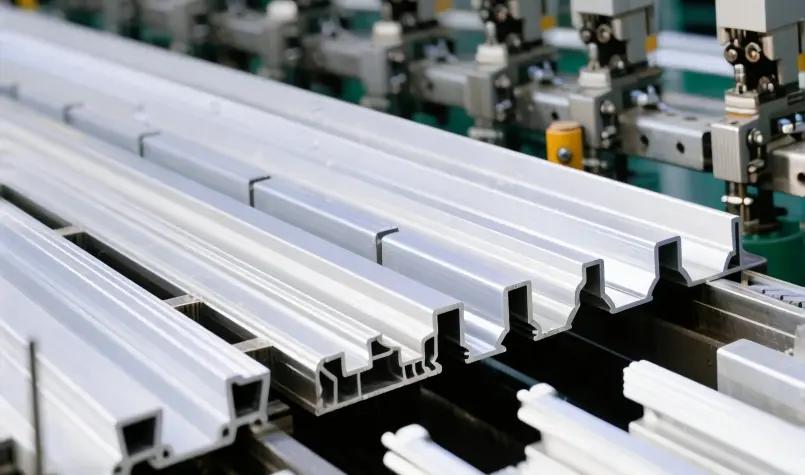
提供定制化的铝挤压服务,适用于原型生产、小批量试生产到批量生产,能够精确成型多规格/复杂截面铝型材。
该制造中心配备了80条智能挤出生产线(450吨-4000吨),能够高效处理各种复杂程度和批次的挤出需求;所有生产线均通过ISO 9001:2015认证,以确保稳定一致的质量。
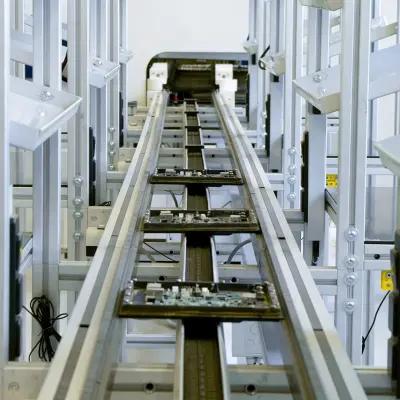
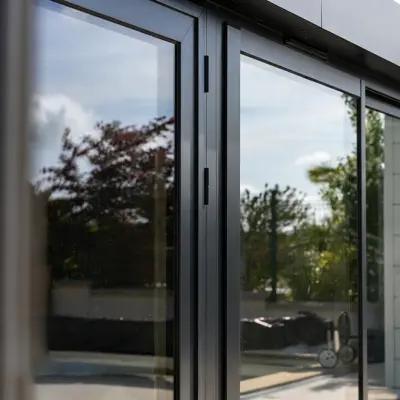
该产品形状和规格均可定制,适用于工业自动化设备框架、精密电子散热部件等场景,以及其他热门领域,例如:门窗型材、家用电器支撑结构和仓库货架框架。
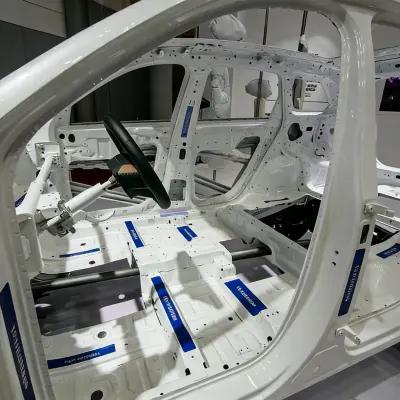
我们的标准合金体系涵盖不同强度等级、差异化耐腐蚀性能,并兼容多种加工工艺,是高端建筑系统、汽车精密零部件和高可靠性电子结构的理想之选。需要其他铝合金挤压件牌号?请提供您的性能指标要求。
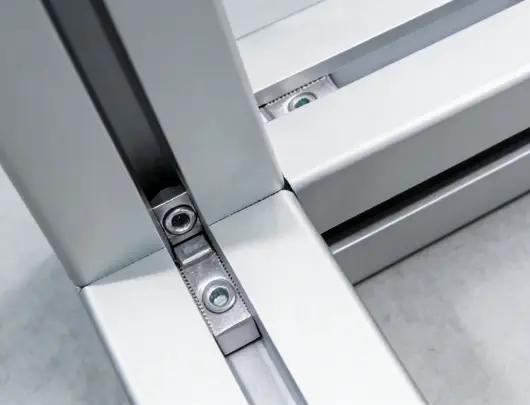
一种经沉淀硬化处理的中高强度铝合金,具有优异的抗应力腐蚀性能和良好的数控精密加工性能,适用于高端设备结构件、汽车底盘承载部件以及需要兼顾强度和耐腐蚀性的应用场景。焊接接头强度衰减率低,装配兼容性好。
表面处理可提高挤压铝件的耐腐蚀性、耐磨性和美观性。以下是LS Manufacturing的核心表面处理工艺;我们还提供定制解决方案,以满足您高精度应用场景的需求。
形成致密坚硬的氧化层,具有耐腐蚀性和电绝缘性;支持自然色/黑色/定制颜色,是高端建筑和精密电子产品的理想选择。
高附着力干粉,高温固化;耐刮擦/抗紫外线/耐化学腐蚀,颜色范围广,适用于户外高耐候环境。
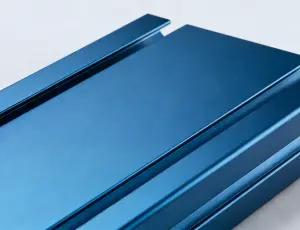
通过电场在复杂结构上形成均匀涂层;表面光滑,耐腐蚀性极佳,是高端汽车精密零件的理想选择。
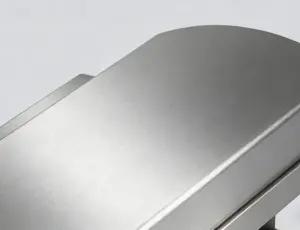
精细的机械定向刷磨工艺可形成纹理,以掩盖划痕/指纹,是高端消费电子产品、家电和建筑装饰的理想之选。
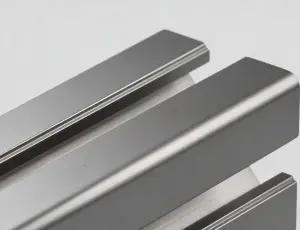
高压玻璃珠可形成均匀的哑光表面;去除加工痕迹,是精密零件和高品质装饰部件的理想选择。
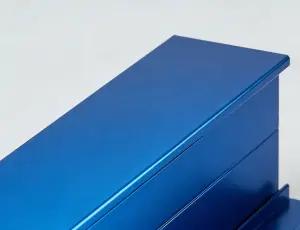
定制液体涂料可实现精确的颜色匹配;对于小批量原型制作和多色定制需求而言,性价比高。

高附着力油墨可印刷精细的标志/文字/图形,是高档控制面板、铭牌和品牌产品的理想之选。
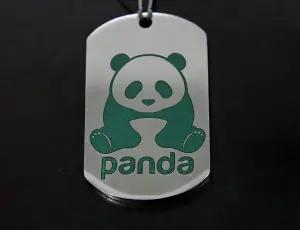
高精度激光去除材料,形成永久性标记;边缘锋利,是精密零件序列号和图案的理想选择。
质量是我们铝挤压工艺的精髓所在。我们拥有通过 ISO 认证的生产设施和超过 100 台精密挤压及检测设备,确保交付的零件在精度和表面光洁度方面均达到高端行业标准。
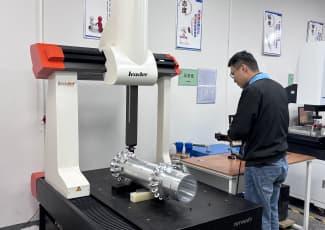
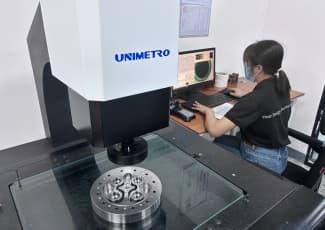
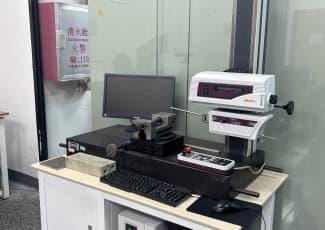
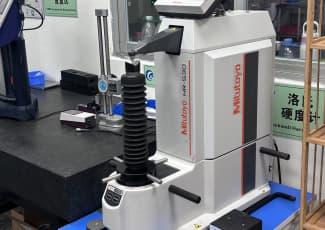
测量关键尺寸,包括横截面宽度、高度、壁厚、总长度、直线度、平面度和孔/槽的配合精度;检测工具包括卡尺、千分尺、高度规和高精度坐标测量机(CMM),确保公差控制精度达到±0.02mm。
对整批产品进行表面缺陷检查,例如划痕、凹痕、裂纹、气泡、毛刺和挤出线;采用专业照明系统和高倍放大设备来识别微观层面的表面问题。
如有需要,我们提供强度和硬度测试结果,以及 RoHS 合规性报告和材料证书;我们还提供定制性能测试,以满足高端项目的要求。
以……为中心高精度定制能力、端到端质量控制和高效交付系统LS Manufacturing 的铝挤压服务为各种复杂的型材需求提供专业、可靠的解决方案。
/01
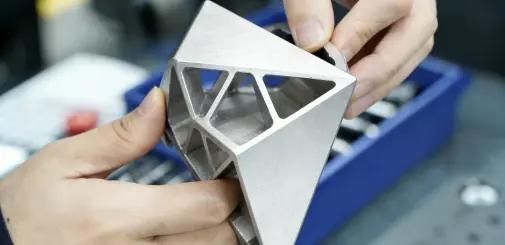
完全控制表面光洁度(最高可达 Ra0.8μm)、复杂的非规则轮廓形状、全系列合金材料等级和定制配色方案,精确满足各种场景的专属精确规格需求,适应不同应用的差异化工艺要求。
/02
关键尺寸公差严格控制在±0.02mm以内,标准尺寸公差≤±0.05mm,并进行全尺寸检测,涵盖横截面、壁厚、几何公差等,确保精度始终满足高精度装配和功能性能要求。
/03
凭借快速的模具开发和材料精确匹配系统,标准定制流程可在 7 天内交付;复杂的几何形状轮廓无需额外修改模具,可在 10 天内生产完成,智能生产线调度确保交付进度稳定。
铝挤压是一种塑料加工技术,它将预热至工艺温度的铝坯通过定制成型模具进行塑性变形,最终获得具有特定横截面轮廓的型材。在LS Manufacturing,我们遵循高精度、标准化的专业生产流程:
首先,完成高精度定制模具制造(涵盖实心、空心、半空心等各种截面模具),然后对铝坯进行精确的温度控制和预热,使其达到 400-500℃ 的工艺温度范围;接着,根据铝合金牌号和成品的高端应用场景,选择合适的挤压工艺——包括直接/间接挤压工艺或热/冷挤压工艺——以确保型材的材料性能和截面精度符合标准。
挤压成型后,型材依次经过在线精密冷却、拉伸矫直和定长精密切割,得到目标尺寸的半成品;根据性能和外观要求,还可以进行时效强化(精确提高强度和硬度)、表面精密加工(优化外观纹理和功能特性)或组件组装等工序。每条定制铝型材在交付前都必须经过全件精密质量检验和标准化保护性包装。
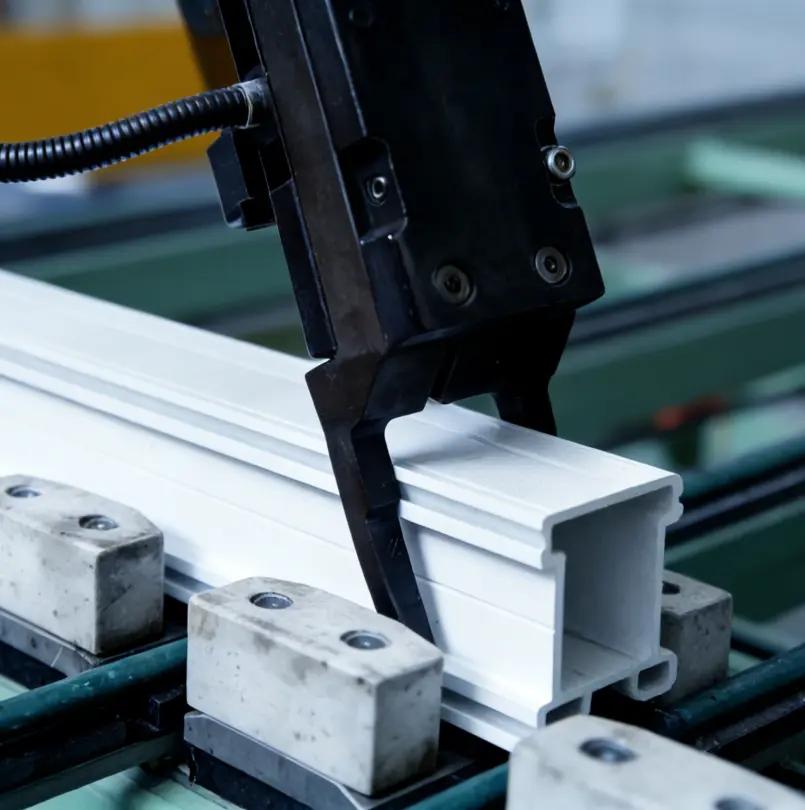
应用程序
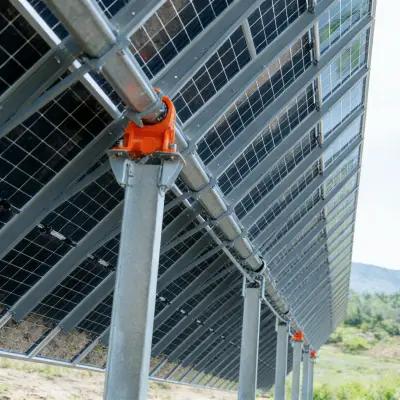
各行各业都依赖定制铝挤压型材,因为它们具有优异的强度重量比和灵活的设计特性,能够适应从精密结构到轻量化需求的各种应用场景。以下是其核心应用方向。
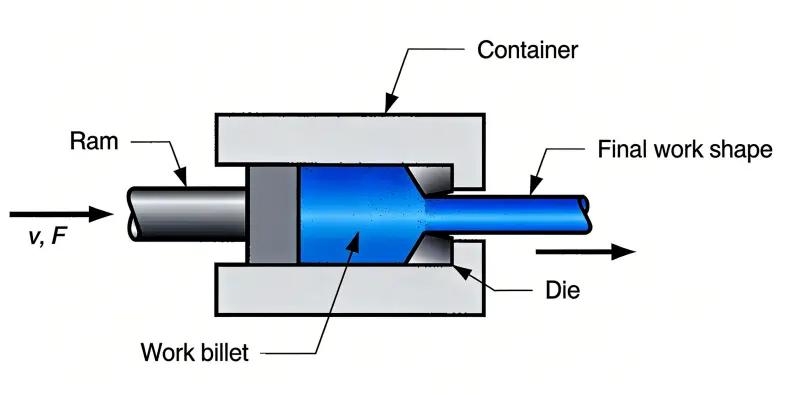
当切割好的铝坯被预热后,液压驱动的冲头会将其推入定制的模具中,施加约 45MN(≈10,000,000 磅)的精确控制压力。该模具可以采用标准孔径(例如圆形/方形),也可以采用专为高端应用场景设计的定制形状复合型腔。
挤压成型的型材在闭环温控冷却台上均匀冷却,然后根据客户要求通过激光切割成精确长度。对于航空航天和军事等高强度应用,时效热处理可以进一步提高铝型材的硬度和机械稳定性。
铝挤压分为热挤压和冷挤压,分别适用于不同的高端应用场景需求:
热挤压: 可连续输送大批量铝坯,在低压下高效成形,适用于高端设备批量生产大型复杂截面。
冷挤压: 可生产表面粗糙度 Ra0.8μm 的精密零件,具有优异的抗氧化性和机械性能,是半导体和医疗领域高精度结构零件的理想选择。
在热挤压过程中,首先将铝坯精密切割至微米级公差尺寸,然后在专用温控炉中预热至 350-580℃(软化金属,同时保持其固态,以避免晶粒粗化)。
高强度轻量化: 优异的强度重量比显著降低了高端设备的结构负荷。
原生腐蚀防护: 致密的天然氧化层可在恶劣的工作条件下提供对腐蚀性介质的长期抵抗力。
集成复杂截面形成: 在一次工艺中形成多腔、不规则横截面,减少了后续的组装步骤。
高效材料利用: 与实心铝加工相比,材料利用率提高了 30%,从而优化了总体成本。
模块化兼容组装: 兼容精密T型槽接口,可实现智能设备的快速模块化组装和升级。
低碳闭环回收: 100% 可回收和可再生材料符合高端制造业的可持续发展目标。
高精度模具前期投资: 定制精密模具需要专业设计,小批量生产成本效益较低。
横截面迭代的模具重建: 轮廓变化需要新的模具,限制了频繁迭代的灵活性。
精密加工废料产生: 高精度修整过程中产生的少量废料,需要专业的回收系统。
吨位相关的尺寸限制: 最大型材尺寸受设备吨位限制;超大型型材需要定制生产线。
多线表面变化控制: 不同线条间细微的表面纹理差异需要后期处理才能达到高端一致性。
高温强度衰减: 合金强度在高温下会降低,因此需要针对具体情况进行性能补偿。
我们的公差控制遵循ISO 9001+AS9100双重认证标准:关键尺寸公差可达±0.02mm,常规尺寸公差稳定在±0.05mm以内。高精度公差需要配套的精密模具和全面的检测流程,这会增加生产投入;我们将根据您的实际装配需求,为您匹配最佳的公差方案,避免不必要的精密加工成本。
我们提供钢型材机械连接解决方案:采用角撑、金属螺钉或专用机械连接件/夹具进行非焊接紧固,适用于高端设备框架的要求。此外,机械紧固件与结构胶粘剂的组合方案也可替代焊接;钢型材强度更高,但装配略复杂,而铝型材在装配便捷性方面仍具有核心优势。
壁厚确定需要考虑以下几个方面的专业因素: • 合金等级:软合金需要增加壁厚以确保强度,而高强度合金则可以采用薄壁设计。 • 型材设计:具有深槽、曲线或无支撑跨度的结构需要更厚的壁厚以提高稳定性。 • 挤压能力:挤压设备的吨位和尺寸限制了横截面的成型极限。 • 表面处理:阳极氧化或涂层工艺可能需要最小壁厚以避免变形。 • 尺寸公差:严格的公差限制通常需要增加壁厚以确保加工一致性。 我们将在设计阶段对强度、重量和成本进行最佳平衡。
推荐的典型壁厚为 1.0mm-3.0mm: • 结构件或承重件:建议壁厚≥2.0mm,以确保强度和刚度 • 轻量化件或装饰件:壁厚≈1.0mm即可 最小可行壁厚受合金成分、截面复杂性和设备承载能力的限制;最终选择需根据实际应用场景,在机械性能要求、重量和成本之间取得平衡。
我们提供高精度原型制作和小批量试生产服务,可在批量生产前制作样品零件进行测试和验证。原型制作服务可以帮助您: • 在批量生产前验证零件的装配和功能 • 确认尺寸和公差符合技术要求 • 评估表面光洁度和材料性能 • 在开发初期优化设计方案,以降低后续风险。
成本主要取决于以下几个核心因素: • 材料类型:不同牌号的铝合金成本差异显著;常用合金如 6061/6063 比特种金属便宜。 • 零件尺寸:较大的型材需要更多材料和吨位更大的设备,从而导致更高的成本。 • 设计复杂性:复杂的横截面需要定制的精密模具,严格的公差会增加检验和加工时间。 • 其他影响价格的因素:订单量(订单量越大,单价越低)、表面处理类型、新型材的模具成本。 您可以提供图纸和规格,我们将根据您的实际需求提供准确的报价。
通过专业的设计和规划,可以有效控制成本: • 优化结构设计:保持壁厚均匀(壁厚变化会增加模具成本),使用圆角代替锐角,尽可能采用对称设计,并避免深而窄的通道和其他难以成型的结构。 • 选择标准材料:优先选择 6061/6063 等标准合金,而非特种金属。 • 合理规划订单:增加订单量以分摊模具成本,仅在必要时选择严格的公差。 • 简化表面处理:优先采用标准化的表面处理工艺,并考虑重复使用现有的模具型材。 • 尽早确定设计:模具完成后更改设计将显著增加成本;我们建议您在设计阶段早期与我们合作,以便提前识别风险。
铝型材在闭环回收过程中可100%回收利用,且不会损失强度或质量。再生铝的碳排放量仅为原铝的5%,可显著降低碳足迹;我们的回收系统支持多次循环利用,既满足环保需求,又确保产品性能稳定。
模芯类型包括: • 实心模:用于无空心截面或内部空腔的简单实心型材,成本最低,效率最高。 • 空心模:用于带有封闭空心截面或管材的型材,需要芯轴来形成内部空腔,复杂度较高,成本也较高。 • 半空心模:用于带有部分封闭截面的型材(例如,C型槽钢、开槽角钢),复杂度和成本介于实心模和空心模之间。 我们将根据您的截面要求,为您匹配最佳的模具解决方案。
我们提供全系列精密T型槽型材,标准尺寸包括:10×10mm、20×20mm、30×30mm、40×40mm、45×45mm、50×50mm、60×60mm、80×80mm、100×100mm、160×160mm。这些尺寸适用于高端机架和组装应用场景,不同的应用可根据结构需求选择相应的规格。
交货周期取决于项目类型: • 原型制作/小批量生产:3-5 天(包括快速模具开发和试生产) • 批量生产:7-15 天(包括模具验证和稳定生产) • 复杂定制项目:需根据模具开发周期进行评估,我们将提供准确的交货时间表。
我们提供定制化的后处理解决方案: • 时效强化:提高合金强度和硬度,适用于航空航天、军事等高强度应用场景 • 超精细表面处理:实现 Ra≤0.8μm 的表面粗糙度,满足半导体设备的无尘要求 • 特殊涂层:增强耐腐蚀性或绝缘性,适用于严苛的工作环境 我们将根据您的性能需求,为您匹配最佳的后处理工艺。