 Русский



Краткое описание: 5-осевая роботизированная обработка шарниров на станках с ЧПУ — это процесс удаления материала (субтрактивное производство) для изготовления корпусов приводов и вращающихся элементов с помощью одной синхронной пятиосевой траектории резания. Благодаря использованию только одной зажимной установки вместо нескольких, перемещение детали и позиционное наслоение больше не требуются. Конечная геометрия детали достигает допусков ±0,005 мм .
Начинающие младшие инженеры-конструкторы и робототехники сталкиваются с множеством геометрических терминов задолго до совместной проверки чертежей. Новички считают, что наличие дополнительного вращения гарантирует лучшую подгонку, в то время как на самом деле определяющим фактором является в основном жесткость приспособления и используемая базовая система. Пять принципов позиционирования плюс карта градиента допусков указывают, где жесткие допуски оправдывают дополнительные затраты. Затем инженеры-робототехники определяют, имеет ли смысл использовать ту или иную конфигурацию с многоосевой обработкой.
Основные выводы
- Пятиосевая обработка на станках с ЧПУ — это технология изготовления корпусов соединений за одну установку. Перемещение двух вращательных и трех линейных осей за одну установку исключает возникновение неточностей пространственного вращения.
- Соосность отверстия и фланца — это базовое соотношение, определяющее точность позиционирования соединения. Многоступенчатая зажимка — это процесс разделения одного соотношения отверстия и фланца на несколько этапов, и каждое перемещение создает дополнительное отклонение. Соосность в рамках одного этапа обеспечивает точность в несколько микрон.
- Выбор материала для соединения представляет собой компромисс между жесткостью и инерционным движением. Алюминиевый сплав 7075-T6 является основным материалом для легких корпусов приводов. Легированная сталь, закаленная до 28-32 HRC (шкала Роквелла C), является более жесткой альтернативой для тяжелых соединений, требующих жестких опорных подшипников.
- Целостность поверхности достигается за счет уменьшения вибрации при заключительных проходах. Следы подачи указывают на вибрацию, тогда как фреттинг происходит на уплотнительных поверхностях. Шероховатость поверхности Ra 0,8 мкм — это качество поверхности, которое защищает гармонические приводы и радиально-упорные подшипники от износа.
Почему стоит доверять этому руководству для начинающих?
Глория обладает более чем 15-летним профессиональным опытом в области механической обработки и быстрого прототипирования при обработке шарниров роботов, а также преподает механику резки. Подписывайтесь на страницу Глории «Инженерные советы» в LinkedIn, где вы найдете дополнительные заметки по кинематике для начинающих инженеров. Номенклатура систем координат шарниров роботов приведена в стандарте ISO 230-1:2012 (проверено в 2023 году).
Логика базовых параметров, контурная обработка за одну установку и равномерность геометрических допусков были подтверждены группой экспертов по применению методов резки в компании LS Manufacturing . Классы общих допусков ISO 2768-1:1989 определяют основные диапазоны допусков для каждого размера в изображенном шарнире робота. Полный контроль размеров позволяет получить все значения размеров, подлежащих анализу.
Источник данных: данные испытаний роботизированного производства соединений LS Manufacturing 2025–2026 (проект ROBOT-2026-804; размер выборки >800). Каждая цифра относится к определенному диапазону проекта, а не к среднему уровню выпуска продукции компании. Младшие инженеры освоили методику понимания базовых систем в чертежах многогранных соединений до начала процедуры определения допусков.
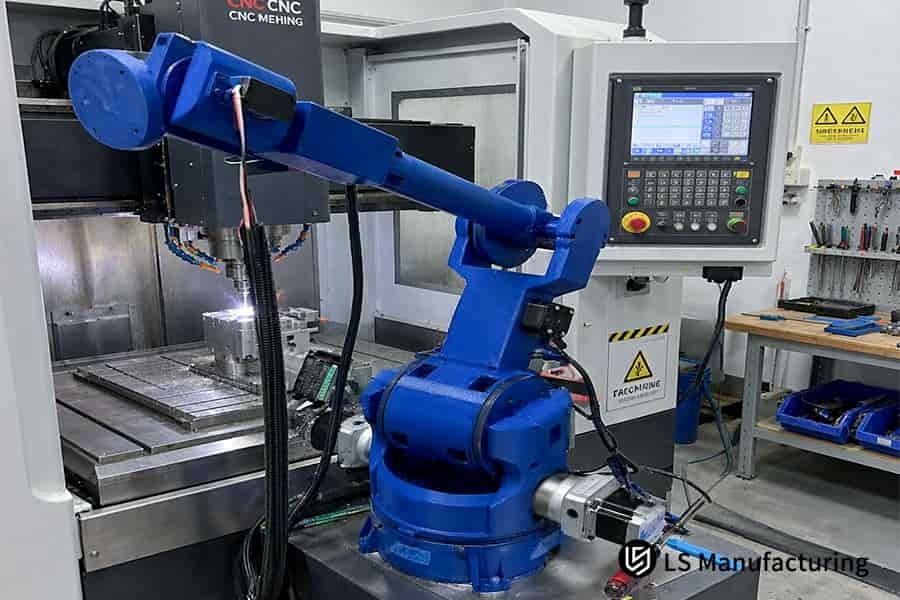
Рисунок 1: Один промышленный роботизированный манипулятор работает рядом с обрабатывающим центром с ЧПУ на автоматизированном производственном участке.
Почему 5-осевая обработка на станках с ЧПУ имеет решающее значение для обеспечения точности шарниров роботов?
Пятиосевая обработка на станках с ЧПУ — это синхронизированная операция контурной обработки для установки базовых точек микронного класса в роботизированных соединениях, которая исключает ошибки повторной фиксации при сборке, возникающие из-за ориентации 5-осевого резца. Многоступенчатая фиксация может привести к отклонению точности на ±0,1 мм до начала резки, что объясняет критическую важность пятиосевой обработки на станках с ЧПУ для робототехники . Пятиосевая контурная обработка на станках с ЧПУ (числовым программным управлением) обеспечивает непрерывное пространственное соотношение между резцом и заготовкой. Обработка за одну установку определяет центры всех отверстий в одной системе координат станка, тем самым сохраняя соосность относительно базовой точки. Наибольшую выгоду получают корпуса планетарных и гармонических приводов (редукторов с волновым деформационным сопротивлением) , в то время как плоские односторонние пластины не получают никакой выгоды.
Геометрическое замыкание пар вращающихся элементов и ограничения по осям.
Допуски при обработке компонентов роботизированных соединений начинаются с базовых элементов, а не с чистоты поверхности. Стандарты допусков обработки на станках с ЧПУ, такие как ISO 1101:2017 (раздел 8.2.3), определяют базовые элементы (выбранные поверхности или оси, используемые в качестве точек отсчета для измерения) для каждого отверстия на чертеже соединения.
Шестиосевые шарниры позиционируют конец с точностью до микрон, равномерно распределяя погрешность между всеми шарнирами:
- Соосность (два отверстия на одной оси) расходует большую часть этого ресурса.
- Биение забоя (осевое колебание при вращении) используется для компенсации остаточного износа.
Любой концевой захват (манипулятор/инструмент роботизированной руки) будет испытывать дрейф при увеличении соосности и биения.
Усечение суммарного допуска за одну установку
Точность обработки на станках с ЧПУ с одной установкой позволяет точно центрировать отверстия относительно одной точки крепления, благодаря чему накопление допусков (ошибки деталей) больше не будет продолжать увеличиваться. 3-осевой фрезерный станок сбрасывает базовую точку каждого корпуса при каждом переворачивании и поддерживает погрешность класса 0,1 мм, в то время как 5-осевая контурная обработка поддерживает погрешность класса 5 микрон по соосности. Проще говоря, одна установка центрирует все отверстия; дальнейшие установки приводят к ошибкам.
Диапазон допусков позволит определить корпуса, для которых возможности 3-осевой обработки оказываются недостаточными. Новички считают, что добавление осей уменьшит все виды ошибок, но точность обеспечивается только одним зажимом, поскольку перенастройка базовой точки увеличивает погрешность. В приложениях ЧПУ-обработки с перекрестными отверстиями максимальные погрешности возникают из-за многократного зажима.
Что нужно помнить
- Перед присвоением размеров любой поверхности фланца, присвойте отверстию подшипника одну базовую точку.
- Отверстия, использующие одну базовую точку, могут быть объединены в один зажим.

Как многоосевая обработка позволяет создавать сложные роботизированные исполнительные механизмы?
Многоосевая обработка представляет собой скоординированное движение резания, при котором линейные перемещения и вращательные оси наклона движутся одновременно. Работа 5-осевых станков с ЧПУ для сложных геометрических форм основана на векторной интерполяции (все оси движутся по одной общей пространственной траектории), где перемещения по осям X, Y, Z используют один цикл интерполяции с наклонами осей A и B. Вращение заготовки создает углы доступа, а не дополнительную длину инструмента, позволяя коротким жестким инструментам достигать внутренних участков соединения. Даже при боковой нагрузке, когда одна кромка инструмента режет одновременно с другой, качество обработки остается субмикронным.
Векторная интерполяция по пяти осям станка
5-осевые роботизированные шарниры для обработки на станках с ЧПУ выполняют перемещения по осям X, Y, Z, а также наклоны A и B, используя только одну интерполяционную цепь, а не отдельные операции позиционирования. Система опережающего управления объединяет все оси в один непрерывный ход, что обеспечивает выравнивание режущего инструмента относительно стенок полости.
- Положение режущего инструмента определяется линейным ходом.
- Вращательные движения определяют один из углов смачивания.
- Интерполяция объединяет положение и наклон в одном цикле.
Контроль нависания и геометрические границы
Роботизированные приводы для многоосевой обработки компенсируют вибрацию за счет использования короткого вылета заготовки, поскольку жесткость консольной части уменьшается с увеличением длины фрезы. Более глубокие тонкостенные пазы заставляют начинающих использовать длинные фрезы, но вращение заготовки уменьшает вылет заготовки.
Проще говоря, любое дополнительное расстояние до обрабатываемого материала достигается за счет перемещения металла, а не за счет использования длинных инструментов. Как работает обработка на станках с ЧПУ в полых шарнирах коллаборативных роботов? Наклонный доступ помогает объяснить, что вращение превращает обработку более глубокого паза в операцию фрезерования, а не в операцию изменения длины режущей кромки.
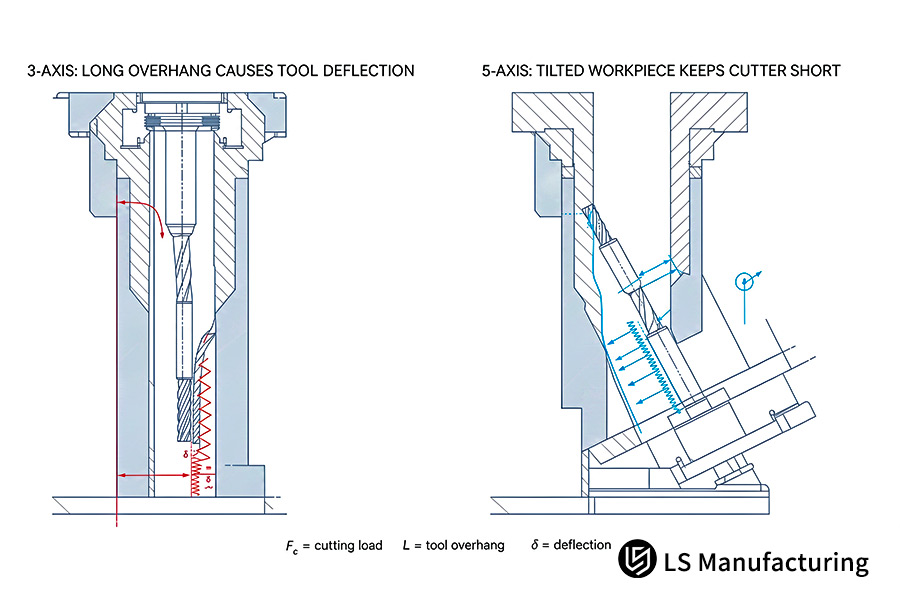
Рисунок 2: Поперечное сечение, сравнивающее отклонение длинного инструмента по 3 осям с отклонением коротких резцов в 5-осевых шарнирах роботизированных станков с ЧПУ.
Базовая сравнительная таблица
Четыре физических параметра позволяют различать три последовательности многоосевой маршрутизации при роботизированной резке соединений. Геометрия резки, соосность, совпадение базовых точек и форма детали представляют собой все процессы обработки. Инженеры-новички обращаются к одной таблице и сопоставляют каждый столбец с семейством деталей.
| Измерение | Традиционное 3-осевое фрезерование | Индексированное позиционирование по 3+2 осям | Непрерывное 5-осевое контурирование |
| Доступ к пространственной геометрии | Резка только в нормальной плоскости, без подрезов и косых масляных канавок. | Индексирование и наклон, сегментированная резка, фиксированный угол ориентации режущего инструмента. | Ориентация режущего инструмента непрерывно изменяется относительно нормали к поверхности сложной геометрии. |
| Соосность и совпадение базисных данных | Ручное переворачивание и повторное индикация, совокупный допуск по базовой точке ±0,1 мм. | Меньшее количество переворотов, допуск на позиционирование индексации ±0,03 мм | Зажим обеспечивает получение всех вращающихся элементов, совпадение базовых параметров ±0,005 мм. |
| Жесткость и вибрация при вылете резца | Использовались фрезы с длиной более 5:1 (соотношение длины к диаметру) ; часто наблюдались отклонения и вибрация. | Средняя длина резцов; наблюдаются незначительные следы от многоосевых переходов. | Короткие и жесткие фрезы; даже при боковом фрезеровании качество поверхности Ra = 0,8 мкм. |
| Типичные формы деталей роботов | Плоские соединительные крышки основания; монтажные кронштейны без прокладки кабелей. | Ортогональные отверстия в кубических редукторах; внешние распределительные коробки | Цельные полые соединительные фланцы; основания для датчиков крутящего момента из профильной трубы. |
Пятиосевая контурная обработка подходит для динамических тонкостенных кинематических соединений, тогда как трехосевое фрезерование используется для плоских базовых крышек и наружных крышек с меньшей точностью.
Какие материалы лучше всего подходят для обработки шарниров роботов?
Материалы для роботизированных шарниров изготавливаются из металлических сплавов, различающихся соотношением жесткости к весу, усталостной прочностью и стабильностью размеров при обратной нагрузке. В роботизированных шарнирах используются два типа материалов : алюминий аэрокосмической отрасли и закаленная и отпущенная легированная сталь. Скорость резания зависит от теплопроводности и сопротивления каждого сплава. Для алюминия 7075-T6 требуется использование охлаждающей жидкости и регулируемой подачи, иначе остаточные напряжения приведут к деформации стенок толщиной 1,5 мм.
Упрочнение за счет осаждения и предел текучести в рычагах из сплава 7075-Т6
Упрочнение за счет осаждения (осаждение препятствует перемещению дислокаций после старения сплава) делает предел текучести сплава 7075-T6 примерно на 80% выше, чем у сплава 6061. Алюминий и сталь по-прежнему остаются двумя основными материалами для обработки на станках с ЧПУ при производстве большинства деталей роботизированных шарниров.
- Алюминиевые сплавы быстро рассеивают тепло и имеют низкую плотность.
- Стальные сплавы выдерживают обратный крутящий момент в компактных размерах.
Удельная жесткость (модуль упругости, деленный на плотность) — вот почему сплав 7075-T6 преобладает в роботизированных манипуляторах с большой дальностью действия. 5-осевая обработка на станках с ЧПУ позволяет роботизированным шарнирам удалять материал с тонких участков за один зажим, обеспечивая симметричное распределение остаточных напряжений. Проще говоря: легкие роботизированные манипуляторы движутся быстрее без использования мощных двигателей.
Усталостная долговечность и износ боковой поверхности стали 42CrMo4
Сталь 42CrMo4 (хромомолибденовая легированная сталь) обладает максимальной усталостной прочностью при отпуске до твердости 28-32 HRC после закалки. Шлицевые валы, выдерживающие реверсивный крутящий момент, требуют закаленных сердечников, поскольку более мягкие сплавы деформируются при многократных нагрузках. Один изпроцессов обработки на станках с ЧПУ включает обильное охлаждение с умеренной подачей при увеличении твердости.
Твердая сталь не обязательно является более острой; наоборот, увеличивается износ боковой поверхности, что приводит к необходимости более медленной подачи. В результате, для обеспечения точности обработки компонентов роботизированных соединений требуется заточка новой кромки, прежде чем размер слишком сильно выйдет за пределы допуска. Инженеры на своей первой работе понимают, что твердость и обрабатываемость — это не взаимозаменяемые понятия.
Практические выводы
- Сталь 42CrMo4 используется только для обработки шлицевых валов; не для плоских крышек.
- Перед обработкой закаленных отверстий необходимо обеспечить закалку в течение циклов усталости.
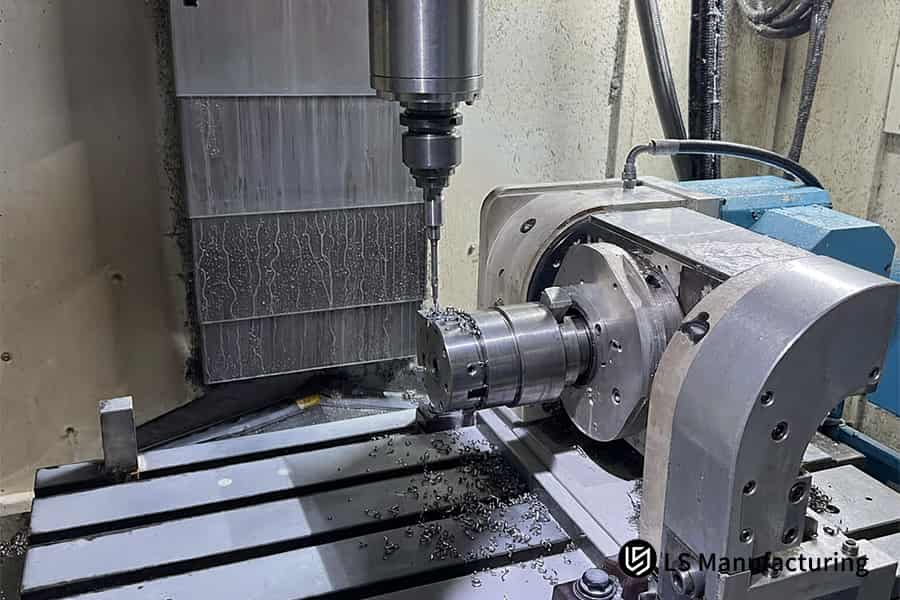
Рисунок 3: Поворотный стол вращает цилиндрическую металлическую заготовку под фрезером, при этом стружка падает.
Какие факторы влияют на точность обработки на станках с ЧПУ за одну установку?
Точность обработки на станках с ЧПУ за одну установку — это контроль размеров, достигаемый при фиксации всех шести степеней геометрической свободы зажатой детали в одной системе координат станка. Три основных фактора, влияющих на изменение размеров, — это термическое расширение деталей, упругая деформация под действием сил резания и микроизнос инструмента. Стандарт ISO 230-1:2012 устанавливает критерии геометрической точности, которые количественно определяют индивидуальный вклад каждого из факторов, связанных со станком. Использование зажимных приспособлений, сервоуправления и симметричного винтового подхода исключает изменение размеров, сохраняя при этом геометрические допуски в пределах 5 мкм.
Компенсация кинематических ошибок и управление RTCP
Система RTCP (Rotation Tool Center Point, управление удерживает положение наконечника инструмента во время вращения шпиндельной головки) лежит в основе пятиосевой обработки. Сервосистемы используют обратную связь от вращающейся оси, изменяют положение линейных осей и устраняют отклонение наконечника из-за вибрации головки. Производители подтверждают эффективность своих алгоритмов компенсации с помощью шаровых и лазерных испытаний.
Стандарт ISO 230-1:2012 определяет методы геометрического контроля осей вращения, включая погрешность углового положения. Выбор между 3-осевым и 5-осевым ЧПУ для роботизированных деталей зависит от одного фактора: перемещается ли ось вращения во время резки? Резка требует компенсации движения; индексирование — нет.
Распределение тепла при резке и симметрия тонкостенных материалов
Точность обработки на станках с ЧПУ за одну установку зависит от отвода тепла через стружку, а не от его передачи в алюминиевую заготовку. Многослойные симметричные траектории движения инструмента равномерно снимают остаточные напряжения и сохраняют цилиндричность отверстия. Потребители получают простой способ отличить термический дрейф от износа инструмента по результатам контроля качества.
Допуски на обработку компонентов роботизированных соединений Размеры уменьшаются после чистовой обработки, при которой происходит переключение между стенками. Принципы обработки на станках с ЧПУ диктуют сбалансированное удаление материала, а не быструю одностороннюю черновую обработку. Чтобы было понятнее, удаление металла равномерными слоями будет происходить там, где это необходимо.
Как разница между 3-осевыми и 5-осевыми станками с ЧПУ влияет на качество деталей, изготовленных роботами?
Трехосевая и пятиосевая фрезеровка с ЧПУ — это два этапа в иерархии степеней свободы, определяющие люфт в роботизированных вращающихся шарнирах. Выбор между трехосевой и пятиосевой обработкой деталей на станках с ЧПУ сводится к одному вопросу: способен ли инструмент обрабатывать глубокие отверстия, не будучи слишком длинным? Слишком длинные фрезы изгибаются, поэтому конические отверстия выходят за пределы допуска в 30 мкм. Способность пятиосевого наклона поддерживать постоянную скорость вращения режущей кромки устраняет следы вибрации на глубоких стенках. Люфт (потеря движения между зацепляющимися шестернями) уменьшится, поскольку отверстия останутся цилиндрическими. Вращающиеся тела с двумя осями не получат никаких преимуществ, поскольку пятиосевое программирование в этом случае обойдется дороже, чем токарная обработка с ЧПУ (операция токарной обработки с вращающейся заготовкой, удерживаемой одним неподвижным инструментом) .
Ограничения пространственной свободы и противодействие передаче данных
Трехосевая обработка работает за счет консольного отклонения, поэтому доступ к полости обеспечивается исключительно перемещением инструмента. Необходимость использования длинных расточных инструментов для глубоких отверстий под подшипники приводит к образованию конусов из-за консольного отклонения круглых отверстий. Образование конусов приводит к наклону оси шестерен в редукторе, что увеличивает люфт в одном из приводных механизмов.
Здесь объясняется, почему 5-осевые станки с ЧПУ имеют решающее значение для робототехники : поворотный механизм позволяет обрабатывать глубокие стенки более короткими инструментами, и, следовательно, отверстия получаются цилиндрическими. Менее чем за две минуты команда может определить, связан ли риск образования конуса с перемещением инструмента или нет.
Вход в зону наклона, постоянная скорость на концах лопастей и границы поворота.
В роботизированных приводах для многоосевой обработки используется постоянная скорость вращения наконечника во время наклонного ввода. Постоянная скорость резания предотвращает вибрацию (автоколебания между режущим инструментом и стенкой), что позволяет поддерживать одинаковую шероховатость стенок на уровне 0,8 мкм. Для новичка точность 5-осевой обработки зависит только от одной базовой точки.
Вращающиеся тела в своей простой форме исключают одну из классификаций. Что добавляет обработка на станке с ЧПУ к токарному станку, который вращает заготовку относительно одного инструмента? Программисты генерируют больше кода для пятиосевой обработки, чем для токарной обработки, потому что они размещают двухосевую деталь на токарном центре.
Уроки, применимые в других областях
- Перед тем как делать вывод о проблеме, связанной с точностью станка, измерьте округлость отверстия на двух глубинах.
- Пятиосевое программирование следует применять только к замкнутым геометрическим формам и никогда не использовать для простых двухкоординатных деталей.
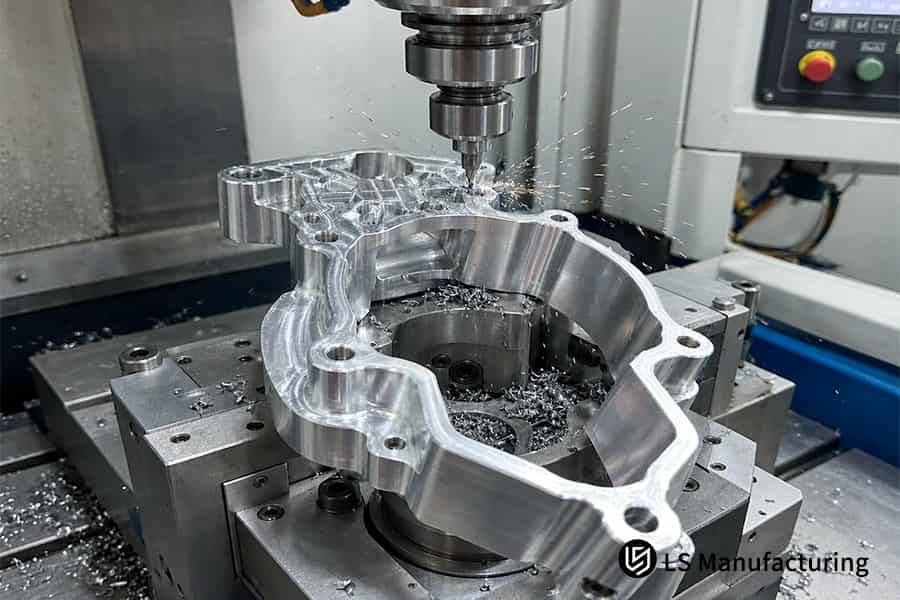
Рисунок 4: Зажимное приспособление фиксирует один кольцевой фланец роботизированного шарнира, в то время как вращающийся режущий инструмент удаляет металл.
Как работает многоосевая обработка на практике: пример соединения коллаборативного робота от компании LS Manufacturing.
Однопозиционная многоосевая обработка на станках с ЧПУ — это технология фрезерования, используемая для обработки всех вращающихся элементов в полых шарнирах коллаборативных роботов за одну операцию зажима. Один вращающийся фланец из алюминия 7075-T6 с внешним диаметром 120 мм состоит из шлицевого соединения с гармоническим приводом и посадочного места для перекрестного роликового подшипника. Кабели необходимо прокладывать внутри полых корпусов коллаборативных роботов, поэтому стенки должны оставаться тонкими, поскольку их толщина не может увеличиваться только для обеспечения жесткости. Минимальная толщина стенок консоли составляет 1,5 мм , что означает, что оба концевых посадочных места для подшипников должны быть соосными.
Сценарий применения
Как работает обработка на станках с ЧПУ внутри полого фланца кобота? В коботах кабели проходят через приводы, и один фланец из сплава 7075-T6 должен вмещать консоли толщиной 1,5 мм вокруг области двух опорных подшипников. Обе опорные поверхности подшипников должны быть точно соосны. Многие молодые инженеры ошибочно полагают, что проблема заключается в толщине стенок.
Принцип на практике
Скорость резания (Vc, периферийная скорость резания) равна 60 м/мин, поскольку алюминиевый сплав 7075-T6 быстро остывает, но становится очень мягким при высоких температурах; увеличение скорости резания только увеличивает температурный градиент, что приводит к изгибанию тонких стенок толщиной 1,5 мм. Угол наклона между шпинделем и компрессором обеспечивает равномерную нагрузку на короткие концевые фрезы. MQL (минимальное количество смазки) выравнивает распределение температуры внутри тонкого кольца.
Результаты измерений
Время наладки сократилось на 14% , а время изготовления первого изделия и мелкосерийного производства уменьшилось на 12% . Точность соосности шпоночного отверстия достигла ±0,005 мм, а процент брака первого изделия снизился с 18% до 4%. При обработке тонкостенного алюминия на станках с ЧПУ сокращается количество наладок, поскольку ошибки соосности накапливаются, а скорость вращения шпинделя — нет.
Источник данных: Журнал испытаний роботизированной обработки шарниров в LS Manufacturing за 2025–2026 годы (проект № ROBOT-2026-804, размер выборки > 800), основанный на внутренней базе данных измерений, а не на средних показателях производства по всему заводу.
Часто задаваемые вопросы
1. В чем основная причина, по которой для роботизированных суставов требуется 5-осевая обработка на станках с ЧПУ вместо стандартных 3-осевых фрезерных станков?
Одностанционная 5-осевая контурная фрезеровка позволяет обрабатывать все вращающиеся элементы в корпусах соединений с помощью всего одного зажима. Базовые точки остаются фиксированными для отверстий подшипников, поверхностей фланцев и кабельных каналов. Фрезеровка с тремя осями требует перенастройки одной детали корпуса при каждом перевороте. Соосность — это допуск на положение, определяемый в соответствии с базовыми точками в ISO 1101:2017. Соосность находится в пределах 5 мкм при одностанционной фрезеровке. Анализ конструкции позволяет прогнозировать, для каких корпусов требуется один зажим, а не подсчитывать оси.
2. Всегда ли использование 5-осевой обработки на станках с ЧПУ исключает необходимость последующей обработки поверхности?
Анодирование — это процесс электролитического конверсионного покрытия, при котором оксид алюминия образуется из основных металлов без добавления новых слоев. Шероховатость поверхности определяет геометрию «вершина-впадина», тогда как толщина покрытия определяет коррозионную стойкость. 5-осевая контурная обработка оставляет поверхности штифтов с шероховатостью Ra 0,8 мкм. Стандарт MIL-A-8625 определяет классы анодирования для алюминиевых сплавов. Соединительные оболочки LS Manufacturing получают анодирование по стандарту MIL-A-8625 после резки. Отдел закупок должен различать значения шероховатости и покрытия на одном чертеже соединения.
3. Каков типичный предел толщины стенки при механической обработке корпусов роботизированных приводов из сплава 7075-T6?
Минимальная обрабатываемая толщина стенки становится ограничением жесткости для сопротивления вибрации в консольных секциях. Такие секции могут изгибаться под действием силы резания, а остаточные напряжения деформируют готовые секции после снятия зажимов. При обработке таких соединительных оболочек на станках с ЧПУ для получения тонких стенок учитываются технические требования LS Manufacturing, предусматривающие толщину консольных стенок ≥1,5 мм; стандарт ASTM B209-14 определяет алюминиевую пластину и лист 7075-T6 .
4. Может ли 5-осевая обработка на станках с ЧПУ полностью заменить электроэрозионную обработку для сложных внутренних элементов соединений?
Электроэрозионная обработка представляет собой процесс термической эрозии, при котором металл удаляется за счет искры между электродом и заготовкой. При электроэрозионной обработке не возникает силы резания, и хрупкие участки остаются неповрежденными. Вращающиеся концевые фрезы создают радиус скругления углов, равный размеру фрезы, в то время как внутренние углы R0 выходят за пределы диапазона фрезерования. Согласно справочнику ASM, том 16 (Обработка материалов) , электроэрозионная обработка относится к нетрадиционным процессам, а технологические карты LS Manufacturing относят углы R0 к операциям электроэрозионной обработки.
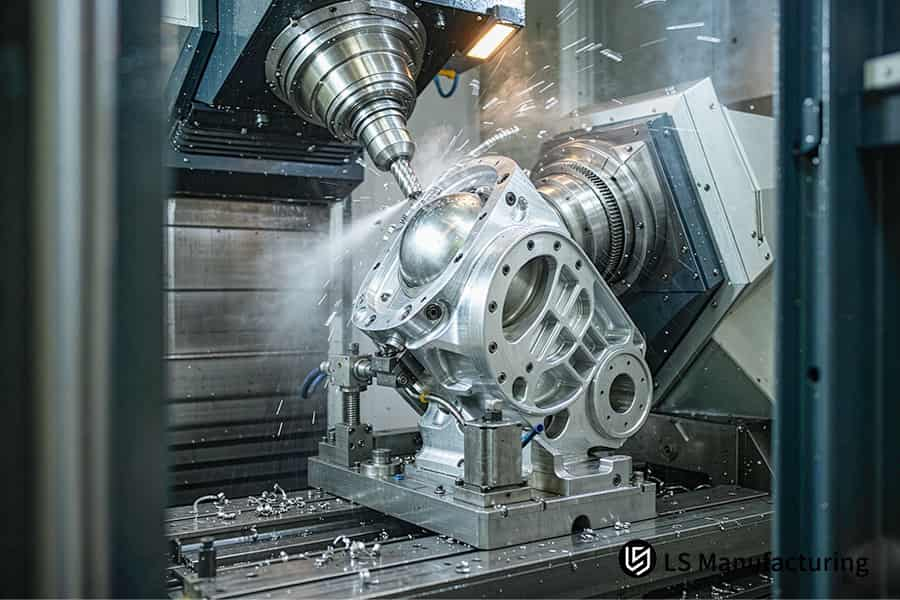
Рисунок 5: Охлаждающая жидкость распыляется на один из корпусов роботизированного привода, пока фрезы обрабатывают отверстия, выступы и ребра.
Краткое содержание
Повторяемость кинематического соединения и долговечность его работы определяются геометрической точностью пространственных опорных точек и стабильностью единого установочного приспособления. Компания LS Manufacturing использует проверенные принципы обработки и многоосевую кинематику, чтобы предоставить начинающим инженерам-робототехникам базовые геометрические допуски перед масштабированием производства.
Поддержка роботизированной обработки и кинематического проектирования
Для обсуждения вопросов инженерного образования, анализа распределения геометрических допусков и кинематического анализа многоосевых траекторий движения инструмента для роботизированных шарниров, свяжитесь с отделом прикладной инженерии компании LS Manufacturing по адресу info@lsrpf.com или по телефону +86 185 6675 9667.
Дополнительная литература: 5-осевая обработка на станках с ЧПУ для шарниров роботизированных манипуляторов: высокоточные решения для высоких нагрузок и высокой точности.

