 日本語




現代製造業の中心において、アルミニウムのCNC加工は、その比類なき効率性、驚異的な精度、そして優れた再現性により、極めて高度で高精度な部品を製造するための重要な基盤として台頭してきました。航空宇宙分野から家電製品に至るまで、アルミニウムおよびアルミニウム合金は、その軽量性、高強度、そして加工性の良さから、ほとんどの産業で選ばれる材料となっています。
しかし、完璧への道は必ずしも容易ではありません。アルミニウムの固有の材料特性、すなわち低い降伏強度と高い熱膨張係数は、アルミニウムのCNC加工において切削力、クランプ力、および熱の影響を最も受けやすく、不安定な部品の反りや有害な残留応力を引き起こします。これらの応力と歪みは通常、加工後まで隠蔽されるため、最良の場合でも寸法精度の誤差が生じ、最悪の場合はワークピース全体が廃棄されることになり、完成したCNC部品の品質、構造的完全性、および組み立て精度が著しく損なわれます。
このチュートリアルでは、こうした問題の根本原因を体系的かつ論理的に分析し、完璧なCNC加工部品の設計に役立つ、検証済みの解決策を幅広く紹介します。時間を節約するために、主な調査結果の概要を簡単に説明します。
CNCアルミニウム加工における変形および応力防止に関するクイックリファレンス表
| コントロールリンク | 主要目標 | 主要戦略 |
| プロセスパラメータ | 切削力と熱を低減する |
|
| 治具設計 | ストレスを均等に分散する |
|
| 工具冷却 | 効率的な冷却と切削屑の除去 |
|
CNC加工アルミニウム部品の反りや応力の防止と制御は、体系的かつ多分野にわたるアプローチです。この便利なクイックリファレンスチャートは、3つの基本的な技術分野の相互関係を明確に示しています。
- プロセスパラメータを最適化することで、切削力と熱入力を発生源で最小限に抑えます。
- 精密な治具設計により、外部応力を加えることなく、ワークピースを安定的に支持することができます。
- 効果的な工具と冷却方法により、加工中に発生する熱を直接制御し、方向付けることができる。
このガイドを信頼する理由とは?LS社による実践的なCNC加工経験
LS Precisionの経験から、価値を生み出すためには理論を実践で検証する必要があると確信しています。このガイドに掲載されている方法は、単なる理論的な説明ではなく、何千もの難易度の高いCNC部品を加工する中で、日々積み重ねてきた実績と経験の集大成です。私たちはアルミニウムの変形という課題に真正面から取り組み、効率的な解決策を論理的に集約することで、皆様にオープンで安定した、そして効率的な道筋をご提供します。
当社の専門知識は、言うまでもなく明らかです。例えば、 「高圧内部冷却+動的フライス加工」方式を適用することで、特定の航空機用アルミニウム部品の平面度誤差を0.15mm/ ㎡から0.05mm/ ㎡未満に低減することに成功しました。また、「粗加工後の応力除去焼鈍」という標準化されたプロセスを用いることで、薄肉空洞部品の嵌合精度のばらつきという長年の問題を完全に解消しました。これらの実例が、本書全体を通して推奨されるすべての事項の確固たる基盤と信頼性を支えています。
アルミニウム加工はなぜ変形や応力が発生しやすいのか?その根本原因は何なのか?
アルミニウムのCNC加工は、その精度と効率性の高さから広く採用されている。しかし、アルミニウム部品は加工時に残留応力や変形が生じやすく、最終製品の品質を著しく低下させる可能性がある。この問題は、アルミニウムの特性と加工そのものの相互作用によって生じる。
アルミニウムの特性
アルミニウムは熱膨張係数が高く硬度が低いという、変形しやすい性質を持っています。また、アルミニウムは温度変化に非常に敏感です。加工工程における局所的な加熱は、加熱時に材料の不均一な膨張を引き起こし、冷却時に不均一な収縮を引き起こすため、変形や残留熱応力が発生します。さらに、アルミニウムは比較的柔らかいため、外部からの機械的負荷が加わると、塑性変形や材料内部の応力再編成が起こりやすくなります。
機械加工プロセス
機械加工の観点から見ると、切削力と切削熱は、変形を直接引き起こす外的要因である。工具と被削材の接触領域では高温が発生する。冷却が不十分な場合、高温によって材料が膨張し、局所的な軟化が生じる可能性がある。
逆に、切削時に工具が材料をせん断したり押し出したりすると、材料内部の応力平衡が崩れます。これは、切削条件が不適切な場合や工具が鈍っている場合に特に顕著です。過度の機械的応力は、加工物の直接的な変形を引き起こします。さらに、不適切なクランプも余分な応力を加え、変形の可能性を高めます。
アルミニウムの機械加工における変形と応力の根本的な原因は、材料本来の特性と、フライス加工中の熱的および機械的応力との間の相互作用にある。
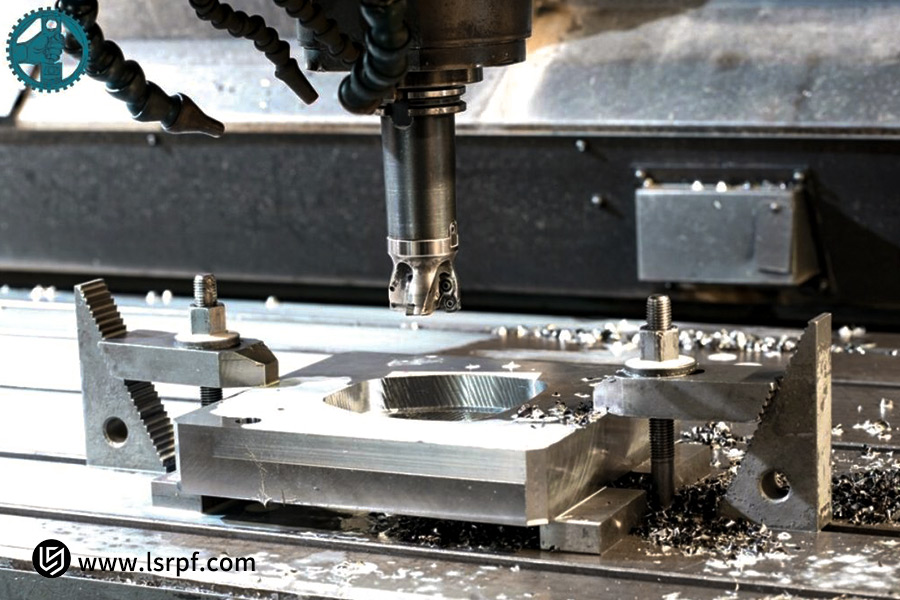
加工パラメータを最適化することで、変形リスクをどのように低減できるでしょうか?
現代の精密製造において、 CNC工作機械の性能は高品質な部品を生産するための十分な基盤となるが、その装置の潜在能力を最大限に引き出すには、加工パラメータを適切に設定する必要がある。切削パラメータを最適に設定する鍵は、 「高速切削(HSC)」の原理を活用することである。
1. 切断速度:
最初のステップは、高速切削(200~300m/分が推奨)を行うことです。速度が速いほど、切りくずは細くなり、切削力がより均一になり、熱が工作物に伝わるのではなく、切りくずからより多くの熱が除去されます。
2. 供給速度の設定:
送り速度の設定は重要です。工具と材料間の過剰な摩擦による発熱を防ぐため、 1歯あたりの送り量を大きく(0.1~0.2mm/歯)設定することをお勧めします。ただし、切削抵抗が高くならないように、切削深さを浅く抑える必要があります。
3. 切削深さの制御:
半径方向の切削深さの制御が最も重要です。 「切削深さを小さく、送り速度を大きくする」戦略を採用し、半径方向の切削深さを工具径の5~20%に制限する必要があります。これにより切削抵抗が低減され、結果として曲げ応力と被削材の変形が最小限に抑えられます。
4. 削減戦略:
削減戦略も重要です。
- プログラミングを行う際は、ダウンカット加工を最優先事項とし、急激な出し入れによる衝撃荷重を避けるため、滑らかで一定の切削動作を採用してください。
- 最新のCNCフライス盤の優れた動的性能を活用することで、トロコイドフライス加工や動的フライス加工といった手法を用いることにより、一定の切削負荷を維持しつつ、加工プロセスの安定性をさらに向上させ、温度上昇を抑えることができる。
高速加工などの科学に基づいたパラメータセットを採用することで、オペレーターはCNC工作機械の性能を最適化し、結果として加工の安定性と部品の品質を向上させることができる。
治具設計はアルミニウム加工精度にどのような影響を与えるのか?
アルミニウムのCNC加工において、治具設計は最終製品の精度に大きな影響を与える重要な要素であり、工作機械の性能と工具選定に次ぐ重要性を持つ。治具設計が不十分だと、加工物の変形、振動、ずれが生じ、最終的に加工精度が損なわれることになる。
1. さまざまな照明器具デザインの長所と短所:
照明器具の設計によって、それぞれ異なる長所と短所があります。
- プラテン治具は便利で構造も単純だが、クランプポイントの不足や圧力の不均一な印加によって局所的な変形が生じやすい。
- 万力治具は素早く簡単に設置できるが、ジョーの平行度が不適切であったり、締め付け力の調整が不十分であったりすると、応力が発生する可能性がある。
- 複雑な形状や薄肉のアルミニウム部品には、真空カップや輪郭加工された治具が最適です。これらは、均一で大きな支持力と吸引力を提供し、クランプ圧力を底面全体に均一に分散させ、局所的な変形を効果的に防止できます。
アルミニウム部品のクランプに関するベストプラクティス
アルミニウム部品のクランプに関するベストプラクティスには、主に2つのガイドラインが必要です。
- 支持面の接触面積を最適化する。支持点は、ワークピースの形状、特にオーバーハングの方向に合わせて戦略的に配置する必要があり、切削力による工具のたわみを防ぐ必要がある。
- 締め付け力の体積と表面積を制御し、トルクレンチを使用して対称的に段階的に締め付けることで、一点への締め付け過多を防ぐ。非常に薄い部品の場合は、 低融点合金を用いた鋳造サポートなどの特殊な技術を用いることもできる。
部品形状に合わせた適切な治具タイプの選定、強固な支持、およびクランプ力の制御を行うことで、クランプによって生じる二次応力を最小限に抑え、アルミニウムのCNC加工における幾何学的精度と一貫性を維持することができる。
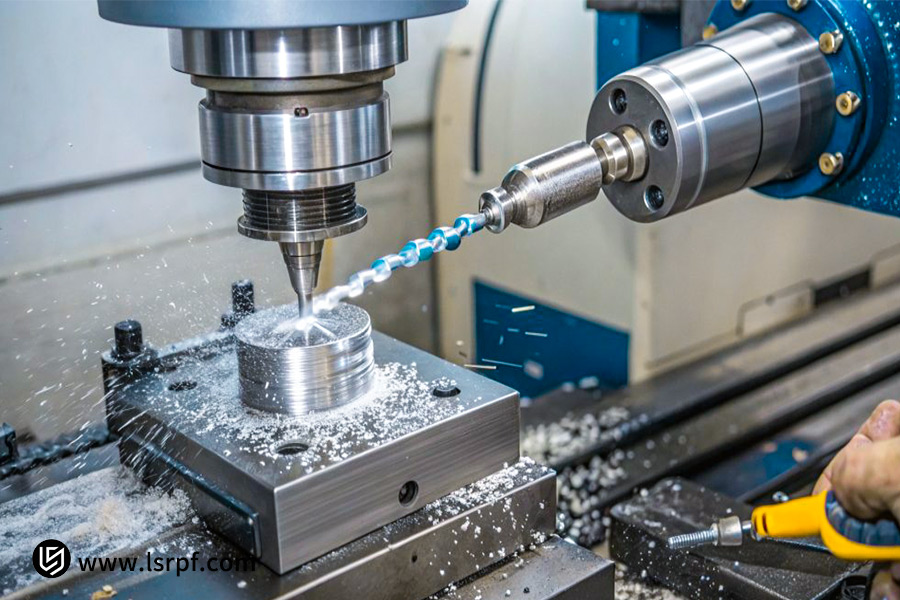
変形制御において、工具選定と冷却戦略はどれほど重要なのか?
アルミニウムのCNC加工における工具選定と冷却戦略は、決して二次的なものではなく、加工熱の発生と伝達、ひいてはワークピースの変形量を制御する上で直接的に重要な要素です。これらは、切削力と熱発生点における熱を制御するための優れた方法の一つであり続けています。
1. 工具形状が加工品質に及ぼす影響:
工具の形状とコーティング技術は、切削加工の滑らかさと熱分布に最も直接的な影響を与えます。アルミニウムの場合、鋭利な工具を用いることで、高いすくい角と大きな切りくず溝を最大限に実現できます。このような形状は切削抵抗を大幅に低減し、切削の滑らかさを向上させるとともに、「圧縮」効果による塑性変形と発熱を低減します。3枚刃設計は、十分な切りくずスペースを確保しつつ、高い剛性を実現する状況を作り出します。
2. コーティング技術が加工品質に与える影響:
さらに、特殊なコーティング技術(非鉄金属専用のコーティングなど)は、工具の摩耗を低減するだけでなく、摩擦係数を低減することで切削温度の上昇を効果的に抑制します。
3. 冷却戦略:
冷却システムの効率は、加工熱を適時に除去できるかどうかに反比例する。従来のオーバーフロー冷却では、工具先端周辺の高温領域に正確に冷却水を浸透させることが難しい場合が多い。
このため、高圧内部クーラント( HPCO )は、変形制御の最良の技術としてますます普及しています。70バールを超えるクーラントが、ツールホルダーのチャネルを通して切削刃に精密に噴射されます。これにより、次の3つの効果が得られます。
- 切断温度を瞬時に低下させる。
- 切削屑を効果的に洗い流すことで、加工面が二次的な焼け焦げるのを防ぎます。
- 工具と切削屑の間に潤滑膜を形成し、摩擦による発熱を低減する。
アルミニウム加工専用の鋭利な切削工具を使用し、高圧内部冷却技術を活用することで、切削時の発熱を最小限に抑え、効果的に除去することができ、熱応力による変形を自然に抑制します。これは、部品の寸法精度を保証する基本的な技術的要素です。
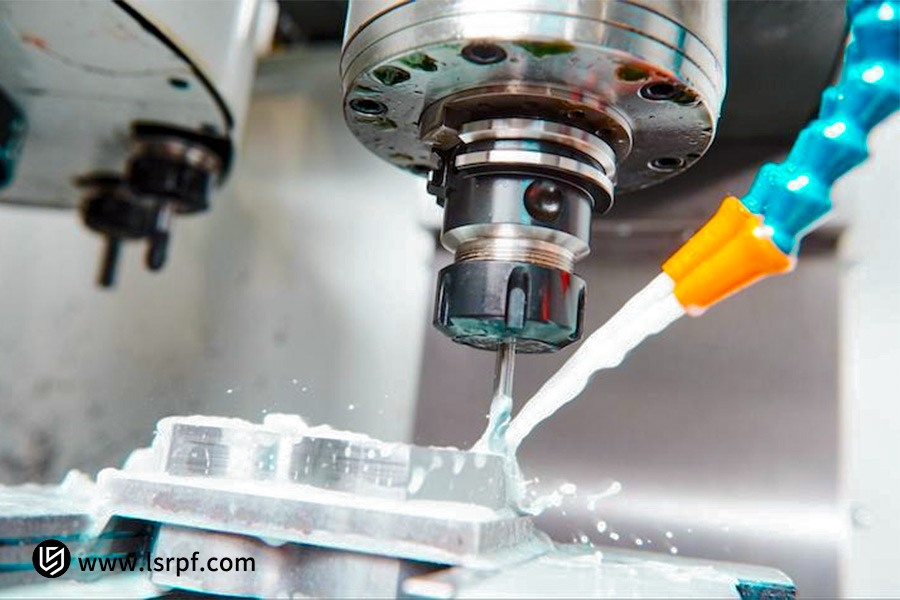
熱処理および応力除去処理は、どのような場合に最も効果を発揮するのでしょうか?
CNCアルミニウム加工において、応力除去と熱処理は、一回の修正工程ではなく、段階的に行われる重要な制御作業です。タイミングが非常に重要であり、適切な工程を選択することが大きな違いを生みます。主に以下の2つの重要な段階で使用されます。
1. 最適な工程は、粗加工後、仕上げ加工前に行うものです。
これは最も頻繁に行われ、最も生産性の高い期間です。粗加工後、材料の大部分が除去された時点で、工作物に残る鋳造または圧延による残留応力と、この加工操作によって生じる付加応力が、不均衡な最大値に達します。
2. 応力緩和焼鈍:
応力除去焼鈍(通常は300~350℃に加熱し、2~4時間保持した後、炉冷する)は、これらの応力の大部分を緩和および均一化し、将来の仕上げ加工のための安定した応力状態を作り出し、長期的な寸法安定性を確保するための最適な方法となっている。
3.材料の前処理工程:
また、材料前処理工程(すなわち、機械加工前)におけるアルミニウム板材の応力除去も同様に効果的であり、特に大型材料や初期応力状態が不明な材料に有効です。超高精度が要求される部品の場合、半仕上げ後に別の安定化処理(低温時効処理)を導入して、加工中に発生した微細応力を除去することができます。
粗加工と仕上げ加工の間の工程における実績のある連結要素として組み込むことで、累積的な応力を防止し、体系的かつ経済的に応力を伝達することができ、高精度CNCアルミニウム加工部品の品質を確保するための最も効果的な対策の一つとなります。
オンライン機械加工サービスは、アルミニウム部品の品質をどのように保証するのでしょうか?
オンラインCNC加工サービスを選ぶことは顧客にとって便利ですが、距離の制約を克服し、アルミニウム加工の精度と信頼性を確保するにはどうすればよいでしょうか?そのためには、サービスプラットフォームがプロセス全体を通して体系的でデジタル化された包括的な品質管理システムを備えている必要があります。
1. プロセスレビュー:
LSオンラインサービスプラットフォームを例に考えてみましょう。当社の品質管理は、プロセスの徹底的な見直しから始まります。お客様から図面を受け取ると、当社のエンジニアリング部門は専門的な製造性設計(DFM)分析を実施し、アルミニウム部品の特性に合わせた変形回避プロセスを事前に計画します。これには、クランプ方式、切削パラメータ、加工順序の最適化が含まれます。
2. リアルタイム監視:
リアルタイム監視は生産の基盤です。最新のCNC工作機械は、切削力や主軸負荷などのデータ異常を監視するセンサーを搭載し、安定した加工条件を提供します。すべての重要な工程は記録され、完全なトレーサビリティが確保されます。
テストと検証
機械加工は最終工程ではありません。納品前には、厳格な試験と検証が最終チェックとなります。LS Precisionは、高精度CMMとレーザースキャナーを使用して、初回生産品と量産品の両方において主要寸法の100%測定を行い、各データが設計図面と完全に一致していることを確認するための完全な検査レポートを作成することで、部品の適合性と機能性を保証します。
LS Precisionの信頼性の高い遠隔CNC加工サービスは、単なる受注生産にとどまりません。前工程検査、オープンな生産工程、最終工程の高精度検査という3段階のクローズドループ品質管理メカニズムを通じて、アルミニウム部品の変形リスクを最小限に抑え、お客様が高品質な加工部品を遠隔で入手できるようにします。
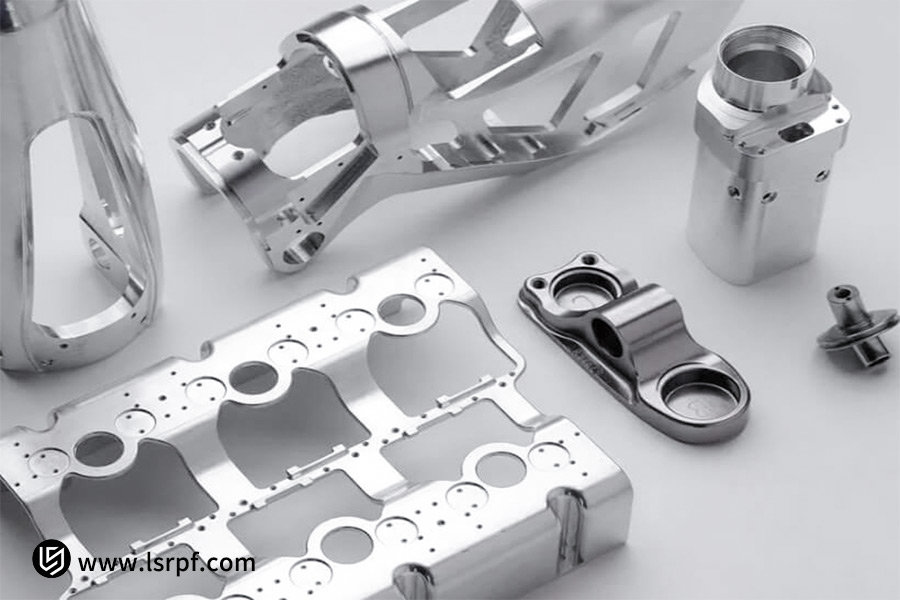
LS事例研究:航空宇宙用アルミニウム加工における変形問題の解決方法
1.クライアントの課題:
航空宇宙関連企業から、航空機搭載機器用の大型アルミニウム合金フレームの機械加工依頼があった。サイズは800×500×50mmで、多数の薄肉部(最も薄い部はわずか2mm )と深い空洞を備えていた。材質は7075-T6アルミニウム合金で、多数の薄肉部(最も薄い部はわずか2mm )と深い空洞を有していた。
従来の手法では、完成品は深刻な反り、最大0.3mmの平面度偏差、部分的な肉厚の不均一といった問題を抱え、非常に厳しい航空宇宙規格の公差(全体の平面度≦0.05mm )を満たすことができませんでした。加工応力と変形の制御が、納期における主要なボトルネックとなっていました。
2. LS Precisionの革新的なソリューション:
この古典的な難問に直面したLSチームは、従来の試行錯誤の手法を放棄した。代わりに、カスタムCNC加工と製造における専門知識を活かし、体系的かつ革新的な解決策を設計した。
- 段階的応力除去処理:この画期的な加工法では、荒加工、応力除去、中間仕上げ、二次応力除去、仕上げの5つの工程で加工を行います。荒加工で余分な材料の大部分が除去された後、ワークピースは専用治具から取り外され、低温時効処理によって内部応力が完全に解放された後、再度固定されて後続の加工が行われます。
- 多次元協調制御:専用の真空吸着カップと多点補助支持治具を組み合わせることで、極めて大型で薄肉の部品の底面に均一な吸着力と支持力を与えました。工具戦略としては、切れ味の良い高すくい角のアルミニウム切削工具を全て使用し、切削深さを浅く、回転速度を速く、送り速度を速くするという切削条件を厳守しました。切削力と発熱を大幅に低減するため、全工程を通して内部高圧クーラント(圧力80バール以上)を使用しました。
- 工作機械上でのリアルタイム監視と補正:重要な工程後、工作機械のプローブによるワークピースの工作機械上での計測により、リアルタイムの変形データが取得されます。このデータに基づいて、仕上げ加工のツールパスに動的補正が適用され、あらゆる変形に対する「補正」が事前に行われます。
3.最終結果:
この完全カスタマイズ型のCNC加工サービスのおかげで、 LS Precisionは航空宇宙用アルミニウム部品の加工変形問題を無事解決しました。輸出されたすべての部品の平面度は0.04mm以内に均一に仕上がり、設計要件を完全に満たし、肉厚の一貫性も大幅に向上しました。この事例は顧客から広く称賛され、LSの超大型・超薄型アルミニウム部品加工における標準作業手順を確立し、複雑な問題解決における同社の優位性を証明しました。
加工コストと品質管理の最適なバランスをどのように評価するか?
製造業において、 CNC加工のコストと製品品質は、顧客が最も重視する2つの要素であることが多い。しかし、最低価格の見積もりを見つけることと最高品質を追求することは、常にジレンマとなる。賢明な判断とは、単に最低価格や最高品質を選ぶことではなく、部品の最終用途に基づいて、コストと品質管理の最適なバランス点を見出すことである。
コスト削減は多角的なアプローチで取り組む必要があります。費用対効果の高い材料グレードの選定、機能性能に影響を与えない範囲での非重要寸法の比例的な削減、効率的な標準設備の活用、そして材料の無駄を最小限に抑えるための最適なレイアウト設計など、これらすべてがCNC加工コストを効果的に抑制する鍵となります。
しかし、コスト削減の各段階は、品質リスクに及ぼす可能性のある影響に基づいて検討されるべきである。品質管理のレベルは、一般的に次のように分類される。基本(重要寸法の検査)、標準(全寸法レポート)、高精度(全寸法レポート+完全な幾何公差および位置公差チェック)。
- 各レベルごとに、追加の試験時間、設備、人員が必要となるため、コストも増加します。例えば、一般家庭で使用される部品は、航空宇宙レベルの試験を必要としません。
- 最適なバランスを実現するための鍵は、要件を正しく定義することです。部品の機能、動作条件、品質要件についてサプライヤーと話し合い、それに基づいて最も経済的な製造プロセスと検査計画を設計してもらいましょう。
LS Precisionの優れたサプライヤーは、お客様の用途に最適な最高品質の製品を、適正なCNC加工価格で提供できます。品質が高すぎず、安すぎず、最高のコストパフォーマンスを実現します。
よくある質問
1. 制御可能な最小加工歪みはどれくらいですか?
LS Precisionは、高速切削、多段階応力除去、特殊治具といった工程の体系的な改善により、大型薄肉アルミニウム部品の加工歪みを0.1mm以下に抑えています。精度は、部品の精密な構造(例えば、肉厚やリブの位置)と材料の状態によって異なります。当社は、工程検討段階で正確な予測と確約を提供します。
2. 加工応力が完全に除去されたかどうかをどのように判断できますか?
LS Precisionは、X線回折(XRD)残留応力解析装置などの最先端の試験設備を用いて、加工後のワークピース表面の応力分布を定量的に測定します。この技術により、応力値と分布を正確かつ非破壊的に取得し、設計限界値以下であることを確認することで、効果的な応力低減を科学的に測定することが可能になります。
3.小ロット生産でも同様の品質管理は可能か?
はい。LS Precisionは「生産量に関わらず品質は妥協しない」という理念を堅持しています。少量生産の場合でも、初回品の三次元座標測定( CMM )から主要工程の統計的プロセス管理(SPC )に至るまで、各工程で標準プロセスを遵守し、各製品の品質、信頼性、一貫性が大規模生産と同等であることを保証しています。
4. オンライン見積もりには、プロセス最適化ソリューションが含まれていますか?
はい、LS Precisionがオンラインで提供するCNC加工の見積もりは、単なる費用ではなく、最初の技術的な回答です。当社のエンジニアがお客様の図面に基づいて製造性設計( DFM )レビューを行い、見積もりとともに包括的なプロセス最適化の提案を行います。例えば、加工の複雑さやコストを削減するために構造をどのように調整するかなど、最初から価値を生み出すための提案です。
まとめ
CNCアルミニウム加工における変形防止は、単に一度調整するだけでは済みません。材料、治具、工具、プログラミング、そして最終検査に至るまで、あらゆる要素が関係するプロセスです。LS Precision Manufacturingは、豊富な経験と数々のCNC加工における成功事例に基づき、設計から完成品まで体系的なソリューションを提供することで、お客様のプロジェクトが最高の品質と信頼性を実現できるようサポートいたします。
今すぐCADファイルをアップロードして、無料の製造性設計(DFM)および製造可能性分析レポートと正確な見積もりを入手しましょう!次のプロジェクトはぜひ当社の専門家にお任せください。手間のかからない高品質な生産をお約束します。
今すぐ設計図をアップロードして、 CNCフライス加工の見積もり(CNCフライス加工価格)を即座に入手しましょう。LSは、究極のCNCフライス加工精度を追求するあなたの強力な味方です!

📞電話番号:+86 185 6675 9667
📧メールアドレス:info@lsrpf.com
🌐ウェブサイト: https://lsrpf.com/
免責事項
このページの内容は情報提供のみを目的としています。LSシリーズ情報の正確性、完全性、有効性に関して、明示的または黙示的な表明または保証はありません。第三者のサプライヤーまたは製造業者が、LSネットワークを通じて性能パラメータ、幾何公差、特定の設計特性、材料の品質と種類、または製造技術を提供するものと推測すべきではありません。部品の見積もりが必要な場合は、購入者の責任でこれらのセクションの特定の要件を確認してください。詳細についてはお問い合わせください。
LS製造チーム
LSは、カスタム製造ソリューションに特化した業界をリードする企業です。20年以上の経験と5,000社以上のお客様との実績を持ち、高精度CNC加工、板金加工、 3Dプリンティング、射出成形、金属プレス加工、その他ワンストップ製造サービスを提供しています。
当社工場は、ISO 9001:2015認証を取得した最先端の5軸加工センターを100台以上備えています。世界150カ国以上のお客様に、迅速、効率的、かつ高品質な製造ソリューションを提供しています。少量生産から大規模なカスタマイズまで、お客様のニーズに24時間以内の最速納品で対応いたします。LSテクノロジーをお選びください。効率性、品質、そしてプロフェッショナリズムをお選びいただけます。
詳細については、当社のウェブサイト( www.lsrpf.com )をご覧ください。


