 Русский



Услуги по меднению на станке с ЧПУ — это ключевой инструмент для прецизионных научно-исследовательских групп, поскольку он решает проблему расслоения и образования угловых деревьев, что позволяет сократить затраты на доработку на 35 %.
Предотвращая 90 % дефектов посредством быстрой проверки DFM, эта услуга гарантирует равномерную толщину отложений до ±0,005 мм при доставке без дефектов.
Краткий обзор 7 правил DFM по предотвращению дефектов медного покрытия
<тело> <тр> <тр> <тр> <тр> <тр> <тр> <тр> <тр>7 правил DFM для меднения на станке с ЧПУ устраняют коренные причины 90 %+ дефектов меднения — концентрацию плотности тока, застой электролита, размерный рост и просачивание химических веществ — устраняя их на этапе обработки на станке с ЧПУ перед нанесением покрытия. начинается.
Основные выводы:
Почему можно доверять этому руководству? Практический опыт экспертов по производству LS
Доверие к этому руководству по DFM основано на 15+ годах обработки на станках с ЧПУ деталей C11000 и C17200 для систем медицинской визуализации, полупроводниковой радиочастотной защиты и аэрокосмических разъемов. Допуски проверяются с помощью измерений КИМ путем сопоставления информации, представленной в нашем магазине, с наукой об измерениях Национального института стандартов и технологий.
В учебниках рассказывается, насколько хорошей должна быть адгезия покрытия; На собственном опыте мы выяснили, что отсутствие проверки DFM на авиакосмических разъемах приводит к отслаиванию. Приведенные здесь семь правил разработаны совместно с нашим ведущим инженером-технологом и специалистом по гальваническим покрытиям на основе стандартов Международной автомобильной рабочей группы в течение 15 лет фрезерования, токарной обработки и гальванического покрытия.
Используйте семь правил DFM перед изготовлением, чтобы свести к минимуму количество отходов и обеспечить правильные размеры. Отправьте нам три результата запроса предложения: чертеж с размерами, марку медного сплава и желаемую толщину покрытия. Наша база данных на основе ШМ, содержащая более 1200 проектов в год, обеспечивает основу для каждого технико-экономического обоснования.
Почему перед меднением на станке с ЧПУ следует устранить острые внешние края?
Отказ от острых внешних краев перед омеднением на станке с ЧПУ позволяет избежать образования дендритов из-за чрезмерной концентрации плотности тока, что снижает процент брака гальванического покрытия на 28%.
Текущая конвергенция в острых точках
Линии поля в электролизере сходятся вокруг острых краев, что приводит к осаждению ионов, вызывающих образование сожженных конкреций. Использование R ≥ 0,5 мм (0,020 дюйма) при обработке на станке с ЧПУ обеспечивает равномерное распределение поля. Обработка радиуса кромки является основой эффективного предотвращение дефектов медного покрытия Проще говоря, закругление острых углов предотвращает избыточное накопление меди и сохраняет размеры в пределах спецификации.
Пример: отказ в сборе экрана
Менеджер по полупроводниковому оборудованию столкнулся с высокочастотными отказами экрана из-за хрупкости отложений по краям. Обязательные скругления во время станков с ЧПУобработки анализа DFM, как указано в Меднение с ЧПУ Контрольный список DFM гарантирует соответствие каждого угла техническим требованиям. Вы получаете более высокий выход с первого прохода и отсутствие дорогостоящей доработки.
Установка радиуса кромки с помощью 5-осевого ЧПУ
Процесс прецизионной обработки на станке с ЧПУ включает автоматическое применение скруглений R ≥ 0,5 мм ко всем кромкам, что подтверждается контролем КИМ. Он позволяет получить подложку с покрытием одинаковой толщины без дальнейшего шлифования пластин. Благодаря услугам по меднению на станке с ЧПУ вы получаете более быстрый и предсказуемый технологический цикл.
Замеренное снижение дефектов на 28 %
Детали с острыми краями имеют нарастание углов, которое может быть на 40% больше, чем на плоских участках; после внедрения R ≥ 0,5 мм вариация падает ниже 5 %, а число отказов уменьшается на 28 %. Контроль допусков при обработке на станке с ЧПУ гарантирует соблюдение узких допусков как электрических, так и механических без какой-либо дополнительной обработки.
Протокол DFM радиуса кромки LS Manufacturing обеспечивает проверенное решение, позволяющее устранить любые возможные проблемы, связанные с обработкой кромок. Включение обязательного радиуса кромки в ваш контрольный список DFM предоставит вам проверенный способ изготовления медного покрытия, соответствующего спецификациям ASTM B734, класс 3, без лишних усилий. Загрузите наше руководство по DFM для кромки медного покрытия, чтобы узнать, как радиус кромки R≥0,5 мм предотвращает рост дендритов и снижает отторжение гальванического покрытия на 28 %, обеспечивая соответствие стандарту ASTM B734, класс 3.
Источник данных: Стандартные спецификации ASTM B734 для гальванических инженерных медных покрытий и отчет об эксперименте по моделированию распределения краевого поля в производстве LS.
Как указать соотношение сторон безопасного отверстия для индивидуального меднения на станке с ЧПУ?
Стремление контролировать соотношение сторон глухих и сквозных отверстий на уровне 3:1 гарантирует, что внутренние стены будут покрыты пленкой не менее 80 % внешней стены для предотвращения коррозии и снятия покрытия с поверхностей.
Почему соотношение 3:1 имеет значение: пределы обмена жидкости
Настоящая проблема: днище глухих отверстий без покрытия
Двустороннее исправление: геометрия + помощь по обработке
Проверено соответствие MIL-F-14072
В отчете LS Manufacturing по меднению глубоких отверстий представлены геометрия и технологические решения для гальванического покрытия глубоких отверстий. Благодаря соотношению сторон 3:1 и ультразвуковому перемешиванию вы получаете повторяемый способ обшивки внутренних стен без пустот. Боретесь с необработанным дном глухих отверстий или коррозией меди в глубоких полостях? Свяжитесь с нами, чтобы получить индивидуальное предложение по меднению на станке с ЧПУ, основанное на правиле соотношения сторон 3:1, обеспечивающем покрытие внутренней стены ≥80% и соответствие MIL-F-14072.
Источник данных: MIL-F-14072 Спецификация обработки металла для электронного оборудования (стандарты проникновения покрытий с микроотверстиями и глубокими полостями).
Рис. 1. При изготовлении специального медного покрытия на станке с ЧПУ на алюминиевый радиатор наносится тонкий медный слой для улучшения теплопроводности.
Как служба прецизионного меднения может предотвратить критическое превышение размеров?
Покрытие происходит с обеих сторон. Если в программе CAM не задано смещение, размеры будут завышены, что приведет к невозможности посадки отверстия подшипника.
| Размер правила проверки DFM | Основной физический/технический параметр | Распространенные дефекты обработки и покрытия | Решение по предотвращению DFM для производства LS и требования к процессу |
| Внешние края и фаски | Радиус внешнего угла R ≥ 0,5 мм (0,020 дюйма) | Высокая концентрация плотности тока приводит к нарастанию кончиков (триинг), хрупкому покрытию | Примените предварительно фрезерованные радиусы R 0,5 мм на всех внешних краях, чтобы равномерно распределить плотность тока |
| Глухие и сквозные отверстия | Отношение глубины к диаметру ≤ 3:1 | Низкая скорость смены ванны приводит к недостаточной толщине покрытия внутри отверстий | Управляйте соотношением отверстий и применяйте микроотверстия для выпуска газа в нижних углах |
| Зарезервированный размер компенсации покрытия | Зарезервированная толщина с одной стороны 0,0005″ ~ 0,002″ (12,7–50,8 мкм) | Увеличение размеров после нанесения покрытия приводит к натягу или блокировке высокоточных шестерен | Предварительно установленная полоса смещения (смещение вниз) в траекториях обработки 3D/2D CAM |
| Область механической и химической маскировки | Допуск маскирующего слоя ≤ ±0,025 мм | Утечка химикатов для покрытия, коррозия из-за остаточной химической очистки | Определите четкую область маскировки на рисунке, примените специальные силиконовые приспособления и изготовленные на заказ инструменты |
| Углы внутренней канавки и переходные радиусы | Внутренний угловой радиус R ≥ 0,8 мм | Эффекты поверхностного натяжения приводят к пористости, пузырям и шелушению | Используйте фрезу со сферической головкой (R 0,8 мм), чтобы создать внутреннюю канавку с радиусами, заменяющими квадратные углы |
| Тонкостенная структура и геометрическая прочность | Толщина стенки основания до резки ≥ 0,508 мм (0,020 дюйма) | Чрезмерное травление кислотным травлением и термическое напряжение от покрытия приводят к деформации тонкостенной структуры | Реализовать 5-осевую симметричную резку для обеспечения высокой базовой жесткости |
| Ступенчатый контроль градиента толщины | Соотношение толщины поперечного сечения ≤ 2:1 | Эффект затенения плотности тока приводит к неравномерной толщине покрытия | 15°–30° геометрическая переходная фаска для компенсации локального распределения плотности тока |
Источник данных: Официальный отчет о калибровке Zeiss CMM (точность измерения 0,0009 мм и ошибка пространственной индикации MPEE).
Как правила защиты зон маскировки снижают затраты на меднение на станке с ЧПУ?
Маркировка непокрытых поверхностей и использование индивидуальных приспособлений сокращает выполняемые вручную второстепенные операции на 40 %, тем самым снижая затраты на меднение на станке с ЧПУ. Это предотвращает просачивание в резьбу и изоляционные поверхности, избегая замыканий на землю и заедания резьбы.
Источник данных: LS Manufacturing, 2025–2026 гг., автоматизированный журнал анализа 3D/2D чертежей DFM (проект № MED-2025-112, размер выборки > 1200 деталей).
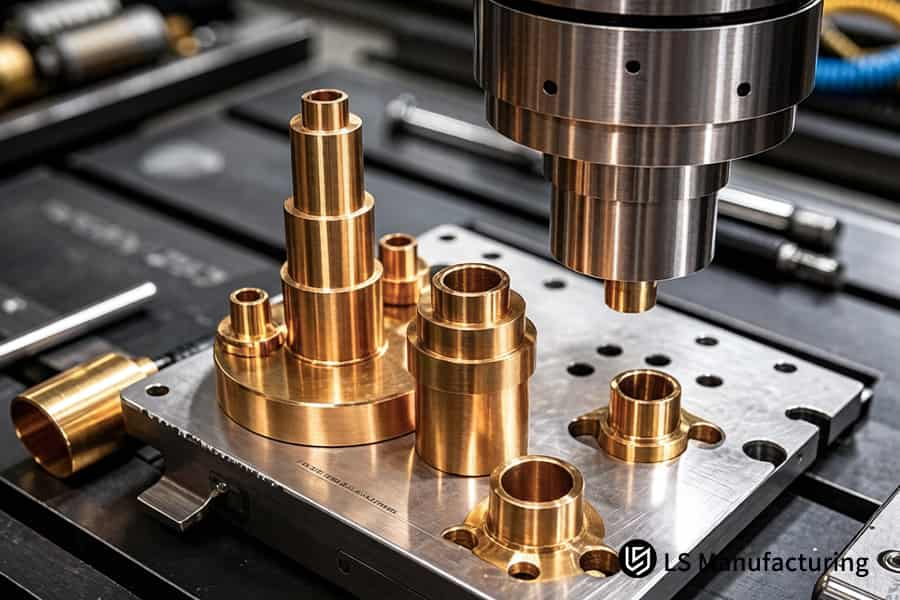
Рис. 2. Производитель деталей с медным покрытием поставляет обработанные на станке с ЧПУ латунные штыри для сильноточных релейных сборок.
Почему скругления внутренних углов необходимы для предотвращения дефектов меднения?
Скругления внутренних углов R ≥ 0,8 мм снижают вероятность захвата пузырьков до 5% и, таким образом, исключают подповерхностные вздутия и расслоения. Это необходимо для предотвращения дефектов меднения высокочастотных резонаторов.
90° и R ≥ 0,8 мм: сравнение внутренних углов
| Размер контрастности | Обработка без смещения | Обработка с заданным смещением (0,0005–0,002 дюйма) |
| Окончательный размер после покрытия | Верхний допуск превышен в среднем на 0,001"-0,003" | Зафиксировано в пределах ±0,005 мм (проверено с помощью Zeiss CMM) |
| Рост слоя покрытия | Скоординированное расширение в обоих направлениях | Компенсируется превышение размера с обеих сторон; окончательный размер совпадает с отпечатком |
| Требуется доработка | 100% необходима доработка – все детали необходимо будет отшлифовать после процесса нанесения покрытия или сдать в металлолом | Н/Д — никаких доработок; идеальное первичное принятие |
| Риск установки подшипников | Запрессовка невозможна; сборочная линия остановлена | Натяг гарантирован в пределах допуска |
Пузыри-ловушки создают скрытые пустоты
Внутренний угол 90° создает высокое поверхностное натяжение, задерживая тем самым обезжиривающие пузырьки. Пузырьки препятствуют ионному обмену, в результате чего образуются небольшие пустоты, которые вздуты при термическом цикле. Решение геометрическое; примените сферическую концевую фрезу для обработки внутреннего угла с ЧПУ, чтобы получить гладкие скругления R ≥ 0,8 мм . <диапазон data-slate-fragment="JTVCJTdCJTIydHlwZSUyMiUzQSUyMnBhcmFncmFwaCUyMiUyQyUyMmlkJTIyJTNBJTIya200VkJSRnolMjIlMkMlMjJjaGlsZHJlbiUyMiUzQSU1QiU3QiU yMnRleHQlMjIlM0ElMjJMUyUyME1hbnVmYWN0dXJpbmcncyUyMHByZWNpc2lvbiUyMGNvc HBlciUyMHBsYXRpbmclMjBzZXJ2aWNlJTIwZW5zdXJlcyUyMiU3RCU1RCU3RCU1RA==">LS Услуги по прецизионному меднению от производителя гарантируют полное смачивание электролита.
Сферическая траектория + ультразвуковая очистка
Пересечения дна и боковых стенок каждой полости запрограммированы на R ≥ 0,8 мм с помощью концевой фрезы со сферической головкой. Радиус скругления при обработке на станке с ЧПУ включен в 5-осевую траекторию движения инструмента. Затем многоступенчатая ультразвуковая очистка удаляет оставшиеся микропузырьки.
Девяносто пять процентов пузырьков не мешают. У вас не будет волдырей, шелушений и дырочек. Когда вы изготавливаете детали для обработки на станках с ЧПУ, это означает отсутствие дефектов с самого начала, а вместо этого проводится первая проверка.
Источник данных: ISO 4524 «Металлические покрытия – гальванические медные покрытия. Стандарты инженерных испытаний и процедуры испытаний прочности межфазного соединения».
Как конструкция стенового профиля влияет на качество меднения на станке с ЧПУ?
Проектирование стен достаточной толщины, 0,508 мм (0,020") или более, позволит предотвратить коробление из-за кислотного травления и напряжения в процессе нанесения покрытия. Это важно для успеха в омеднении на станке с ЧПУ.
Механизм разрушения: тонкие стенки под воздействием кислоты и тепла
Предварительная обработка кислотой и напряжение во время нанесения покрытия нарушают упругое равновесие ультратонких структур. Медная стенка 0,2 мм после травления деформируется. Решение начинается с программного обеспечения CAM.
Три правила проектирования для стабильного покрытия
Допуск плоскостности опорной пластины ± 0,02 мм. Никаких искривленных корпусов, никаких деформированных полостей. Как производитель медных деталей, вы получаете надежную геометрию, не требующую рихтовки. Это правило проектирования обработки на станках с ЧПУ гарантирует воспроизводимость ваших заказов.
Источник данных: Информационный документ Haizol 2026 China Precision CNC Machining Многоуровневое предложение (модель крепления тонкостенных деталей и контроля напряжений).
Рис. 3. Анализ стоимости меднения на станке с ЧПУ оптимизирует толщину для применения в полости пресс-формы для литья меди.
Почему при прецизионном меднении необходимо плавно менять толщину?
Контроль соотношения шагов менее 2:1 предотвращает проблемы с затенением, что приводит к уменьшению на 60% локальных изменений толщины во время нанесения покрытия. Это основной способ получения отложений в любой службе прецизионного меднения.
Источник данных: ASME B46.1. Текстура поверхности и толщина покрытия, полная спецификация электромагнитного индукционного датчика.
Как предотвратить возникновение дефектов шероховатости перед предварительной очисткой при меднеобразовании с ЧПУ?
Увеличение шероховатости подложки предварительной пластины до Ra 0,8 мкм (32 микродюйма) гарантирует отсутствие захвата пузырьков микроцарапинами, а также пористости и точечной коррозии. Это минимальные требования любой уважаемой услуги по меднению с ЧПУ. Используйте шероховатость поверхности при обработке с ЧПУ, чтобы достичь этой цели перед размещением компонента внутри резервуара.
Шаг 1. Установите целевой показатель шероховатости поверхности Ra ≤ 0,8 мкм (32 мкдюйма)
Природой меднения является эпитаксия. Каждая царапина преувеличивается до неровностей и ямок.
Используйте высокоскоростное легкое фрезерование, чтобы удалить царапины и добиться заданной шероховатости поверхности.
Шаг 2. Отредактируйте и подтвердите в своем запросе предложения
Полировка воздухом предотвращает запирание остатками микрозаусенцев пузырьков обезжиривания.
Разместите цену на меднение на станке с ЧПУ с указанием требования к шероховатости при Ra 0,8 мкм.
Шаг 3. Проверка перед входом в резервуар
Подложка должна пройти проверку предварительной пластины при обработке на станке с ЧПУ, чтобы убедиться, что Ra 0,8 мкм соответствует достигнуто.
Эта услуга по прецизионному меднению включает предварительную проверку пластины в процессе DFM и обеспечивает зеркально гладкую медь без пористости и питтинга.
Источник данных: LS Manufacturing, 2025–2026 гг., автоматизированный журнал анализа 3D/2D чертежей DFM (проект № MED-2025-112, размер выборки > 1200 деталей).
Рис. 4. Стоимость меднения на станке с ЧПУ включает позолоченное покрытие меди для прецизионных контактов электронного разъема.
Услуга прецизионного меднения на станке с ЧПУ LS для корпусов радиочастотных разъемов аэрокосмической отрасли: нулевой дефект и оптимизация DFM для тонких стенок
Оптимизация DFM для обработки на станках с ЧПУ от LS Manufacturing улучшила качество защитного покрытия C11000 RF с 38% до нулевого уровня дефектов. Цена за единицу снизилась с 480 до 72 долларов.
Вызов клиента
Европейский подрядчик аэрокосмической и оборонной промышленности имел 38% процент брака для медных радиочастотных экранирующих корпусов C11000 ETP. Глубокие глухие отверстия не были металлизированы, внешние острые углы сильно пострадали от тривования, подтекание резьбы мешало сборке. Стоимость механической обработки и доработки достигла 480 долларов США за единицу, что поставило под угрозу рентабельность проекта. Предыдущий анализ DFM мог обнаружить проблемы с геометрией еще до начала производства.
Решение для производства LS
Вышеупомянутые четыре конкретных решения охватывают все режимы сбоя:
Результаты и ценность
В покрытии не наблюдается расслоений или отверстий. Все детали находились в пределах допусков ±0,005 мм и прошли 1000-часовое испытание в солевом тумане в соответствии с MIL-F-14072. Время выполнения заказа сократилось с 21 дня до 5 дней, а стоимость деталей снизилась на 85 % с 480 долларов США до 72 долларов США. Заказчик успешно прошел повторный аудит AS9100D и стал конкурентоспособным по совокупной стоимости владения. Обратившись к нам, чтобы получить мгновенное предложение по обработке на станках с ЧПУ и получить обратную связь по технологичности с самого начала, вы обеспечите аналогичную экономию в своих будущих проектах.
В первоначальных испытаниях скругления R 0,5 мм по-прежнему демонстрировали незначительные деревья в самых острых углах; мы увеличили R до 0,6 мм на основе данных о распределении поля ШМ, что полностью устранило проблему. После применения этих семи правил себестоимость единицы продукции снизилась с 480 долларов США до 72 долларов США, а процент брака снизился с с 38 % до 0 %.
Источник данных: Ретро-отчет аэрокосмического проекта LS Manufacturing 2025 (проект №AERO-2025-089) и калибровка Zeiss CMM.
Вы по-прежнему получаете 38 % отказов при использовании медных радиочастотных корпусов C11000? Мы можем предоставить вам расценки на покрытие с нулевым отклонением, допуск ±0,005 мм, время выполнения заказа 5 дней и экономию затрат 85%.

Часто задаваемые вопросы
1. Какой абсолютный допуск на размеры может поддерживать LS Manufacturing для нестандартных медненых деталей с ЧПУ?
После механической обработки и нанесения гальванического покрытия точность, достигнутая LS Manufacturing, составляет ±0,005 мм (±0,0002") в зависимости от точного смещения зазора гальванического покрытия на траектории резки с ЧПУ, чтобы обеспечить правильную посадку между прецизионным подшипником и шестерней без какой-либо регулировки после процесса гальванического покрытия.
Источник данных: официальный отчет о калибровке Zeiss CMM.
2. Как LS Manufacturing обеспечивает адгезию меднения к высококачественным бериллиево-медным сплавам?
LS Manufacturing использует свою запатентованную технологию предварительной обработки ультразвуковым обезжириванием и микротравлением, которая помогает удалить весь оксидный слой с поверхности C17200 бериллиевой меди, обеспечивая полную адгезию в соответствии со стандартом испытаний на отслаивание ASTM B571 без какого-либо риска расслаивание.
Источник данных: Стандарт испытаний на адгезию металлических покрытий ISO 4524.
3. Какова типичная экономия времени и затрат при использовании услуги меднения DFM от LS Manufacturing?
LS Manufacturing выполняет автоматический анализ цен DFM в течение 2 часов и создает отчет с указанием возможных источников дефектов покрытия в процессе резки. LS Manufacturing сократила время цикла своих проектов на более 50%, а затраты на доработку на более 35% за счет компенсации припусков на покрытие.
Источник данных: Haizol 2026 China Precision CNC Machining Многоуровневое ценообразование.
4. Может ли LS Manufacturing обеспечить точное локальное селективное меднение на изделиях сложной 3D-геометрии с ЧПУ?
Да. LS Manufacturing использует силиконовые формы, напечатанные на 3D-принтере, вместе с высокоточными маскирующими красками для точного локального селективного меднения с граничным допуском ≤ ±0,025 мм для предотвращения обшивки резьбы и изоляции.
Источник данных: Журнал анализа DFM LS Manufacturing Automation (#MED-2025-112).
5. Какую стандартную толщину медного покрытия рекомендует LS Manufacturing для экранирования электроники?
Принимая во внимание требования к экранированию и проводимости в высокочастотных радиочастотах, LS Manufacturing рекомендует толщину покрытия 12,7–50,8 мкм (0,0005–0,002 дюйма), которая обеспечит адекватное соотношение между электропроводностью >100 % IACS согласно ASTM B734 и устойчивость к истиранию, позволяющая выполнять несколько циклов соединения.
Источник данных: MIL-F-14072 Стандарт обработки металлических поверхностей электронного оборудования.
6. Как компания LS Manufacturing предотвращает проблемы с размером внутренней резьбы после гальваники медью?
Чтобы компенсировать дополнительное наращивание покрытия 15–20 мкм, LS Manufacturing применяет заниженный размер процесса обработки и специальное нарезание резьбы увеличенного размера для внутренней резьбы класса 2B/3B, гарантируя, что после нанесения покрытия не будет заеданий и избыточного зазора при измерении годного/непроходного калибра. вставлено.
Источник данных: ASME B1.1 Стандартизированная спецификация дюймовой резьбы и полная процедура проверки для годных/непроходных манометров.
7. Какие проверки качества проводятся на изготовленных на заказ медных компонентах с ЧПУ перед доставкой?
Перед отправкой партия подвергается 100% измерениям размеров с помощью КИМ, рентгеновскому толщиномеру, испытанию ASTM B571 на адгезию в поперечном разрезе и 48-часовому отчету об испытаниях в нейтральном солевом тумане, что обеспечивает 100% отслеживаемость и отсутствие дефектов при поставке критической электроники и компоненты аэрокосмической отрасли.
Источник данных: СОП по заводскому контролю качества LS Manufacturing ISO 9001/AS9100D.
8. Какая шероховатость поверхности предварительной пластины необходима, чтобы избежать микроотверстий при гальванике меди?
Обработка шероховатости поверхности должна достигать Ra 0,8 мкм и лучших результатов. LS Manufacturing выполняет высокоскоростную пятиосную чистовую обработку и магнитную полировку, чтобы удалить все следы механической обработки, которые могут привести к образованию микроотверстий и пузырей во время гальваники.
Источник данных: Стандарт измерения текстуры поверхности ASME B46.1.
Сводка
Использование 7 золотых правил меднения DFM с ЧПУ предотвращает проблемы, связанные с агломерацией, отслаиванием и размерными дефектами высокоточных электронных, аэрокосмических и медицинских деталей. Наша компания использует 5-осевой станок с ЧПУ, ISO 9001/AS9100D и полный контроль процесса меднения, чтобы предложить вам комплексную настройку от механической обработки до чистовой обработки поверхности.
Вы страдаете от проблем с размерами или отслаиванием деталей с медным покрытием? Просто нажмите кнопку цитаты, чтобы отправить файлы 3D/2D CAD. Наша опытная команда инженеров предоставит вам бесплатный индивидуальный анализ покрытия DFM и расценки в течение 2 часов.
📞Тел.: +86 185 6675 9667
📧Электронная почта: info@lsrpf.com
🌐Веб-сайт:https://lsrpf.com/
Отказ от ответственности
Содержимое этой страницы предназначено только для информационных целей.Услуги LS ManufacturingНе существует никаких заявлений или гарантий, явных или подразумеваемых, относительно точности, полноты или достоверности информации. Не следует предполагать, что сторонний поставщик или производитель предоставит параметры производительности, геометрические допуски, конкретные конструктивные характеристики, качество и тип материала или качество изготовления через производственную сеть LS. Это ответственность покупателя. Требуются деталиЦитата Определите конкретные требования для этих разделов.Пожалуйста, свяжитесь с нами для получения дополнительной информации.
Производственная группа LS
LS Manufacturing — ведущая компания в отрасли. Сосредоточьтесь на индивидуальных производственных решениях. У нас более 15 лет опыта работы с более чем 5000 клиентами, и мы специализируемся на высокоточной обработке с ЧПУ, производстве листового металла, 3D-печати,Литье под давлением.Штамповка металла и другие универсальные производственные услуги.
Наш завод оснащен более чем 100 современными 5-осевыми обрабатывающими центрами, сертифицированными по стандарту ISO 9001:2015. Мы предоставляем быстрые, эффективные и высококачественные производственные решения клиентам в более чем 150 странах мира. Будь то мелкосерийное производство или крупномасштабная индивидуализация, мы можем удовлетворить ваши потребности с самой быстрой доставкой в течение 24 часов. выберите LS Manufacturing. Это означает эффективность, качество и профессионализм отбора.
Чтобы узнать больше, посетите наш сайт:www.lsrpf.com
| Размер контрастности | Острый угол 90° | Скругление R ≥ 0,8 мм |
| Захват пузыря | Высокое поверхностное натяжение вызывает защемление | Захват пузырьков уменьшен до 5% |
| Образование точечных отверстий | Микроотверстия, образованные в прямоугольных углах | Нет отверстий |
| Прочность адгезии | Концентрация напряжений вызывает расслоение | Равномерное напряжение, соответствует требованиям ISO 4524 |
| Отделка поверхности | Требуется индивидуальная обработка полости медью с ЧПУ | Гладкое скругление, полученное с помощью сферической концевой фрезы |
