 中文 (简体)



数控镀铜服务是精密研发团队的关键推动者,因为它解决了分层和角树问题,可将返工成本降低 35%。
通过快速 DFM 审核防止 90% 的缺陷,该服务可保证均匀沉积厚度低至 ±0.005 毫米,并实现零缺陷交付。
镀铜缺陷预防的 7 个 DFM 规则概览
<正文>7 条 CNC 铜电镀 DFM 规则通过在电镀前的 CNC 加工阶段解决这些问题,解决了 90%+ 铜电镀缺陷的根本原因——电流密度集中、电解液停滞、尺寸增长和化学渗漏。开始。
关键要点:
- 大幅降低返工成本:通过在前面的CNC加工步骤中实施预涂厚度调整和边缘半径设计,不良率零件电镀降低0.1%以下,返工成本降低35%。
- 超快项目交付周期:结合我们的自动化DFM图纸分析,LS Manufacturing在2小时内完成电镀可行性报告,节省50%样品交付周期。
- 军用和医疗级可靠性y: 我们遵守 MIL-F-14072 和 ASTM B734 标准,这意味着您的部件可承受 1,000 小时盐雾测试并保持 >100% IACS 电导率实现可靠的现场性能
为什么信任本指南? LS制造专家的实践经验
对本DFM 指南的信任来自超过 15 年的CNC 加工用于医疗成像系统、半导体 RF 屏蔽和航空航天连接器的 C11000 和 C17200 零件。通过将我们商店提供的信息与美国国家标准与技术研究院的测量科学相关联,使用 CMM 测量来验证公差。
教科书告诉你电镀附着力应该有多好;我们根据经验发现,未能对航空航天连接器执行 DFM 检查会导致剥落。这里的七项规则是我们与首席工艺工程师和电镀专家根据国际汽车工作组标准在15年铣削、车削和电镀期间共同制定的。
在制造前使用七个 DFM 规则,以最大限度地减少废品并确保正确的尺寸。向我们发送三份 RFQ 可交付成果:尺寸图、铜合金牌号和所需的电镀厚度。 我们基于 CMM 的数据库每年包含 1,200 多个项目,可推动每项可行性分析。
为什么要在 CNC 铜电镀之前消除锋利的外部边缘?
在数控镀铜之前避免尖锐的外边缘,可以避免由于电流密度集中过度而形成枝晶,从而将电镀废品率降低 28%。
尖点处的当前收敛
电解槽中的场线聚集在锋利的边缘周围,导致离子沉积,从而形成烧焦结节。通过CNC加工使用R ≥ 0.5 mm (0.020")可确保磁场分布均匀。边缘半径处理是有效镀铜缺陷的基础预防简单来说,将尖角倒圆可以防止多余的铜堆积并使尺寸保持在规格范围内。
案例研究:护罩组装失败
一位半导体设备经理由于边缘沉积物的脆性而经历了高频屏蔽故障。 数控机床加工DFM分析期间强制圆角,如数控镀铜DFM清单中指定保证每个角落都符合规格。您可以获得更高的一次合格率,并且无需进行更昂贵的返工。
通过 5 轴 CNC 强制执行边缘半径
精密数控加工过程涉及在所有边缘自动应用R ≥ 0.5 mm圆角,并通过 CMM 检查进行验证。它可以生产出镀层厚度一致的基材,无需进一步进行板材研磨。通过数控镀铜服务为您提供,您将拥有更快且可预测的工艺周期。
测量到的缺陷减少了 28%
具有锐利边缘的零件会产生比平坦区域多40%的角积聚;实施R ≥ 0.5 mm后,偏差降至5%以下,故障减少28%。 数控加工公差控制保证符合电气和机械的窄公差,无需任何额外处理。
LS Manufacturing 的边缘半径 DFM 协议提供了经过验证的解决方案,可消除与边缘处理相关的任何可能的问题。将强制边缘半径纳入您的DFM 检查表将为您提供一种行之有效的方法来生产符合 ASTM B734 3 级规范的铜涂层,而不会浪费精力。 下载我们的铜电镀边缘 DFM 指南,了解 R≥0.5mm 边缘半径如何消除枝晶生长并将电镀废品率降低 28%,确保符合 ASTM B734 3 级标准。
数据来源:ASTM B734电镀工程铜涂层标准规范和LS制造边缘场分布建模实验报告。
如何指定自定义 CNC 铜电镀的安全孔深宽比?
将盲孔和通孔的纵横比控制在3:1,可确保内壁至少覆盖外壁80%的薄膜,以防止表面腐蚀和脱镀。
为什么 3:1 很重要:流动的交易限制
- 对流阻塞:当长宽比超过3:1时,电解液将被阻止到达孔的底部。
- 气泡截留:微气泡阻碍电解质流动和离子交换,留下空隙。
- 您的收获:CNC加工孔准备将确保大于80%内壁涂层。
真正问题:未电镀的盲孔底部
- 防御连接器外壳:M3盲孔底部的裸铜在六个月内因电偶腐蚀而腐蚀。
- 根本原因:孔底部的电解质停滞导致离子耗尽。
- 解决方案:将深度减小到9毫米(3:1)并使用数控加工盲腔 浮雕带来100%覆盖率恢复。
双管齐下:几何+流程辅助
- 几何规则:应用CNC镀铜DFM清单以保持纵横比不超过3:1。
- 工艺辅助:超声波振动有助于去除残留的气泡,同时高压冷却剂可冲走任何残留物。
- 服务优势:通过我们的精密镀铜服务,您的内壁不会剥落或发黑。
针对 MIL-F-14072 验证性能
- 标准参考:MIL-F-14072要求≥75%内外厚度;根据 3:1 规则,我们得到 82-90%。
- 废品减少:应用此比率后,盲孔废品率从 18% 降至 3% 以下。
- 定制优势:通过定制 CNC 镀铜,这意味着可以通过CNC 加工公差验证加快审批。
LS Manufacturing 的深孔镀铜报告介绍了深孔电镀的几何形状和工艺解决方案。通过应用3:1纵横比和超声波搅拌,您可以采用可重复的方式实现无空隙内壁电镀。正在努力解决未电镀的盲孔底部或深腔中的铜腐蚀问题吗?请联系我们,获取围绕 3:1 纵横比规则构建的定制 CNC 镀铜报价 — 确保 ≥80% 的内壁覆盖率并符合 MIL-F-14072 要求。
数据来源: MIL-F-14072 电子设备金属表面处理规范(微孔和深腔涂层渗透标准)。

图 1:定制 CNC 镀铜在铝散热器上应用薄铜层,以提高导热性。
精密镀铜服务如何防止关键尺寸过大?
两侧均进行电镀。除非在CAM程序中预设偏移量,否则尺寸将过大,导致轴承孔配合失败。
| DFM 检查规则维度 | 核心物理/工程参数 | 常见加工和电镀缺陷 | LS制造DFM预防解决方案及流程要求 |
| 外边和倒角 | 外角半径R ≥ 0.5 mm (0.020″) | 高浓度电流密度会产生尖端堆积(树状结构)、脆性涂层 | 在所有外边缘应用预铣 R 0.5 mm 半径,以均匀分布电流密度 |
| 盲孔和通孔 | 深径比 ≤ 3:1 | 镀液交换率低导致孔内涂层厚度不足 | 管理孔比并在底角应用微孔进行排气 |
| 预留电镀补偿尺寸 | 单面预留厚度0.0005″ ~ 0.002″ (12.7–50.8 μm) | 电镀后尺寸增长导致高精度齿轮过盈配合或阻塞 | 3D/2D CAM 加工路径中预设偏移带(向下偏移) |
| 机械和化学遮蔽区域 | 遮蔽层公差 ≤ ±0.025 mm | 电镀化学品泄漏,残留化学清洗造成腐蚀 | 识别绘图中的清晰遮蔽区域,应用特定的硅胶固定装置和定制工具 |
| 内部凹槽拐角和过渡半径 | 内角半径R≥0.8毫米 | 表面张力效应产生孔隙、气泡和剥落 | 使用牛鼻铣刀 (R 0.8 mm) 创建以半径代替方角的内部凹槽 |
| 薄壁结构和几何强度 | 切割前底壁厚度≥ 0.508 mm (0.020″) | 酸蚀过度蚀刻和电镀热应力导致薄壁结构变形 | 实现五轴对称切割,保证底座高刚性 |
| 阶梯式厚度渐变控制 | 截面厚度比≤2:1 | 电流密度阴影效应导致涂层厚度不均匀 | 15°-30° 几何过渡倒角,以补偿局部电流密度分布 |
- 这项精密镀铜服务利用CNC加工报价数据,提前对双边铜生长进行补偿,完全不需要镀后打磨。
- 批量无需返工,可降低数控镀铜成本,因为它使人工时间和废料不再是您账单的一部分。
- 如果是定制 CNC 镀铜工艺,CNC 加工公差会在任何切割开始之前编程到 CAM 系统中。
数据来源:蔡司坐标测量机官方校准报告(测量精度0.0009毫米&空间指示误差MPEE)。
掩蔽区域保护规则如何降低您的 CNC 铜电镀成本?
标记非电镀表面并采用定制夹具可减少手动执行的二次操作40%,从而降低您的数控镀铜成本。它可以防止渗漏到螺纹和绝缘表面,避免接地短路和螺纹束缚。
- 胶带失效的原因 – 传统胶带在酸槽中会软化,导致边缘翘起。铜离子渗透污染螺纹和接地绝缘体。影响 - 组装零件时接地短路或螺纹故障。
- 工程修复 – 模块化硅胶塞和夹具取代了传统胶带。它们压紧螺纹和埋头孔,在暴露于酸浴的整个过程中形成绝对密封。
- 您获得的收益 – 作为镀铜零件制造商,您可以避免40%的返工量。您的所有零件都通过了初始质量控制测试。无螺纹脱落、无接地错误、无延迟组装。
- 集成方式 – 数控镀铜服务使用数控加工制造 DFM 阶段的绘图注释。各批次密封的一致性确保了质量的可重复性,并且不依赖于操作员的技能。
数据来源:LS Manufacturing 2025–2026 自动 DFM 3D/2D 绘图解析日志(项目#MED-2025-112,样本大小 >1,200 个零件)。

图 2:镀铜零件制造商为大电流继电器组件提供数控加工黄铜销。
为什么内角圆角对于预防铜镀层缺陷至关重要?
R ≥ 0.8 mm 的内角圆角可将气泡截留的可能性降低至 5%,从而排除表面下气泡和分层。这对于高频腔镀铜缺陷预防是必要的。
90° 与 R ≥ 0.8 mm:内角比较
| 对比尺寸 | 无偏移加工 | 使用预设偏移量 (0.0005"–0.002") 进行加工 |
| 电镀后最终尺寸 | 平均超出公差上限0.001"-0.003" | 锁定在±0.005 mm内(通过蔡司坐标测量机验证) |
| 电镀层增长 | 双向协调扩展 | 两侧尺寸过大得到补偿;最终尺寸与打印对齐 |
| 需要返工 | 需要100%返工 - 所有零件在电镀过程后都需要打磨或报废 | N/A - 零返工;完美的一次通过验收 |
| 轴承安装风险 | 无法压装;装配线停止了 | 保证在公差范围内过盈配合 |
捕获的气泡创建隐藏的空隙
90°内角产生高表面张力,从而捕获脱脂气泡。气泡阻止离子交换,导致产生小空隙,在热循环时会起泡。该解是几何的;使用球头立铣刀CNC加工内角,以生产光滑的R≥0.8毫米圆角。 <跨度数据板片片段=“JTVCJTdCJTIydHlwZSUyMiUzQSUyMnBhcmFncmFwaCUyMiUyQyUyMmlkJTIyJTNBJTIya200VkJSRnolMjIlMkMlMjJjaGlsZHJlbiUyMiUzQSU1QiU3QiU yMnRleHQlMjIlM0ElMjJMUyUyME1hbnVmYWN0dXJpbmcncyUyMHByZWNpc2lvbiUyMGNvcHblciUyMHBsYXRpbmclMjBzZXJ2aWNlJTIwZW5zdXJlcyUyMiU3RCU1RCU3RCU1RA==">LS制造商的精密镀铜服务确保电解液完全润湿。
球头刀路+超声波清洗
每个型腔底板和侧壁交叉点均使用球头立铣刀编程为R ≥ 0.8 mm。 CNC加工圆角半径合并到5轴刀具路径中。然后多级超声波清洗去除残留的微气泡。
百分之九十五的气泡已排除。不会出现水泡、剥落和针孔。当您定制数控加工零件时,这意味着从一开始就没有缺陷,而是第一次检查。
数据来源:ISO 4524金属涂层-电镀铜涂层工程测试标准和界面结合强度测试程序。
墙面轮廓设计如何影响定制 CNC 铜电镀质量?
设计足够厚度的壁,0.508 毫米 (0.020") 或更大,可以防止由于酸蚀刻和电镀过程的应力而导致的翘曲。这对于定制数控镀铜的成功至关重要。
失效机制:酸+热作用下的薄壁
酸预处理和电镀过程中的应力破坏了超薄结构的弹性平衡。 0.2 mm铜壁在蚀刻后会变形。解决方案从CAM 软件开始。
稳定电镀的三个设计规则
- 最小壁厚 ≥ 0.508 mm – 低于此限制,酸蚀刻会剥落过多材料,产生的热应力会导致组件翘曲。 <跨度数据板片片段=“JTVCJTdCJTIydHlwZSUyMiUzQSUyMnBhcmFncmFwaCUyMiUyQyUyMmlkJTIyJTNBJTIya200VkJSRnolMjIlMkMlMjJjaGlsZHJlbiUyMi UzQSU1QiU3QiUyMnRleHQlMjIlM0ElMjJUaGUlMjAwLjUwOCUyMG1tJTIwbWluaW11bSUyMHdhbGwlMjBydWxlJTIwZW5zdXJlcyUyMiU3RCU1RCU3RCU1RA=="> 0.508 毫米最小壁规可确保整个电镀过程中的结构稳定性。
- 添加结构肋 - 肋传递应力并使零件更能抵抗翘曲。在编程刀具路径之前的DFM 步骤中使用它们。此数控加工应力管理规则有助于避免板后变形。
- 尽早请求 CNC 镀铜报价 – 在报价请求中提供您的壁厚要求,以便 CAM 程序可以根据这些要求调整刀具路径。
板后平面度公差±0.02毫米。无扭曲的外壳,无扭曲的空腔。作为镀铜零件制造商,您可以获得可靠的几何形状,无需任何矫直。此数控加工设计规则保证了您订单的可重复性。
数据来源:海智2026中国精密数控加工分级报价白皮书(薄壁零件夹具及应力控制模型)。
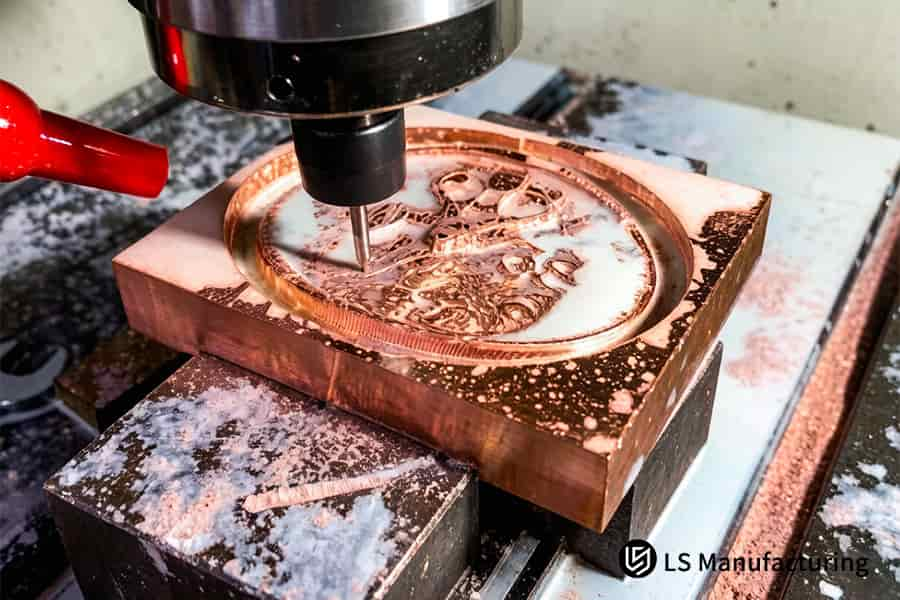
图 3:CNC 镀铜成本分析优化铜注塑模具型腔应用的厚度。
为什么精密铜电镀服务中必须平滑过渡厚度?
将步长比控制为小于2:1可以防止阴影问题,从而使电镀过程中的局部厚度变化减少60%。这是任何精密铜电镀服务中产生沉积物的主要方式。
- 步长比 ≤ 2:1 – 拉直电场线并防止厚区域过度电镀和薄区域电镀不足。
- 锥角 15°–30° – 在厚壁和薄壁之间创建平滑过渡。
- 虚拟阴极 – 在薄区域附近使用以控制电流密度以实现沉积均匀性。
- DFM 集成 – 在切割之前使用这些规则。
- 首次合格率 – 厚度变化减少 60%。 数控镀铜服务通过数控加工现场模拟验证,提供有效的镀铜缺陷预防方法。
数据来源:ASME B46.1表面纹理和镀层厚度电磁感应计全检规范。
如何防止 CNC 镀铜中预清洗粗糙度缺陷的根源?
将预镀基材粗糙度提高至Ra 0.8 µm (32 µin) 可确保不会发生微划痕气泡截留,从而确保无孔隙和点蚀。这是任何信誉良好的数控镀铜服务的最低要求。在将组件放入槽内之前,利用CNC 加工表面粗糙度控制来达到此目标。
第 1 步:将表面光洁度目标设置为 Ra ≤ 0.8 μm (32 μin)
镀铜的本质是外延。它把每一个划痕都夸大为凹凸和凹坑。
利用高速轻切铣削去除划痕并达到目标表面粗糙度。
第 2 步:空气抛光并在询价中确认
空气抛光可防止残留的微毛刺锁定脱脂气泡。
提出数控镀铜报价请求,指定Ra 0.8 µm的粗糙度要求。
第 3 步:进入储罐前进行验证
基材需要经过CNC加工预板检查以确保达到Ra 0.8 μm。
这项精密镀铜服务包括DFM流程中的镀前检查,并提供镜面光滑的铜,没有任何孔隙和任何麻点。
数据来源:LS Manufacturing 2025–2026 自动 DFM 3D/2D 绘图解析日志(项目#MED-2025-112,样本大小 >1,200 个零件)。

图 4:CNC 镀铜报价覆盖铜上的金闪光,用于精密电子连接器触点。
LS Manufacturing 航空射频连接器外壳精密数控镀铜服务:零缺陷和薄壁 DFM 优化
CNC 加工 DFM 优化 LS Manufacturing 将 C11000 RF 屏蔽壳电镀质量从38%废品率提高到零缺陷率。单价从 480 美元下降至 72 美元。
客户挑战
欧洲航空航天和国防承包商的C11000 ETP 铜射频屏蔽壳的废品率38%。深盲孔未电镀,外部尖角严重影响树形,螺纹泄漏妨碍装配。每单位的加工和返工成本达到480 美元,危及项目盈利能力。之前的DFM 分析可以在制造之前检测到几何问题。
LS 制造解决方案
上述四种具体解决方案涵盖了所有故障模式:
- 所有外部边缘均被倒圆至R 0.6 mm,以降低电流密度并消除树状结构。
- 3D CAM 仅提供单面 0.001” (25.4 µm) 电镀余量,以确保镀铜后的最终公差为 ±0.005 mm。此数控加工公差审查确认了预电镀库存余量。
- 五轴球头切削路径确保Ra 0.8 µm 表面粗糙度,避免气泡锁定点蚀。
- 我们定制设计的硅胶面罩可阻止任何通过 ISO 公制螺纹的渗漏。
结果和价值
电镀中未观察到分层或针孔。所有部件均在±0.005 mm公差范围内,并根据 MIL-F-14072 进行了1,000 小时盐雾测试。交货时间从 21 天缩短至 5 天,零件成本降低了 85%,从 480 美元降至 72 美元。客户成功完成了 AS9100D重新审核,并在总拥有成本方面变得具有竞争力。联系我们从一开始就获取即时 CNC 加工报价和可制造性设计反馈,将确保您在未来的项目中节省类似的费用。
在最初的试验中,R 0.5 毫米圆角在最尖角处仍显示出轻微的树状现象;我们根据 CMM 现场分布数据将 R 增加到 0.6 毫米,从而完全消除了该问题。应用这 7 条规则后,单位成本从 480 美元下降到 72 美元,废品率从 38% 下降到 0%。
数据来源:LS Manufacturing 2025 年航空航天项目回顾报告(项目#AERO-2025-089)和 Zeiss CMM 校准。
您的 C11000 铜射频外壳的拒绝率仍然为 38% 吗?我们可以为您提供电镀零拒绝报价,公差±0.005毫米,交货期5天,成本节省85%。

常见问题解答
1. LS Manufacturing 可以为定制 CNC 镀铜零件保持多少绝对尺寸公差?
经过机加工和电镀后,LS Manufacturing 达到的精度为±0.005 mm (±0.0002"),具体取决于数控切割路径上电镀间隙的精确偏移,以确保精密轴承和齿轮之间的正确配合,而无需在电镀过程后进行任何调整。
数据来源:蔡司三坐标官方校准报告。
2. LS Manufacturing如何确保高级铍铜合金上的铜镀层附着力?
LS Manufacturing 使用其专有的超声波脱脂和微蚀刻酸洗预处理技术,帮助他们去除C17200 铍铜表面的整个氧化层,从而根据ASTM B571剥离测试标准实现完全粘合,且没有任何分层风险。
数据来源:ISO 4524金属涂层附着力测试标准。
3.使用 LS Manufacturing 的 DFM 镀铜服务时,典型的交货时间和成本节省是多少?
LS Manufacturing 在 2 小时内进行自动化 DFM 价格分析,并生成一份报告,突出显示切割过程中可能出现的电镀缺陷来源。在补偿电镀余量的基础上,LS Manufacturing 将项目周期时间缩短了超过 50%,并将返工成本降低了超过 35%。
数据来源:海智2026年中国精密数控加工阶梯定价白皮书。
4. LS Manufacturing 能否在复杂的 3D CNC 几何形状上提供精确的局部选择性镀铜?
是的。 LS Manufacturing 使用 3D 打印硅胶模具以及高精度遮蔽涂料来精确局部选择性镀铜,边界公差≤ ±0.025 mm,以防止螺纹和绝缘层镀层。
数据来源:LS Manufacturing Automation DFM 分析日志 (#MED-2025-112)。
5. LS Manufacturing 推荐的电子屏蔽标准铜镀层厚度是多少?
考虑到高频 RF 中的屏蔽和导电性要求,LS Manufacturing 建议电镀厚度为 12.7-50.8 μm (0.0005" – 0.002"),以确保导电率 >100% IACS(根据 ASTM B734)与耐磨性之间有足够的比例,从而允许多次交配周期。
数据来源:MIL-F-14072电子设备金属表面处理标准。
6. LS Manufacturing 如何防止电镀铜后出现内螺纹尺寸问题?
为了弥补额外的15 – 20 μm镀层堆积,LS Manufacturing采用了加工工艺的小尺寸和Class 2B/3B内螺纹的特殊超大攻丝,确保电镀后在插入通/不通规时不会出现粘连和多余间隙。
数据来源:ASME B1.1 标准英制螺纹规范和通过/不通过量规的完整检验程序。
7.定制 CNC 镀铜部件在交货前会进行哪些质量检查?
出货前对批次进行100%CMM尺寸测量、X-Ray测厚仪测量、ASTM B571划格附着力测试、48小时中性盐雾测试报告,为关键电子、航空航天出货提供100%可追溯性和零缺陷组件。
数据来源:LS Manufacturing ISO 9001 / AS9100D 工厂质量检验SOP。
8.电镀铜时需要什么预镀表面粗糙度才能避免出现微针孔?
加工表面粗糙度应达到Ra 0.8 μm及更好的效果。 LS Manufacturing 执行五轴高速精加工和磁力抛光,以消除电镀过程中可能导致针孔和气泡形成的所有加工痕迹。
数据来源:ASME B46.1表面纹理测量标准。
摘要
使用数控镀铜DFM的7条黄金法则可以防止高精度电子、航空航天和医疗零件出现结块、剥落和尺寸缺陷等问题。我司采用五轴CNC、ISO 9001/AS9100D、全流程镀铜控制为您提供从机加工到表面处理的一站式定制服务。
您是否遇到镀铜部件的尺寸或剥落问题? 只需点击报价按钮即可提交您的 3D/2D CAD 文件。 我们经验丰富的工程团队将在2小时内为您提供免费定制的DFM电镀分析和报价。
📞电话:+86 185 6675 9667
📧电子邮件:info@lsrpf.com
🌐网站:https://lsrpf.com/
免责声明
本页内容仅供参考。LS Manufacturing services对于信息的准确性、完整性或有效性不作任何明示或暗示的陈述或保证。不应推断第三方供应商或制造商将通过 LS Manufacturing 网络提供性能参数、几何公差、具体设计特征、材料质量和类型或工艺。这是买方的责任。需要零件报价 确定这些部分的具体要求。请联系我们了解更多信息。
LS 制造团队
LS Manufacturing 是一家行业领先的公司。专注于定制制造解决方案。我们拥有超过 15 年的经验,服务超过 5,000 家客户,我们专注于高精度 CNC 加工、钣金制造、3D 打印、注塑。金属冲压,以及其他一站式制造服务。
我们的工厂配备了 100 多台最先进的 5 轴加工中心,并通过了 ISO 9001:2015 认证。我们为全球150多个国家的客户提供快速、高效、高质量的制造解决方案。无论是小批量生产还是大规模定制,我们都能以最快的24小时内交货满足您的需求。选择LS制造。这意味着选择效率、质量和专业性。
要了解更多信息,请访问我们的网站:www.lsrpf.com
| 对比尺寸 | 90°尖角 | 圆角 R ≥ 0.8 毫米 |
| 气泡捕获 | 高表面张力导致陷入 | 气泡截留减少至 5% |
| 针孔形成 | 矩形角处形成微针孔 | 无针孔 |
| 粘合强度 | 应力集中导致分层 | 受力均匀,符合ISO 4524要求 |
| 表面光洁度 | 需要定制数控镀铜型腔表面 | 使用球头立铣刀生产的光滑圆角 |
