Português (Brasil)



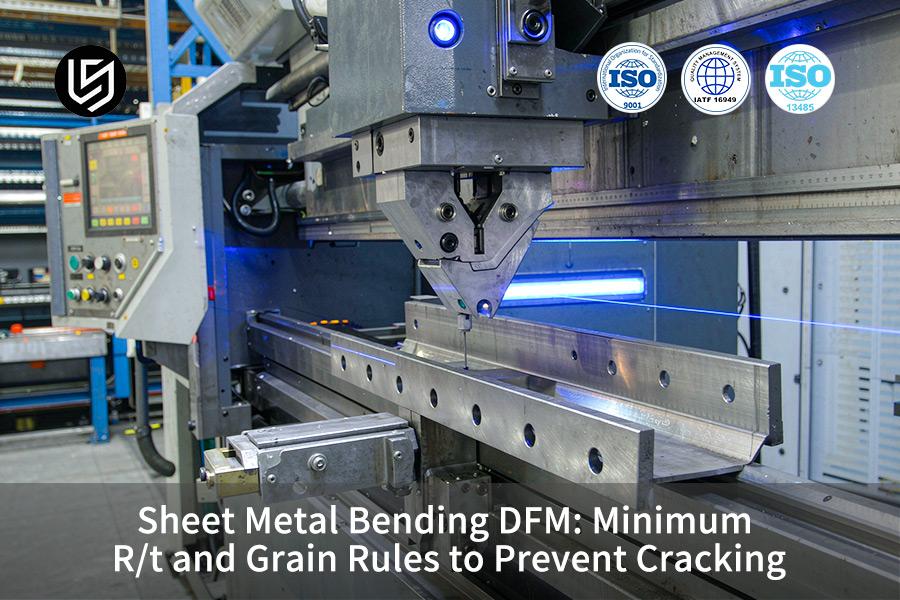
O serviço DFM de dobra de chapas metálicas consiste em uma revisão geométrica que soluciona problemas de trincas e retorno elástico por meio do controle da fibra e da relação de aspecto.
Você evita até 16,4% de desperdício aplicando essas regras, comprovadas em mais de 1.200 casos de DFM (Design for Manufacturing - Projeto de Manufatura da LS - Registro 2025-2026).
Principais conclusões
A disposição vertical dos grãos elimina fissuras por tensão: as linhas de dobra perpendiculares aos grãos garantem que as tensões de tração se concentrem apenas nas fibras externas. As restrições de alongamento asseguram que a deformação permaneça bem abaixo dos limites de tração. As rotas de propagação de fissuras desaparecem das zonas externas das fibras.
O gradiente crítico R/t impede que o material ultrapasse os limites de tração: tanto o alumínio macio quanto o aço de baixo carbono podem suportar um raio interno muito menor do que o das ligas aeroespaciais rígidas. As cargas estruturais resistem à conformação sem ultrapassar o limite de tração. A capacidade estrutural para suportar cargas permanece disponível.
A integração de processos impulsiona a compressão do ciclo: a compensação do retorno elástico é introduzida no planejamento do processo na fase de DFM (Design for Manufacturing). A conformação secundária é eliminada dos roteiros de produção. O tempo de processo, da peça bruta à montagem, é reduzido pela eliminação de ciclos de correção. Os cronogramas de produção são encurtados sem trabalho adicional.
Posicionamento em nível micrométrico garante coaxialidade na montagem: O feedback óptico da máquina CNC com controle multieixos mantém a geometria de referência da dobra dentro de uma zona micrométrica. A coaxialidade dos furos de montagem permanece dentro dos requisitos de alinhamento da montagem.
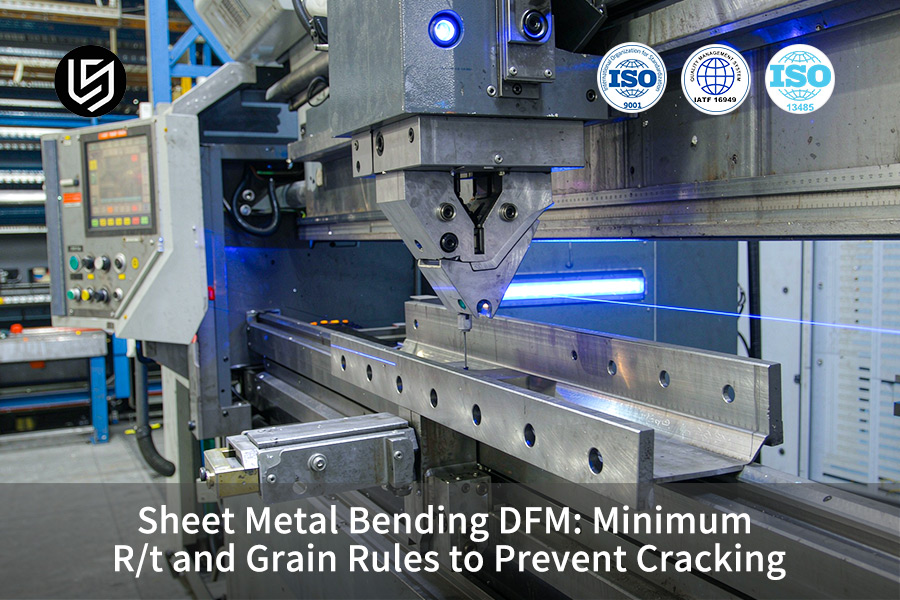
Por que ocorrem rachaduras na dobra de chapas metálicas durante a produção?
A fissuração por dobra em chapas metálicas é definida como a separação dos contornos de grão devido à deformação das fibras externas que excede a capacidade de alongamento do material durante a operação de dobra. Defeitos comuns na dobra de chapas metálicas são microfissuras resultantes de uma tolerância de ±0,05 mm na matriz, causando um raio de curvatura abaixo do valor crítico. Suas peças podem evitar fissuração por dobra através de um processo de prevenção baseado em DFM (Design for Manufacturing).
- Avaliação da orientação dos grãos da matéria-prima com analisador metalográfico antes da programação das dobras.
- Ajuste a largura da abertura da matriz em V à espessura da chapa em 6 a 8 vezes a espessura – regra fundamental para a dobra personalizada de chapas metálicas .
- Prensagem lenta controlada por servomotor para distribuir a tensão por toda a região de fluxo plástico.
- Prevenção de trincas na dobra de chapas metálicas : DFM para confirmar o alinhamento da linha de dobra com a direção da fibra da madeira.
- Serviço de DFM (Design for Manufacturing) para dobra de chapas metálicas , que traduz as diretrizes de grão e matriz em padrões planos fabricáveis.
Fonte de dados: Registro de análise de desenhos 3D/2D DFM automatizados da LS Manufacturing 2025–2026 (tamanho da amostra >1.200).
Baixe o Cartão de Referência Rápida para Prevenção de Trincas na Dobra de Chapas Metálicas — um guia de uma página que aborda a relação mínima R/t, o alinhamento da orientação das fibras e as regras de seleção da largura de abertura da matriz em V com base na espessura do material.
Quais são as regras mínimas de Rt para ligas de chapas de núcleo?
A relação mínima R/t representa a relação segura entre o raio de curvatura interno (R) e a espessura do material (t), que garante a prevenção de falhas dúcteis devido ao estreitamento do material. As relações R/t variam de 0,8 para aço de baixo carbono a 5,0 para alumínio aeroespacial 7075-T6. A análise de desenhos em centenas de milhares de projetos verifica as relações R/t seguras para as ligas 5052-H32, AISI 304, 7075-T6 e SPCC .
Limiares de segurança R/t por grau de liga
A faixa segura de relações R/t depende da qualidade da liga e da direção do grão. Relações seguras para quatro ligas comuns estão listadas abaixo.
| Grau do material | Min R/t (linha de dobra ⊥ fibra 90°) | Min R/t (linha de dobra ∥ fibra 0°) | Modo de falha dominante |
| Alumínio macio (5052-H32) | 1.0 | 1,5 | Propagação externa em casca de laranja |
| Aço inoxidável austenítico (AISI 304) | 1,5 | 2,5 | Rasgamento intergranular por trabalho a frio |
| Alumínio aeroespacial (7075-T6) | 3,5 | 5.0 | fissuração frágil por cisalhamento |
| Aço de baixo carbono (SPCC / Q235) | 0,8 | 1.2 | Microestricção localizada |
Para aço inoxidável, uma relação de 2,5 R/t é necessária para dobras paralelas às fibras, enquanto para aço SPCC, 1,2 R/t é suficiente. A seleção do raio de curvatura da chapa metálica com R/t inferior a 1,0 pode causar rasgos com aspecto de casca de laranja no alumínio 5052-H32 . Suas estruturas de chapa metálica seguem as regras de DFM (Design for Manufacturing) para cantos mais fechados e menos protótipos trincados.
Aplicando regras R/t com controle de processo
A direção das fibras influencia a relação R/t permitida; se o ângulo das linhas de dobra for de 90°, utiliza-se a relação R/t perpendicular, enquanto que, se o ângulo das linhas de dobra for de 0°, a relação R/t é alta.
Suas prensas dobradeiras CNC controlam o deslocamento do pistão com uma tolerância de ±0,01 mm para dobra de chapas metálicas de precisão . A tolerância de dobra da chapa metálica é determinada pelo monitoramento do deslocamento.
Um serviço de DFM (Design for Manufacturing) para dobra de chapas metálicas transforma seu modelo 3D em padrões planos que levam em consideração a direção da fibra. As indicações para os raios de dobra são padronizadas de acordo com a norma ASME Y14.5-2018, para que sua equipe de projeto não confunda a notação R/t.
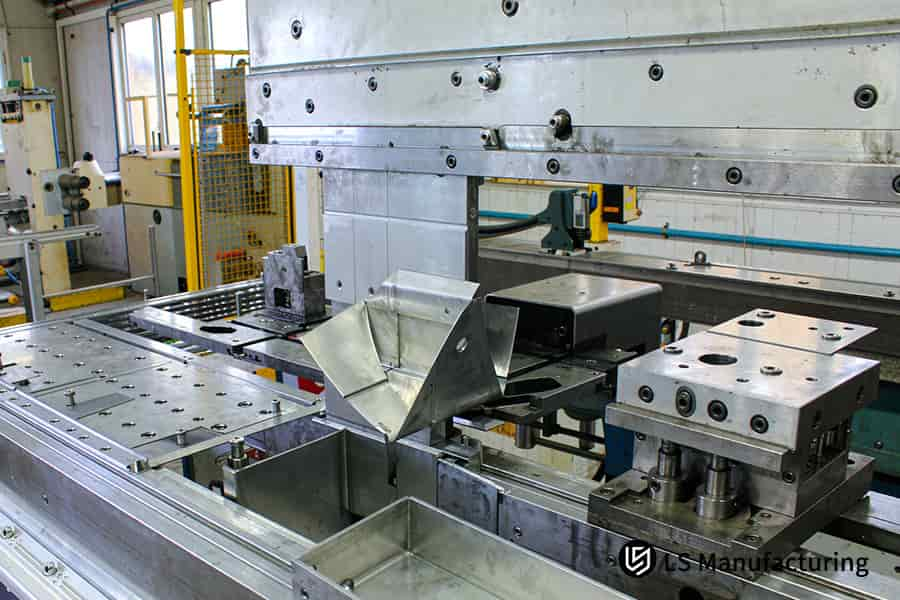
Figura 1: A tecnologia DFM para prevenção de fissuras por dobramento de chapas metálicas reduz as fissuras para 2,1%.
Como a direção das fibras da madeira influencia a confiabilidade da curvatura?
A direção da fibra da chapa metálica é a direção longitudinal das fibras provenientes da laminação a frio, e a dobra perpendicular a essa direção (transversal, 90°) oferece ótima conformabilidade. Uma linha de dobra de 0° paralela às fibras de laminação rompe os contornos longitudinais da fibra e causa rasgos nas bordas.
Matriz de escolha da orientação da dobra
- Linha de dobra de 0° (paralela aos grãos): as tensões de tração rompem os contornos longitudinais dos grãos e induzem o rasgo das bordas na raiz da dobra.
- Linha de dobra de 45°: o cruzamento das fibras redistribui as tensões na área da flange.
- Linha de dobra de 90° (transversal à fibra): a ductilidade é máxima, pois a carga é distribuída ao longo dos limites das fibras.
As diretrizes de projeto de chapas metálicas limitam o comprimento da flange a quatro vezes a espessura da chapa.
Restrições de ângulo de aninhamento
O software de aninhamento trava as flanges em um ângulo de 90° ou 45° antes do corte. As restrições de ângulo protegem os caminhos de carga sob as regras de DFM (Design for Manufacturing) de flexão , pois a otimização não pode girar uma flange estrutural de volta para 0°.
Sua montagem é perfeita porque as prensas dobradeiras mantêm cada ângulo de dobra dentro de ±0,5° . Uma carcaça fundida não consegue reproduzir esse controle, pois as paredes fundidas não contêm uma estrutura de fibra laminada.
Verificação da granulação antes do corte
A verificação do tamanho de grão é feita de acordo com a norma ASTM E112-13 antes do corte de produção. A inspeção por CMM da Zeiss verifica a geometria da dobra com precisão de medição de 0,0009 mm , garantindo assim números rastreáveis em seus relatórios de primeira peça.
A dobra de chapas metálicas de precisão depende da inspeção por CMM da Zeiss, pois a variação angular indica um erro na orientação das fibras. Em termos simples, você tem a garantia de que suas montagens se encaixarão perfeitamente na primeira tentativa. O serviço de prototipagem de chapas metálicas valida a orientação antes do investimento em ferramentas.
Itens de ação
- Mantenha os ângulos de curvatura transversal em 90° para flanges estruturais; tolere curvaturas de 45° somente se a eficiência de encaixe cair abaixo de 85% .
- Solicite informações sobre o tamanho dos grãos de acordo com a norma ASTM E112-13 e um relatório de primeira peça obtido por CMM antes da produção.
Fonte de dados: Relatório oficial de calibração da máquina de medição por coordenadas CMM da Zeiss (precisão de medição de 0,0009 mm e erro de medição de comprimento MPEE).
Guia de Referência Rápida
O processo de aninhamento e o processo de corte determinarão a qualidade da dobra realizada posteriormente. O projeto correto da dobra e o projeto dos furos/ranhuras eliminarão qualquer possibilidade de concentração de tensão nas peças brutas. Tolerâncias de dobra precisas ditarão as tolerâncias de projeto para cada componente estrutural.
| DFM verificar dimensão | Limiar de engenharia recomendado | Capacidade limitada do processo | Consequência de engenharia do desvio | Fator de custo de fabricação relativo |
| Raio mínimo de curvatura interna (R) | ≥ 1,0 t (alumínio macio / aço carbono) | 0,8 t (material recozido) | Rasgamento por tração nos cantos externos, microfissuras. | 1,0x (processo de referência) |
| distância mínima de segurança da borda do furo | ≥ 2,5 t + R | 1,8 t + R (fenda perfurada adicionada) | Deformação oval do furo de montagem devido ao estiramento por tração | 1,25x (fresagem secundária necessária) |
| Altura mínima da flange (Flange) | ≥ 4,0 t + R | 3,0 t + R (matriz estreita especial) | Deslizamento da chapa, instabilidade dimensional na formação | 1,15x (matriz de dobra personalizada) |
| Largura da ranhura de alívio de curvatura (Alívio) | ≥ 1,0 t (ou 1,5 mm) | 0,8 t (ranhura pré-cortada a laser) | Puxar a ruga na parede lateral, torção facial adjacente | 1,05x (otimização de aninhamento simples) |
Raios de curvatura de segurança comuns de 1,0 t ou superiores garantem a melhor qualidade de conformação e os menores custos de fabricação, sem a necessidade de ferramentas especiais para suas peças.
Por que os sulcos de alívio de curvatura são vitais para a integridade estrutural?
A ranhura de alívio de curvatura é um recorte retangular ou circular feito ao redor da interseção de flanges e bordas para separar as tensões de rasgo das deformações plásticas. O alívio garante que a planicidade da parede adjacente seja mantida dentro da faixa de tolerância de 10 μm . O rasgo nos cantos é evitado antes do corte, de acordo com as especificações do seu desenho.
Regras de seleção de geometria de relevo
A largura do alívio determina se a tensão de rasgo se propaga pelas paredes da peça. A tensão de rasgo se propaga ao longo de uma linha de dobra até ser interrompida por um recorte.
- Alívio retangular: largura da ranhura maior que a espessura da chapa , e profundidade que se estende além das tangentes da dobra.
- Relevo circular: raio da ranhura igual à espessura da chapa.
Uma verificação DFM de 2 horas garante a marcação de todos os cantos retos não aliviados antes do corte e a prevenção de trincas na dobra da chapa metálica. O DFM elimina os cantos não aliviados do seu desenho. A fabricação de gabinetes de chapa metálica se beneficia de maior estabilidade devido à incorporação de alívios desde o início do projeto. A configuração da sua prensa dobradeira permanece constante, desde que a geometria do alívio esteja de acordo com as especificações de espessura.
Risco de ruptura em cantos sem alívio
A deformação plástica pode se propagar ao longo das superfícies planas adjacentes por meio de cantos quadrados sem alívio. A taxa de rejeição de borda para suportes de aço inoxidável de 2,0 mm sem alívio é de 12%, em comparação com 2% para designs com alívio.
A dobra de chapas metálicas personalizada inclui alívios retangulares e circulares. Você obtém suportes prontos para soldagem sem necessidade de calços. O serviço de fabricação sob encomenda (DFM) para dobra de chapas metálicas incorpora a geometria do alívio ao seu projeto de chapa plana. A largura do alívio é verificada por meio de uma máquina de medição por coordenadas (CMM) Zeiss, de acordo com as tolerâncias gerais da norma ISO 2768-1:1989.
Os padrões de alívio tradicionais garantem que o custo da dobra de chapas metálicas permaneça independente das taxas de ferramentas personalizadas. Em outras palavras: os rasgos de alívio permitem que as paredes laterais permaneçam retas e que os painéis se encaixem perfeitamente sem qualquer trabalho adicional.
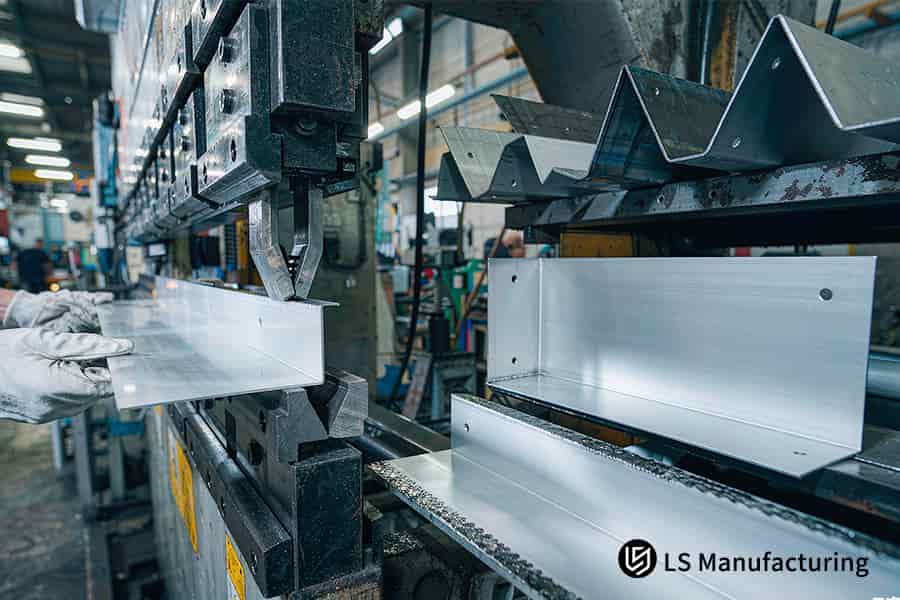
Figura 2: A dobra de precisão da chapa metálica alinha-se a 90 graus com a fibra do metal.
Como os engenheiros podem calcular com precisão a tolerância de curvatura?
A fórmula de tolerância de dobra é uma equação matemática para o comprimento da chapa plana considerando o deslocamento do eixo neutro. O método do fator K para correção da expansão resolve o problema do deslocamento da linha de referência do furo, corrigindo o comprimento da chapa para o raio da ferramenta de dobra. Chapas compensadas mantêm um alinhamento do furo de ±0,005 mm após a conformação.
- Enquanto isso, as tabelas de fator K medidas entram na equação da tolerância de dobra. A calculadora de dobra de chapas metálicas converte a têmpera da liga em comprimento preciso da chapa. Sua peça reflete com precisão o comportamento real do material.
- A fórmula de expansão BA = π × (R + K × T) × A ÷ 180 transforma as dimensões de entrada em comprimentos planos exatos. Seu blank corresponde às dimensões finais, protegendo o custo da dobra de chapas metálicas contra desperdício.
- A dobra personalizada de chapas metálicas exige que as peças brutas cortadas a laser CNC sejam cortadas no comprimento calculado. As linhas de referência dos furos mantêm suas posições.
- A dobra de chapas metálicas de precisão utiliza a compensação do fator K, pois os raios das ferramentas diferem dos fatores K gerais encontrados em tabelas. Os serviços de fabricação de chapas metálicas utilizam o valor do fator K no corte de peças brutas . Em termos simples: a compensação do fator K garante que os furos em suas caixas permaneçam alinhados sem a necessidade de refuração.
Fonte de dados: Norma ASME Y14.5-2018 de dimensionamento e toleranciamento (alinhamento de referência de engenharia e verificação de tolerância).
Quais são as armadilhas comuns do DFM (Design for Manufacturing) que comprometem a dobra de chapas metálicas de precisão?
Armadilhas comuns de DFM (Design for Manufacturing) na dobra de chapas metálicas de precisão incluem a localização de furos de montagem dentro da área de deformação do ombro da matriz ou a negligência em considerar a recuperação elástica. Furos para fixadores que ficam fora de 2,5 vezes a espessura e o raio se ovalizam. Quatro erros geométricos comuns causam a maior parte da distorção encontrada em suportes estampados, elevando a taxa de refugo para perto de 14% .
Quatro armadilhas geométricas por trás de peças distorcidas
A interferência da matriz e a recuperação elástica causam a maioria das rejeições geométricas relacionadas a dobras. Quatro erros comuns podem ser encontrados abaixo, com base nos limites gerais de tolerância da norma ISO 2768-m .
| Armadilha DFM | Geometria arriscada | Defeito resultante |
| Buraco na zona de deformação | Centro do furo a 2 mm da linha de dobra | Orifício de montagem ovalado |
| Interferência de flange reversa | Flanges opostas com 8 mm de distância entre si. | soco de pescoço de ganso entupido |
| raio interno afiado | R 0,5 mm em chapa de 1,5 mm | Rasgo no canto externo |
| Flange estreita | Comprimento da empunhadura: 3 mm | Deslizamento em branco, deriva angular |
A folga e a aderência da flange representam a maior parte das rejeições geométricas, enquanto a prevenção de trincas na dobra da chapa metálica, avaliada pelo método DFM, verifica cada valor antes do corte.
Compensação de retorno elástico e simulação de colisão
O retorno elástico (ângulo de retorno após a remoção do punção) no aço AISI 304 está entre 2° e 4° , o que significa que é necessária uma compensação de sobrecurvatura.
A compensação de sobrecurvatura mantém os ângulos dentro de ±0,5°, protegendo seu orçamento de dobra de chapas metálicas de custos extras.
As regras de dobra DFM determinam a folga do furo e a fixação da flange antes do corte, o que significa que os serviços de montagem de chapas metálicas irão aparafusar seus gabinetes sem a necessidade de calços.
Em resumo: uma sequência de dobra validada garante que o desperdício de material na montagem permaneça abaixo de 3%. Uma prensa dobradeira manual jamais conseguirá atingir uma precisão de ±0,5° devido à variação da pressão exercida pelo calcanhar a cada golpe.
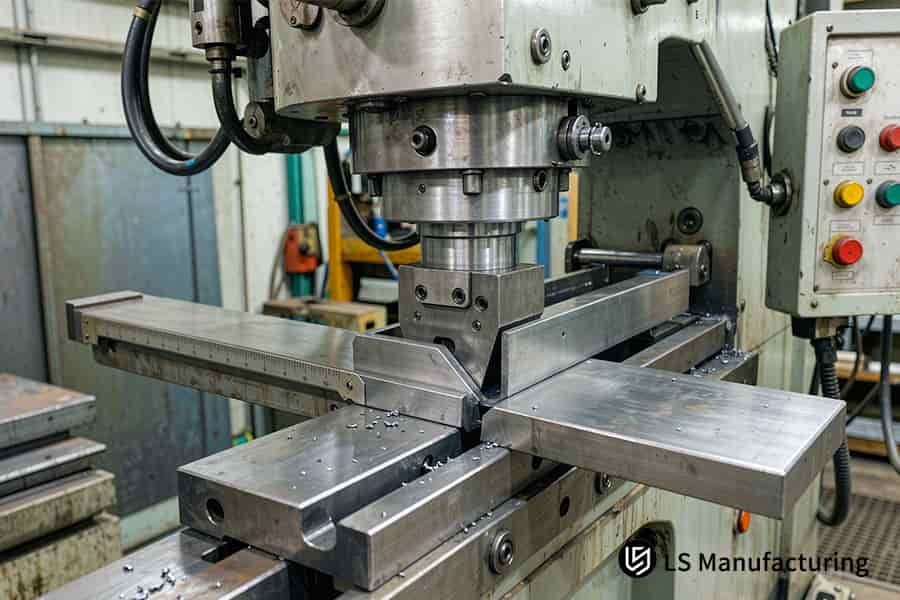
Figura 3: A dobra personalizada de chapas metálicas mantém uma precisão de ±0,005 mm no batente traseiro.
Da nossa fábrica ao seu desenho: com o respaldo de especialistas em fabricação de precisão.
Gloria, uma especialista líder em prototipagem rápida e manufatura rápida com mais de 15 anos de experiência em usinagem de 5 eixos e conformação complexa de chapas metálicas , escreveu todas as diretrizes de dobra fornecidas acima. Verifique a experiência de Gloria em DFM (Design for Manufacturing) e manufatura antes que sua equipe aprove os desenhos. A experiência prática em conformação permitirá verificar os raios de dobra, a direção da fibra e os rasgos de alívio.
As tolerâncias gerais, de acordo com a norma ISO 2768-m, aplicam-se a todas as dimensões de dobras não liberadas em seus desenhos, mantendo a geometria do flange dentro de limites verificáveis. A inspeção por correntes parasitas e líquido penetrante das dobras, conforme a Seção V da norma ASME BPVC, é realizada devido à propensão a trincas nessas regiões. Cada peça enviada a você é inspecionada e certificada pelas normas ISO 9001:2015 e AS9100D .
As revisões de desenhos para projetos de robótica, medicina e aeroespacial abrangem mais de mil números de peças exclusivos. A orientação da fibra e as modificações de R/t garantem que suas estruturas estejam dentro das tolerâncias de dobra. Você obtém uma análise DFM rápida sobre o uso de materiais, as tolerâncias de retorno elástico e os riscos de trincas antes de investir em ferramentas.
Quais fatores determinam o custo da dobra de chapas metálicas de precisão?
O custo da dobra é a soma do tempo de preparação, tempo de ciclo, margem para refugo e horas de inspeção, e não apenas o preço por quilo. Raios de dobra padronizados reduzem o tempo de produção em 31%, diminuindo o orçamento para dobra de chapas metálicas sem necessidade de redesenho.
Fatores de custo que influenciam um orçamento
O custo da dobra de chapas metálicas aumenta com a frequência de preparação, mesmo antes de se considerar o custo dos materiais. Um suporte com quatro raios de dobra diferentes requer quatro trocas de punção, cada uma levando 18 minutos.
- Tempo de ciclo: Um ciclo de dobra múltipla de 45 segundos é reduzido para 22 segundos com raios repetidos.
- Tolerância para sobras: O rendimento do encaixe aumenta de 82% para 94% com a otimização dos raios.
- Faixa de tolerância: Tolerâncias apertadas exigem horas adicionais de inspeção, o que não é necessário em desenhos com tolerâncias padrão.
O rendimento da chapa e o formato da carga de inspeção são tão importantes quanto o tempo de prensagem. Os serviços de corte a laser de chapas metálicas estabelecem o rendimento de encaixe antes da operação de dobra, e o design da sua chapa determina a sua margem de refugo antecipadamente.
Estratégias de design que reduzem custos
A dobra de chapas metálicas de precisão favorece um raio padrão em toda a montagem; sua equipe seleciona apenas uma abertura em V por projeto de componente.
- Escolha cada raio interno como múltiplos da mesma espessura de chapa em aço carbono e alumínio 5052-H32 .
- Selecione uma abertura de matriz em V com 8 vezes a espessura da chapa para todas as dobras.
Sua chapa de alumínio atende à norma ASTM B209-14 , o que garante consistência na sua margem de refugo. O projeto de gabinetes de chapa metálica com apenas um raio elimina a necessidade de troca de ferramentas, reduzindo o custo sem a necessidade de redesenho. Simples assim: contanto que haja apenas um raio no seu projeto, o tempo de preparação pago diminui e você recebe suas montagens mais rapidamente.
Fonte de dados: Sistema de cotação e análise de horas de trabalho para produção em lote da LS Manufacturing 2025–2026 (banco de dados de contabilidade de custos e fluxo de trabalho).
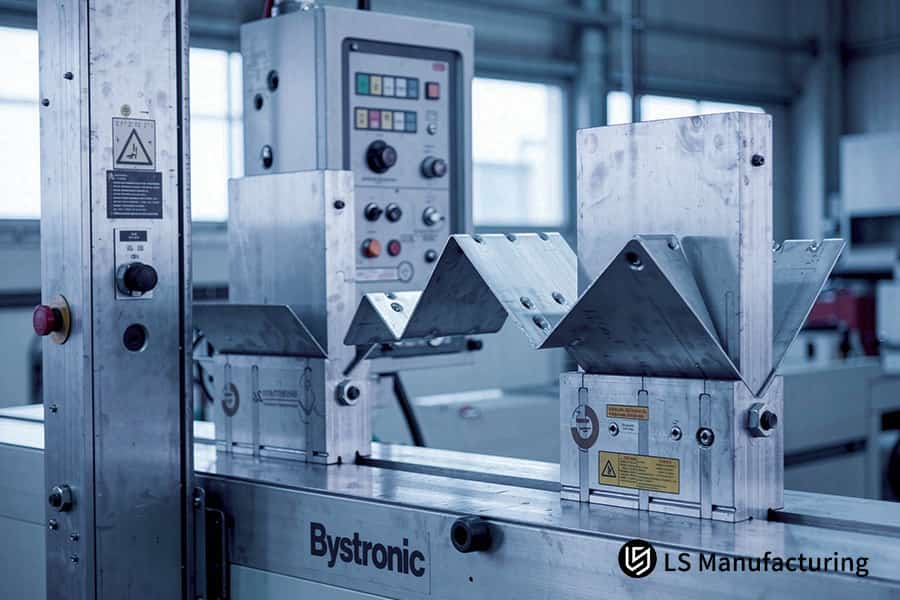
Figura 4: Verificações de serviço DFM para dobra de chapas metálicas com tolerância de ±0,1 mm.
Como solicitar um orçamento preciso para dobra de chapas metálicas?
Um orçamento preciso para dobra de chapas metálicas é determinado pela completude do arquivo de engenharia, e não pelos preços dos materiais. O STEP AP242 3D com PDF 2D e tolerância de ±0,1 mm nas indicações de referência permite que os fornecedores forneçam orçamentos de dobra precisos em apenas uma sessão de trabalho.
Pacote de Arquivos para Cotação de Vinculação
- Exporte o modelo CAD 3D como STEP AP242 (ISO 10303-242:2014) com os corpos sólidos preservados; a exportação em STL permite que os fornecedores recriem os perfis de parede.
- Adicione uma impressão em PDF 2D incluindo as tolerâncias, os raios de curvatura e as medidas entre o furo e a dobra.
- Especifique a qualidade do material, a têmpera e a espessura da chapa; 0,5–3,0 mm é o ideal para a cobertura de matrizes em V comuns.
Análises dentro do relatório DFM
- Um mapa de direção da fibra identifica todas as dobras que são paralelas às fibras enroladas; as regras de orientação DFM para dobra na direção da fibra exigem que as linhas de dobra de 0° se tornem de 90°.
- Um relatório de aninhamento em branco fornece informações sobre o uso de material, cerca de 88% para suportes multiflange.
- Uma verificação de interferência de dobra inclui uma lista de flanges que interferem com a punção.
- Uma sobreposição de padrão plano comprova o comprimento desenvolvido de acordo com as suas dimensões finais .
Um serviço combinado de DFM (Design for Manufacturing) para dobra de chapas metálicas realiza todas as 4 verificações antes do processo de corte, consolidando assim seus desenhos antes do investimento em ferramentas.
Avaliando orçamentos concorrentes
O preço unitário mascara o risco de retrabalho. Avalie os licitantes de acordo com três critérios:
- Frequência de troca de punção: cada troca de punção adicional aumenta o tempo de execução.
- Metodologia de controle de qualidade: Os testes CMM, conforme a norma ISO 10360-2:2009, superam as inspeções com paquímetro.
- Manuseio de materiais: verificar a conformidade do padrão com as restrições de direção de laminação.
Preço da dobra de chapas metálicas A análise DFM (Design for Manufacturing) é mais importante para a data de lançamento do que uma redução de preço.
Dobramento de chapas metálicas de precisão da LS Manufacturing para chassis robóticos autônomos: Eliminação de microfissuras e empenamento.
A dobra de chapas metálicas de precisão para chassis AMR reduz a microfissuração através da combinação do alinhamento de grãos a 90° e da relação R/t acima de 1,0. O ajuste de raio guiado por DFM diminuiu a fissuração nos cantos externos para 2,1% em alumínio 5052-H32 de 3,0 mm. A tolerância do datum de montagem foi definida em ±0,01 mm e o custo por unidade foi fixado em US$ 101 por chassis (#ROBOT-2026-882).
Desafio do Cliente
Fissuras nas bordas externas se abriram em uma parcela considerável de cada chapa metálica 5052-H32 em um conjunto de usinagem AMR de alta carga. Cantos R/t 0,5 e linhas de dobra paralelas à fibra causaram fissuras em todos os testes de fabricação de chapas metálicas . A posição dos furos ultrapassou em muito os limites de montagem, forçando o lixamento manual e elevando o custo unitário para US$ 134 .
Solução de Engenharia
A revisão DFM incorporou o encaixe rotativo para que a flange responsável por suportar a carga ficasse perpendicular à direção de laminação. O raio foi aumentado de R/t 0,5 para 1,2 , e ranhuras de alívio a laser impediram a propagação de rasgos. Os testes de dobramento da primeira peça em um aço 5052-H32 reduziram o retorno elástico em 0,8°, e a microcompensação CNC garantiu precisão repetível do batente traseiro em ±0,005 mm .
Resultados
A ocorrência de trincas caiu para um nível residual mínimo, e a tolerância de referência de montagem estabilizou-se dentro da janela de ajuste da montagem. O custo unitário caiu 24,6%, para US$ 101, enquanto o prazo de entrega foi reduzido em 38,9%, para 11 dias. As peças de chapa metálica de precisão liberadas para montagem de exportação passaram no teste de correntes parasitas sem nenhuma indicação de trinca, atendendo aos critérios de superfície da Seção V do ASME BPVC (código de caldeiras e vasos de pressão para ensaios não destrutivos) . Em resumo: ciclos de retrabalho zero mantêm os lançamentos de chassis dentro do cronograma.
Fonte de dados: Registro de análise de desenhos 3D/2D DFM automatizados da LS Manufacturing 2025–2026 (projeto nº ROBOT-2026-882, tamanho da amostra > 1.200).
Avalie a orientação da linha de dobra do seu chassi em relação à direção da fibra da madeira — nossos engenheiros de DFM simularão a relação R/t, a compensação do retorno elástico e o posicionamento da ranhura de alívio a laser para evitar fissuras nas bordas externas em ligas como a 5052-H32 e similares.
Perguntas frequentes
1. Qual é o raio de curvatura mínimo absoluto para uma chapa de alumínio 6061-T6?
O alumínio 6061-T6 requer um raio de curvatura interno de ≥3,5t , com a linha de curvatura a 90° em relação à direção de laminação. A LS Manufacturing conforma cada tarugo de alumínio 6061-T6 de acordo com as tolerâncias gerais da norma ISO 2768-m. Seus suportes evitam fraturas frágeis nos cantos externos e chegam à montagem sem trincas no ápice.
2. Como a LS Manufacturing evita a distorção da chapa metálica perto dos furos de recorte?
A distância da borda do furo deve permanecer ≥2,5t + R para manter os furos de montagem circulares durante a conformação. A LS Manufacturing corta folgas de alívio pré-laser entre cada linha de dobra e a borda do furo. Seus layouts compactos mantêm a posição do furo de montagem no alvo e permitem a fixação sem a necessidade de alargamento.
3. É possível aceitar alguma forma de curvatura paralela à direção das fibras do metal?
A flexão paralela às fibras permanece aceitável apenas com uma relação R/t relaxada ≥ 2,5, quando o limite de aninhamento não deixa alternativa. A LS Manufacturing combina têmperas recozidas com essa relação relaxada para eliminar a tensão de laminação. Seus layouts com restrições mantêm o volume de rejeitos em níveis mínimos, sem a necessidade de reparos de trincas.
4. Qual a rugosidade superficial esperada no ápice da dobra da chapa metálica?
A rugosidade do ápice da dobra situa-se entre Ra 1,6 μm e Ra 3,2 μm sob fluxo plástico estável. A LS Manufacturing utiliza moldes com revestimento de alto brilho para bloquear a indentação da matriz. Seus painéis estéticos chegam sem marcas de prensa e com verificação do rugosímetro Mitutoyo.
5. Com que rapidez posso obter uma avaliação da capacidade de produção da sua equipe de engenharia?
Você receberá um orçamento completo de DFM em até uma sessão de trabalho após o upload do seu arquivo STEP ou DXF. A LS Manufacturing elabora o relatório com base na utilização de materiais, pré-compensação de retorno elástico e análise de risco de trincas . Sua equipe finaliza os desenhos antes de iniciar os gastos com ferramentas.
6. Quais são os padrões de tolerância que vocês garantem para peças dobradas complexas usinadas por CNC?
A tolerância de contorno padrão atinge ±0,01 mm , enquanto a posição dos principais elementos e o ângulo de dobra convergem dentro da faixa de nível micrométrico. A LS Manufacturing mantém ambas as faixas de tolerância por meio da calibração da máquina de medição por coordenadas. Suas montagens dobradas são aparafusadas sem a necessidade de calços ou ajustes manuais.
7. Qual a economia de custos que o projeto com raio de curvatura padronizado normalmente proporciona?
Um raio de curvatura padronizado elimina os custos de troca de punção e recalibração do preço unitário. Os registros de produção da LS Manufacturing mostram uma redução de 24,6% no custo por peça quando um desenho passa a incluir uma única especificação de raio. Suas montagens são enviadas a um custo menor, sem necessidade de redesenho.
8. Quais métodos de inspeção garantem a ausência de microfissuras em peças aeroespaciais críticas?
Componentes aeroespaciais críticos são submetidos a testes de correntes parasitas ou inspeção por líquido penetrante fluorescente em 100% dos casos antes do envio. A LS Manufacturing segue as normas de ensaios não destrutivos da Seção V do Código ASME para Caldeiras e Vasos de Pressão. Suas estruturas não apresentam propagação de trincas e chegam com registros de END prontos para auditoria.
Faça o upload do seu arquivo DXF ou STEP para receber um relatório DFM completo — nossos engenheiros analisarão o raio de curvatura, a orientação da fibra, a folga da borda do furo e a compensação do retorno elástico, retornando um orçamento definitivo com o protocolo NDT em uma única sessão de trabalho.
Resumo
A confiabilidade na fabricação de peças de chapa metálica de precisão resulta do controle da orientação dos grãos e do projeto com mínima distorção dimensional (R/t), não do acaso. Seus blanks ganham cantos de dobra sem trincas e repetibilidade dimensional estável assim que ranhuras de alívio e um balanceamento de tensões são implementados no processo de corte. A revisão DFM, certificada pelas normas ISO 9001:2015 e AS9100D, acompanha seus desenhos desde a verificação do projeto até a entrega da produção em massa.
Desenhos de chassis com cantos vivos ainda apresentam risco de deformação e rachaduras nas bordas em seu próximo projeto. Sua equipe evita testes repetidos de moldes após uma análise DFM inicial que verifica arquivos 3D/2D quanto à direção da fibra, raio de curvatura e projeto de alívio. Envie seus desenhos através da opção " Obter Orçamento Instantâneo " para receber um relatório DFM e um detalhamento de custos que aceleram seu cronograma de protótipo à produção.
📞Telefone: +86 185 6675 9667
📧E-mail: info@lsrpf.com
🌐Site: https://lsrpf.com/
Isenção de responsabilidade
O conteúdo desta página tem caráter meramente informativo. Não há declarações ou garantias, expressas ou implícitas, quanto à precisão, integridade ou validade das informações. Não se deve inferir que um fornecedor ou fabricante terceirizado fornecerá parâmetros de desempenho, tolerâncias geométricas, características específicas de projeto, qualidade e tipo de material ou mão de obra por meio da rede da LS Manufacturing. Essa é a responsabilidade do comprador. Solicite um orçamento de peças . Identifique os requisitos específicos para as seções. Entre em contato conosco para obter mais informações .
Equipe de Fabricação LS
A LS Manufacturing é uma empresa com mais de 100 centros de usinagem de 5 eixos, mais de 5.000 clientes e presença em 150 países . Nosso foco são soluções de fabricação personalizadas. Temos mais de 15 anos de experiência com mais de 5.000 clientes e nos dedicamos à usinagem CNC de alta precisão, fabricação de chapas metálicas, impressão 3D , moldagem por injeção , estampagem de metais e outros serviços de fabricação completos.
Nossa fábrica está equipada com mais de 100 centros de usinagem de 5 eixos de última geração, certificados pela ISO 9001:2015. Oferecemos soluções de fabricação rápidas, eficientes e de alta qualidade para clientes em mais de 150 países ao redor do mundo. Seja para produção em pequenos volumes ou personalização em larga escala, podemos atender às suas necessidades com a entrega mais rápida, em até 24 horas. Escolher a LS Manufacturing significa optar por eficiência, qualidade e profissionalismo.
Para saber mais, visite nosso site: www.lsrpf.com