中文 (简体)


先进检测与测量
我们采用高精度设备进行最终的质量验证。光谱仪进行实时熔体化学成分分析,大型坐标测量机(CMM)检测大型铸件的复杂几何形状,超声波检测识别内部缺陷,以确保内部结构完整性。
以最快的交货周期获得耐用的原型和小批量生产零件。提交您的设计以供专家审核和快速报价,最快可在 12 个工作日内收到经过认证的砂型铸件。
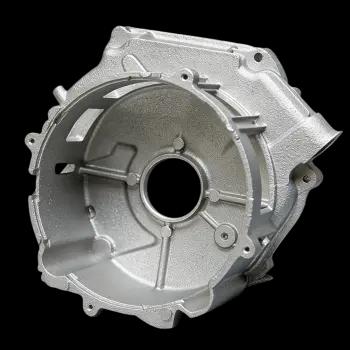
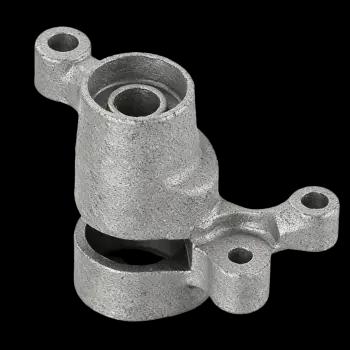
立即获取报价。
立即获取定价、项目周期和DFM反馈
STEP | STP | SLDPRT | STL | OBJ | 3MF | IGES | X_T | X_B | PRT | SAT | JT 文件
文件大小: 15MB
深受全球最成功企业的工程师和采购主管信赖
在 LS Manufacturing,我们凭借 15 年以上的专业经验赢得了客户的信任,在 12,000 多个项目中确保了 ±0.5% 的尺寸精度和质量,这已通过 ISO 9001:2015 认证和 99.80% 的准时交付率得到证明。
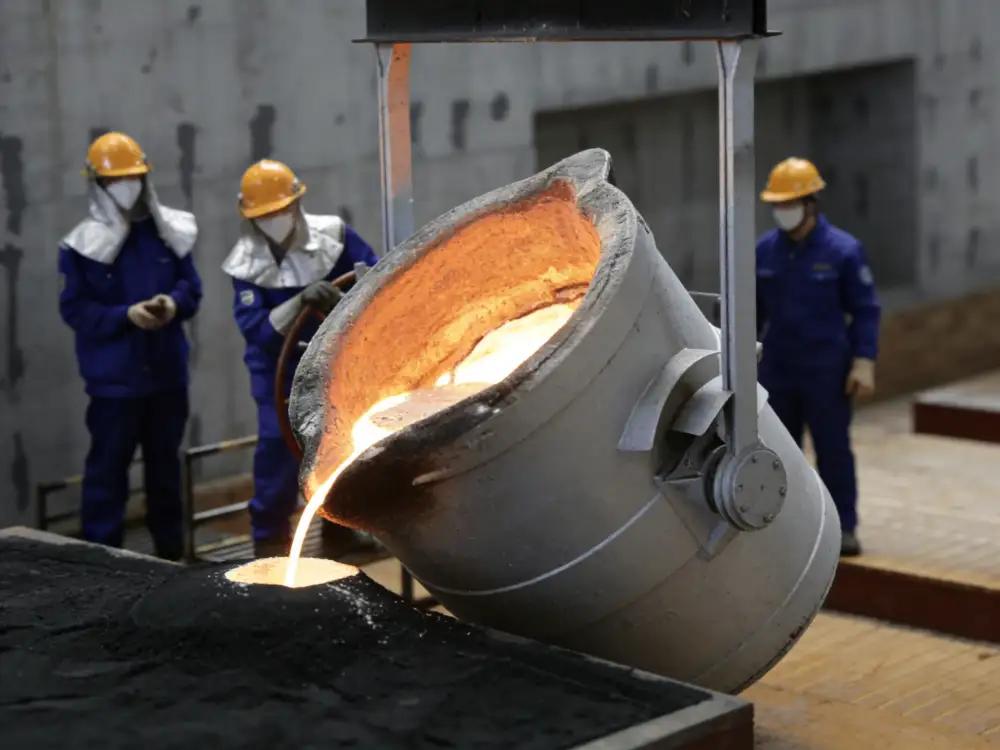
砂型铸造是一种用途广泛且经济高效的金属铸造工艺,它通过将熔融金属浇注到砂型型腔中,生产出耐用且结构复杂的金属零件。该方法能够制造具有复杂几何形状和内部通道的大型部件,并以极少的模具投资,为中小批量生产提供了极佳的灵活性。
LS Manufacturing 专注于铝、铁、钢和有色合金的湿砂铸造和树脂结合砂铸造服务。我们凭借卓越的工程技术,通过先进的浇注系统设计、实时过程监控和科学的凝固分析,有效应对常见的制造难题,例如气孔控制、尺寸精度和表面光洁度优化,确保每一件铸件都能达到所需的机械性能和结构完整性。
利用我们的数字化制造平台,简化您的生产流程。提交您的3D模型,即可立即获得报价和专业的可制造性分析,从而以更短的交货时间和更高的成本效益获得高质量的砂型铸造零件。
LS Manufacturing 提供高质量的砂型铸造服务,并能精确控制关键工艺参数。所有技术规格均可根据具体项目要求进行定制,并符合 ASTM 和 ISO 等国际标准。
| 铸造材料 | 浇注温度(摄氏度) | 抗拉强度(兆帕) | 硬度(HB) | 尺寸公差 (CT) | 典型应用 |
|---|---|---|---|---|---|
| 灰铸铁(ASTM A48) | 1350 - 1400 | ≥200 | 170 - 220 | CT8 - CT10 | 机器底座、发动机缸体、液压部件 |
| 球墨铸铁(ASTM A536) | 1370 - 1420 | ≥450 | 160 - 210 | CT8 - CT10 | 齿轮、曲轴、重型结构件 |
| 碳钢(AISI 1020) | 1550 - 1600 | ≥430 | 140 - 200 | CT9 - CT11 | 工业机械、支架、工装夹具 |
| 铝合金(A356) | 700 - 750 | ≥230 | 60 - 90 | CT7 - CT9 | 汽车外壳、航空航天支架、外壳 |
| 不锈钢(CF8) | 1520 - 1580 | ≥485 | 140 - 180 | CT9 - CT11 | 阀门、泵、化工设备 |
砂型铸造是一种可靠且用途广泛的制造方法,适用于生产坚固耐用的金属部件。在LS Manufacturing,我们成熟的工艺流程确保每一件铸件都具备尺寸精度、结构完整性和始终如一的品质。
我们会进行全面的设计审查和可制造性 (DFM) 分析,以优化您的铸造零件。这种前期工程设计能够识别几何形状、壁厚和拔模角度方面的潜在问题,从而预防缺陷、降低成本并加快项目进度。
利用先进的数控加工或3D打印技术制作精确的模具和型芯盒。这一步骤对于在砂型中实现最终零件的尺寸精度和表面细节至关重要。
将特制粘结砂压实到模具周围,形成模腔。放置型芯以形成内部特征。我们严格的工艺控制确保模具的强度和稳定性,从而实现均匀的金属填充和凝固。
合金在可控熔炉中熔化至精确的温度和化学成分。然后,将熔融金属在受控条件下浇注到预先准备好的模具中,以最大程度地减少湍流、氧化和夹杂物的形成。
根据计算出的温度曲线,铸件在模具内冷却凝固。冷却后,将模具敲掉(脱模),取出毛坯铸件进行初步清理和检验。
铸件需经过研磨、喷丸和机械加工等精加工工序。每个零件在最终交付前均需进行尺寸检验和无损检测,以确保其符合所有规格要求。
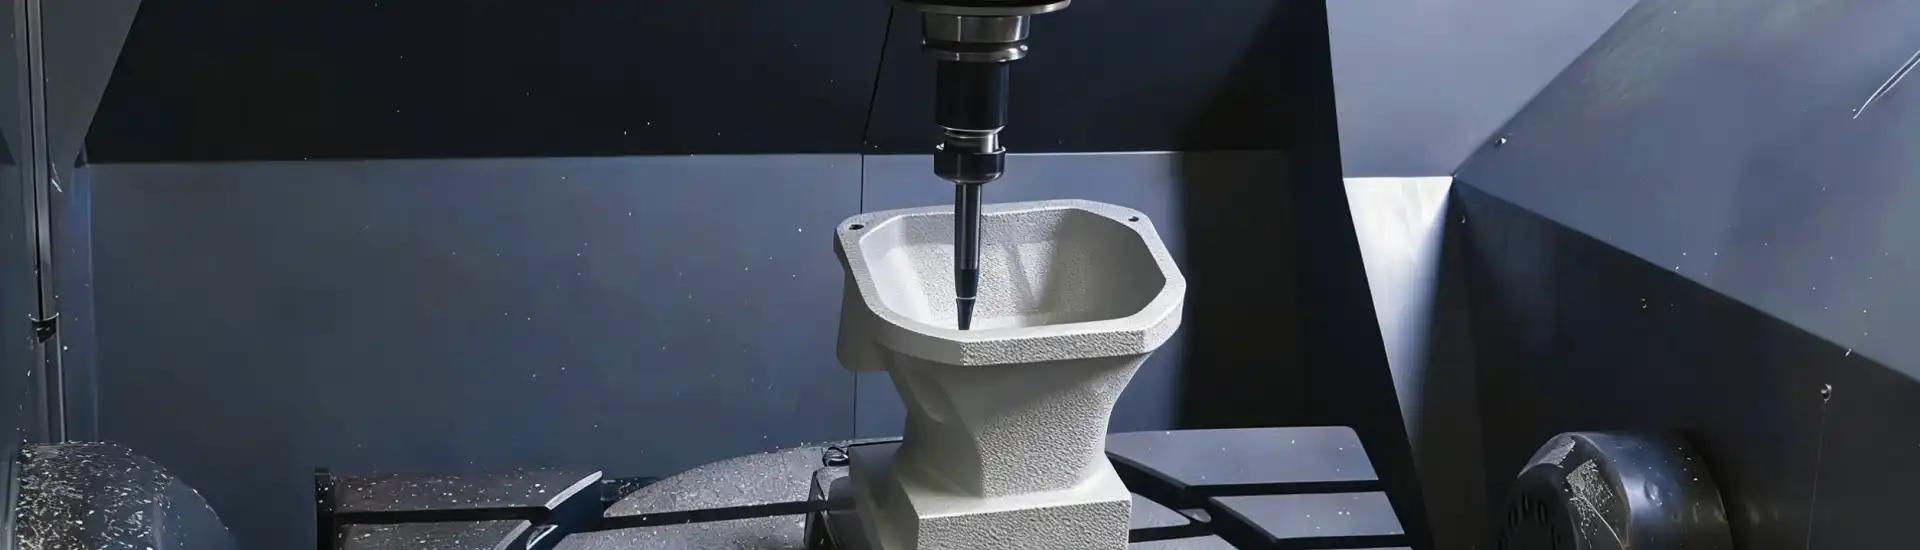
LS Manufacturing 为砂型铸造零件提供完整的数控加工服务,确保最终尺寸精度和表面质量达到直接装配的要求。我们通过综合分析优化可制造性,确定最佳的铸造几何形状、加工余量和夹具策略,从而保证零件的完整性和成本效益。
在LS Manufacturing,质量控制贯穿砂型铸造工艺的每一个环节,从初始模具准备到最终零件验证。我们以IATF 16949和ISO 9001认证为基础,构建了完善的质量管理体系,旨在提供满足汽车、工业和重型机械应用领域严苛要求的坚固耐用的铸件。
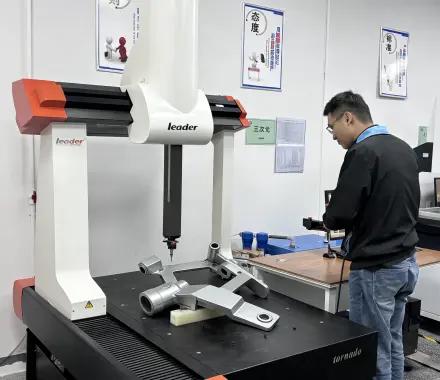
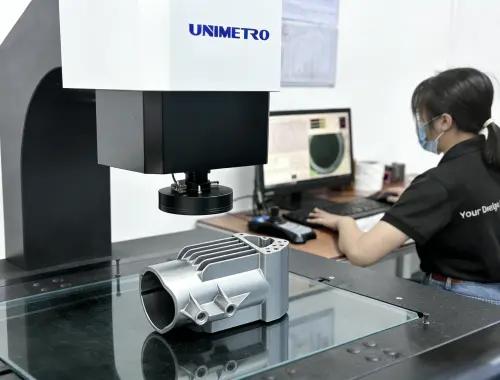
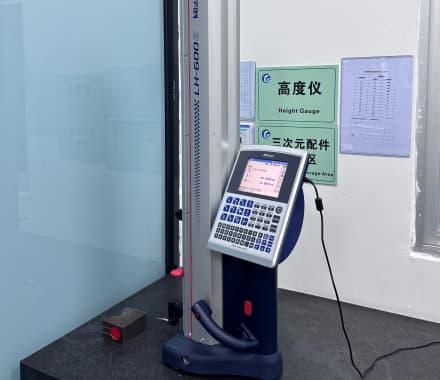
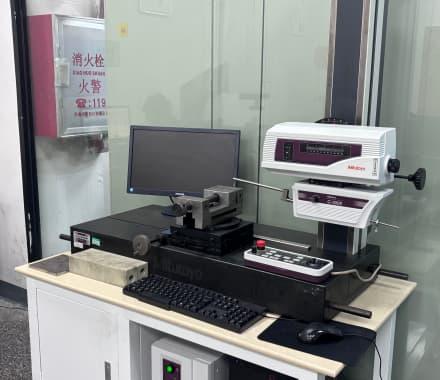
我们采用高精度设备进行最终的质量验证。光谱仪进行实时熔体化学成分分析,大型坐标测量机(CMM)检测大型铸件的复杂几何形状,超声波检测识别内部缺陷,以确保内部结构完整性。
每个生产批次都需经过严格的验证流程。这包括光谱材料认证、机械性能测试(拉伸、硬度)、尺寸稳定性检查,以及必要的密封性或功能测试,从而确保您的零件在规定的运行条件下正常工作。
我们的工艺流程可实现超过 95% 的首件检验合格率 (FAI),最大限度地减少项目延误。我们通过科学的浇注系统设计模拟和可控的凝固管理来实现这一目标。万一出现不合格情况,我们会迅速进行根本原因分析,并优先安排重铸,且不收取额外费用。
LS Manufacturing 与重型机械、能源、船舶、建筑和工业设备等行业的全球领先企业建立了合作伙伴关系。我们提供稳健的大型砂型铸造解决方案,满足从原型验证到全面量产的严苛性能要求。
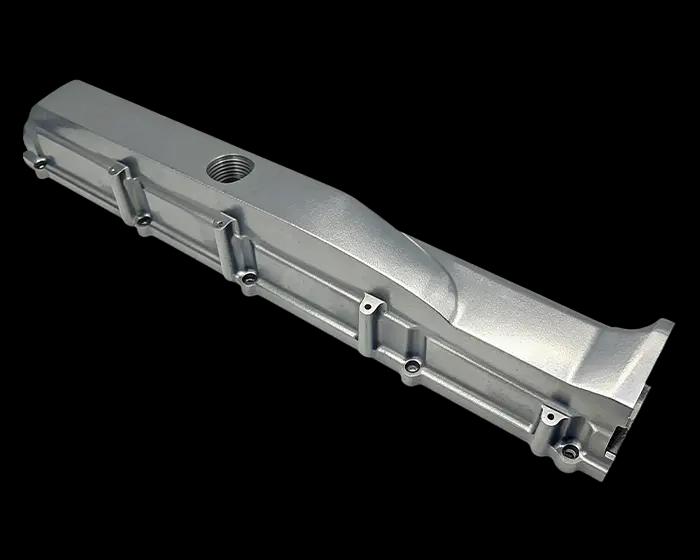
一家领先的重型设备制造商需要一种高强度球墨铸铁主框架截面,能够承受极端动态载荷和磨损环境。难点在于如何实现壁厚均匀,并避免厚薄过渡区域出现收缩缺陷。
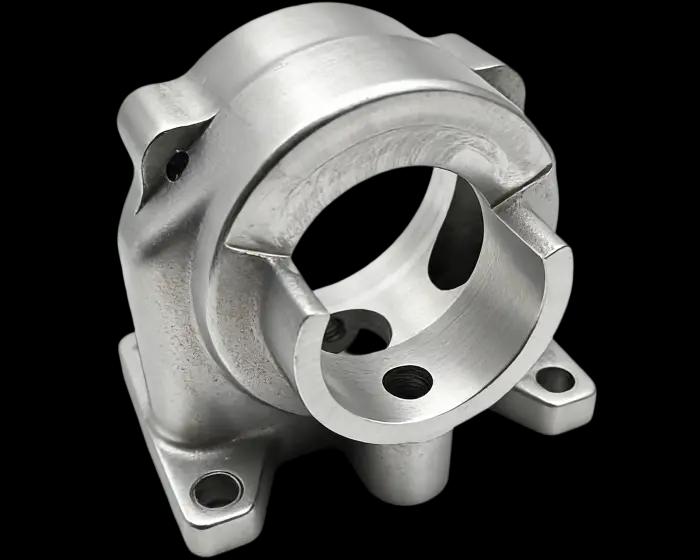
一家能源基础设施供应商需要一种耐腐蚀、耐压的阀体,用于高温蒸汽应用。该部件内部结构复杂,且必须符合 ASTM A216 WCB 级标准。
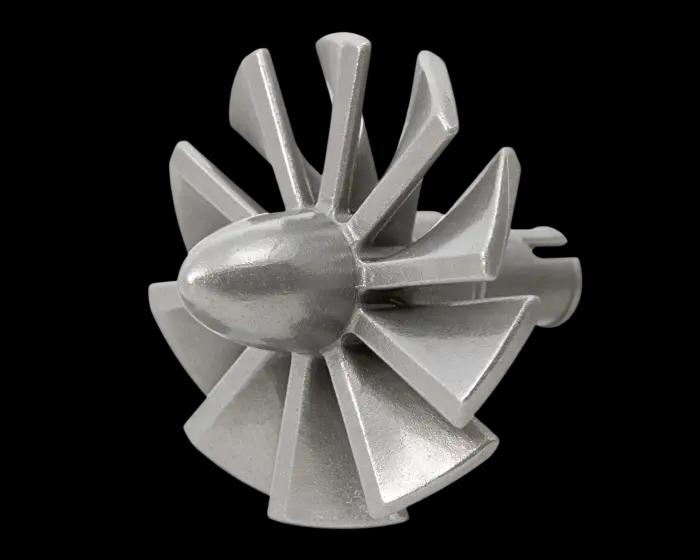
一家船舶设备制造商需要一种大型青铜铸件,该铸件具有优异的耐海水腐蚀性能和精确的安装接口,用于螺旋桨轴的对准。该铸件设计截面较深,且需要无缺陷的凝固工艺。
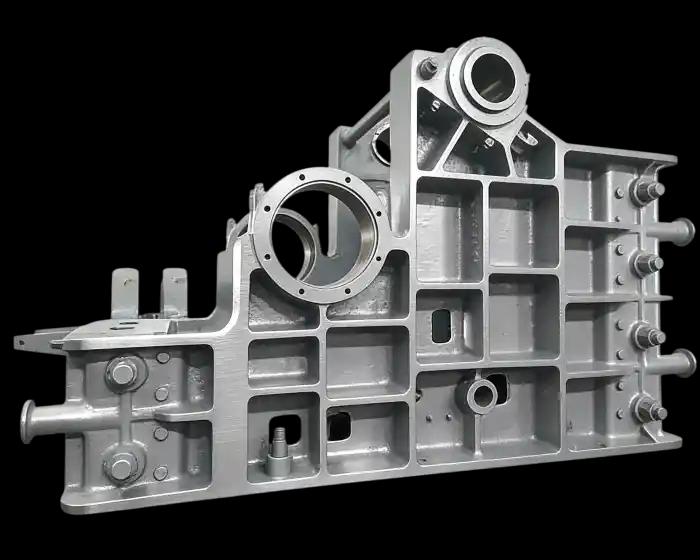
一家矿业设备原始设备制造商 (OEM) 需要一种耐磨、高冲击强度的铬铁外壳,用于矿物加工机械。挑战在于如何避免冷却过程中出现裂纹,并确保齿轮安装面的精度。
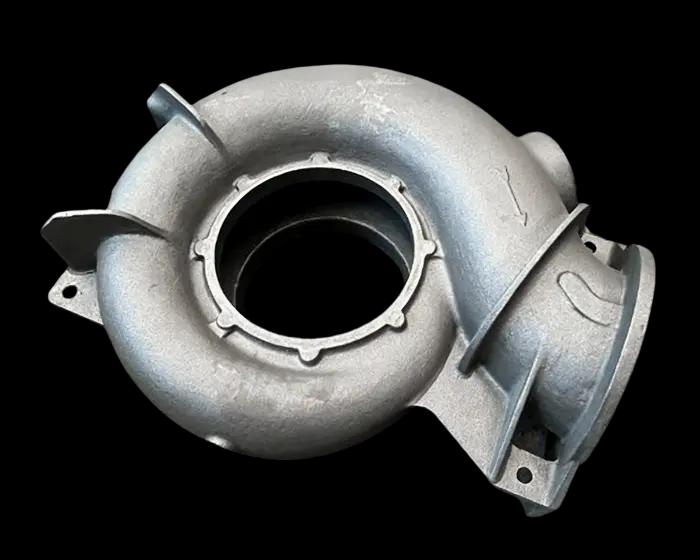
一家工业泵制造商需要一系列大型、液压效率高的双相不锈钢泵壳,这些泵壳需要精确的内部轮廓和耐腐蚀性,用于化学加工应用。
LS Manufacturing 利用先进的砂型铸造技术生产大型、几何形状复杂的金属部件,为高需求行业提供结构完整性、设计自由度和成本效益的最佳平衡。
轻型结构支架、发动机支架和外壳,满足飞行关键应用的严格性能和安全标准。
耐用的发动机缸体、缸盖和变速箱部件,兼具成本效益、高强度和热稳定性。
巨大的、耐磨的车架、变速箱和履带部件,旨在承受极端的冲击和磨损。
能够承受高温和腐蚀性介质的高完整性阀体、涡轮机壳体和结构件。
重型框架、定制外壳和复杂的泵壳构成了自动化系统的骨架。
耐用的耕作部件、收割机部件和齿轮箱,专为抵抗崎岖田间条件下的磨损和冲击而设计。
卓越的设计自由度: 适用于其他工艺不适用的高度复杂的几何形状、内部通道和大型部件。
材料适用范围广: 与各种黑色金属和有色金属合金兼容,从铝和球墨铸铁到特种钢和青铜。
低成本原型制作工具: 经济高效的模式创建能够在产品开发阶段实现快速迭代和功能测试。
适用于超大型零件: 这是制造尺寸超大、重量超重部件(超出其他铸造技术的尺寸限制)的最实用方法。
快速设计迭代: 通过修改图案,可以相对快速且经济地进行设计变更,从而加快开发周期。
较低的尺寸精度: 与熔模铸造或压铸相比,其公差通常更大,关键特征往往需要二次数控加工。
铸造表面粗糙度较高: 表面需要更广泛的后处理(例如机械加工、研磨)才能获得光滑的功能性或美观性的表面。
生产周期延长: 不适用于大批量生产;与自动化高压压铸相比,单位生产周期时间较长。
劳动密集型流程: 高度依赖熟练的工艺进行高质量的模具组装和浇注,从而影响可扩展性和一致性。
材料利用率降低: 与近净成形工艺相比,该工艺会产生更多的浇口和冒口废料,从而影响大批量订单的整体材料利用率和成本。
您值得信赖的合作伙伴,提供高品质、大规模铸件,确保卓越品质和可靠性能。
与 LS Manufacturing 合作,即可获得强大的砂型铸造服务,该服务结合了可预测的成本结构、可靠的交货时间和专门的工程支持,以满足您的大规模零部件需求。
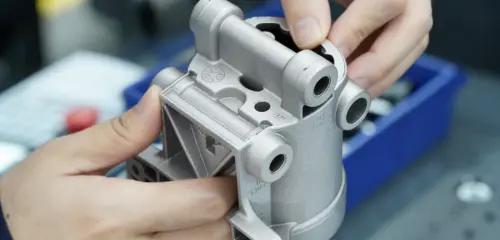
我们采用可控的成型、浇注和凝固工艺,生产出结构完整性强、机械性能稳定、在重载应用中性能可靠的铸件。
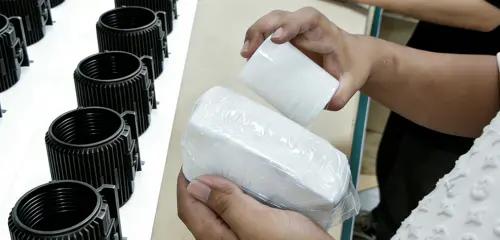
我们从设计到交付的精简流程确保了透明的进度安排。大多数生产订单可在 8-12 周内完成,为您的资本设备规划提供所需的确定性。
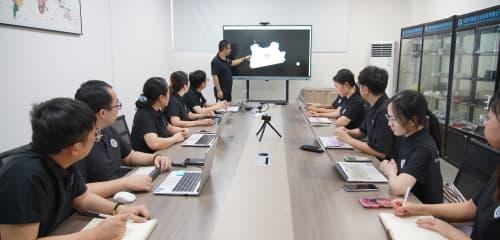
我们的技术团队提供针对砂型铸造的主动式可制造性设计分析,在模具制造开始之前,优化零件几何形状以降低成本、质量和性能,从而降低风险。
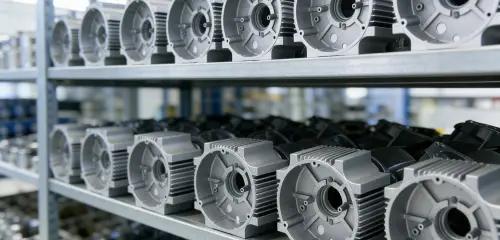
我们支持从单个原型到中等批量生产的各种项目,提供可扩展的产能和多种黑色金属和有色金属合金,以满足您确切的数量和材料需求。
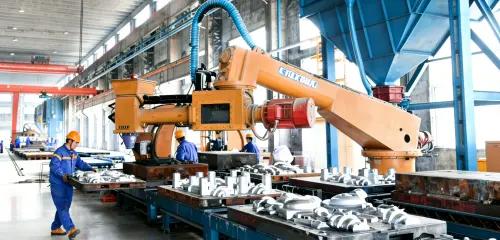
我们的铸件经过精心设计,可满足重型机械、能源、交通运输、采矿、工业和农业应用领域的严格规范,确保在最具挑战性的运行条件下具有耐用性和合规性。
我们在设计阶段运用价值工程,优化几何形状,以提高材料利用率和成型效率。我们的工艺控制最大限度地降低了废品率,并提供合金替代方案,以尽可能低的成本实现所需的机械性能。
我们专精于大型铸件生产,单件产能可达8000公斤,尺寸可达3.5米。我们的铸造厂配备齐全,能够应对超大型部件的物流挑战。
通过严格的工艺控制:自动化砂型混合、精确控制浇注温度以及标准化的造型工艺。统计过程监控确保批次中的每一件铸件都达到相同的高标准。
是的。我们利用先进的制芯技术(例如冷箱制芯、壳芯)来生产复杂的内部几何形状、空心截面和倒角,这些形状是机械加工无法实现的。
我们使用凝固模拟软件来预测和纠正设计过程中可能出现的问题。我们的浇注系统和冒口系统经过科学设计,能够促进定向凝固,确保关键部位的质量。
我们对从炉次到成品铸件的整个过程都保持全程可追溯性。您将收到符合 EN 10204 3.1 标准的完整材料证书 (MTR),其中包含化学成分和机械性能数据,供您存档。
典型的铸态表面粗糙度范围为 12.5 至 25 微米 (Ra)。为了获得更光滑的表面,我们提供喷丸、研磨或机械加工等处理方式,以满足特定的外观或功能要求。
我们提供多种图案选择,从经济实惠的木质原型到耐用的环氧树脂或金属材质,满足不同生产需求。我们会根据您的预计产量,为您推荐最经济的解决方案。
我们的质量保证措施包括使用三坐标测量机进行尺寸检验、液体渗透检测 (PT)、磁粉检测 (MT) 和超声波检测 (UT)。每次发货我们都会提供完整的检验报告。
我们找出导致不必要成本的特征,例如容易导致收缩的孤立重型部件或不必要的严格公差。简化设计可以减轻重量、提高成品率并缩短加工时间。
我们提供全套服务:热处理(退火、正火、淬火和回火)、全数控加工、无损检测和保护涂层——交付成品零件。
我们灵活的生产模式和可扩展的产能使我们能够满足产量增长的需求。我们会积极管理原材料库存,以支持您不断变化的生产计划。