 Português (Brasil)




No epicentro da manufatura moderna, a usinagem CNC de alumínio emergiu como um pilar fundamental para a produção de componentes extremamente avançados e de alta precisão, devido à sua eficiência incomparável, precisão impressionante e excelente reprodutibilidade. Do setor aeroespacial à eletrônica de consumo, o alumínio e suas ligas são os materiais de escolha para a maioria das indústrias, devido à sua leveza, alta resistência e facilidade de usinagem.
Mas o caminho para a perfeição nem sempre é fácil. As propriedades inerentes do alumínio — sua baixa resistência ao escoamento e alto coeficiente de expansão térmica — o tornam extremamente suscetível a forças de corte, forças de fixação e calor na usinagem CNC, levando a deformações instáveis da peça e tensões residuais prejudiciais. Essas tensões e distorções geralmente ficam ocultas até depois da usinagem, resultando, na melhor das hipóteses, em imprecisões dimensionais e, na pior, no descarte de peças inteiras, comprometendo seriamente a qualidade, a integridade estrutural e a precisão de montagem da peça usinada por CNC .
Este tutorial analisará as causas principais desses problemas de forma sistemática e lógica, fornecendo uma lista abrangente de soluções testadas para ajudá-lo a projetar peças usinadas em CNC sem falhas. Para economizar seu tempo, aqui está uma breve visão geral das principais conclusões.
Tabela de referência rápida para prevenção de deformações e tensões na usinagem CNC de alumínio
| Links de controle | Objetivos principais | Estratégias-chave |
| Parâmetros do processo | Reduzir as forças de corte e o calor. |
|
| Projeto de acessórios | Distribua o estresse uniformemente. |
|
| Resfriamento de ferramentas | Resfriamento eficiente e remoção de cavacos |
|
A prevenção e o controle de empenamento e tensão em peças de alumínio usinadas por CNC exigem uma abordagem sistemática e multidisciplinar. Este prático guia de referência rápida ilustra claramente a inter-relação de três disciplinas técnicas básicas:
- Forças de corte e entrada de calor minimizadas na fonte por meio de parâmetros de processo otimizados.
- Um projeto de fixação preciso proporciona suporte estável à peça de trabalho sem adicionar tensão externa.
- Ferramentas e métodos de refrigeração eficazes controlam e direcionam o calor gerado durante a usinagem de forma direta.
Por que confiar neste guia? Experiência prática em usinagem CNC da LS
Na LS Precision, nossa experiência nos ensina que a teoria precisa ser testada na prática para gerar valor. Cada método neste guia não é uma instrução teórica, mas sim o resultado de nossa experiência coletiva, comprovada e maximizada, adquirida diariamente na máquina, com milhares de peças CNC complexas. Enfrentamos o problema da deformação do alumínio de frente e condensamos soluções eficientes de forma lógica para oferecer a você um caminho aberto, estável e eficaz.
Nossa expertise fala por si só. Por exemplo, aplicando um método de "resfriamento interno de alta pressão + fresagem dinâmica" , reduzimos com sucesso o erro de planicidade de uma peça específica de alumínio aeronáutico de 0,15 mm/ m² para menos de 0,05 mm/ m² . Utilizando um processo padronizado de "recozimento para alívio de tensões após usinagem de desbaste", eliminamos completamente o problema histórico de variação de precisão no ajuste de uma série de componentes de cavidade de paredes finas. Esses exemplos práticos fornecem a base sólida e a garantia para todas as recomendações contidas neste manual.
Por que o processamento de alumínio é propenso a deformações e tensões? Quais são as causas principais?
A usinagem CNC de alumínio é amplamente adotada devido à sua precisão e eficiência. Peças feitas de alumínio são propensas a tensões residuais e deformações durante a usinagem, o que pode reduzir significativamente a qualidade do produto final. Esse problema ocorre essencialmente devido à interação entre as características do alumínio e o próprio processo de usinagem.
Propriedades do alumínio
O alumínio possui um alto coeficiente de expansão térmica e baixa dureza, características intrínsecas que tendem a deformá-lo. O alumínio é muito sensível à temperatura . O aquecimento localizado durante o processo de usinagem causa expansão desigual do material quando aquecido, seguida de contração desigual quando resfriado, levando à deformação e ao acúmulo de tensões térmicas residuais. Além disso, o alumínio é relativamente macio e, portanto, mais suscetível à deformação plástica ou à reorganização das tensões internas sob cargas mecânicas externas aplicadas.
Processo de usinagem
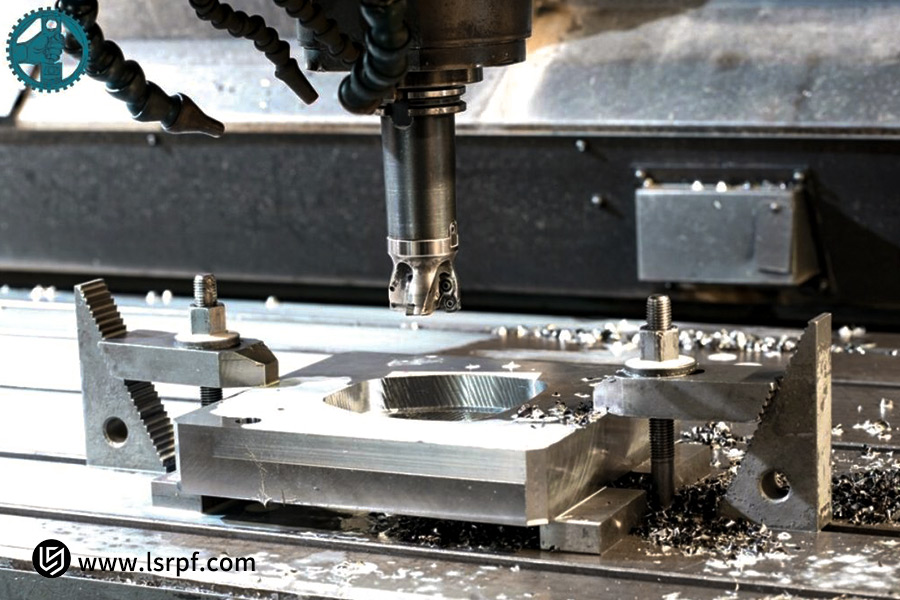
Do ponto de vista da usinagem, as forças de corte e o calor gerado pelo corte são as causas externas que levam diretamente à deformação . Altas temperaturas são geradas na região de contato entre a ferramenta e a peça. Em casos de resfriamento inadequado, a alta temperatura pode causar expansão do material e amolecimento localizado.
Por outro lado, o cisalhamento e a extrusão do material pela ferramenta durante o corte perturbam o equilíbrio interno das tensões no material. Isso é especialmente verdadeiro quando os parâmetros de corte são inadequados ou a ferramenta está cega. Tensões mecânicas extremas resultam em deformação direta da peça. Além disso, uma fixação incorreta adiciona tensão externa, aumentando também o potencial de deformação.
A causa intrínseca da deformação e da tensão na usinagem do alumínio é o acoplamento entre as características inerentes do material e as tensões térmicas e mecânicas durante a fresagem.
Como podemos reduzir os riscos de deformação otimizando os parâmetros de usinagem?
Na manufatura de precisão contemporânea, o desempenho da máquina-ferramenta CNC é uma base satisfatória para a produção de peças de boa qualidade, mas o potencial máximo do equipamento só pode ser alcançado quando os parâmetros do processo são configurados corretamente. A chave para a configuração ideal dos parâmetros de corte é utilizar os princípios do "corte de alta velocidade (HSC)".
1. Velocidade de corte:
O primeiro passo é usar uma alta velocidade de corte (recomenda-se 200-300 m/min) . Quanto maior a velocidade, mais finos serão os cavacos, mais consistentes serão as forças de corte e maior será a remoção de calor dos cavacos, em vez de transferi-lo para a peça de trabalho.
2. Configuração da taxa de alimentação:
A configuração da taxa de avanço é importante. Recomenda-se um avanço maior por dente (0,1-0,2 mm/dente) para evitar atrito excessivo entre a ferramenta e o material, o que poderia levar à geração de calor. No entanto, isso precisa ser compensado mantendo a profundidade de corte baixa para que não haja forças de corte elevadas.
3. Controle da profundidade de corte:
O controle da profundidade de corte radial é crucial. Uma estratégia de "pequena profundidade de corte e alto avanço" deve ser adotada, e a profundidade de corte radial deve ser limitada a 5% a 20% do diâmetro da ferramenta. Isso reduz as forças de corte, minimizando, consequentemente, a tensão de flexão e a deformação da peça.
4. Estratégia de corte:
A estratégia de corte também é importante:
- Durante a programação, dê a máxima prioridade à fresagem descendente e utilize um movimento de corte suave e constante para evitar impactos devido a movimentos bruscos de entrada e saída.
- Ao aproveitar o bom desempenho dinâmico das modernas máquinas-ferramenta de fresagem CNC, o emprego de estratégias de fresagem trocoidal ou fresagem dinâmica permite manter uma carga de corte constante, além de aumentar a estabilidade do processo e reduzir o aumento de temperatura.
Ao empregar um conjunto de parâmetros baseados na ciência, como a usinagem de alta velocidade, os operadores conseguem otimizar o desempenho das máquinas-ferramenta CNC , melhorando, assim, a estabilidade da usinagem e a qualidade das peças.
Como o projeto do dispositivo de fixação afeta a precisão da usinagem de alumínio?
Na usinagem CNC de alumínio, o projeto do dispositivo de fixação desempenha um papel fundamental na precisão do produto final , sendo superado apenas pelo desempenho da máquina-ferramenta e pela seleção da ferramenta. Um projeto de dispositivo de fixação inadequado resultaria em deformação, vibração ou deslocamento direto da peça, comprometendo, em última instância, a precisão da usinagem.
1. Prós e contras de diferentes modelos de luminárias:
Diferentes modelos de luminárias também possuem pontos fortes e fracos variados:
- Os dispositivos de fixação tipo placa são convenientes e descomplicados, mas propensos a deformações localizadas devido à falta de pontos de fixação ou à aplicação irregular de pressão.
- Os dispositivos de fixação em tornos de bancada são rápidos e fáceis de instalar, mas impõem tensão devido ao paralelismo inadequado das mandíbulas ou à regulação incorreta da força de aperto.
- Para peças de alumínio complexas ou de paredes finas, ventosas e dispositivos de fixação com contornos específicos são as melhores opções. Elas são capazes de fornecer suporte e sucção amplos e uniformes, distribuir a pressão de fixação uniformemente por toda a superfície inferior e praticamente impedir deformações localizadas.
Melhores práticas para fixação de peças de alumínio
As melhores práticas de fixação de peças de alumínio exigem duas diretrizes principais:
- Otimize a área de contato do apoio. Os pontos de apoio precisam ser localizados estrategicamente de acordo com o formato da peça, principalmente na direção das saliências, para evitar a deflexão das ferramentas pelas forças de corte.
- Controle o volume e a área de contato da força de aperto e utilize uma chave dinamométrica, apertando os parafusos gradualmente e de forma simétrica inicialmente, para evitar o aperto excessivo em um único ponto. Para peças muito finas, podem ser utilizadas técnicas especializadas, como suportes fundidos em ligas de baixo ponto de fusão .
Com a seleção adequada do tipo de dispositivo de fixação, em consonância com o formato da peça, e o controle da força de fixação e suporte rígido, as tensões secundárias induzidas pela fixação podem ser minimizadas, preservando a precisão geométrica e a consistência na usinagem CNC de alumínio.
Qual a importância da seleção de ferramentas e das estratégias de resfriamento para o controle da deformação?
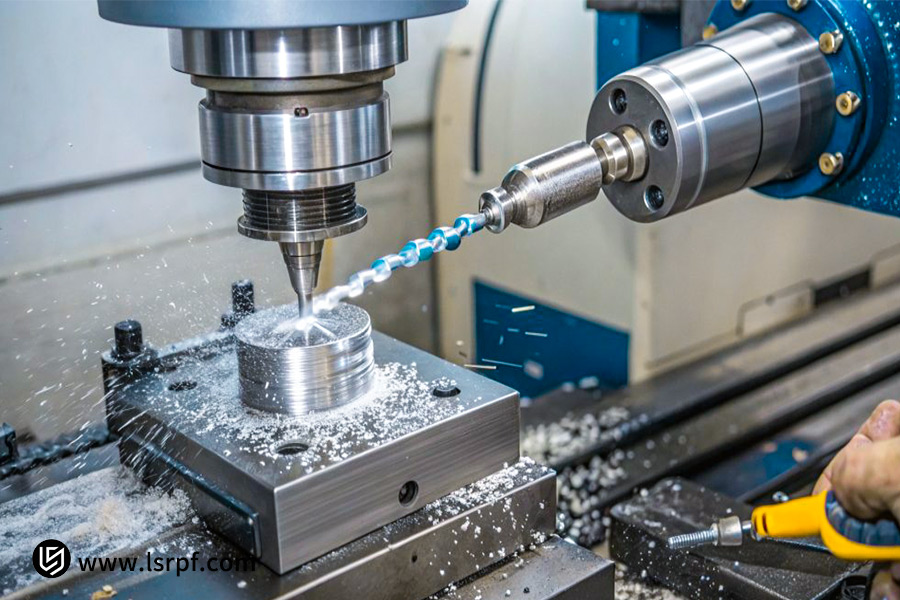
A seleção de ferramentas e as estratégias de refrigeração na usinagem CNC de alumínio estão longe de ser secundárias; são elementos essenciais que atuam diretamente na regulação da geração e transmissão do calor de usinagem e, consequentemente, na magnitude da deformação da peça. Continuam sendo uma das melhores maneiras de controlar as forças de corte e o calor no ponto de geração.
1. A influência da geometria da ferramenta na qualidade da usinagem:
A geometria da ferramenta e a tecnologia de revestimento influenciam diretamente a suavidade e a distribuição térmica do processo de corte . Para o alumínio, ângulos de ataque elevados e canais de corte com cavacos de grandes dimensões são obtidos ao máximo com ferramentas afiadas. Esse formato reduz significativamente a resistência ao corte, aumentando a suavidade do processo e reduzindo a deformação plástica e o calor gerado pelo efeito de "compressão". Um design de três arestas cria uma situação em que há boa rigidez com espaço suficiente para os cavacos.
2. O impacto da tecnologia de revestimento na qualidade da usinagem:
Além disso, tecnologias de revestimento especializadas (como revestimentos exclusivos para metais não ferrosos) não apenas reduzem o desgaste da ferramenta, mas também suprimem eficazmente o aumento da temperatura de corte, reduzindo o coeficiente de atrito.
3. Estratégias de resfriamento:
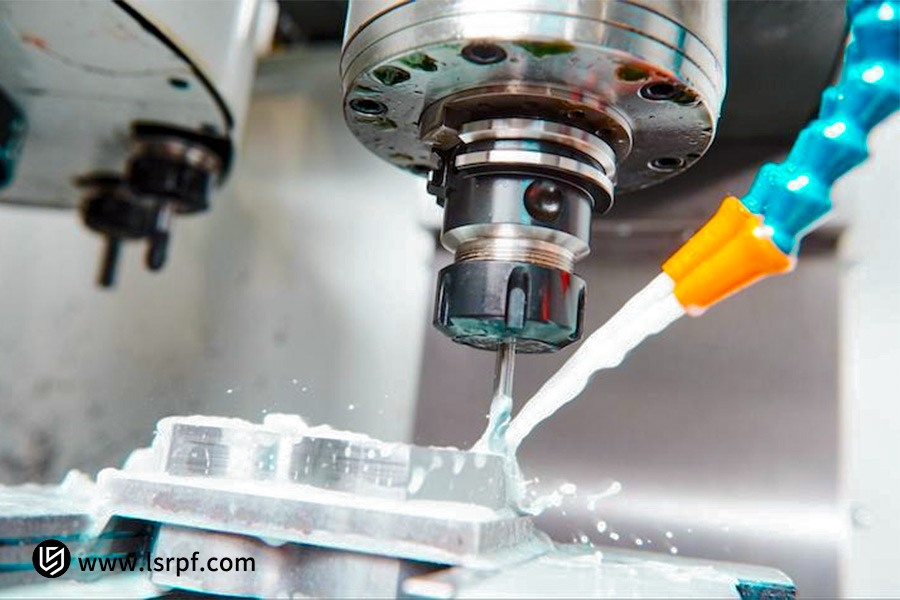
A eficiência dos sistemas de refrigeração é inversamente proporcional à remoção oportuna do calor gerado pela usinagem. A refrigeração tradicional por transbordamento frequentemente encontra dificuldades para penetrar com precisão na zona quente ao redor da ponta da ferramenta.
Devido a isso, o resfriamento interno de alta pressão ( HPCO ) tornou-se cada vez mais popular como a melhor técnica de controle de deformação. O fluido refrigerante, a uma pressão superior a 70 bar, é pulverizado com precisão na aresta de corte através de canais no porta-ferramentas. Ele realiza três funções:
- Reduz instantaneamente as temperaturas de corte;
- Ele enxágua os cavacos de forma eficaz, mantendo a superfície usinada livre de queimaduras secundárias;
- Forma uma película lubrificante entre a ferramenta e os cavacos, reduzindo a geração de calor por atrito.
Ao empregar ferramentas de corte afiadas, específicas para usinagem de alumínio , e utilizar tecnologia de refrigeração interna de alta pressão, a geração de calor durante o corte pode ser minimizada e removida de forma eficaz, anulando naturalmente a deformação induzida por tensões térmicas. Esta é uma garantia técnica fundamental para a precisão dimensional da peça.
Onde os tratamentos térmicos e os processos de alívio do estresse são mais eficazes?
Na usinagem CNC de alumínio, o alívio de tensões e o tratamento térmico não são processos corretivos de etapa única; são ações de controle significativas realizadas passo a passo. A precisão temporal é crucial, e a escolha da etapa apropriada faz toda a diferença. São utilizados principalmente em duas fases principais:
1. A etapa ideal é após o desbaste e antes do acabamento:
Este é o período mais frequente e mais produtivo. Após o desbaste, quando a maior parte do material já foi removida, as tensões residuais de fundição ou laminação na peça e as tensões adicionais introduzidas por esta operação de usinagem atingem um máximo desequilibrado.
2. Recozimento para alívio de tensões:
O recozimento para alívio de tensões (normalmente aquecimento a 300-350°C, manutenção por 2-4 horas e posterior resfriamento no forno) é atualmente a melhor maneira de aliviar e equalizar a maioria dessas tensões e desenvolver uma condição estável de tensão para o acabamento futuro, garantindo assim a estabilidade dimensional a longo prazo.
3. Processo de pré-tratamento do material:
Além disso, o alívio de tensões em chapas de alumínio bruto durante o processo de pré-tratamento do material (ou seja, antes da usinagem) é igualmente eficaz , especialmente para materiais de grandes dimensões ou com estado de tensão inicial desconhecido. Para peças com requisitos de altíssima precisão , um tratamento de estabilização adicional (envelhecimento a baixa temperatura) pode ser introduzido após o semiacabamento para remover as microtensões induzidas durante o processo.
A incorporação desse método como uma ligação comprovada entre o processo de usinagem de desbaste e o de acabamento pode prevenir o desgaste cumulativo e transmitir a tensão de forma sistemática e econômica, sendo uma das medidas mais eficazes para garantir a qualidade de peças usinadas em alumínio CNC de alta precisão.
Como os serviços de usinagem online garantem a qualidade das peças de alumínio?
Optar por serviços de usinagem CNC online é conveniente para os clientes, mas como superar as limitações da distância e garantir a precisão e confiabilidade da usinagem de alumínio? Isso depende de a plataforma de serviços possuir um sistema de controle de qualidade sistemático, digital e abrangente durante todo o processo.
1. Revisão do processo:
Considere o exemplo da plataforma de serviços online da LS . Nosso controle de qualidade começa com uma revisão minuciosa do processo . Após o recebimento dos desenhos do cliente, nosso departamento de engenharia realiza uma análise profissional de Design para Manufaturabilidade (DFM) , planejando previamente processos de prevenção de deformações adaptados às peculiaridades do componente de alumínio. Isso envolve a otimização do esquema de fixação, dos parâmetros de corte e da sequência de usinagem.
2. Monitoramento em tempo real:
O monitoramento em tempo real é a base da produção. As modernas máquinas-ferramenta CNC incorporam sensores para monitorar anomalias nos dados, como força de corte e carga do fuso, a fim de proporcionar condições de usinagem estáveis. Cada etapa essencial do processo é registrada para total rastreabilidade.
Testes e verificação
A usinagem não é a etapa final; testes e verificações rigorosos são a última etapa de controle antes da entrega . A LS Precision utiliza máquinas de medição por coordenadas (MMCs) de precisão e scanners a laser para realizar a medição de 100% das dimensões principais, tanto para a primeira peça quanto para a produção em lote, gerando relatórios de inspeção completos para verificar se cada dado está perfeitamente alinhado aos desenhos do projeto, garantindo assim o encaixe e o funcionamento da peça.
O serviço confiável de usinagem CNC remota da LS Precision vai além da simples produção sob encomenda. Através de um mecanismo de controle de qualidade de circuito fechado em três etapas, composto por inspeção pré-processamento , processos de produção abertos e inspeção de alta precisão no final da linha , minimizamos o risco de deformação das peças de alumínio , permitindo assim que os clientes obtenham peças usinadas de alta qualidade remotamente.
Estudo de caso da LS: Como resolver o problema de deformação na usinagem de alumínio para o setor aeroespacial?
1. Desafio do cliente:
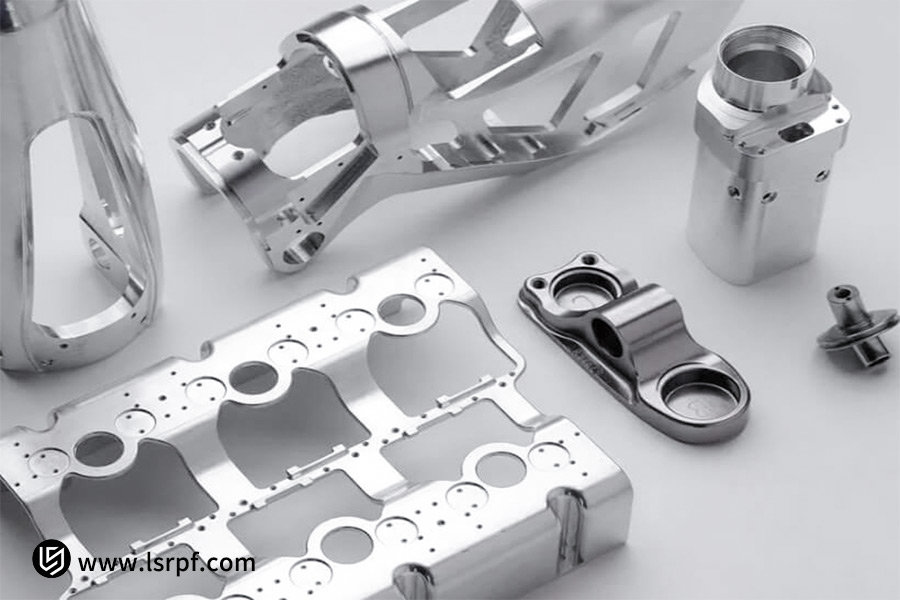
Um cliente do setor aeroespacial encomendou a usinagem de um lote de estruturas de liga de alumínio de grandes dimensões para equipamentos embarcados. Os componentes, com dimensões de 800 × 500 × 50 mm, continham diversas paredes finas ( a mais fina com apenas 2 mm ) e cavidades profundas. Eram fabricados em liga de alumínio 7075-T6 e apresentavam diversas paredes finas ( sendo a mais fina com apenas 2 mm ) e cavidades profundas.
Com as técnicas tradicionais, as peças acabadas sofriam com empenamento severo, desvio de planicidade de até 0,3 mm e espessura de parede irregular em algumas seções , não atingindo as tolerâncias aeroespaciais muito rigorosas ( planicidade geral ≤ 0,05 mm ). O controle da tensão e da deformação durante a usinagem tornou-se o principal gargalo na entrega.
2. A solução inovadora da LS Precision:
Diante desse dilema clássico, a equipe da LS abandonou os métodos convencionais de tentativa e erro. Em vez disso, valendo-se de sua experiência em usinagem e fabricação CNC personalizadas, eles projetaram uma solução sistemática e inovadora:
- Processamento de Alívio de Tensões em Fases: Este processo inovador divide a usinagem em cinco etapas: desbaste - alívio de tensões - semiacabamento - alívio secundário de tensões - e acabamento . Após o desbaste remover a maior parte do excesso de material, a peça é retirada do dispositivo de fixação especial e submetida a um processo de envelhecimento em baixa temperatura para liberar completamente as tensões internas antes de ser fixada novamente para a usinagem subsequente.
- Controle Colaborativo Multidimensional: Um sistema combinado de ventosa a vácuo e suporte auxiliar multiponto foi utilizado para aplicar sucção uniforme e suporte na superfície inferior de peças extremamente grandes e de paredes finas. Em termos de estratégia de ferramentas, foram utilizadas ferramentas de corte de alumínio com alto ângulo de ataque e corte preciso, seguindo rigorosamente as condições de baixa profundidade de corte, alta velocidade e alto avanço. Um fluido de corte interno de alta pressão ( pressão > 80 bar ) foi utilizado durante todo o processo para reduzir significativamente o efeito da força de corte e a geração de calor.
- Monitoramento e compensação em tempo real na máquina: A medição na máquina, realizada pela sonda da máquina-ferramenta, da peça durante processos críticos, recebe dados de deformação em tempo real. A compensação dinâmica é então aplicada ao percurso da ferramenta de acabamento com base nesses dados, antecipando a "compensação" de qualquer deformação.
3. Resultado final:
Graças a este serviço completo e personalizado de usinagem CNC , a LS Precision resolveu com sucesso o problema de deformação na usinagem desta peça de alumínio aeroespacial . A planicidade de todas as peças exportadas foi alcançada de forma uniforme, com tolerância de até 0,04 mm , atendendo plenamente às exigências do projeto e resultando em uma consistência significativamente melhorada na espessura da parede. Este estudo de caso recebeu elogios generalizados dos clientes e estabeleceu os procedimentos operacionais padrão para a usinagem de peças de alumínio ultragrandes e ultrafinas da LS, demonstrando sua superioridade na resolução de problemas complexos.
Como avaliar o equilíbrio ideal entre custo de processamento e controle de qualidade?
Na indústria de manufatura, o custo da usinagem CNC e a qualidade do produto são frequentemente os dois parâmetros mais valorizados pelos clientes. No entanto, normalmente existe um dilema em encontrar o menor preço e, ao mesmo tempo, buscar a mais alta qualidade. Uma decisão acertada não se resume a escolher o menor custo ou a maior qualidade, mas sim a alcançar o ponto ideal de equilíbrio entre custo e controle de qualidade, considerando a aplicação final da peça.
A redução de custos deve ser abordada de forma multifacetada. Selecionar materiais com boa relação custo-benefício , reduzir proporcionalmente as dimensões não críticas sem afetar o desempenho funcional, empregar equipamentos padrão eficientes e planejar o layout da melhor forma possível para minimizar o desperdício de material são medidas eficazes para controlar os custos de usinagem CNC.
No entanto, cada etapa de redução de custos deve ser considerada com base em seu possível impacto sobre os riscos de qualidade. Os níveis de controle de qualidade são normalmente agrupados da seguinte forma: básico (inspeção de dimensões críticas), padrão (relatório dimensional completo) e de alta precisão (relatório dimensional completo + verificação completa das tolerâncias geométricas e posicionais).
- Cada nível exige tempo de teste, equipamentos e mão de obra adicionais, o que acarreta custos. Uma peça usada em uma casa comum, por exemplo, não requer testes de nível aeroespacial.
- A chave para alcançar o equilíbrio ideal é especificar os requisitos corretamente. Converse com os fornecedores sobre a função da peça, as condições de operação e as necessidades de qualidade para que eles possam projetar o processo e o plano de inspeção mais econômicos possíveis.
Os excelentes fornecedores da LS Precision podem oferecer aos clientes a mais alta qualidade possível para sua aplicação a um preço razoável de usinagem CNC , nem muito alta, nem muito barata, mas sim a melhor relação custo-benefício.
Perguntas frequentes
1. Qual é a distorção mínima de usinagem que pode ser controlada?
Com aprimoramentos sistemáticos em processos como corte de alta velocidade , alívio de tensões em múltiplas etapas e dispositivos especiais, a LS Precision mantém a distorção de usinagem em peças de alumínio grandes e de paredes finas em 0,1 mm. A precisão depende da estrutura precisa da peça (por exemplo, espessura da parede e localização das nervuras) e da condição do material. Fornecemos previsões e compromissos precisos na fase de revisão do processo.
2. Como podemos determinar se as tensões de usinagem foram completamente eliminadas?
A LS Precision utiliza instalações de teste de ponta, como analisadores de tensão residual por difração de raios X (XRD), para medir quantitativamente a distribuição de tensão na superfície da peça após a usinagem. Essa tecnologia obtém, de forma precisa e não destrutiva, os valores e a distribuição da tensão, garantindo que estejam dentro dos limites de projeto, o que permite a medição científica da redução efetiva da tensão.
3. O processamento em pequenos lotes pode desfrutar do mesmo controle de qualidade?
Sim. A LS Precision adere à filosofia de que "a qualidade não é comprometida pelo tamanho do lote". No caso de encomendas de pequenos lotes , seguimos processos padronizados em cada etapa: desde a medição tridimensional por coordenadas ( CMM ) da primeira peça até o controle estatístico de processo (CEP ) das etapas principais, para garantir que a confiabilidade e a consistência da qualidade de cada produto sejam idênticas às da produção em larga escala.
4. O orçamento online inclui uma solução de otimização de processos?
Sim, o orçamento para usinagem CNC online fornecido pela LS Precision não é apenas um custo; é uma primeira resposta técnica. Nossos engenheiros farão uma análise de projeto para manufatura ( DFM ) dos seus desenhos e fornecerão sugestões completas de otimização do processo juntamente com o orçamento, por exemplo, como ajustar a estrutura para reduzir a complexidade ou o custo da usinagem, buscando gerar valor desde o início.
Resumo
Prevenir a deformação em usinagem CNC de alumínio é mais do que uma simples questão de ajuste; é um processo que depende de materiais, dispositivos de fixação, ferramentas, programação e inspeção final. Com base em nossa vasta experiência e inúmeros casos de sucesso em usinagem CNC , a LS Precision Manufacturing oferece soluções sistemáticas, desde o projeto até o produto final, para que seu projeto obtenha a melhor qualidade e confiabilidade.
Envie seus arquivos CAD hoje mesmo e receba gratuitamente um relatório de Design para Manufatura (DFM) e análise de viabilidade de fabricação, além de um orçamento preciso! Confie seu próximo projeto aos nossos especialistas e garanta uma produção de alta qualidade e sem complicações.
Envie seus desenhos de projeto agora mesmo e receba um orçamento instantâneo para fresagem CNC (preço de fresagem CNC). Deixe a LS ser seu parceiro na busca pela máxima precisão em fresagem CNC!

📞Telefone: +86 185 6675 9667
📧E-mail: info@lsrpf.com
🌐Site: https://lsrpf.com/
Isenção de responsabilidade
O conteúdo desta página tem caráter meramente informativo. Série LS. Não há declarações ou garantias, expressas ou implícitas, quanto à precisão, integridade ou validade das informações. Não se deve inferir que um fornecedor ou fabricante terceirizado fornecerá parâmetros de desempenho, tolerâncias geométricas, características específicas de projeto, qualidade e tipo de material ou mão de obra por meio da rede LS. É responsabilidade do comprador solicitar orçamentos de peças e identificar os requisitos específicos para estas seções. Entre em contato conosco para obter mais informações .
Equipe de Fabricação LS
A LS é uma empresa líder do setor, focada em soluções de fabricação personalizadas. Temos mais de 20 anos de experiência com mais de 5.000 clientes e nos concentramos em usinagem CNC de alta precisão, fabricação de chapas metálicas, impressão 3D, moldagem por injeção, estampagem de metais e outros serviços de fabricação completos.
Nossa fábrica está equipada com mais de 100 centros de usinagem de 5 eixos de última geração, certificados pela ISO 9001:2015. Oferecemos soluções de fabricação rápidas, eficientes e de alta qualidade para clientes em mais de 150 países ao redor do mundo. Seja para produção em pequenos volumes ou personalização em larga escala, podemos atender às suas necessidades com a entrega mais rápida, em até 24 horas. Escolher a tecnologia LS significa eficiência na seleção, qualidade e profissionalismo.
Para saber mais, visite nosso site: www.lsrpf.com


