 العربية




في قلب الصناعة التحويلية الحديثة، برزت تقنية تشكيل الألومنيوم باستخدام الحاسوب (CNC) كركيزة أساسية لإنتاج مكونات متطورة للغاية وعالية الدقة، وذلك بفضل كفاءتها الفائقة ودقتها المذهلة وقابليتها الممتازة للتكرار. من قطاع الطيران إلى الإلكترونيات الاستهلاكية، يُعدّ الألومنيوم وسبائكه المادة المفضلة لدى معظم الصناعات نظرًا لخفة وزنها وقوتها العالية وسهولة تشكيلها.
لكن الطريق إلى الكمال ليس سهلاً دائماً. فخصائص الألومنيوم المادية المتأصلة - كضعف مقاومته للشد وارتفاع معامل تمدده الحراري - تجعله أكثر عرضة لقوى القطع والضغط والحرارة في عمليات التصنيع باستخدام الحاسوب (CNC) ، مما يؤدي إلى تشوه غير مستقر في القطعة وإجهادات متبقية ضارة. عادةً ما تبقى هذه الإجهادات والتشوهات خفية حتى بعد التصنيع، مما ينتج عنه في أحسن الأحوال عدم دقة في الأبعاد، وفي أسوأ الأحوال تلف القطع بالكامل، الأمر الذي يُؤثر سلباً على جودة القطعة النهائية المصنعة باستخدام الحاسوب ، وسلامتها الهيكلية، ودقة تجميعها.
ستحلل هذه الدورة التعليمية الأسباب الجذرية لهذه المشاكل بطريقة منهجية ومنطقية، وستقدم قائمة شاملة بالحلول المجربة لمساعدتك في تصميم قطع مصنعة باستخدام آلات CNC بدقة متناهية. لتوفير وقتك، إليك ملخص سريع لأهم النتائج.
جدول مرجعي سريع للوقاية من التشوه والإجهاد في عمليات تشكيل الألومنيوم باستخدام الحاسوب
| روابط التحكم | الأهداف الأساسية | الاستراتيجيات الرئيسية |
| معلمات العملية | تقليل قوى القطع والحرارة |
|
| تصميم التجهيزات | توزيع الضغط بالتساوي |
|
| تبريد الأدوات | التبريد الفعال وإزالة الرقائق |
|
يُعدّ منع ومراقبة التشوه والإجهاد في قطع الألومنيوم المصنعة باستخدام الحاسوب (CNC) نهجًا منهجيًا متعدد التخصصات. يوضح هذا المخطط المرجعي السريع والمفيد بوضوح العلاقة المتبادلة بين ثلاثة تخصصات تقنية أساسية:
- تقليل قوى القطع ومدخلات الحرارة عند المصدر من خلال تحسين معايير العملية.
- يوفر تصميم التثبيت الدقيق دعماً ثابتاً لقطعة العمل دون إضافة إجهاد خارجي.
- تتحكم أدوات التشغيل الفعالة وطرق التبريد في الحرارة المتولدة أثناء التشغيل وتوجهها مباشرة.
لماذا تثق بهذا الدليل؟ خبرة عملية في تشغيل آلات CNC من LS
في شركة LS Precision، نؤمن بأن النظرية لا تُكتسب بالتطبيق العملي لتحقيق القيمة المرجوة. كل طريقة في هذا الدليل ليست مجرد تعليمات نظرية، بل هي خلاصة خبرتنا الجماعية والمثبتة والمُحسّنة، والتي اكتسبناها يوميًا على الماكينة، مع آلاف القطع المصنعة باستخدام تقنية CNC المعقدة. لقد واجهنا مشكلة تشوه الألومنيوم بشكل مباشر، وقمنا بتلخيص حلول فعّالة ومنطقية لنقدم لكم مسارًا مفتوحًا ومستقرًا وفعّالًا.
خبرتنا واضحة بذاتها. فعلى سبيل المثال، بتطبيق طريقة "التبريد الداخلي عالي الضغط + الطحن الديناميكي" ، نجحنا في تقليل خطأ التسطيح لجزء محدد من الألومنيوم المستخدم في صناعة الطيران من 0.15 مم/ م² إلى أقل من 0.05 مم/ م² . وباستخدام عملية "التلدين لتخفيف الإجهاد بعد التشغيل الأولي" المعيارية، تمكّنا من القضاء تمامًا على مشكلة تباين الدقة في تركيب سلسلة من مكونات التجويف ذات الجدران الرقيقة، وهي مشكلة كانت قائمة في السابق. تُشكّل هذه الأمثلة الميدانية أساسًا متينًا وتأكيدًا لجميع التوصيات الواردة في هذا الدليل.
لماذا تُعدّ عمليات تصنيع الألومنيوم عرضةً للتشوه والإجهاد؟ ما هي الأسباب الجذرية؟
تُستخدم عمليات التصنيع باستخدام الحاسوب (CNC) للألمنيوم على نطاق واسع لدقتها وكفاءتها. إلا أن الأجزاء المصنوعة من الألمنيوم عُرضة للإجهاد المتبقي والتشوه أثناء التصنيع، مما قد يُقلل بشكل ملحوظ من جودة المنتج النهائي. وتحدث هذه المشكلة أساسًا نتيجةً لتفاعل خصائص الألمنيوم مع عملية التصنيع نفسها.
خصائص الألومنيوم
يتميز الألومنيوم بمعامل تمدد حراري عالٍ وصلابة منخفضة، وهما سمتان جوهريتان تجعلانه عرضة للتشوه. كما أنه شديد الحساسية لدرجة الحرارة . فالتسخين الموضعي أثناء عملية التشغيل يتسبب في تمدد غير متجانس للمادة عند تسخينها، يتبعه انكماش غير متجانس عند تبريدها، مما يؤدي إلى تشوه وإجهاد حراري متبقٍ. علاوة على ذلك، يُعد الألومنيوم مادة لينة نسبيًا، وبالتالي فهو أكثر عرضة للتشوه اللدن أو إعادة تنظيم الإجهاد داخل المادة تحت تأثير الأحمال الميكانيكية الخارجية.
عملية التشغيل الآلي
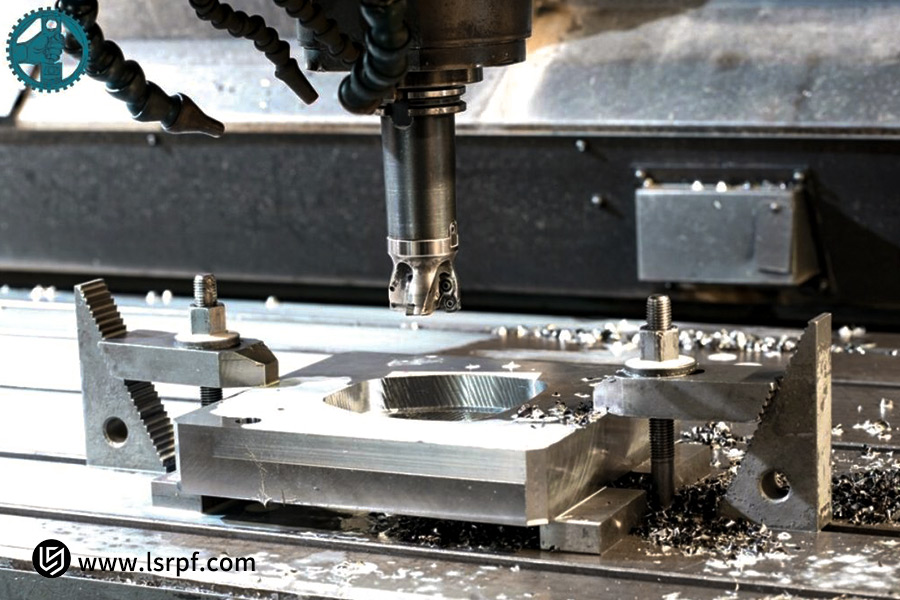
من منظور التصنيع، تُعدّ قوى القطع وحرارة القطع من الأسباب الخارجية التي تؤدي مباشرةً إلى التشوه . تتولد درجات حرارة عالية في منطقة تلامس أداة القطع مع قطعة العمل. وفي حالات التبريد غير الكافي، قد تتسبب درجة الحرارة المرتفعة في تمدد المادة وتليينها الموضعي.
على النقيض، يؤدي قصّ المادة وبثقها بواسطة الأداة أثناء القطع إلى الإخلال بالتوازن الداخلي للإجهادات داخل المادة. ويزداد هذا الأمر وضوحًا عند استخدام معايير قطع غير مناسبة أو عند استخدام أداة غير حادة. وتؤدي الإجهادات الميكانيكية الشديدة إلى تشوه مباشر في قطعة العمل. بالإضافة إلى ذلك، يُضيف التثبيت غير الصحيح إجهادًا خارجيًا، مما يزيد من احتمالية التشوه أيضًا.
إن السبب الجوهري للتشوه والإجهاد في تشكيل الألومنيوم هو اقتران بين الخصائص المتأصلة للمادة والإجهادات الحرارية والميكانيكية أثناء تشغيل آلة الطحن.
كيف يمكننا تقليل مخاطر التشوه من خلال تحسين معايير التشغيل الآلي؟
في مجال التصنيع الدقيق المعاصر، يُعد أداء آلة CNC أساسًا مُرضيًا لإنتاج قطع غيار عالية الجودة، إلا أن الاستفادة القصوى من إمكانيات هذه الآلة لا تتحقق إلا عند ضبط معايير التشغيل بشكل صحيح. ويكمن مفتاح الضبط الأمثل لمعايير القطع في استخدام مبادئ "القطع عالي السرعة".
1. سرعة القطع:
تتمثل الخطوة الأولى في استخدام سرعة قطع عالية (يوصى بسرعة 200-300 متر/دقيقة) . فكلما زادت السرعة، كلما كانت الرقائق أرق، وقوى القطع أكثر اتساقًا، وتم التخلص من المزيد من الحرارة من الرقائق بدلاً من نقلها إلى قطعة العمل.
2. ضبط معدل التغذية:
يُعدّ ضبط معدل التغذية أمرًا بالغ الأهمية. يُنصح بزيادة معدل التغذية لكل سن (0.1-0.2 مم/سن) لتجنب الاحتكاك الزائد بين الأداة والمادة، مما قد يؤدي إلى توليد حرارة. مع ذلك، يجب تعويض ذلك بالحفاظ على عمق قطع منخفض لتجنب قوى القطع العالية.
3. التحكم في عمق القطع:
يُعدّ التحكم في عمق القطع القطري بالغ الأهمية. لذا، يجب اعتماد استراتيجية "عمق قطع صغير، تغذية عالية"، مع تقييد عمق القطع القطري بنسبة تتراوح بين 5% و20% من قطر الأداة. وهذا بدوره يقلل من قوى القطع، مما يقلل فعلياً من إجهاد الانحناء وتشوه قطعة العمل.
4. استراتيجية القطع:
تُعد استراتيجية القطع مهمة أيضاً:
- أثناء البرمجة، أعط الأولوية القصوى لعملية القطع السفلي واستخدم حركة قطع سلسة وثابتة لتجنب أحمال الصدمات الناتجة عن الحركة المفاجئة للداخل والخارج.
- من خلال الاستفادة من الأداء الديناميكي الجيد لأدوات آلات الطحن CNC الحديثة، يمكن استخدام استراتيجيات الطحن الحلقي أو الطحن الديناميكي للحفاظ على حمل قطع ثابت، ولكن يمكن أيضًا تعزيز استقرار العملية وانخفاض ارتفاع درجة الحرارة.
من خلال استخدام مجموعة من المعايير القائمة على العلم، مثل التشغيل عالي السرعة، يتمكن المشغلون من تحسين أداء أدوات آلات CNC ، مما يؤدي فعليًا إلى تحسين استقرار التشغيل وجودة الأجزاء.
كيف يؤثر تصميم أدوات التثبيت على دقة تشكيل الألومنيوم؟
في عمليات التصنيع باستخدام الحاسوب (CNC) للألمنيوم، يلعب تصميم أدوات التثبيت دورًا بالغ الأهمية في تحديد دقة المنتج النهائي، ويأتي في المرتبة الثانية بعد أداء آلة التصنيع واختيار الأدوات. يؤدي تصميم أدوات التثبيت غير المناسب إلى تشوه مباشر في قطعة العمل، أو اهتزازها، أو إزاحتها، مما يُؤثر سلبًا على دقة التصنيع.
1. مزايا وعيوب تصميمات التجهيزات المختلفة:
كما أن تصميمات التجهيزات المختلفة تمتلك نقاط قوة وضعف متفاوتة:
- تعتبر تجهيزات الألواح مريحة وغير معقدة ولكنها عرضة للتشوه الموضعي بسبب نقص نقاط التثبيت أو تطبيق الضغط بشكل غير منتظم.
- تتميز تجهيزات الملزمة بسهولة وسرعة التركيب، ولكنها تسبب إجهادًا بسبب عدم توازي الفكين بشكل صحيح أو عدم تنظيم قوة التثبيت.
- بالنسبة للأجزاء المصنوعة من الألومنيوم المعقدة أو ذات الجدران الرقيقة، تُعد أكواب الشفط والتركيبات المصممة خصيصًا الخيار الأمثل. فهي قادرة على توفير دعم وشفط كبيرين ومتساويين، وتوزيع ضغط التثبيت بشكل متساوٍ على كامل السطح السفلي، ومنع التشوه الموضعي عمليًا.
أفضل الممارسات لتثبيت قطع الألومنيوم
تتطلب أفضل الممارسات لتثبيت قطع الألومنيوم توجيهين أساسيين:
- يجب تحسين منطقة التلامس مع الدعامات. ينبغي تحديد مواقع نقاط الدعم بشكل استراتيجي وفقًا لشكل قطعة العمل، وخاصة في اتجاه الأجزاء البارزة لتجنب انحراف الأدوات بفعل قوى القطع.
- تحكم في حجم ومساحة قوة التثبيت ، واستخدم مفتاح عزم الدوران وقم بالشد تدريجيًا وبشكل متناظر أولًا لتجنب الشد الزائد في نقطة واحدة. بالنسبة للأجزاء الرقيقة جدًا، يمكن استخدام تقنيات متخصصة مثل الدعامات المصبوبة من سبائك ذات نقطة انصهار منخفضة .
من خلال اختيار نوع التثبيت الفعال بما يتماشى مع شكل الجزء والدعم الصلب والتحكم في قوة التثبيت، يمكن تقليل الإجهادات الثانوية الناتجة عن التثبيت، مما يحافظ على الدقة الهندسية والاتساق في التصنيع باستخدام الحاسوب للألمنيوم.
ما مدى أهمية اختيار الأدوات واستراتيجيات التبريد للتحكم في التشوه؟
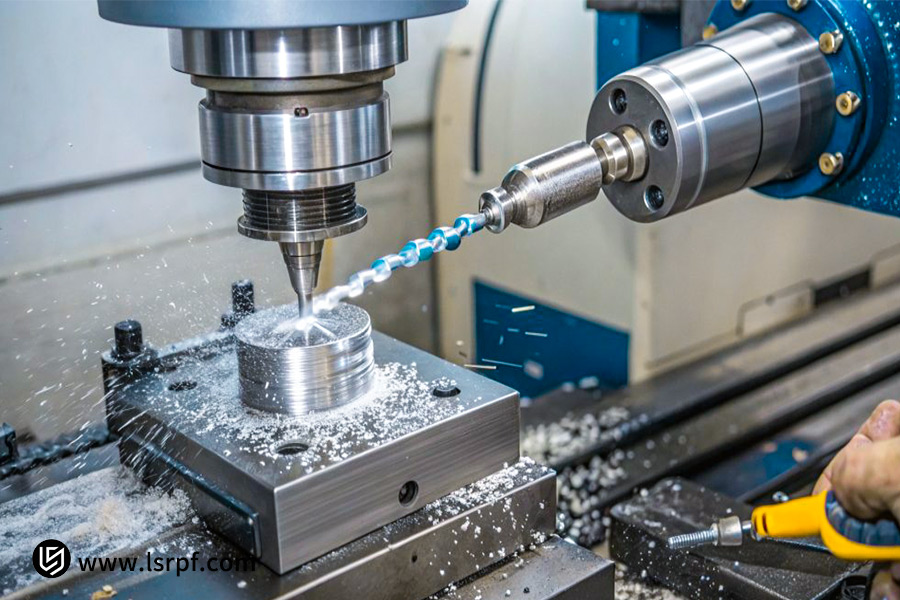
إن اختيار الأدوات واستراتيجيات التبريد في عمليات التصنيع باستخدام الحاسوب (CNC) للألمنيوم ليسا عنصرين ثانويين، بل هما عنصران أساسيان يُسهمان بشكل مباشر في تنظيم توليد ونقل حرارة التشغيل ، وبالتالي مقدار تشوه قطعة العمل. وهما من أفضل الطرق للتحكم في قوى القطع والحرارة عند نقطة التوليد.
1. تأثير هندسة الأداة على جودة التشغيل الآلي:
تؤثر هندسة الأداة وتقنية الطلاء بشكل مباشر على سلاسة عملية القطع وتوزيع الحرارة فيها. بالنسبة للألمنيوم، تُحقق زوايا القطع العالية وقنوات الرايش الكبيرة بأقصى قدر من خلال الأدوات الحادة. يقلل هذا الشكل بشكل ملحوظ من مقاومة القطع، وبالتالي يُحسّن سلاسة القطع ويقلل من التشوه اللدن والحرارة الناتجة عن تأثير "الضغط". يوفر التصميم ثلاثي الحواف صلابة جيدة مع مساحة كافية للرايش.
2. تأثير تقنية الطلاء على جودة التشغيل الآلي:
بالإضافة إلى ذلك، فإن تقنيات الطلاء المتخصصة (مثل الطلاءات المخصصة للمعادن غير الحديدية فقط) لا تقلل من تآكل الأدوات فحسب، بل تعمل أيضًا على كبح ارتفاع درجة حرارة القطع بشكل فعال عن طريق تقليل معامل الاحتكاك.
3. استراتيجيات التبريد:
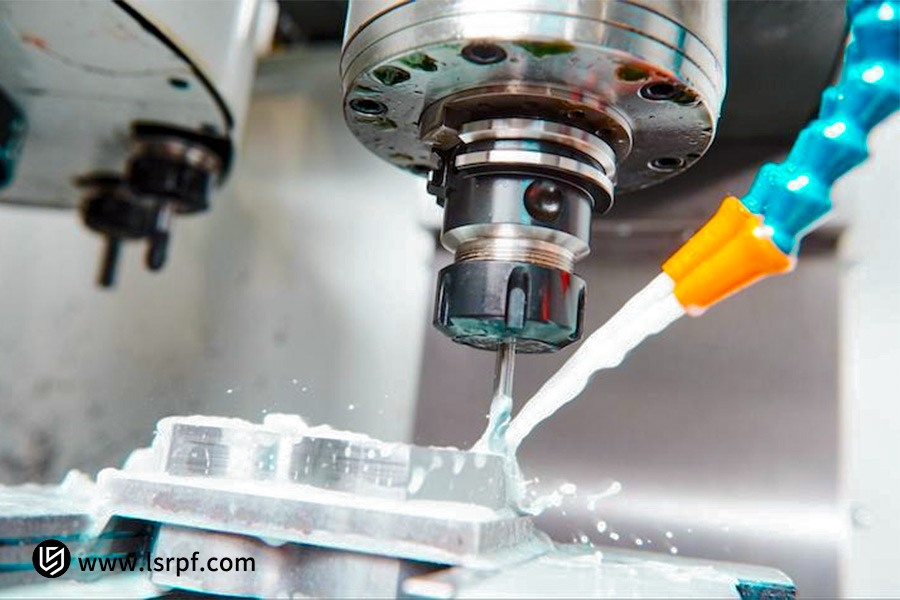
تتناسب كفاءة أنظمة التبريد عكسياً مع سرعة إزالة حرارة التشغيل. غالباً ما يواجه نظام التبريد التقليدي ذو التدفق الزائد صعوبة في اختراق المنطقة الساخنة المحيطة بطرف أداة القطع بدقة.
ونتيجة لذلك، اكتسب نظام التبريد الداخلي عالي الضغط ( HPCO ) شعبية متزايدة باعتباره أفضل تقنية للتحكم في التشوه. يتم رش سائل التبريد بضغط يزيد عن 70 بار بدقة على حافة القطع من خلال قنوات حامل الأداة. ويؤدي هذا النظام ثلاث وظائف:
- فهو يخفض درجات حرارة القطع على الفور؛
- فهو يزيل الرقائق بشكل فعال بحيث تبقى الأسطح المشغولة خالية من الحروق الثانوية؛
- يشكل طبقة تشحيم بين الأداة والرقائق مما يقلل من توليد الحرارة الاحتكاكية.
باستخدام أدوات قطع حادة مصممة خصيصًا لتشكيل الألومنيوم ، وتقنية التبريد الداخلي عالي الضغط، يمكن تقليل الحرارة المتولدة أثناء القطع وإزالتها بكفاءة، مما يمنع التشوه الناتج عن الإجهاد الحراري. وهذا ضمان تقني أساسي لدقة أبعاد القطعة.
أين تكون عمليات العلاج الحراري وتخفيف التوتر أكثر فعالية؟
في عمليات تشكيل الألومنيوم باستخدام الحاسوب (CNC)، لا تُعدّ معالجة تخفيف الإجهاد والمعالجة الحرارية عمليات تصحيحية أحادية الخطوة، بل هي إجراءات تحكمية مهمة تُنفّذ خطوة بخطوة. وتعتمد هذه العمليات بشكل كبير على التوقيت، ويُحدث اختيار الخطوة المناسبة فرقًا جوهريًا. وتُستخدم بشكل أساسي في مرحلتين رئيسيتين:
1. الخطوة المثلى هي التي تلي عملية التشغيل الخشن وقبل التشطيب:
هذه هي الفترة الأكثر تكراراً والأكثر إنتاجية. بعد التشغيل الأولي، عندما تتم إزالة الجزء الأكبر من الخامة، تصل إجهادات الصب أو الدرفلة المتبقية في قطعة العمل والإجهادات الإضافية الناتجة عن عملية التشغيل هذه إلى أقصى حد غير متوازن.
2. التلدين لتخفيف التوتر:
تُعد عملية التلدين لتخفيف الإجهاد (عادةً ما يتم التسخين إلى 300-350 درجة مئوية، والاحتفاظ بها لمدة 2-4 ساعات، ثم تبريدها في الفرن) الآن هي الطريقة المثلى لتخفيف معظم هذه الإجهادات ومعادلتها وتطوير حالة مستقرة من الإجهاد للتشطيب المستقبلي، وبالتالي ضمان استقرار الأبعاد على المدى الطويل.
3. عملية المعالجة المسبقة للمواد:
كذلك، يُعد تخفيف الإجهاد في صفائح الألومنيوم الخام أثناء عملية المعالجة الأولية للمادة (أي قبل التشغيل الآلي) فعالاً بنفس القدر ، لا سيما بالنسبة للمواد الكبيرة أو المواد ذات حالة الإجهاد الأولية غير المعروفة. أما بالنسبة للأجزاء التي تتطلب دقة فائقة ، فيمكن تطبيق معالجة تثبيت أخرى (التقادم في درجات حرارة منخفضة) بعد مرحلة التشطيب الجزئي لإزالة الإجهادات الدقيقة التي تنشأ أثناء العملية.
إن دمجها كحلقة وصل مثبتة بين عملية التشغيل الخشن والتشطيب يمكن أن يمنع بشكل تراكمي وينقل الإجهاد بشكل منهجي واقتصادي، وهو أحد أكثر التدابير فعالية لضمان جودة أجزاء تشغيل الألومنيوم عالية الدقة باستخدام الحاسوب .
كيف تضمن خدمات التصنيع عبر الإنترنت جودة قطع الألومنيوم؟
يُعدّ اختيار خدمات التصنيع باستخدام الحاسوب (CNC) عبر الإنترنت خيارًا مناسبًا للعملاء، ولكن كيف لنا أن نتجاوز قيود المسافة ونضمن دقة وموثوقية عمليات تصنيع الألمنيوم؟ يعتمد ذلك على امتلاك منصة الخدمة لنظام مراقبة جودة شامل ومنهجي ورقمي أثناء العملية.
1. مراجعة العملية:
لنأخذ مثال منصة خدمات LS الإلكترونية . تبدأ عملية مراقبة الجودة لدينا بمراجعة دقيقة للعملية . عند استلام رسومات العميل، يقوم قسم الهندسة لدينا بإجراء تحليل احترافي للتصميم من أجل سهولة التصنيع (DFM) ، مع التخطيط المسبق لعمليات تجنب التشوه بما يتناسب مع خصائص مكون الألومنيوم. يشمل ذلك تحسين نظام التثبيت، ومعايير القطع، وتسلسل عمليات التشغيل.
2. المراقبة في الوقت الفعلي:
تُعدّ المراقبة الآنية حجر الزاوية في الإنتاج. وتتضمن آلات CNC الحديثة أجهزة استشعار لمراقبة أي خلل في البيانات، مثل قوة القطع وحمل المغزل، لتوفير ظروف تشغيل مستقرة. ويتم تسجيل كل خطوة أساسية في العملية لضمان التتبع الكامل.
الاختبار والتحقق
لا تُعدّ عملية التصنيع الخطوة الأخيرة؛ فالاختبار والتحقق الدقيقان هما الفحص النهائي قبل التسليم . تستخدم شركة LS Precision أجهزة قياس الإحداثيات ثلاثية الأبعاد الدقيقة والماسحات الضوئية الليزرية لإجراء قياسات بنسبة 100% للأبعاد الرئيسية لكل من القطعة الأولى وإنتاج الدفعات، مما يُنتج تقارير فحص شاملة للتحقق من تطابق كل البيانات تمامًا مع رسومات التصميم، وبالتالي ضمان ملاءمة القطعة ووظيفتها.
إن خدمة التصنيع باستخدام الحاسوب عن بُعد الموثوقة التي تقدمها شركة LS Precision تتجاوز مجرد الإنتاج القائم على الطلبات. فمن خلال آلية مراقبة جودة ثلاثية الأجزاء ذات حلقة مغلقة، تتألف من فحص ما قبل المعالجة ، وعمليات إنتاج مفتوحة ، وفحص دقيق للغاية في نهاية خط الإنتاج ، نقلل من مخاطر تشوه قطع الألومنيوم ، مما يُمكّن العملاء من الحصول على قطع مصنعة عالية الجودة عن بُعد.
دراسة حالة LS: كيف يمكن حل مشكلة التشوه في عمليات تصنيع الألمنيوم في صناعة الطيران؟
1. تحدي العميل:
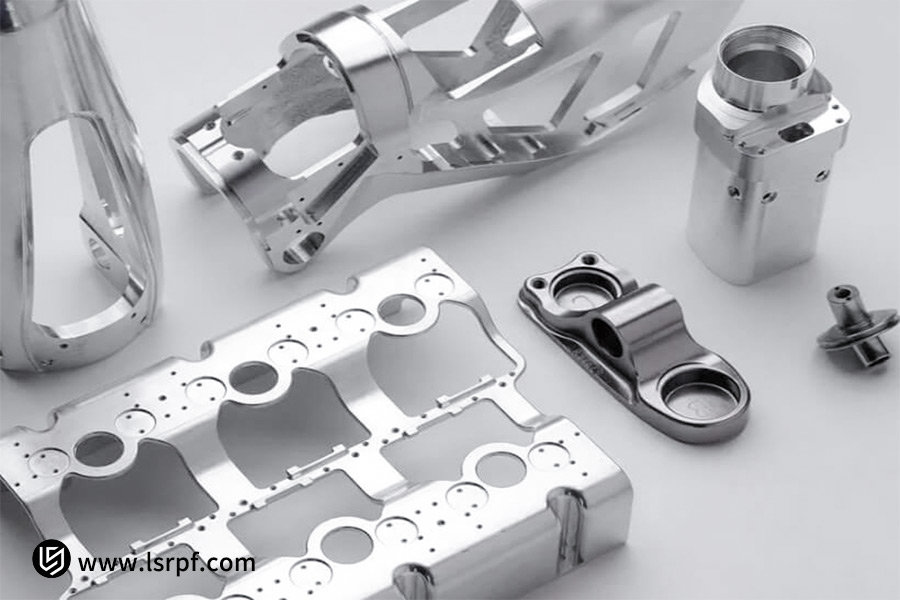
طلب أحد عملاء قطاع الطيران تصنيع مجموعة من إطارات سبائك الألومنيوم كبيرة الحجم لمعدات محمولة جواً. تتكون هذه المكونات، التي يبلغ حجمها 800 × 500 × 50 مم، من جدران رقيقة متعددة ( أرقها 2 مم فقط ) وتجاويف عميقة. وهي مصنوعة من سبيكة الألومنيوم 7075-T6.
باستخدام التقنيات التقليدية، عانت الأجزاء النهائية من تشوه شديد، وانحراف في التسطيح يصل إلى 0.3 مم، وسماكة جدارية غير منتظمة في بعض المقاطع ، مما حال دون بلوغها معايير التفاوتات الصارمة للغاية في صناعة الطيران ( التسطيح الكلي ≤ 0.05 مم ). وأصبح التحكم في إجهاد التشغيل والتشوه العائق الرئيسي أمام التسليم.
2. حلول الابتكار من شركة LS Precision:
عندما واجه فريق LS هذه المعضلة الكلاسيكية، تخلى عن أساليب التجربة والخطأ التقليدية. وبدلاً من ذلك، وبالاستناد إلى خبرته في التصنيع والتشغيل الآلي المخصص باستخدام الحاسوب (CNC)، صمم حلاً منهجياً ومبتكراً:
- معالجة تخفيف الإجهاد على مراحل: تُحدث هذه التقنية ثورة في عمليات التشغيل الآلي، حيث تقسمها إلى خمس خطوات: التخشين، تخفيف الإجهاد، التشطيب شبه النهائي، تخفيف الإجهاد الثانوي، والتشطيب النهائي . بعد إزالة معظم المواد الزائدة في مرحلة التخشين، تُزال قطعة العمل من أداة التثبيت الخاصة وتُعرَّض للتقادم في درجات حرارة منخفضة لإزالة الإجهادات الداخلية بالكامل قبل إعادة تثبيتها لإجراء عمليات التشغيل اللاحقة.
- التحكم التعاوني متعدد الأبعاد: استُخدم كوب شفط فراغي مُدمج مع دعامة مساعدة متعددة النقاط لتوفير شفط ودعم موحدين للسطح السفلي للأجزاء الكبيرة جدًا ذات الجدران الرقيقة. أما من ناحية استراتيجية الأدوات، فقد استُخدمت جميع أدوات القطع الحادة المصنوعة من الألومنيوم ذات زاوية القطع العالية، مع الالتزام التام بشروط القطع من حيث عمق القطع المنخفض والسرعة العالية والتغذية العالية. كما استُخدم سائل تبريد داخلي عالي الضغط ( ضغط > 80 بار ) طوال العملية لتقليل تأثير قوة القطع وتوليد الحرارة بشكل ملحوظ.
- المراقبة والتعويض الفوريان أثناء التشغيل: يقوم مسبار آلة التشغيل بقياس قطعة العمل أثناء العمليات الحرجة، ويتلقى بيانات التشوه في الوقت الفعلي. ثم يتم تطبيق تعويض ديناميكي على مسار أداة التشطيب بناءً على هذه البيانات، مما يسمح بتوقع أي تشوه مسبقًا.
3. النتيجة النهائية:
بفضل خدمة التصنيع باستخدام الحاسوب (CNC) المتكاملة والمخصصة ، نجحت شركة LS Precision في حل مشكلة تشوه التصنيع في قطعة الألمنيوم المستخدمة في صناعة الطيران . وقد بلغت دقة استواء جميع القطع المصدرة 0.04 مم ، ما يفي تمامًا بمتطلبات التصميم، ويحقق تناسقًا ملحوظًا في سماكة الجدران. وقد حظيت هذه الدراسة بإشادة واسعة من العملاء، كما أرست معايير التشغيل القياسية لشركة LS في تصنيع قطع الألمنيوم فائقة الكبر والرقة، مما يُبرز تفوقها في حل المشكلات المعقدة.
كيفية تقييم التوازن الأمثل بين تكلفة المعالجة ومراقبة الجودة؟
في قطاع التصنيع، غالبًا ما تُعتبر تكلفة التصنيع باستخدام الحاسوب (CNC) وجودة المنتج أهم معيارين يُوليهما العملاء اهتمامًا بالغًا. ومع ذلك، عادةً ما يُمثل إيجاد أقل سعر ممكن مع السعي لتحقيق أعلى جودة تحديًا قائمًا. فالقرار الصائب لا يقتصر على اختيار أقل تكلفة أو أعلى جودة فحسب، بل يتعداه إلى تحقيق التوازن الأمثل بين التكلفة ومراقبة الجودة بناءً على الاستخدام النهائي للقطعة.
يجب معالجة خفض التكاليف على أساس متعدد الجوانب. إن اختيار أنواع المواد ذات التكلفة الفعالة ، وتقليل الأبعاد غير الحرجة بشكل متناسب دون التأثير على الأداء الوظيفي، واستخدام المعدات القياسية الفعالة، وتخطيط التصميمات على أفضل وجه ممكن لتقليل هدر المواد، كلها أمور يمكن أن تتحكم بشكل فعال في تكاليف التصنيع باستخدام الحاسوب.
ومع ذلك، ينبغي النظر في كل خطوة من خطوات خفض التكاليف بناءً على تأثيرها المحتمل على مخاطر الجودة. تُصنف مستويات مراقبة الجودة عادةً على النحو التالي: المستوى الأساسي (فحص الأبعاد الحرجة)، والمستوى القياسي (تقرير الأبعاد الكامل)، والمستوى عالي الدقة (تقرير الأبعاد الكامل بالإضافة إلى فحص كامل للتفاوتات الهندسية والموضعية).
- يتطلب كل مستوى من مستويات الاختبار وقتًا ومعدات وقوى عاملة إضافية، وبالتالي تكاليف إضافية. فعلى سبيل المثال، لا يتطلب جزء يُستخدم في منزل عادي اختبارات بمستوى صناعة الطيران.
- يكمن مفتاح تحقيق التوازن الأمثل في تحديد المتطلبات بدقة. ناقش مع الموردين وظيفة القطعة وظروف التشغيل واحتياجات الجودة حتى يتمكنوا من تصميم عملية وخطة فحص اقتصادية وفقًا لذلك.
يستطيع موردو شركة LS Precision الممتازون تزويد العملاء بأعلى جودة ممكنة لتطبيقاتهم بسعر معقول لتصنيع CNC ، ليس بجودة عالية جدًا، ولا بسعر رخيص جدًا، ولكن بأفضل قيمة مقابل المال.
الأسئلة الشائعة
1. ما هو الحد الأدنى لتشوه التشغيل الذي يمكن التحكم فيه؟
بفضل التحسينات المنهجية في العمليات، مثل القطع عالي السرعة ، وتخفيف الإجهاد متعدد المراحل، والتجهيزات الخاصة، تحافظ شركة LS Precision على دقة تشوه التصنيع في قطع الألومنيوم الكبيرة ذات الجدران الرقيقة عند 0.1 مم. وتعتمد هذه الدقة على بنية القطعة الدقيقة (مثل سمك الجدار وموقع الأضلاع) وحالة المادة. نقدم توقعات والتزامات دقيقة في مرحلة مراجعة العملية.
2. كيف يمكننا تحديد ما إذا تم التخلص تمامًا من إجهادات التشغيل الآلي؟
تستخدم شركة LS Precision أحدث تقنيات الاختبار، مثل أجهزة تحليل الإجهاد المتبقي بتقنية حيود الأشعة السينية (XRD)، لقياس توزيع الإجهاد على سطح قطعة العمل بعد التشغيل بدقة كمية. تتيح هذه التقنية الحصول على قيم الإجهاد وتوزيعه بدقة وبطريقة غير مدمرة، مما يضمن بقاءها ضمن حدود التصميم، ويتيح قياسًا علميًا لفعالية خفض الإجهاد.
3. هل يمكن أن تتمتع عمليات الإنتاج بكميات صغيرة بنفس مستوى مراقبة الجودة؟
نعم. تلتزم شركة LS Precision بمبدأ "الجودة لا تتأثر بحجم الدفعة". في حالة طلبات الدفعات الصغيرة ، نلتزم بالعمليات القياسية في كل خطوة من خطوات الإنتاج: بدءًا من قياس الإحداثيات ثلاثية الأبعاد للنموذج الأول ( CMM ) وصولًا إلى مراقبة العمليات الإحصائية (SPC ) للعمليات الرئيسية لضمان جودة وموثوقية واتساق كل منتج، بحيث يكون مطابقًا للإنتاج على نطاق واسع.
4. هل يتضمن عرض الأسعار عبر الإنترنت حلاً لتحسين العمليات؟
نعم، إن عرض أسعار خدمات التصنيع باستخدام الحاسوب (CNC) المقدم عبر الإنترنت من شركة LS Precision ليس مجرد تكلفة، بل هو بمثابة إجابة فنية أولية. سيقوم مهندسونا بمراجعة تصميم قابل للتصنيع ( DFM ) لرسوماتك، وسيقدمون اقتراحات شاملة لتحسين العملية مع عرض الأسعار، على سبيل المثال، كيفية تعديل الهيكل لتقليل تعقيد عملية التصنيع أو تكلفتها، وذلك بهدف خلق قيمة مضافة منذ البداية.
ملخص
إنّ منع تشوّه الألمنيوم الناتج عن عمليات التصنيع باستخدام الحاسوب (CNC) ليس مجرد إجراء تعديل بسيط، بل هو عملية تعتمد على المواد، والتجهيزات، والأدوات، والبرمجة، والفحص النهائي. وبفضل خبرتنا الواسعة ونجاحاتنا العديدة في مجال التصنيع باستخدام الحاسوب ، تُقدّم شركة LS Precision Manufacturing حلولاً منهجية شاملة، بدءًا من التصميم وحتى المنتج النهائي، لضمان حصول مشروعك على أعلى مستويات الجودة والموثوقية.
حمّل ملفات التصميم بمساعدة الحاسوب (CAD) اليوم واحصل على تقرير مجاني حول تصميم المنتج للتصنيع (DFM) وتحليل قابلية التصنيع، بالإضافة إلى عرض سعر دقيق! ضع مشروعك القادم بين أيدي خبرائنا واضمن إنتاجًا عالي الجودة دون أي متاعب.
قم بتحميل رسومات التصميم الخاصة بك الآن واحصل على عرض أسعار فوري لطحن CNC (سعر طحن CNC)، ودع LS تكون سندك القوي في سعيك لتحقيق أعلى دقة في طحن CNC!

📞الهاتف: +86 185 6675 9667
📧 البريد الإلكتروني: info@lsrpf.com
🌐الموقع الإلكتروني: https://lsrpf.com/
تنصل
محتوى هذه الصفحة لأغراض إعلامية فقط. سلسلة LS. لا توجد أي ضمانات، صريحة أو ضمنية، بشأن دقة المعلومات أو اكتمالها أو صحتها. لا يُفترض أن يوفر مورد أو مصنّع طرف ثالث معايير الأداء أو التفاوتات الهندسية أو خصائص التصميم المحددة أو جودة المواد ونوعها أو جودة التصنيع من خلال شبكة LS. تقع مسؤولية ذلك على عاتق المشتري. اطلب عرض أسعار للأجزاء. حدد المتطلبات الخاصة بهذه الأجزاء. يرجى الاتصال بنا لمزيد من المعلومات .
فريق التصنيع LS
شركة LS هي شركة رائدة في مجالها، متخصصة في حلول التصنيع حسب الطلب. لدينا خبرة تزيد عن 20 عامًا مع أكثر من 5000 عميل، ونركز على التصنيع عالي الدقة باستخدام آلات CNC، وتصنيع الصفائح المعدنية، والطباعة ثلاثية الأبعاد، والقولبة بالحقن، وختم المعادن، وغيرها من خدمات التصنيع المتكاملة.
يضم مصنعنا أكثر من 100 مركز تصنيع متطور بخمسة محاور، حاصل على شهادة ISO 9001:2015. نقدم حلول تصنيع سريعة وفعالة وعالية الجودة لعملائنا في أكثر من 150 دولة حول العالم. سواءً كان الإنتاج بكميات صغيرة أو التخصيص على نطاق واسع، يمكننا تلبية احتياجاتكم مع أسرع خدمة توصيل خلال 24 ساعة. اختر تقنية LS، فهذا يعني اختيار الكفاءة والجودة والاحترافية.
للمزيد من المعلومات، تفضل بزيارة موقعنا الإلكتروني: www.lsrpf.com


