 Français




Au cœur de la production industrielle moderne, l'usinage CNC de l'aluminium s'est imposé comme une étape cruciale dans la fabrication de composants de haute précision et de très haute technologie, grâce à son efficacité inégalée, sa précision exceptionnelle et son excellente reproductibilité. De l'aérospatiale à l'électronique grand public, l'aluminium et ses alliages sont les matériaux de prédilection de la plupart des industries en raison de leur légèreté, de leur haute résistance et de leur usinabilité.
Mais le chemin vers la perfection est semé d'embûches. Les propriétés intrinsèques de l'aluminium — sa faible limite d'élasticité et son coefficient de dilatation thermique élevé — le rendent particulièrement sensible aux forces de coupe, de serrage et à la chaleur lors de l'usinage CNC , ce qui peut entraîner des déformations instables et des contraintes résiduelles néfastes. Ces contraintes et distorsions restent généralement invisibles jusqu'à l'usinage, ce qui se traduit au mieux par des imprécisions dimensionnelles et au pire par la mise au rebut de pièces entières, compromettant fortement la qualité, l'intégrité structurelle et la précision d'assemblage de la pièce usinée CNC .
Ce tutoriel analysera les causes profondes de ces problèmes de manière systématique et logique et fournira une liste exhaustive de solutions éprouvées pour vous aider à concevoir des pièces usinées CNC irréprochables. Pour vous faire gagner du temps, voici un bref aperçu des principaux résultats.
Tableau de référence rapide sur la prévention des déformations et des contraintes lors de l'usinage CNC de l'aluminium
| Liens de contrôle | Objectifs principaux | Stratégies clés |
| Paramètres du processus | Réduire les forces de coupe et la chaleur |
|
| Conception des luminaires | Répartir uniformément la contrainte |
|
| Refroidissement des outils | Refroidissement efficace et élimination des puces |
|
La prévention et le contrôle des déformations et des contraintes dans les pièces en aluminium usinées CNC nécessitent une approche systématique et multidisciplinaire. Ce tableau de référence rapide et pratique illustre clairement l'interrelation de trois disciplines techniques fondamentales :
- Réduction des forces de coupe et de l'apport de chaleur à la source grâce à l'optimisation des paramètres de processus.
- La conception précise du dispositif de fixation assure un support stable à la pièce à usiner sans ajouter de contraintes externes.
- Des méthodes d'outillage et de refroidissement efficaces permettent de contrôler et de diriger directement la chaleur générée pendant l'usinage.
Pourquoi faire confiance à ce guide ? L’expérience pratique de LS en usinage CNC
Chez LS Precision, notre expérience nous a appris que la théorie doit être mise à l'épreuve par la pratique pour créer de la valeur. Chaque méthode présentée dans ce guide n'est pas un simple exposé théorique, mais le fruit de notre expérience collective, éprouvée et optimisée au quotidien sur nos machines, avec des milliers de pièces CNC complexes. Nous avons appréhendé de front le problème de la déformation de l'aluminium et avons développé des solutions efficaces et logiques pour vous offrir une approche claire, fiable et performante.
Notre expertise parle d'elle-même. Par exemple, grâce à une méthode combinant refroidissement interne haute pression et fraisage dynamique , nous avons réussi à réduire l'erreur de planéité d'une pièce en aluminium aéronautique de 0,15 mm/ m² à moins de 0,05 mm/ m² . En utilisant un procédé standardisé de recuit de détente après ébauche, nous avons définitivement éliminé le problème récurrent de variation de précision dans l'ajustement d'une série de composants à cavités à parois minces. Ces exemples concrets constituent le fondement solide et la garantie de toutes les recommandations de ce manuel.
Pourquoi le traitement de l'aluminium est-il sujet à la déformation et aux contraintes ? Quelles en sont les causes profondes ?
L'usinage CNC de l'aluminium est largement répandu pour sa précision et son efficacité. Les pièces en aluminium sont sujettes aux contraintes résiduelles et aux déformations lors de l'usinage, ce qui peut considérablement réduire la qualité du produit fini. Ce problème résulte essentiellement de l'interaction entre les caractéristiques de l'aluminium et l'usinage lui-même.
propriétés de l'aluminium
L'aluminium possède un coefficient de dilatation thermique élevé et une faible dureté, caractéristiques intrinsèques qui le rendent sujet à la déformation. Il est très sensible à la température . L'échauffement local lors de l'usinage provoque une dilatation irrégulière du matériau à chaud, suivie d'une contraction irrégulière lors du refroidissement, ce qui engendre des déformations et des contraintes thermiques résiduelles. De plus, sa relative malléabilité le rend plus susceptible à la déformation plastique ou à la réorganisation des contraintes internes sous l'effet de charges mécaniques externes.
Processus d'usinage
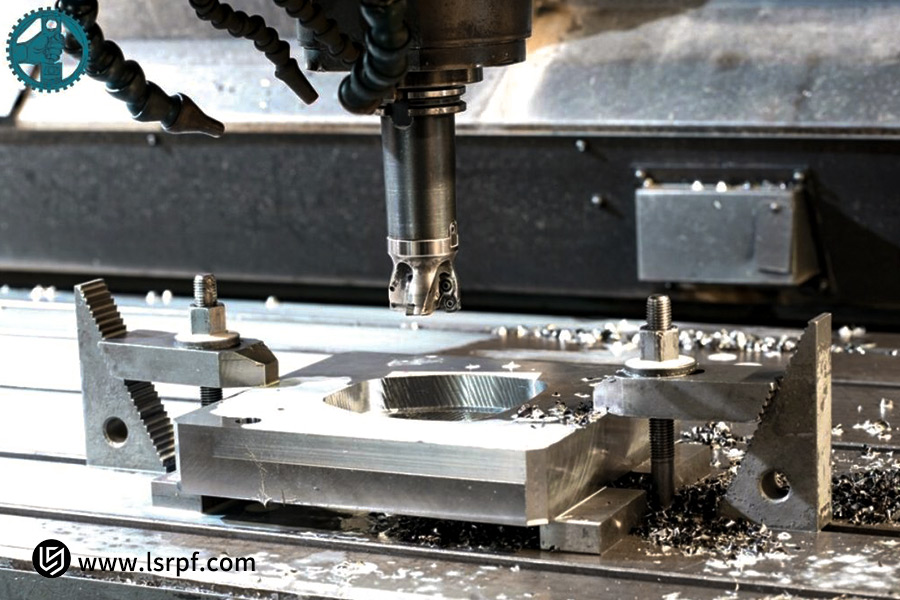
Du point de vue de l'usinage, les forces et la chaleur de coupe sont les causes externes directes de la déformation . Des températures élevées sont générées dans la zone de contact outil-pièce. En cas de refroidissement insuffisant, cette température élevée peut entraîner une dilatation du matériau et un ramollissement localisé.
À l'inverse, le cisaillement et l'extrusion du matériau par l'outil lors de la coupe perturbent l'équilibre des contraintes internes. Ceci est particulièrement vrai lorsque les paramètres de coupe sont inadaptés ou que l'outil est émoussé. Les contraintes mécaniques extrêmes entraînent une déformation directe de la pièce. De plus, un serrage incorrect génère des contraintes externes, augmentant ainsi le risque de déformation.
La cause intrinsèque de la déformation et des contraintes lors de l'usinage de l'aluminium réside dans le couplage entre les caractéristiques inhérentes du matériau et les contraintes thermiques et mécaniques qui se produisent pendant l'usinage par fraiseuse.
Comment réduire les risques de déformation en optimisant les paramètres d'usinage ?
Dans la fabrication de précision moderne, les performances de la machine-outil CNC constituent une base satisfaisante pour la production de pièces de bonne qualité. Cependant, le potentiel maximal de l'équipement ne peut être atteint que si les paramètres de processus sont correctement paramétrés. La clé d'un paramétrage optimal des coupes réside dans l' utilisation des principes de la coupe à grande vitesse (HSC).
1. Vitesse de coupe :
La première étape consiste à utiliser une vitesse de coupe élevée (200 à 300 m/min sont recommandés) . Plus la vitesse est élevée, plus les copeaux sont fins, plus les forces de coupe sont constantes et plus la chaleur est évacuée des copeaux plutôt que transmise à la pièce.
2. Réglage du débit d'alimentation :
Le réglage de l'avance est important. Une avance par dent plus importante (0,1 à 0,2 mm/dent) est recommandée afin d'éviter un frottement excessif entre l'outil et le matériau, source potentielle de surchauffe. Il est toutefois nécessaire de compenser ce frottement en limitant la profondeur de passe afin de réduire les efforts de coupe.
3. Contrôle de la profondeur de coupe :
Le contrôle de la profondeur de passe radiale est primordial. Il convient d'adopter une stratégie de « faible profondeur de passe et grande avance », la profondeur de passe radiale devant être limitée à 5 % à 20 % du diamètre de l'outil. Ceci permet de réduire les efforts de coupe, minimisant ainsi les contraintes de flexion et la déformation de la pièce.
4. Stratégie de découpe :
La stratégie de coupe est également importante :
- Lors de la programmation, accordez la priorité absolue au fraisage en descente et utilisez un mouvement de coupe fluide et constant pour éviter les chocs dus à des mouvements brusques d'avant en arrière.
- En tirant parti des bonnes performances dynamiques des fraiseuses CNC modernes, l'utilisation de stratégies de fraisage trochoidal ou de fraisage dynamique permet de maintenir une charge de coupe constante, tout en améliorant la stabilité du processus et en limitant l'élévation de température.
En utilisant un ensemble de paramètres scientifiques, tels que l'usinage à grande vitesse, les opérateurs sont en mesure d'optimiser les performances des machines-outils CNC , améliorant ainsi la stabilité d'usinage et la qualité des pièces.
Comment la conception du dispositif de fixation influence-t-elle la précision d'usinage de l'aluminium ?
En usinage CNC de l'aluminium, la conception du montage joue un rôle primordial dans la précision du produit final , juste après les performances de la machine-outil et le choix de l'outil. Une conception de montage inadéquate peut entraîner une déformation, une vibration ou un déplacement direct de la pièce, compromettant ainsi la précision de l'usinage.
1. Avantages et inconvénients des différents modèles de luminaires :
Les différents modèles de luminaires présentent également des avantages et des inconvénients différents :
- Les dispositifs à plateau sont pratiques et simples, mais sujets à des déformations localisées dues à un manque de points de serrage ou à une application irrégulière de la pression.
- Les étaux de serrage sont rapides et faciles à installer, mais ils peuvent engendrer des contraintes dues à un mauvais parallélisme des mâchoires ou à un réglage incorrect de la force de serrage.
- Pour les pièces en aluminium complexes ou à parois fines, les ventouses et les gabarits profilés sont les solutions optimales. Elles permettent un support et une aspiration larges et uniformes, répartissent la pression de serrage de façon homogène sur toute la surface inférieure et préviennent quasiment toute déformation localisée.
Meilleures pratiques pour le serrage des pièces en aluminium
Les meilleures pratiques de serrage des pièces en aluminium nécessitent deux directives principales :
- Optimiser la surface de contact des supports. Les points d'appui doivent être positionnés stratégiquement en fonction de la forme de la pièce, notamment dans le sens des porte-à-faux, afin d'éviter la déviation des outils par les forces de coupe.
- Contrôlez l'intensité et la surface de la force de serrage , et utilisez une clé dynamométrique en procédant par étapes et de manière symétrique afin d'éviter un serrage excessif en un seul point. Pour les pièces très fines, des techniques spécifiques telles que l'utilisation de supports moulés en alliages à bas point de fusion peuvent être mises en œuvre.
Grâce à une sélection efficace du type de fixation en fonction de la forme de la pièce et à un support rigide et un contrôle de la force de serrage, les contraintes secondaires induites par le serrage peuvent être minimisées, préservant ainsi la précision géométrique et la cohérence de l'usinage CNC de l'aluminium.
Quelle est l'importance du choix des outils et des stratégies de refroidissement pour contrôler la déformation ?
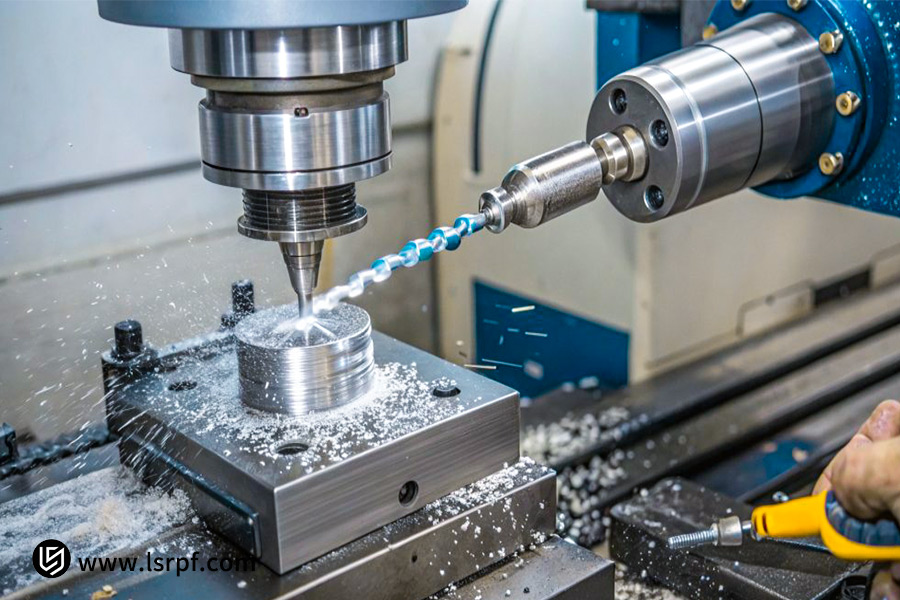
Le choix des outils et les stratégies de refroidissement lors de l'usinage CNC de l'aluminium sont loin d'être secondaires ; ce sont des éléments essentiels qui interviennent directement dans la régulation de la génération et de la transmission de la chaleur d'usinage , et donc dans l'amplitude de la déformation de la pièce. Ils demeurent l'un des moyens les plus efficaces de contrôler les forces de coupe et la chaleur au point de génération.
1. L'influence de la géométrie de l'outil sur la qualité d'usinage :
La géométrie de l'outil et la technologie de revêtement influencent directement la régularité et la répartition thermique du processus de coupe . Pour l'aluminium, les angles de dépouille élevés et les larges goujures sont optimisés grâce à des outils affûtés. Cette forme réduit considérablement la résistance à la coupe, améliorant ainsi la régularité de la coupe et limitant la déformation plastique et la chaleur due à l'effet de compression. Une conception à trois arêtes assure une bonne rigidité tout en offrant un espace suffisant pour les copeaux.
2. L'impact de la technologie de revêtement sur la qualité d'usinage :
De plus, les technologies de revêtement spécialisées (telles que les revêtements destinés exclusivement aux métaux non ferreux) réduisent non seulement l'usure des outils, mais suppriment également efficacement les augmentations de température de coupe en réduisant le coefficient de frottement.
3. Stratégies de refroidissement :
L'efficacité des systèmes de refroidissement est inversement proportionnelle à l'évacuation rapide de la chaleur d'usinage. Le refroidissement par débordement traditionnel peine souvent à pénétrer précisément la zone chaude autour de la pointe de l'outil.
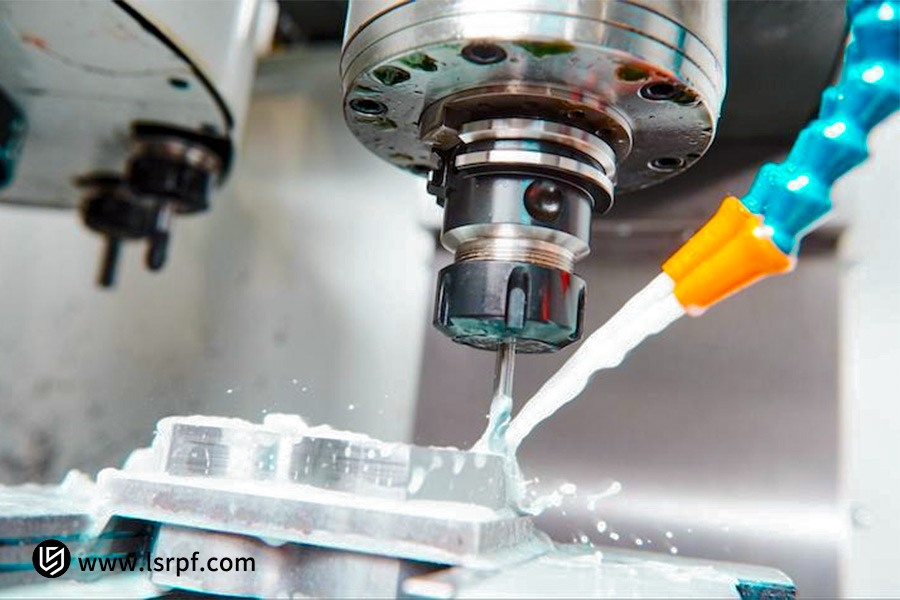
De ce fait, l'arrosage interne haute pression ( HPCO ) est devenu de plus en plus populaire comme la meilleure technique de contrôle des déformations. Le liquide de refroidissement, à une pression supérieure à 70 bars, est pulvérisé avec précision sur l'arête de coupe à travers les canaux du porte-outil. Il remplit trois fonctions :
- Il réduit instantanément les températures de coupe ;
- Il élimine efficacement les copeaux afin que la surface usinée reste exempte de brûlures secondaires ;
- Il forme un film lubrifiant entre l'outil et les copeaux, ce qui réduit la génération de chaleur par frottement.
L'utilisation d'outils de coupe affûtés spécialement conçus pour l'usinage de l'aluminium et le recours à un système d'arrosage interne haute pression permettent de minimiser et d'évacuer efficacement la chaleur générée lors de la coupe, éliminant ainsi les déformations dues aux contraintes thermiques. Il s'agit d'une garantie technique fondamentale de la précision dimensionnelle des pièces.
Où les traitements thermiques et les procédés de réduction du stress sont-ils les plus efficaces ?
En usinage CNC de l'aluminium, la relaxation des contraintes et le traitement thermique ne sont pas des opérations correctives ponctuelles ; ce sont des actions de contrôle importantes, réalisées étape par étape. Le timing est crucial, et le choix de l'étape appropriée est déterminant. Ces opérations sont principalement mises en œuvre en deux phases principales :
1. L'étape optimale est celle qui suit l'ébauche et précède la finition :
Il s'agit de la période la plus fréquente et la plus productive. Après l'ébauche, lorsque la plus grande partie de la matière brute a été enlevée, les contraintes résiduelles de fonderie ou de laminage dans la pièce et les contraintes supplémentaires introduites par cette opération d'usinage atteignent un niveau de déséquilibre maximal.
2. Recuit de détente :
Le recuit de détente (chauffage typique à 300-350°C, maintien pendant 2 à 4 heures, puis refroidissement au four) est désormais la méthode optimale pour soulager et égaliser la plupart de ces contraintes et développer un état de contrainte stable pour la finition future, et ainsi assurer la stabilité dimensionnelle à long terme.
3. Procédé de prétraitement des matériaux :
De plus, la relaxation des contraintes de la tôle d'aluminium brute lors du prétraitement (avant usinage) est tout aussi efficace , notamment pour les matériaux de grande taille ou dont l'état de contrainte initial est inconnu. Pour les pièces exigeant une précision extrême , un traitement de stabilisation supplémentaire (vieillissement à basse température) peut être appliqué après la semi-finition afin d'éliminer les microcontraintes induites par le procédé.
Son intégration comme lien éprouvé entre le processus d'ébauche et la finition permet de prévenir et de transmettre les contraintes de manière cumulative, systématique et économique, et constitue l'une des mesures les plus efficaces pour garantir la qualité des pièces usinées en aluminium CNC de haute précision.
Comment les services d'usinage en ligne garantissent-ils la qualité des pièces en aluminium ?
Choisir des services d'usinage CNC en ligne est pratique pour les clients, mais comment surmonter les contraintes de distance et garantir la précision et la fiabilité de l'usinage de l'aluminium ? Cela repose sur une plateforme de services dotée d'un système de contrôle qualité systématique, numérique et complet tout au long du processus.
1. Examen du processus :
Prenons l'exemple de la plateforme de services en ligne LS . Notre contrôle qualité débute par un examen approfondi du processus . Dès réception des plans du client, notre bureau d'études réalise une analyse de faisabilité (DFM) professionnelle , en planifiant en amont les procédés de réduction des déformations adaptés aux spécificités de la pièce en aluminium. Cela implique l'optimisation du système de bridage, des paramètres de coupe et de la séquence d'usinage.
2. Surveillance en temps réel :
La surveillance en temps réel est essentielle à la production. Les machines-outils à commande numérique modernes intègrent des capteurs qui contrôlent les anomalies de données, telles que la force de coupe et la charge de la broche, afin de garantir des conditions d'usinage stables. Chaque étape cruciale du processus est enregistrée pour une traçabilité complète.
Tests et vérification
L'usinage n'est pas l'étape finale ; des tests et vérifications rigoureux constituent le dernier contrôle avant la livraison . LS Precision utilise des machines à mesurer tridimensionnelles (MMT) et des scanners laser de précision pour effectuer une mesure à 100 % des dimensions clés, tant pour le premier article que pour la production en série, générant des rapports d'inspection complets qui vérifient que chaque donnée est parfaitement conforme aux plans de conception, garantissant ainsi l'ajustement et le fonctionnement des pièces.
Le service d'usinage CNC à distance fiable de LS Precision va bien au-delà de la simple production sur commande. Grâce à un mécanisme de contrôle qualité en boucle fermée à trois niveaux ( inspection avant traitement , suivi des processus de production et contrôle de haute précision en fin de ligne) , nous minimisons les risques de déformation des pièces en aluminium , permettant ainsi à nos clients d'obtenir à distance des pièces usinées de haute qualité.
Étude de cas LS : Comment résoudre le problème de la déformation dans l’usinage de l’aluminium pour l’aérospatiale ?
1. Défi du client :
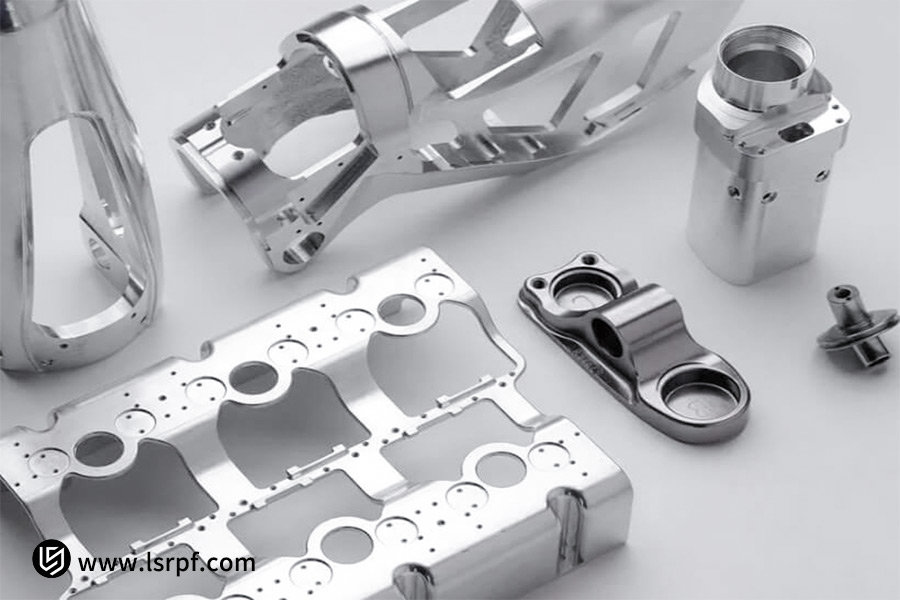
Un client du secteur aérospatial a commandé l'usinage d'un lot de châssis en alliage d'aluminium de grandes dimensions destinés à des équipements embarqués. Ces composants, de dimensions 800 × 500 × 50 mm, comportaient de nombreuses parois fines ( dont la plus fine ne mesurait que 2 mm ) et des cavités profondes. Ils étaient fabriqués en alliage d'aluminium 7075-T6.
Avec les techniques traditionnelles, les pièces finies présentaient d'importantes déformations, des écarts de planéité pouvant atteindre 0,3 mm et une épaisseur de paroi irrégulière par endroits , ne permettant pas d'atteindre les tolérances aérospatiales très strictes ( planéité globale ≤ 0,05 mm ). La maîtrise des contraintes et des déformations d'usinage est devenue le principal obstacle à la production.
2. La solution d'innovation de LS Precision :
Face à ce problème classique, l' équipe LS a abandonné les méthodes conventionnelles d'essais et d'erreurs. S'appuyant plutôt sur son expertise en usinage et fabrication CNC sur mesure, elle a conçu une solution systématique et innovante :
- Procédé de relaxation des contraintes par étapes : Ce procédé révolutionnaire divise l’usinage en cinq étapes : ébauche, relaxation des contraintes, semi-finition, relaxation secondaire des contraintes et finition . Après l’ébauche, qui a permis d’éliminer la majeure partie de la matière excédentaire, la pièce est retirée du dispositif de fixation spécial et soumise à un vieillissement à basse température afin de libérer entièrement les contraintes internes avant d’être refixée pour l’usinage suivant.
- Contrôle collaboratif multidimensionnel : Un système de ventouses à vide et de supports auxiliaires multipoints a été utilisé pour assurer une aspiration uniforme et un support sur la face inférieure de pièces extrêmement grandes et à parois minces. Concernant l’outillage, des outils de coupe en aluminium à fort angle de coupe ont été utilisés, et les conditions de coupe (faible profondeur de passe, vitesse et avance élevées) ont été rigoureusement respectées. Un arrosage interne haute pression ( pression > 80 bar ) a été utilisé tout au long du processus afin de réduire significativement l’effort de coupe et la génération de chaleur.
- Surveillance et compensation en temps réel sur machine : la mesure de la pièce par le palpeur de la machine-outil après les processus critiques fournit des données de déformation en temps réel. Une compensation dynamique est ensuite appliquée à la trajectoire de l’outil de finition à partir de ces données, anticipant ainsi la compensation de toute déformation.
3. Résultat final :
Grâce à ce service d'usinage CNC complet et personnalisé , LS Precision a résolu avec succès le problème de déformation d'usinage de cette pièce en aluminium destinée à l'aérospatiale . La planéité de toutes les pièces exportées a été uniformément conforme aux exigences de conception, avec une tolérance de 0,04 mm , et une homogénéité d'épaisseur nettement améliorée. Cette étude de cas a suscité de nombreux éloges de la part des clients et a servi de modèle pour l'usinage par LS de pièces en aluminium ultra-minces et de très grandes dimensions, démontrant ainsi son expertise dans la résolution de problèmes complexes.
Comment évaluer l'équilibre optimal entre les coûts de traitement et le contrôle de la qualité ?
Dans le secteur manufacturier, le coût de l'usinage CNC et la qualité du produit sont souvent les deux paramètres les plus importants pour les clients. Cependant, il existe généralement un dilemme entre obtenir le devis le plus bas et viser la meilleure qualité. Une décision judicieuse ne consiste pas seulement à choisir le coût le plus bas ou la qualité la plus élevée, mais à trouver le compromis optimal entre le coût et le contrôle de la qualité en fonction de l'application finale de la pièce.
La réduction des coûts doit être abordée sous de multiples angles. Le choix de matériaux économiques , la réduction proportionnelle des dimensions non critiques sans incidence sur les performances fonctionnelles, l'utilisation d'équipements standard performants et une planification optimale des implantations afin de minimiser le gaspillage de matériaux sont autant de moyens de maîtriser efficacement les coûts d'usinage CNC.
Chaque mesure de réduction des coûts doit toutefois être envisagée en fonction de son impact potentiel sur les risques liés à la qualité. Les niveaux de contrôle qualité sont généralement regroupés comme suit : contrôle de base (inspection des dimensions critiques), contrôle standard (rapport dimensionnel complet) et contrôle de haute précision (rapport dimensionnel complet et vérification exhaustive des tolérances géométriques et de position).
- Chaque niveau de test supplémentaire requiert du temps, du matériel et de la main-d'œuvre, et donc des coûts additionnels. Une pièce utilisée dans une maison ordinaire ne nécessite pas, par exemple, des tests de niveau aérospatial.
- Pour un équilibre optimal, il est essentiel de bien définir les exigences. Discutez avec vos fournisseurs de la fonction de la pièce, des conditions de fonctionnement et des exigences de qualité afin qu'ils puissent concevoir le processus et le plan de contrôle les plus économiques.
Les excellents fournisseurs de LS Precision peuvent offrir aux clients la meilleure qualité possible pour leur application à un prix d'usinage CNC raisonnable : ni trop cher, ni trop bon marché, mais le meilleur rapport qualité-prix.
FAQ
1. Quelle est la distorsion d'usinage minimale qui peut être contrôlée ?
Grâce à l'amélioration systématique des procédés, notamment la découpe à grande vitesse , le traitement de relaxation des contraintes en plusieurs étapes et l'utilisation de dispositifs de fixation spéciaux, LS Precision maintient la distorsion d'usinage des grandes pièces en aluminium à parois minces à moins de 0,1 mm. La précision dépend de la structure précise de la pièce (par exemple, l'épaisseur de paroi et l'emplacement des nervures) et de l'état du matériau. Nous fournissons des prévisions précises et prenons des engagements lors de la phase de revue des procédés.
2. Comment pouvons-nous déterminer si les contraintes d'usinage ont été complètement éliminées ?
LS Precision utilise des équipements de test de pointe, tels que des analyseurs de contraintes résiduelles par diffraction des rayons X (DRX), pour mesurer quantitativement la distribution des contraintes à la surface de la pièce après usinage. Cette technologie permet d'obtenir avec précision et de manière non destructive les valeurs et la distribution des contraintes, garantissant ainsi leur conformité aux limites de conception et autorisant une mesure scientifique de la réduction effective des contraintes.
3. Le traitement par petits lots peut-il bénéficier du même contrôle de qualité ?
Oui. LS Precision adhère au principe selon lequel la qualité n'est pas compromise par la taille des lots. Pour les petites séries , nous respectons des processus standardisés à chaque étape : de la mesure tridimensionnelle du premier article ( CMM ) au contrôle statistique des processus (SPC ) des étapes clés, afin de garantir que la qualité, la fiabilité et la constance de chaque produit soient identiques à celles des productions à grande échelle.
4. Le devis en ligne inclut-il une solution d'optimisation des processus ?
Oui, le devis d' usinage CNC en ligne proposé par LS Precision ne se limite pas à une simple dépense ; il s'agit d'une première réponse technique. Nos ingénieurs réaliseront une étude de faisabilité ( DFM ) de vos plans et vous fourniront, avec le devis, des suggestions complètes d'optimisation du processus. Par exemple, ils vous indiqueront comment ajuster la structure pour réduire la complexité ou le coût d'usinage, afin de créer de la valeur dès le départ.
Résumé
Prévenir la déformation lors de l'usinage CNC de l'aluminium ne se résume pas à un simple réglage ; c'est un processus complexe qui dépend des matériaux, des dispositifs de fixation, de l'outillage, de la programmation et du contrôle final. Forts de notre vaste expérience et de nos nombreuses réalisations réussies en usinage CNC , nous proposons des solutions complètes, de la conception au produit fini, pour garantir à votre projet une qualité et une fiabilité optimales.
Téléchargez vos fichiers CAO dès aujourd'hui et recevez gratuitement une étude de conception pour la fabrication (DFM), un rapport d'analyse de fabricabilité et un devis précis ! Confiez votre prochain projet à nos experts et assurez-vous une production de haute qualité en toute sérénité.
Téléchargez vos dessins de conception dès maintenant et obtenez un devis instantané pour le fraisage CNC (prix du fraisage CNC), laissez LS être votre solide soutien dans la recherche de la précision ultime en fraisage CNC !

📞Tél. : +86 185 6675 9667
📧 Courriel : info@lsrpf.com
🌐Site web : https://lsrpf.com/
Clause de non-responsabilité
Le contenu de cette page est fourni à titre informatif uniquement. Série LS. Aucune garantie, expresse ou implicite, n'est donnée quant à l'exactitude, l'exhaustivité ou la validité des informations. Il ne faut pas en déduire qu'un fournisseur ou fabricant tiers fournira, par l'intermédiaire du réseau LS, les paramètres de performance, les tolérances géométriques, les caractéristiques de conception spécifiques, la qualité et le type des matériaux ou la qualité de la fabrication. Il est de la responsabilité de l'acheteur de demander un devis pour les pièces. Veuillez préciser vos exigences concernant ces sections. Contactez-nous pour plus d'informations .
Équipe de fabrication LS
LS est une entreprise leader du secteur, spécialisée dans les solutions de fabrication sur mesure. Forte de plus de 20 ans d'expérience et de plus de 5 000 clients, elle se concentre sur l'usinage CNC de haute précision, la fabrication de tôlerie , l'impression 3D, le moulage par injection, l'emboutissage de métaux et d'autres services de fabrication intégrés.
Notre usine est équipée de plus de 100 centres d'usinage 5 axes de pointe, certifiés ISO 9001:2015. Nous fournissons des solutions de fabrication rapides, efficaces et de haute qualité à des clients dans plus de 150 pays à travers le monde. Qu'il s'agisse de petites séries ou de personnalisations à grande échelle, nous répondons à vos besoins avec une livraison express sous 24 heures. Choisir la technologie LS, c'est opter pour l'efficacité, la qualité et le professionnalisme.
Pour en savoir plus, consultez notre site web : www.lsrpf.com


