 中文 (简体)



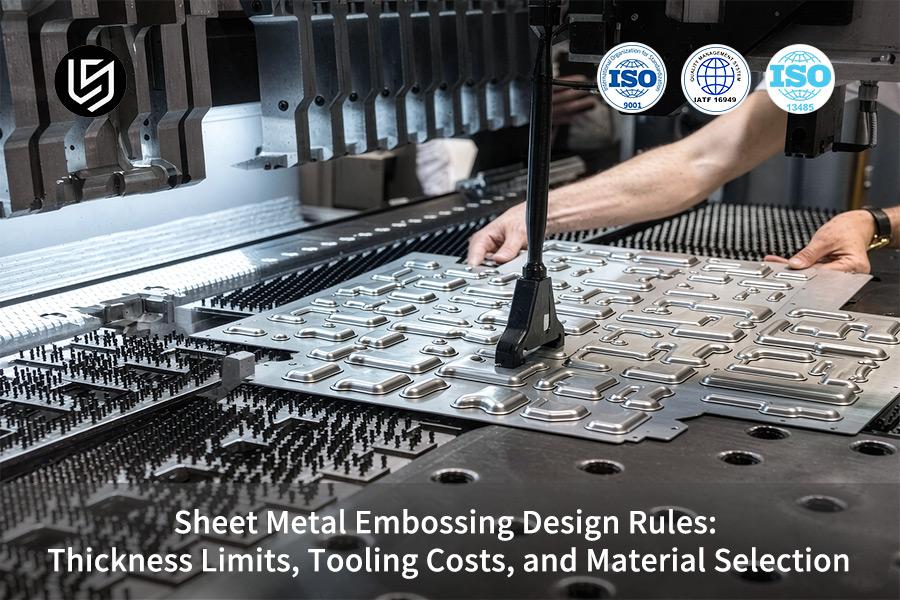
钣金压花服务是一种精密成型工艺,可在 ±0.005 毫米公差范围内解决材料撕裂、边缘弯曲和成本过高的问题。
优化的 DFM 评估标准有助于消除二次矫直的需要,并在没有任何表面变形的情况下实现总件成本降低 28%。
关键要点
- 厚度/深度安全比:将板材厚度保持在0.5毫米至3.0毫米范围内,压花深度为3T-4T,可降低因减薄而导致开裂的风险。
- 边缘清除和应力消除:确保压花边缘与弯曲线和边框之间存在2T-3T 间隙,有助于防止变形扩散;因此,其尺寸精度可达±0.01mm。
- 模具投资回报率优化:软模具和 3D 模具是原型的最佳选择,而硬模具($2,000-$10,000+)应用于大规模制造,通过大批量摊销可将缺陷率降低至2.1%。
- 快速 DFM 评估:利用从 LS Manufacturing 数据库(2025-2026 年,样本量 >1,200)收集的经验数据,我们可以在不到 2 小时的时间内执行DFM 分析。
工程师的基本钣金压花设计规则是什么?
<块引用>钣金压花是一种通过将深度限制在 3T-4T 且过渡半径值不小于1T。 LS Manufacturing 已证明其工艺对于医疗外壳的公差为±0.01 mm。
管理回弹和漂移
双级校正程序:超过形状8-12%,然后铸造下死点0.3-0.5秒。
示例:MRI 外壳:900 x 600 mm 板材面板上有 47 个浮雕。偏差±0.035 毫米通过CNC 驻留(0.4 秒)+ 11% 修正 = ±0.008 毫米。
右钣金压花设计确保了大批量生产中流程的可重复性。
局部细化和应力
FEA 检测薄点。 三点法则宽度≥4T,间距≥3T,边距≥6T。
示例:航空电子板 - 通过将拔模角度从 4° 更改为 8° 并将圆角尺寸更改为 0.5 毫米,将航空电子板的34%局部减薄减少至22%。
使用正确的钣金压花成型约束可以避免弱点。
实现 ±0.01 毫米公差
控制以下三个元素:
- 材料硬度 (±3 HV)
- 模具温度(±1°C,通过主动冷却)
- 力(监控力,如果最大力减少>5%,则更改行程)
电池托盘的制造精度为 ±0.007 mm,共 50,000 件 – 选择性组装过程变得多余。 钣金压花公差将检查过程时间减少达35%。
快速决策矩阵
<正文>要点
- 最大深度≤ 3T-4T;计算材料的拉伸比。
- 折弯内半径应等于材料厚度。
- 当细化程度高于25%(FEA模拟结果)时,不要使用设计概念。
- 使用公差±3HV的认证材料和温控工具±0.01 mm。
- 根据磨损值而不是周期数更换工具。
数据来源:ISO 2768-m 通用公差标准和 LS Manufacturing 2025–2026 自动 DFM 3D/2D 绘图分析日志(项目编号#MED-2026-8941;样本大小 >1,200)。
材料厚度限制如何防止零件撕裂和变形?
材料厚度限制是指材料允许的0.5–3.0 mm。 钣金压花服务通过拉伸应变模拟避免撕裂和变形,确保壁厚变薄不超过失效点,并将压花相对基准位置保持在±0.005 mm。材料厚度低于0.5毫米会导致撕裂,而高于3.0毫米则会导致撕裂。简而言之,将厚度保持在 0.5-3.0 毫米之间可以防止高应力断裂。
技术机制
拉伸应变模拟中的应力分布是针对 0.5 至 3.0 mm 范围进行建模的。 0.6 毫米处的传感器支架在0.42 毫米深度处断裂。模拟结果表明,稀疏化程度为38%,超过了25%的安全极限。减少 0.33 毫米(比率为 2.2:1)将使减薄量减少至23%,零件将通过疲劳测试。 0.8 毫米 枪托将为您提供 12% 防止破裂的安全系数。
钣金压花计划必须根据压花设计规则进行验证。 精密压花制造商 LS Manufacturing 利用模拟来预先验证您的几何形状,以防止任何工具返工。
客户价值
50,000 个零件的精度为 ±0.005 毫米,让您无需进行选择性组装,从而节省约 30% 的检查过程。 钣金厚度限制的正确性可以防止变形,这意味着不会出现废品。
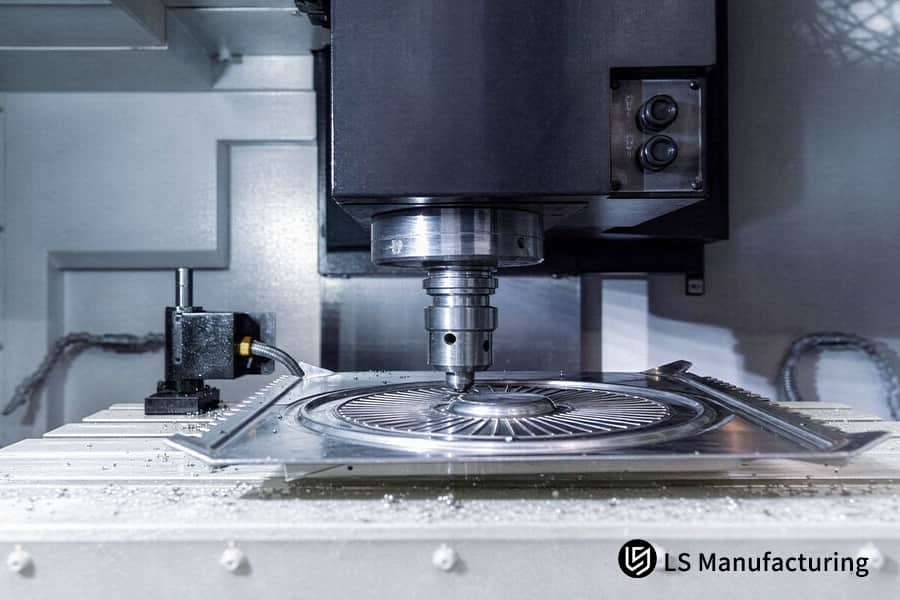
图 1:将不锈钢盖板精密压印至 0.05 毫米图案深度。
哪些压花工具选项可以平衡工具成本和数量需求?
压花模具成本是考虑到单件成本和模具寿命的投资,LS Manufacturing为解决成本和体积的平衡问题提供了两种解决方案:用于2,000美元以下小批量研发的软模具(3D打印/聚氨酯)和硬化钢模具($2,000-$10,000+)用于大批量制作。蔡司坐标测量机 (0.0009 mm) 精度确认了模具精度。
按体积进行模具决策
软工具最适合最多 200 件原型生产运行。在 1.2 毫米 304L 外壳原型生产运行中,使用的垫是聚氨酯垫,在 0.6 毫米 处的初始冲孔在 40 次重复后产生了 0.03 毫米 的漂移。但使用 3D 打印镶件,冲切 180 件后,漂移保持在 0.015 毫米。
180 件原型生产运行后0.015 毫米的漂移稳定性将确保您的钣金压花报价研发基础保持在几百美元以内。
要点
- 如果所需数量少于 200 件,请始终选择软质(3D 打印/聚氨酯)工具;对淬硬钢的需求远不止于此。
- 要求模具表面光洁度不超过Ra 0.8 µm,以防止磨损并降低单件成本。
- 确保您的钣金压花成本分别用于模具和每件成本达到目标量。
数据来源: 蔡司三坐标测量机官方校准报告(测量精度0.0009毫米&MPEE体积误差)。
下载我们的钣金压花成本模型白皮书,了解模具成本细目、漂移稳定性数据和基于体积的推荐逻辑,帮助您在 3D 打印镶件和硬化钢模具之间进行选择。
钣金压花:材料选择和设计参数快速参考
下表介绍了可压花的各种金属板材的设计要求和成形性之间的比较研究。
| 参数 | 安全 | 风险 | 修复 |
| 绘制比例 | ≤4:1 | >4:1 | 减少深度或增加厚度 |
| 圆角半径 | ≥1T | <0.8T | 增加圆角半径或硬币 |
| 侧壁角度 | ≥7° | <5° | 添加草稿 |
| 浮雕间距 | ≥3T | <2T | 重新布局 |
| 边缘边距 | ≥6T | <4T | 向内移动 |
结论:铝合金和低碳钢的拉深加工较容易且刀具磨损较小,但不锈钢拉深加工时需要更大的半径和间隙。
材料选择如何直接影响压花可行性和光洁度?
压花材料选择是伸长率和特征深度之间的关系,以便正确选择合金,通过测试和半径修改来解决开裂和光洁度差的问题。通过对 304 不锈钢应用 1.5T 最小半径和 12% 二次成型,您的零件无需二次抛光即可实现 Ra 0.8 μm 表面光洁度,从而节省大约两周的交货时间,而具有更高伸长率的合金将需要 4:1 1T 半径的拉伸比。
材料行为和过程适应
伸长率≥25%的材料(3003铝,低碳钢)可以在4:1拉伸比和1T半径下进行深压花。 304不锈钢加工硬化速度非常快;因此,在3:1拉伸比下,±0.05 mm会导致微裂纹。所有线圈均应进行伸长率测试,以便将半径修改为高达 1.5T 和 12% 超量。
304 不锈钢上 1.5T 的半径和超过 12% 的形状可为您的零件提供 Ra 0.8 μm 表面,无拉痕,无需二次抛光,并将交货时间缩短约两周。 钣金材料选择对于成功完成一次深压纹至关重要。
决策矩阵
| 材质 | 推荐厚度范围 | 最大压花深度 | 建议的边缘间隙 | 相对模具磨损和成型难度 |
| 铝合金 (AL 3003 / 5052) | 0.5mm – 3.0mm | 4T | 2T | 低(高延展性;装饰性应用) |
| 低碳钢/低碳钢 | 0.5mm – 3.0mm | 3.5T | 2.5T | 中(高延展性;一致的深拉性能) |
| 不锈钢 (SUS 304 / 316) | 0.5mm – 2.5mm | 3T | 3T | 高(高硬化率;需要高吨位) |
| 黄铜和红铜 | 0.5mm – 2.5mm | 4T | 2T | 低-中(可塑性非常高;材料昂贵) |
304 的自定义钣金压花需要特定于每个批次的参数。 LS Manufacturing 开发的预测试程序可测量每个卷材的伸长率并相应地设置成型参数。
批次特定的成型参数可确保您的压花设计规则得到正确实施,并避免生产中因材料变化而产生废品。正确的钣金加工质量验证可在表面缺陷到达组装之前发现它们。
要点
- 使用延伸率≥ 25%的合金进行深压花(>3T)。
- 如果是304不锈钢,进行预测试评估,并使用1.5T最小半径。
- 考虑Ra 0.8 μm作为加工硬化合金可接受的表面光洁度;否则,可能需要进一步处理。
数据来源: 《机械手册》第 31 版,第 14-2 节(切割和钣金成型参数)。
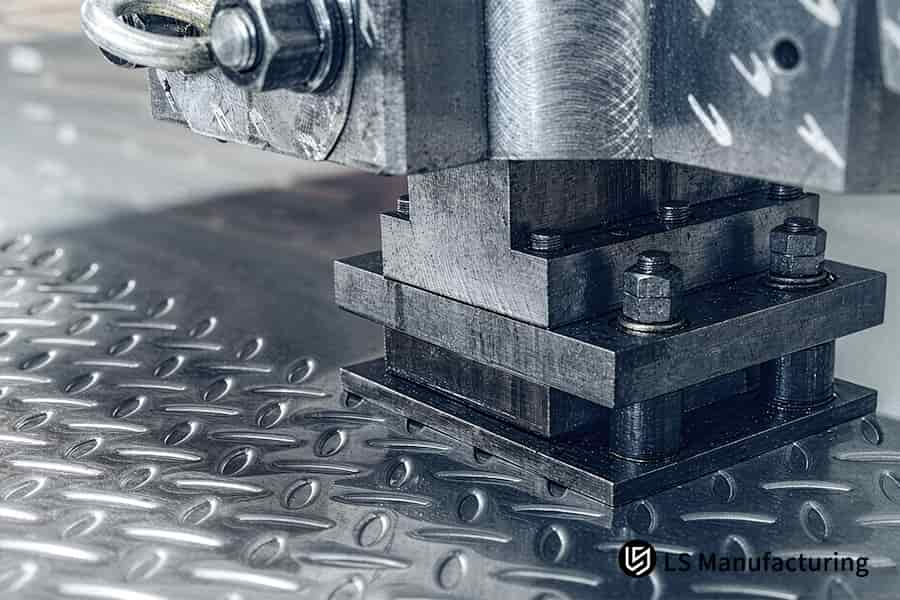
图 2:液压压花将钢格板压至 0.2 毫米凸起高度规格。
什么距离间隙可以防止边缘变形和弯线缺陷?
边缘间隙距离是浮雕边缘特征与零件或折弯线轮廓之间所需的最小安全间隙,以通过 LS Manufacturing 的 2T-3T(T = 材料厚度) 的 DFM 规则与冲压模具中有效的压边系统相结合来防止边缘翘曲。 钣金制造工程控制可实现±0.01毫米平面度公差,而不会因间隙小于2T而导致±0.05毫米平面度变化。
为什么间隙不足会导致零件变形
当浮雕边缘距离弯曲切线小于 2T 时,它会受到应力。 1.5 毫米厚的 304L 不锈钢外壳具有4 毫米压纹,距离弯曲线2.2 毫米(1.5T),弯曲后表现出0.06 毫米边缘升起 - 高于±0.05 毫米的规格。将间隙增加到4.5毫米(3T)导致边缘提升0.008毫米。
3T 间隙(在 1.5 毫米材料上为 4.5 毫米)可让您获得完全平坦的弯曲边缘,无需进行二次矫直过程,并节省大约 15% 与该操作相关的劳动力成本。 钣金边缘间隙指南是任何 DFM 评估期间要检查的第一个参数。
DFM 间隙表
| 合金 | 最大绘制比例 | 最小半径 | 表面光洁度 | 风险 |
| 3003 Al | 4:1 | 1T | Ra 0.4 μm | 低 |
| 5052 阿尔 | 3.5:1 | 1T | Ra 0.5 μm | 低 |
| 低碳钢 | 4:1 | 1T | Ra 0.6 μm | 低 |
| 304不锈钢 | 3:1 | 1.5T | Ra 0.8 μm | 工作强化 |
折弯线附近的自定义钣金压花需要使用兼容的压边装置。 LS Manufacturing 的模具设计提供受控的压边压力,限制压花的外围,将内部的应力与自由边缘分开。距浮雕距离小于 3T 的钣金折弯线最常导致折弯后扭曲。
使用兼容的压边装置可确保弯曲的钣金外壳将以±0.01毫米的一致精度进行组装。
要点
- 保持浮雕到边缘和浮雕到弯线的间隙> 3T;不允许低于 2T。
- 确保带有靠近折弯线的浮雕的模具中有一个合规的压边圈。
- 折弯后确认平整度±0.01 mm;不接受依赖于成型后展平的设计。
为什么适当的深度与厚度比可以消除单次冲击中的裂纹风险?
深度与厚度之比是浮雕高度与材料厚度的比率。由于 LS Manufacturing 的渐进成形模拟,该比率消除了一冲程裂纹。模拟将深度限制在3T–4T,并保持稀疏化在30%。在深特征的情况下,多道模具可提供Ra 0.8 μm而不会分裂。
30% 细化阈值
任何超过 4T 的笔划都会导致30%以上变细以及底部撕裂。 2.0 毫米 304L 盖子需要9 毫米 压纹(比例 4.5:1),导致34% 变薄和0.5 毫米 裂口。 钣金裂纹预防从每次冲击深度≤ 4T开始。
3T–4T 上限将确保您将稀疏度保持在30%以下,并避免第一篇文章中的底部分裂。
数据来源: ISO 286(ISO 限制和配合系统 — 标准公差等级规范)。
认识本指南背后的工程师
本指南的工程师是 Gloria,她是一位快速原型设计和快速制造专家,在精密工程和 DFM 方面拥有超过 15 年的经验(LinkedIn 个人资料)。我们的Deutsches Institut für Normung信息流程在蔡司坐标测量机中进行了验证,我们在0.5-3.0 mm库存处测试了3T-4T的压花深度限制,以实现严格的公差±0.01毫米。
对 1,200 多张 DFM 图纸进行了图纸日志分析,发现靠近折弯线的 304 不锈钢浮雕需要至少 3T 边缘间隙,以避免翘曲超过 ±0.05 毫米。我们公司要求通过多道次渐进成型技术实现Ra 0.8 μm表面光洁度,以避免厚度小于30%的零件出现裂纹。
当我们将材料规格转换为≤4:1的拉伸比限制时,我们的采购团队采用国际电工委员会标准。获取钣金压花零件的报价,以证明您的下一个设计。
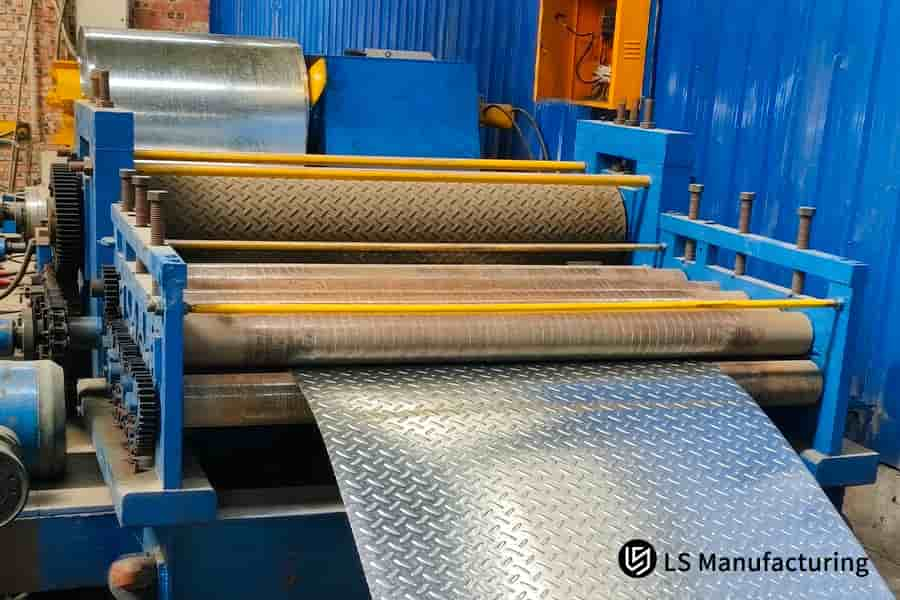
图 3:滚压压花机将铝卷纹理化至 0.15 毫米一致深度。
高级模具材料如何降低长期钣金压花成本?
先进模具材料采用表面光洁度为Ra 0.8 μm的硬化D2/SKD11钢,通过百万次冲程模具寿命和小于±0.05 mm深度一致性解决了长期钣金压花成本问题。与软钢模具相比,LS Manufacturing 的成本降低了28%。
软钢与硬化工具钢
虽然软钢工具的启动成本可能较低,但在高冲击率下它的使用寿命不会很长。 1.2 毫米 304L 电池托盘运行 8,000 次后,软钢模具轮廓变得模糊,浮雕深度超出 0.07 毫米(±0.05 毫米规格)。改用由 D2 工具钢制成的型腔(表面粗糙度为 Ra 0.8 μm),可实现±0.01 毫米的精度,最多 50,000 个零件。 D2 (58–62 HRC) 的钣金耐磨性是大批量生产的决定性因素。
硬度范围在 58 至 62 HRC 和 Ra 光洁度为 0.8 μm 的 D2 型腔将提供 ±0.01 毫米内稳定的压花深度,无需在生产过程中更换模具。
成本比较
| 厚度 (T) | 最小间隙 (2T) | 推荐(3T) | <2T的风险 |
| 1.0 毫米 | 2.0 毫米 | 3.0 毫米 | 翘曲 > ±0.05 毫米 |
| 1.5 毫米 | 3.0 毫米 | 4.5 毫米 | 边缘提升、扭曲 |
| 2.0 毫米 | 4.0 毫米 | 6.0 毫米 | 弯曲线裂纹风险 |
压花工具成本必须在卷之间分配。在 25,000 单位的情况下,更昂贵的 D2 模具可以通过取消常规软模具得到充分补偿。 D2/SKD11 中的大批量钣金硬化模具每年15,000 件及以上即可收回投资。
由于消除了多余的模具设置和机器停机时间,每零件百万次冲程的 D2 模具可将大批量零件的总成本降低 28%。
哪些关键参数确保钣金压花即时报价准确?
<块引用>准确的压花报价输入是板材材料、板材厚度、压花设计、公差和数量的组合,在图纸上传后2小时内,借助LS Manufacturing DFM解析器解决报价偏差问题。这已在 MED-2026-8941 项目中的 1,200 多张图纸中得到验证。
提高报价准确性的五个参数
不完整的公差数据会导致第一个报价通道的返工。没有深度公差的 1.5 mm 304L 压花面板 (#MED-2026-8941) 的报价导致了 ±0.05 mm 报价修正。一旦指定了±0.01毫米的深度公差和Ra 0.8μm的表面粗糙度,模具成本就稳定在2,000至10,000美元以上,并且周期内的精度为±2%。 上传的钣金 DFM 分析 可以防止这种返工循环。
上传时的 DFM 解析可在 2 小时内自动为报价材料价格提供 ±2% 的固定周期成本,因此无需等待长达 3-5 天的时间来就容差不匹配的 RFQ 进行协商。
引用输入清单
| 模具材质 | 模具成本 | 生命(笔画) | 深度漂移 | 相对总成本 |
| 软钢 | 2,000 美元–4,000 美元 | ~10,000 | >±0.05毫米 | 基线 |
| D2 / SKD11 | 2,000 美元–10,000 美元+ | 1,000,000+ | ≤±0.01毫米 | 降低 28% |
钣金压花服务报价需要所有五个参数。 LS Manufacturing 引擎使用厚度和深度值来识别所用模具的类型(软钢或 D2/SKD11),并计算冲程量。然后根据这些计算确定模具成本和每个零件的周期成本。 钣金报价准确性取决于公差参数。
五参数解析报价输入可为您的买家提供具有竞争力的报价,并列出工具和每个零件的成本。
数据来源: LS Manufacturing 2025–2026 自动化 DFM 3D/2D 绘图解析日志(项目#MED-2026-8941,样本大小 >1,200)。
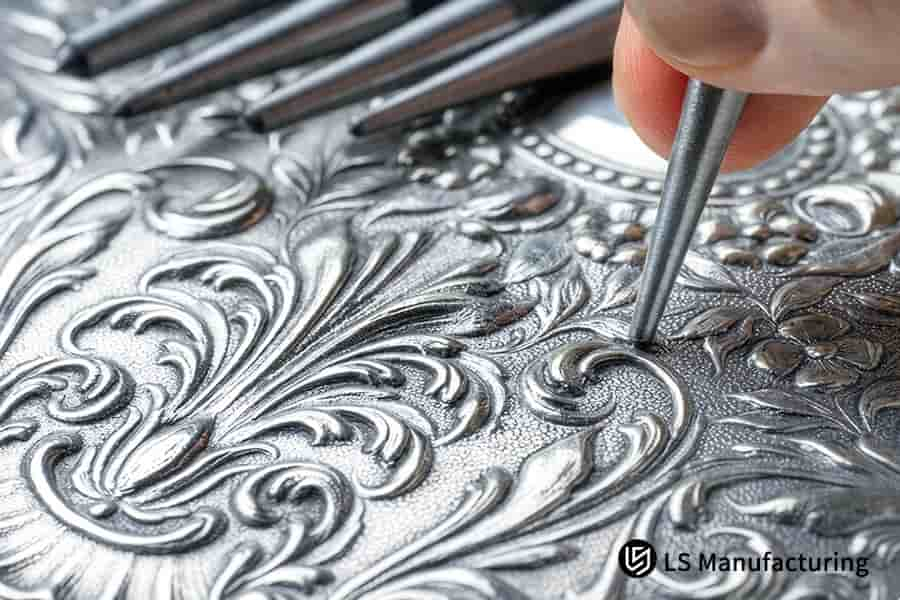
图 4:手工压花在银色装饰板上雕刻出复杂的图案,浮雕深度为 0.3 毫米。
LS Manufacturing 医疗设备机箱外壳钣金压花服务:精密 DFM 和成本优化
<块引用>精密钣金压花是一种变形过程,可增加薄规格外壳的强度。 LS Manufacturing 通过将 DFM 参数限制为3.5T (5.25 mm)深度和2.5T (3.75 mm)边缘间隙和钣金应力来使用此工艺缓解。这样做是为了抵消任何内力,并将 1.5 毫米 AL 5052-H32 底盘上的平整度从 ±0.05 毫米恢复到 ±0.01 毫米。
客户挑战
客户是一家来自欧洲的OEM厂商,需要一款大面积压花的便携式显示器机箱。翘曲是一个主要问题(平面度偏差±0.05毫米);成本245元,缺陷14.2%,交付周期13天,影响临床依从性。由于监管问题,14.2% 缺陷和 13 天的延迟可能会影响您的产品发布时间。缺乏钣金模具抛光会导致轮廓磨损和模糊。
LS 制造解决方案
Gloria团队开发了低温退火工艺并改变了夹紧顺序。单次压印深度限制为3.5T(5.25mm),压花到弯曲间隙限制为2.5T(3.75mm)。 CNC硬模采用液压氮气压边圈,抛光至表面光洁度Ra 0.8 μm。 钣金成型优化n防止试模中形成裂纹。
结果和价值
接头对准达到±0.01 mm;成本降低至176.4元(28%);缺陷率下降至2.1%;交货时间缩短至8 天 (38%)。所有组件均已通过 ISO 13485 认证,并根据MIL-A-8625 Type III(50 μm 涂层厚度)进行1,000 小时盐雾测试。成本降低了28%,交货时间缩短了38%,使您的团队能够尽早进入市场,并降低每个零件的钣金成本。
要点
- 帽深度为3.5T;保持边缘间隙≥2.5T。
- 对加工硬化材料进行去应力退火。
- 模具抛光应为Ra 0.8 μm;使用氮气压边装置±0.01 mm。
数据来源: LS Manufacturing 医疗器械钣金项目日志(项目#MED-2026-8941,样本大小>1,200)。根据 MIL-A-8625 Type III 进行盐雾测试(涂层厚度 50 μm 和 1,000 小时盐雾标准)。
处理压纹医疗底盘上超过 ±0.05 毫米的翘曲或 14.2% 的缺陷?请联系我们获取经过 DFM 优化的钣金报价,以降低 28% 的成本提供 ±0.01mm 的平整度。

常见问题解答
1.钣金压花的理想材料厚度是多少?
厚度的正常范围是0.5毫米到3.0毫米;厚度小于0.5毫米将导致成型过程中材料撕裂,而厚度大于3.0毫米会增加模具磨损率。 LS Manufacturing 提供±0.01 mm范围内的精确控制。
数据来源:ISO 2768-m 公差标准
2.建议单次压花的最大压花深度是多少?
每次打击允许的最大深度为材料厚度的3到4倍(3T–4T)。除此之外,材料的变薄和断裂可能发生在压花特征的底部。 LS Manufacturing 采用多次吹塑工艺在不损坏材料的情况下形成较深的压花。
数据来源:LS Manufacturing 2025-2026经验数据
3.压花特征应距离边缘或弯曲线多远?
压花零件需要与折弯边缘线间隔2到3倍材料厚度(2T-3T),以避免金属变形和变薄。 LS Manufacturing 通过最佳间距和级进模具排序避免了折弯边缘造成的变形。
数据来源: ISO 286 限制与配合系统
4.定制钣金压花模具的成本是多少?
硬匹配模具的成本从 2,000 美元到 10,000 美元以上不等,如果划分为超过 10,000 件的大批量制造,则非常经济。 LS Manufacturing 优化 CNC 工具模切并利用 D2 工具钢将模具成本降低28%。
数据来源:LS Manufacturing 模具报价日志
5.哪些材料最适合深金属板材压花?
3003和5052等铝合金以及低碳钢具有良好的延展性和延伸率性能。因此,它们适合深度压花,不会出现任何裂纹问题。 LS Manufacturing 对所有进料进行物理性能测试,以便表面光洁度保持在 Ra 0.8 μm。
数据来源:机械手册,第31版
6. LS Manufacturing 如何管理硬质不锈钢压花的回弹?
为了控制304/316不锈钢材料的回弹,LS Manufacturing在模具设计中考虑了高达2°- 5°的过弯公差和成形性模拟,利用CMM检测方法将零件的公差保持在±0.01 mm。
数据来源:蔡司三坐标测量机校准报告
7.软工具可以用于小批量压花原型吗?
是的。聚氨酯模具或3D打印柔性模具具有资金成本低和交货时间快的优点,因此适合测试目的和设计验证。事实证明,与硬质模具技术相比,LS Manufacturing 的服务可将交货时间缩短 38%。
数据来源:LS Manufacturing 2025-2026经验数据库
8.我多快可以从 LS Manufacturing 获得定制钣金压花报价?
只需上传带有材料和数量规格的 STEP 或 DXF 格式的 CAD 图纸,LS Manufacturing 的自动化 DFM 系统将在两小时内提供涵盖模具可行性的详细技术评估和透明的逐项报价。
摘要
遵守钣金压花指南 - 材料厚度 0.5mm-3.0mm、成型深度 3T-4T、边缘间隙 2T-3T — 将为您避免任何撕裂问题,并确保控制工具成本。 LS Manufacturing 是一家经过 ISO 9001:2015/AS9100D 认证的公司,拥有数十年的精密加工经验,将利用其自动化 DFM 提供经济高效的钣金产品。
您的压花设计是否有破裂或平整度不正确的问题?模具报价太贵?单击报价按钮并上传您的 3D/2D CAD 图纸。 在 2 小时内从 LS Manufacturing 工程师处获得免费的 DFM 分析和准确的报价。
📞电话:+86 185 6675 9667
📧电子邮件:info@lsrpf.com
🌐网站:https://lsrpf.com/
免责声明
本页内容仅供参考。LS Manufacturing services对于信息的准确性、完整性或有效性不作任何明示或暗示的陈述或保证。不应推断第三方供应商或制造商将通过 LS Manufacturing 网络提供性能参数、几何公差、具体设计特征、材料质量和类型或工艺。这是买方的责任。需要零件报价 确定这些部分的具体要求。请联系我们了解更多信息。
LS 制造团队
LS Manufacturing 是一家行业领先的公司。专注于定制制造解决方案。我们拥有超过 15 年的经验,服务超过 5,000 家客户,我们专注于高精度 CNC 加工、钣金制造、3D 打印、注塑。金属冲压,以及其他一站式制造服务。
我们的工厂配备了 100 多台最先进的 5 轴加工中心,并通过了 ISO 9001:2015 认证。我们为全球150多个国家的客户提供快速、高效、高质量的制造解决方案。无论是小批量生产还是大规模定制,我们都能以最快的24小时内交货满足您的需求。选择LS制造。这意味着选择效率、质量和专业性。
要了解更多信息,请访问我们的网站:www.lsrpf.com
| 参数 | 为什么重要 | 示例值 |
| 材质等级 | 确定绘制比例和工具 | 304L不锈钢 |
| 纸张厚度 | 设置 3T–4T 深度限制 | 1.5 毫米 |
| 浮雕几何形状 | 确定模腔成本 | 9毫米特征 |
| 容差 | 确保深度精度 | ±0.01毫米 |
| 音量 | 工具摊销 | 25,000 单位 |
