中文 (简体)


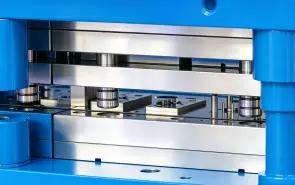
重型圆柱冲压
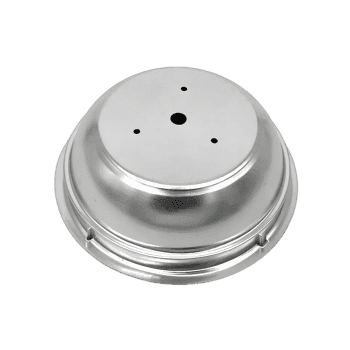
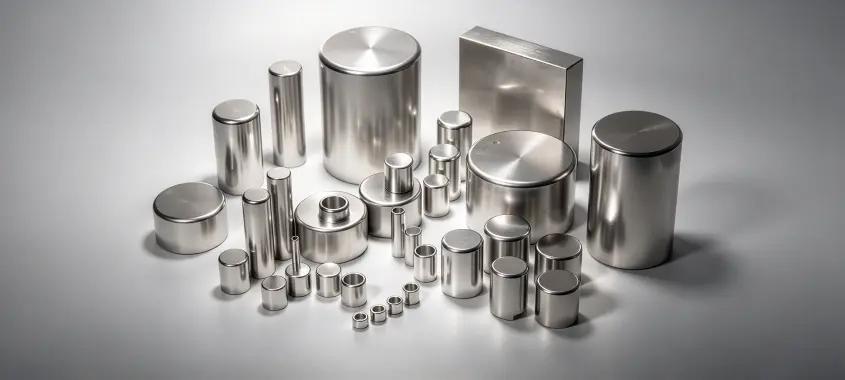
克服成型深金属壳体时壁厚减薄和起皱的难题。我们的多工位传送压力机可精确控制材料流动,从而生产出无缝圆柱形容器和高强度外壳。是汽车燃油系统、暖通空调组件和需要零泄漏可靠性的工业泵组件的理想之选。
获取报价利用先进的多工位深拉成型技术,消除无缝外壳制造瓶颈。上传 CAD 文件即可快速进行 DFM 评估并获得透明的模具定价,从而交付高深度、无缺陷的金属部件。
立即获取报价。
立即获取定价、项目周期和DFM反馈
STEP | STP | SLDPRT | STL | DXF | IPT | X_T | X_B | 3DXML | CATPART | PRT | SAT | 3MF | JT 文件
文件大小: ≤15MB
深受全球最成功企业的工程师和采购主管信赖
15岁以上
从业年限
超过25万人
定制零件设计
2000+
服务客户
99.8%
准时交付
5
行业认证



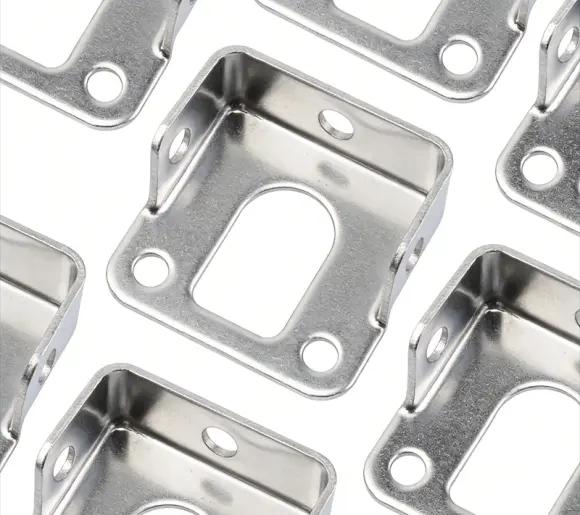
我们的深拉工艺旨在解决壁厚变薄、起皱和断裂的风险,可生产出无缝、深的壳体,具有精确的壁厚一致性和卓越的结构完整性。
从最初的 DFM 工具模拟到全面生产,我们加工不锈钢、铝和合金,最大限度地提高拉伸比,同时消除二次缝焊和额外的加工步骤。
我们为要求严苛的汽车、医疗、航空航天和能源行业设计零泄漏深拉成型零件,这些行业对零件的耐压性和尺寸重复性有极高的要求。
深拉成型是一种精密成型工艺,可将扁平金属板材加工成无缝的深腔空心部件。该工艺对于气密罐、压力容器和外壳等产品至关重要,可实现高强度重量比和光滑的表面光洁度。LS Manufacturing 专注于定制深拉成型解决方案,可降低单位成本、消除装配接头,并确保大批量生产所需的长期结构可靠性。
我们先进的深拉冲压工艺可有效消除结构缺陷、材料撕裂和昂贵的二次加工成本。从高精度外壳到无缝管状组件,我们为您的关键OEM生产订单提供严格的公差控制、卓越的壁厚均匀性和可靠的交货周期。
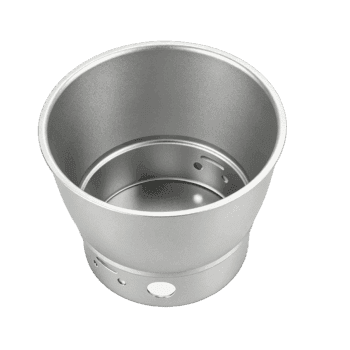
克服成型深金属壳体时壁厚减薄和起皱的难题。我们的多工位传送压力机可精确控制材料流动,从而生产出无缝圆柱形容器和高强度外壳。是汽车燃油系统、暖通空调组件和需要零泄漏可靠性的工业泵组件的理想之选。
获取报价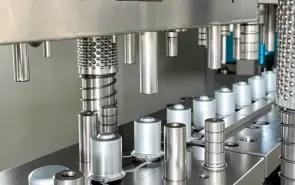
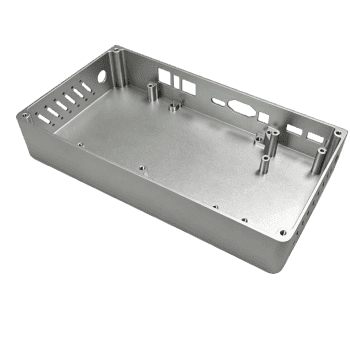
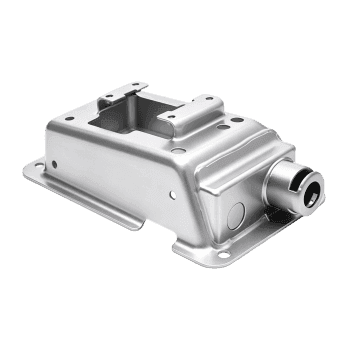
消除电子屏蔽罩和传感器外壳焊接处强度不足和组装成本过高的问题。我们采用精密模具和多道拉拔工艺,用不锈钢、铝和黄铜精心打造复杂的矩形外壳。完美适用于对结构完整性和电磁干扰防护要求极高的严苛环境。
获取报价
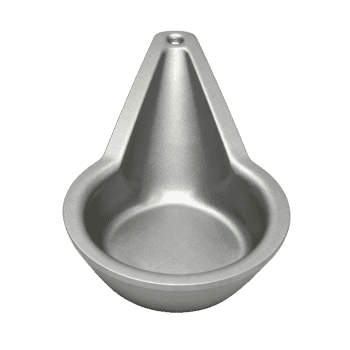
解决小型、高精度深拉成型零件中的微裂纹和壁厚偏差问题。我们超精密的模具系统能够确保微型套筒、电池外壳和阀体等零件的尺寸一致性达到亚毫米级。专为医疗器械、航空航天传感器和微电子产品而设计。
获取报价
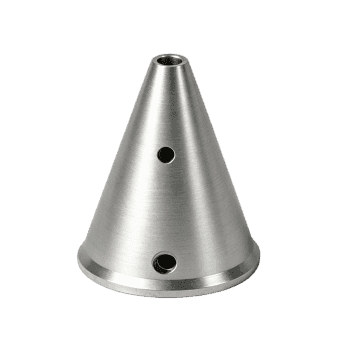
避免传统管材加工和焊接的高昂成本和应力腐蚀风险。我们专业的渐进式深拉延工艺可将扁平金属板加工成高纵横比的管材、管帽和阶梯壳体。该工艺在减少原材料浪费的同时,优化了晶粒结构,适用于重型汽车和流体管理系统。
获取报价我们提供种类齐全的精密认证金属板材,包括不锈钢、铝合金、黄铜和紫铜以及冷轧钢,专为无缝深拉冲压应用而设计。如果您的设计需要特定的晶粒结构或定制的机械性能,LS Manufacturing 可提供量身定制的合金选择,以确保最佳的成形性和零缺陷率。
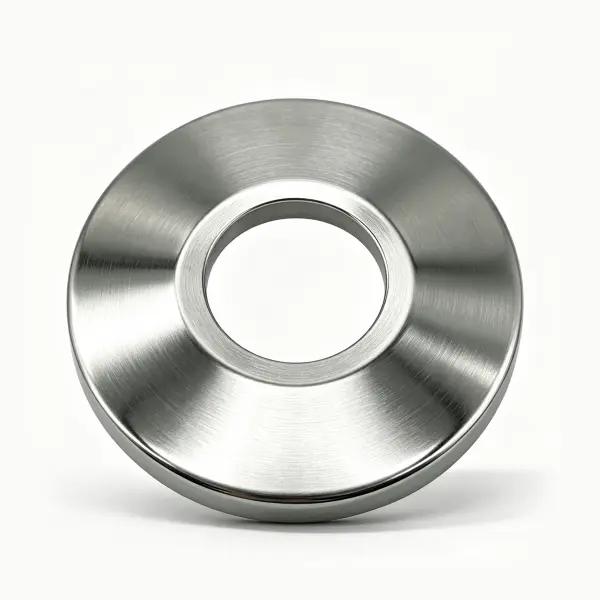
304/316L不锈钢具有卓越的延展性、加工硬化能力和优异的耐腐蚀性,即使在承受巨大的深拉力时,也不会出现壁厚减薄和材料撕裂的情况。 它非常适合用于高压外壳、汽车流体管理系统和医用级外壳,完全符合深拉冲压工艺严格的结构完整性标准。
利用精密深拉伸冲压解决方案,加速您的生产!
上传您的文件优化性能,消除表面缺陷,防止定制深拉零件腐蚀。LS Manufacturing 的认证精加工解决方案可增强耐磨性,确保零件全面防护,并满足高产量 OEM 生产所需的严苛 ISO/ASTM 标准。
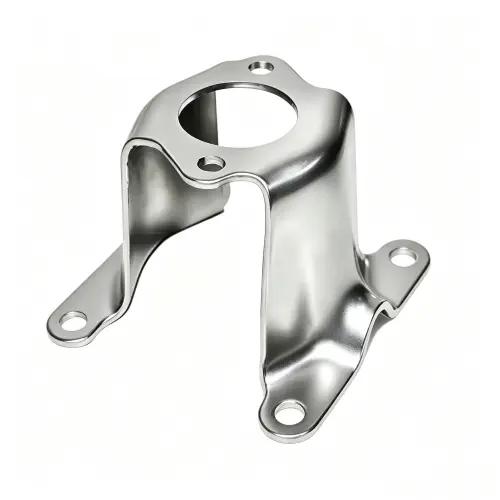
多道深拉延工序后去除微毛刺和锐边,确保边缘圆角一致,表面光滑,便于安全操作。
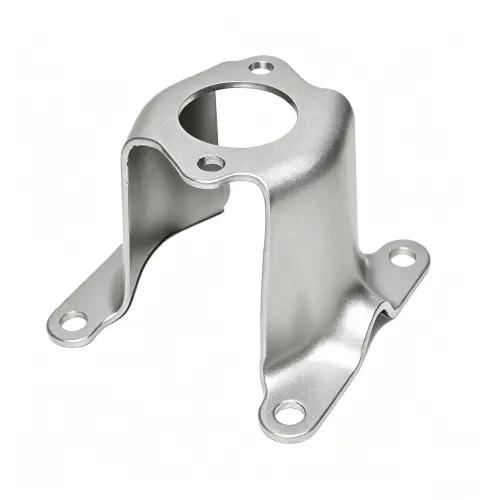
去除深拉壳体上的顽固氧化皮和热氧化物。形成柔和的哑光质感,提高下游涂层的附着力。
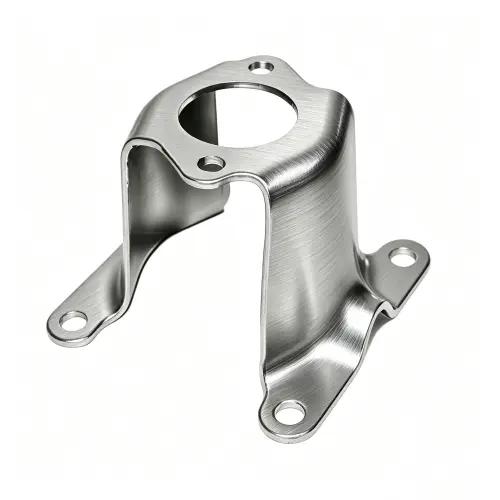
在深拉伸外壳上实现优质的线性纹理外观。掩盖表面瑕疵,同时保持零件的精确尺寸。
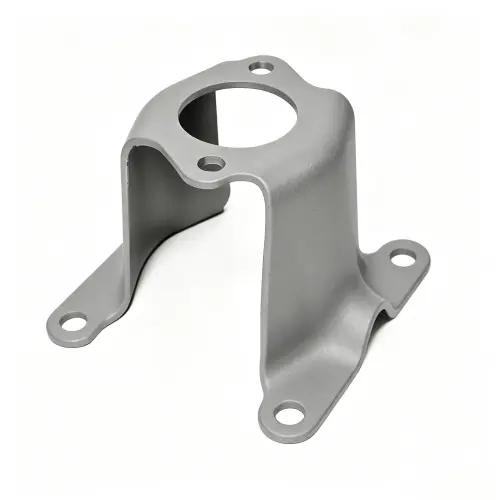
在钢制外壳上涂覆一层耐用的保护性聚合物层。该涂层具有高抗冲击强度和耐候性,适用于户外环境。
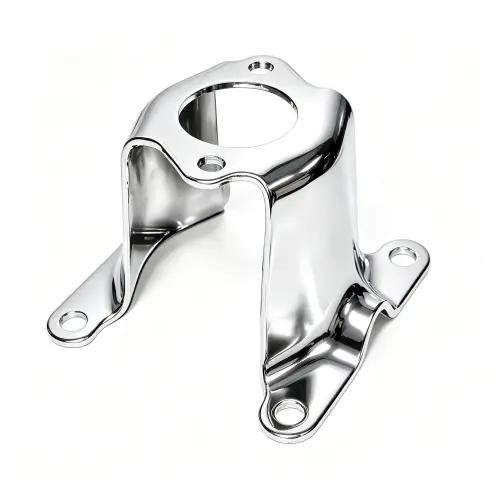
锌、镍或锡可增强表面硬度和耐腐蚀性。是电气端子和流体连接器的必备材料。
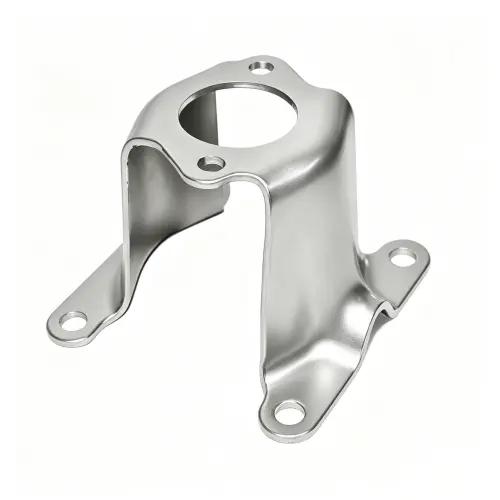
恢复不锈钢容器的耐腐蚀性。去除游离铁污染物,形成保护性氧化铬层。
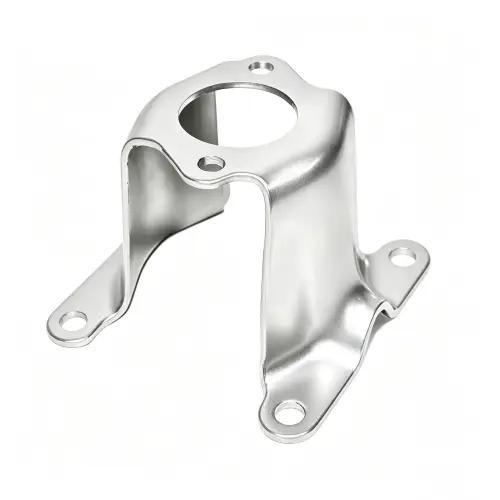
在深拉铝制部件表面形成一层不导电层。非常适合需要耐化学腐蚀的航空航天和电子元件外壳。
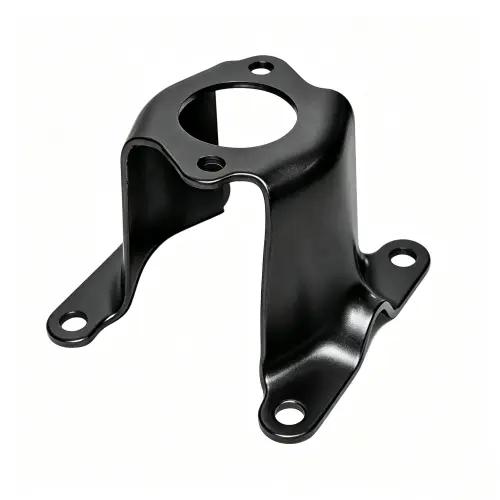
无需改变尺寸即可形成深色转化涂层。为五金件提供轻微的耐腐蚀性和防眩光保护。
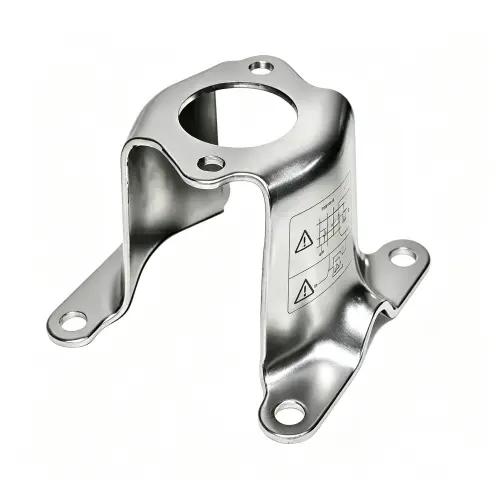
可将耐用的元件标识、警告标签或原理图直接打印到外壳上。高附着力油墨耐油、耐热、耐溶剂。
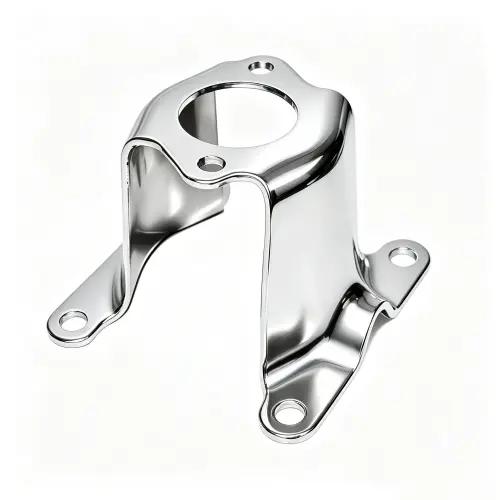
实现表面粗糙度Ra值低于0.2 µm的超光滑表面。消除微裂纹,防止医疗深拉成型零件中出现陷阱区域。
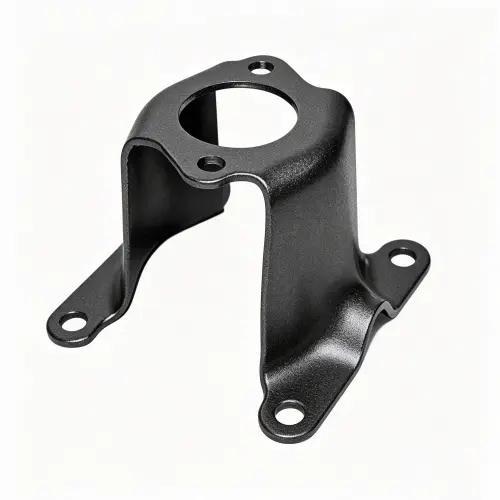
在钢制深冲壳体上涂覆一层结晶涂层。可提高防腐蚀性能,并为二次涂装提供理想的基底。
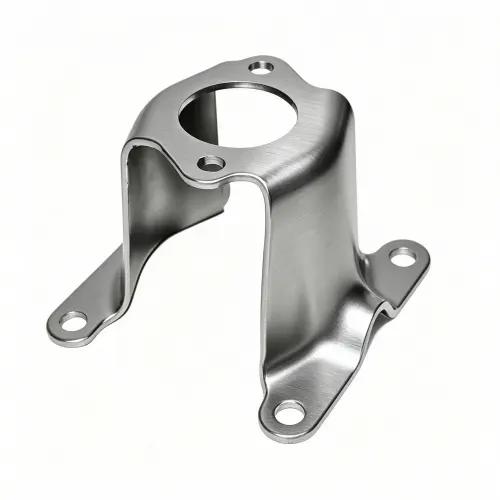
为小型深拉壳体提供快速、经济高效的批量精加工服务。是需要均匀表面处理的大批量零件的理想之选。
LS Manufacturing 提供先进的深拉伸冲压工程技术,致力于消除壁厚减薄、起皱和结构强度不足等问题。我们专注于将复杂的钣金设计转化为无缝、高强度、高精度的管状和箱形外壳,从而为汽车、航空航天和医疗设备制造商解决关键的供应链瓶颈和零件制造成本问题。
| 规格 | 能力 |
|---|---|
| 最大拉深 | 最大可达 200 毫米(7.87 英寸) |
| 材料厚度范围 | 0.15 毫米至 5.0 毫米(0.006 英寸至 0.197 英寸) |
| 尺寸公差 | 精度可达±0.015毫米(±0.0006英寸) |
| 生产速度和产量 | 自动化多站转移运行速度高达每分钟 150 次以上 |
| 模具和批量生产周期 | 快速原型制作只需7-12天,批量生产只需3-4周。 |
注:可实现的拉伸比、壁厚均匀性和公差取决于材料的延展性、拉伸速度和零件几何形状。请上传您的设计文件,以便进行全面的可制造性设计 (DFM) 和工程分析。
请上传您的设计文件,以便我们进行详细的工程审核。
深拉冲压工艺可将扁平金属板材加工成复杂、无缝的圆柱形和矩形零件。作为大批量生产的关键解决方案,LS Manufacturing 满足了对壁厚均匀、零泄漏风险的空心深腔零件的迫切需求,从而提升了从汽车流体系统到医疗器械外壳等各种应用领域的可靠性。
准备升级您的深拉伸冲压生产线?
立即获取报价在LS Manufacturing,质量贯穿深拉冲压工艺的每一个环节,从原材料钣金验证到最终零件检验。凭借ISO 9001和IATF 16949认证,我们的质量管理体系能够有效消除材料撕裂、壁厚减薄和尺寸误差,满足严苛的OEM应用需求。
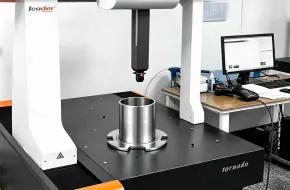
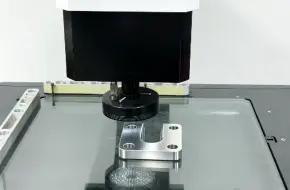
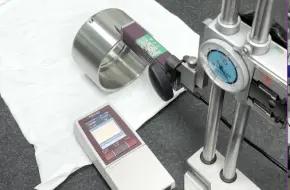
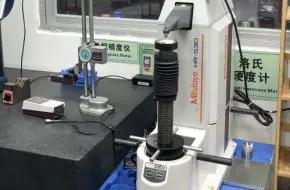
我们利用精密计量设备来验证复杂零件的尺寸。三坐标测量机测量深腔轮廓,超声波测量仪检测壁厚减薄,光学视觉系统检测关键半径和锥度,以保证亚微米级的公差精度。
每批钣金件在冲压前都要经过严格的材料认证。我们进行X射线荧光合金化学成分分析、拉伸试验和爆破压力评估,以确保最佳延展性,防止微裂纹产生,并保证在压力下不漏气。
我们优化的拉拔工艺使首件检验合格率 (FAI) 超过 98%。通过控制材料流动和压边圈压力,我们消除了起皱和壁裂现象。任何不合格品都会立即进行根本原因分析并快速更换。
从材料选择到多阶段成型,我们的深拉伸专家构建了一条从设计验证到可重复生产的可控路径。
消除材料撕裂、壁厚减薄和多供应商延误。作为您的端到端合作伙伴,LS Manufacturing 将模具设计、多阶段传递冲压和表面处理整合到一个无缝流程中。我们降低技术风险,确保按时交付高质量零件。
不要再固守那些会增加零件成本的僵化工艺。我们的工程团队会评估您的零件几何形状,从而制定出最理想的方案,无论您需要用于测试的快速原型,还是用于批量生产的高速传送模具。我们会根据您的目标调整模具和产能。
无需大量库存投入或高额前期成本,即可验证深拉成型设计。我们灵活的生产计划可满足小批量原型制作、过渡模具制造和大批量生产的各种需求,使任何规模的项目都能轻松实现精密深拉冲压。
与其耗费大量成本进行反复试验,不如自信地推进项目。我们的工程师在模具制造前会进行全面的DFM(面向制造的设计)审查和材料流动模拟。这一关键步骤可及早防止起皱和应力集中,从而确保模具的最佳使用寿命和准时交付。
您的设计和数据将受到严格的保密和安全协议保护。
传统冲压工艺依赖于浅冲孔和弯曲,容易导致深部零件开裂。深拉伸冲压工艺则利用可控的液压材料流动,制造出深度超过直径的无缝中空零件,从而避免了焊接接缝的强度不足。
当拉伸张力超过拉伸极限时,就会发生撕裂。我们采用多工位传送模具,配合校准过的压边圈压力和专用润滑剂,来控制材料流动并保持壁厚一致。
是的,我们专精于高吨位加工硬化合金。我们的重型冲压设备能够拉拔不锈钢、铝、黄铜和铜,而不会产生微观应力裂纹或边缘撕裂。
是的。因为我们的多阶段模具可以直接从压机上生产出可直接组装的无缝外壳,所以您可以省去昂贵的下游工序,例如深孔数控加工、管材焊接和表面研磨。
我们的精密模具在大批量生产中保持了卓越的稳定性。在最佳模具条件下,LS Manufacturing 通常能够实现壁厚一致性和线性公差小至 ±0.015 毫米(±0.0006 英寸)。
我们先进的冲压设备可处理厚度从 0.15 毫米(0.006 英寸)到 5.0 毫米(0.197 英寸)的金属板,具体取决于材料的延展性和所需的拉伸比。
深拉延过程中的摩擦会导致刀具磨损和尺寸偏差。我们采用耐磨硬质合金和特种工具钢制造模具,并辅以PVD涂层和自动润滑系统,以确保刀具的使用寿命更长。
我们的首件检验合格率超过 98%,因为我们在切割钢材之前会进行全面的面向制造的设计 (DFM) 分析。先进的金属流动模拟软件可以预先校准拉延比和回弹量,从而避免代价高昂的反复试验延误。
我们完善的质量管理体系以IATF 16949和ISO 9001双重认证为支撑。每个生产批次都经过非接触式3D激光扫描、超声波壁厚检测和泄漏测试。
我们可在 7 至 12 个工作日内交付快速原型工具和验证样品。全规模生产的多阶段转移工具和自动化生产线设置可在 3 至 5 周内启动。