 Русский




Услуга вырубки металла — один из основных элементов массового производства прецизионных деталей. Правильный выбор заготовочного материала может не только помочь снизить затраты на обслуживание пресс-форм до 25 %, расходы на инспекцию труда на 10 %, но также привести к снижению процента брака на 0,2 %.
Менеджеры по закупкам часто концентрируются только на физических свойствах бумаги при поиске каких материалов используются при вырубке, упуская из виду такие факторы, как срок службы формы и цена за единицу детали, на которые влияют эти материалы.
Это довольно распространенная ошибка, которая приводит к росту затрат из-за неправильного выбора материала. В этой статье собран опыт LS Manufacturing в области DFM, чтобы узнать, как оптимизировать затраты на вырубной материал и предоставить критерии оценки поставщиков.
Обзор основных проблем и решений в сфере услуг по вырубке металла
<тело> <тр> <тр> <тр> <тр> <тр>Выбор неправильного материала для заглушки приводит к потере денег и времени. Практическая работа LS Manufacturing в сочетании с реальными заводскими результатами дает покупателям четкие пути сокращения затрат и повышения производительности без каких-либо догадок. Тем не менее, риск снижается, когда решения подкреплены проверенными примерами, а не только теорией.
Как услуга вырубки металла LS Manufacturing обеспечивает экономически эффективное производство?
В основе рентабельной услуги по вырубке металла лежит использование экспертных технологий, которые позволяют клиентам избежать скрытых расходов, таким образом реализуя «снижение затрат без ущерба для качества». Многие предприятия тратят деньги на процесс вырубки из-за неправильного выбора материалов и настроек процесса. Мы предоставляем комплексные решения, которые позволят нашим клиентам сэкономить в среднем 22% общих производственных затрат.
На этапе анализа материала мы строго придерживаемся стандарта ISO 9001:2015 и проводим тщательные механические испытания каждой партии металлов для заготовок. Автопроизводитель использует стандартную углеродистую сталь, и формы требуют ремонта два раза в месяц, причем каждый ремонт обходится в 800 долларов. После того как мы перешли на специальную сталь с высокой пластичностью, интервал ремонта пресс-формы был увеличен до 6 месяцев, что позволило сэкономить 4800 долларов США в год.
Для оптимизации процесса мы используем стандарт ASTM A653-22 для оптимизации параметров вырубки и интегрируем его с предложениями DFM, чтобы снизить количество доработок. Круглосуточная автоматизированная производственная линия может повысить эффективность на 30 %, позволяя клиентам не только добиться более высокой производительности и более стабильного качества, но и без увеличения инвестиций.
Мы ставим потребности наших клиентов в центр нашей деятельности. Например, у клиента из отрасли медицинского оборудования раньше было 12% брака штампованных деталей из титанового сплава, которые не соответствовали требуемым спецификациям материала. После того, как мы приступили к повторному выбору материала для вырубки и довели параметры процесса до оптимального уровня, коэффициент брака снизился до менее 0,5 %, что равнялось экономии в 3000 долларов США на затратах на материалы на партию.
Выбор профессиональных услуг по заготовке металла может помочь предприятиям избежать ловушек затрат и достичь долгосрочной прибыльности. Если вы хотите быстро понять потенциал оптимизации затрат вашего проекта вырубки, свяжитесь с нашими инженерами для бесплатной проверки DFM, чтобы точно рассчитать потенциальную экономию средств.
Как механические свойства материала могут повлиять на долгосрочную долговечность проектов по индивидуальному заказу заготовок?
Механические свойства материалов играют фундаментальную роль в долгосрочной надежности проектов услуг по индивидуальной вырубке. Степень совместимости прочности на сдвиг и твердости материала оказывает большое влияние на эффективность производства, срок службы штампов и качество деталей. Согласно экспериментам LS Manufacturing, изменение твердости материала на 5 HRB приведет к аномальному отклонению силы гашения на 15%.
Эффективность производства услуг по вырубке металла во многом зависит от прочности на сдвиг
Прочность на сдвиг является решающим фактором для силы запирания. Очень высокая сила приведет к быстрому износу пуансона, тогда как очень низкая сила может легко вызвать образование заусенцев. Основываясь на наших экспериментах, мы обнаружили, что контроль прочности на сдвиг в диапазоне 250–350 МПа является лучшим компромиссом для достижения точности детали при сохранении срока службы пуансона, то есть сохраняются качество и эффективность.
Затраты на обслуживание штампа в значительной степени зависят от пластичности материала
Пластичность материала является одним из факторов, изменяющих распределение напряжений штамповки. Металлические вырубные материалы с хорошей пластичностью способны ослабить усилия штамповки и снизить износ матрицы. По нашим данным, выбор материалов с пластичностью 15 % и даже выше может сократить затраты на обслуживание штампов на 25 % в год, не говоря уже о постоянном обеспечении одинаковых размеров для партийных заказов.
| Основные проблемы | Направление решения | Ключевые данные | Преимущества для клиентов |
| Заблуждения при выборе материала | Опыт DFM + анализ производительности | Сокращение затрат на обслуживание штампа на 25 % | Контроль затрат, сокращение отходов |
| Исполнение материала влияет на долговечность | Предварительно выберите материалы с высокой пластичностью | Колебание твердости ±5HRB, сила гашения изменяется на 15 % | Увеличьте срок службы матрицы, обеспечьте постоянство размеров |
| Баланс терпимости и стоимости | Оптимизируйте выбор материала для заглушки | Экономия 10 % на затратах на проверку вручную | Повысьте точность, сократите трудозатраты |
| Низкое использование сырья | Регулировка направления штамповки + Технология нескольких станций | Процент отходов снижен с 18% до 12% | Снижение себестоимости единицы продукции, повышение конкурентоспособности |
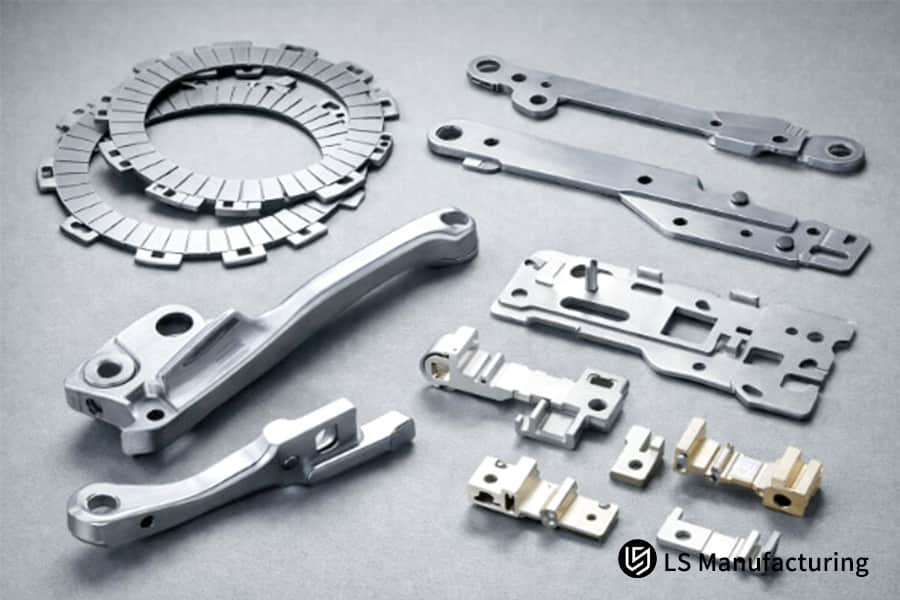
Рис. 1. Различные металлические детали-заглушки, такие как шестерни и кронштейны.
Почему баланс между допуском по толщине и материалом заглушки имеет решающее значение для высокоточных индивидуальных решений по вырубке?
Если вам нужны высокоточные индивидуальные решения для вырубки, точность вырубки определяется допуском по толщине исходного материала. Гармония между этим допуском и стоимостью заготовочного материала является ключевым фактором, определяющим прибыль проекта. Слишком большая одержимость очень высокой точностью или очень большими допусками просто увеличит общие затраты.
Влияние допуска по толщине на данные о проценте брака
Согласно испытаниям, проведенным LS Manufacturing, процент брака холоднокатаных стальных листов одной и той же спецификации может сильно различаться у разных поставщиков, если допуск по толщине сохраняется в пределах 0,02 мм. Конкретные данные следующие:
| Пластичность материала Средняя | Ежемесячная частота ремонта штампа | Стоимость ремонта одного штампа (доллары США) | Годовая стоимость обслуживания (доллары США) | Коэффициент принятия размеров |
| ≤10 % | 3 | 700 | 25200 | 92,3% |
| 10%-15% | 2 | 700 | 16800 | 96,7% |
| ≥15% | 1,5 | 700 | 12600 | 99,5% |
| ≥20 % | 1 | 700 | 8400 | 99,8% |
Стратегия оптимизации выбора материала для вырубки
Компаниям не нужно слепо следовать слишком строгим допускам. Крайне важно оптимизировать выбор материала для вырубки, который может стать компромиссом между стоимостью и точностью. Следовательно, конкретные шаги таковы:
Используя эти методы, компании смогут найти листовой металл с лучшими характеристиками, который можно использовать для автоматизированной сборки без дефектов даже на этапе закупки сырья, а это означает, что они смогут сэкономить затраты на ручной контроль более чем на 10 % в последующих процессах. Если вы хотите рассчитать потенциал оптимизации затрат на заготовочный материал для вашего проекта, свяжитесь с нами для бесплатного расчета затрат. сервис.
Как служба индивидуальной вырубки оптимизирует использование сырья для снижения затрат на единицу продукции?
Услуга вырубки по индивидуальному заказу – это способ более эффективного использования сырья и техническое дополнение к услуги по вырубке штамповкой по металлу. По сути, компания стремится снизить процент брака и повысить производительность на единицу продукции, тем самым оптимизируя себестоимость единицы продукции. Например, он способен снизить процент брака в компании с 18% до менее 12%.
Использование анизотропии материала (значение R) для компоновки и использования гашения
Анизотропия материала (значение R) влияет на расположение и использование вырубки. Изменяем направление штамповки, вычисляя значение R для обрезки обрезков. В качестве иллюстрации такого случая можно отметить, что при штамповке прямоугольных деталей процент брака можно снизить на 3-5% за счет совмещения направлений штамповки и прокатки. Это способ ВМ – «меньше вводить, больше выводить».
Результат сокращения затрат за счет технологии прогрессивной штамповки с несколькими станциями
Технология прогрессивной штамповки с несколькими станциями — один из инструментов, которые мы используем для выполнения различных операций за одну штамповочную работу. Использование материалов улучшилось на 8–10 %, а объем производства партий увеличился на 40 % по сравнению с традиционными типами штамповки с одним процессом. Покупателю бытовой техники, который участвовал в одном из наших проектов по оптимизации, удалось снизить процент брака с 17% до 11%, что означает экономию материальных затрат на 2200 долларов США на партию.
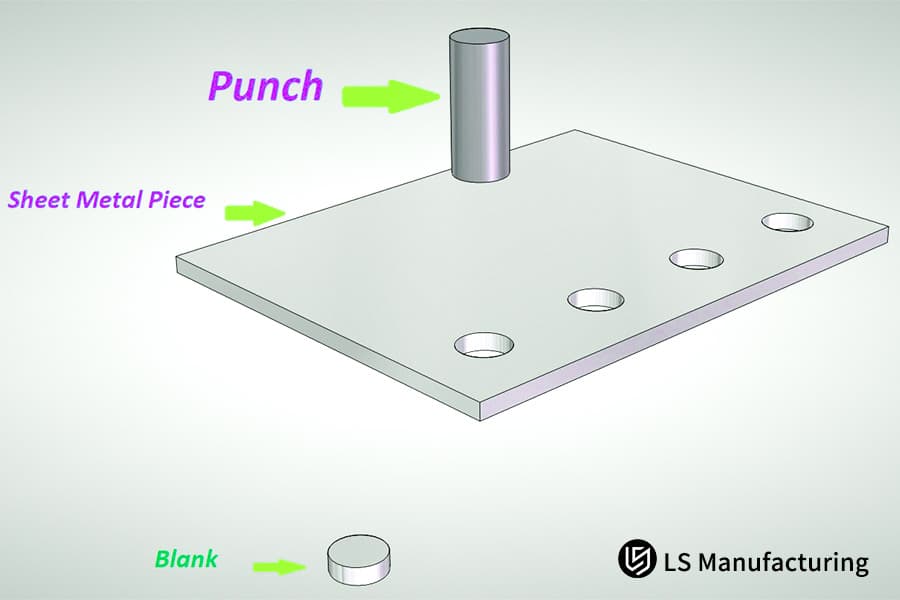
Рис. 2. Схема процесса индивидуальной вырубки с помощью пуансона и листового металла.
Какие специализированные металлические заглушки могут значительно продлить срок службы ваших индивидуальных заглушек?
Для аэрокосмической и медицинской отраслей необходимы специальные металлы для вырубки, такие как титановые сплавы и HSLA, для индивидуальных решений для вырубки. Эти металлы обеспечивают высокую производительность деталей, увеличивают срок службы штампов и удовлетворяют строгим требованиям точности и прочности этих передовых отраслей промышленности.
Характеристики обработки наиболее распространенных специализированных металлических заготовочных материалов
Каждый тип специального материала имеет особые свойства обработки, которые существенно влияют на корректировку параметров вырубки до . Подробности следующие:
Влияние параметров гашения на срок службы матрицы
При вырубке закаленных материалов зазор вырубки играет важную роль. Выбор толщины материала в 8–10 % может помочь избежать растрескивания под напряжением и увеличить срок службы матрицы более чем на 30 %. Кроме того, мы следуем стандартам SAE J2340 и выбираем лучшие материалы для форм, обеспечивающие еще большую долговечность.
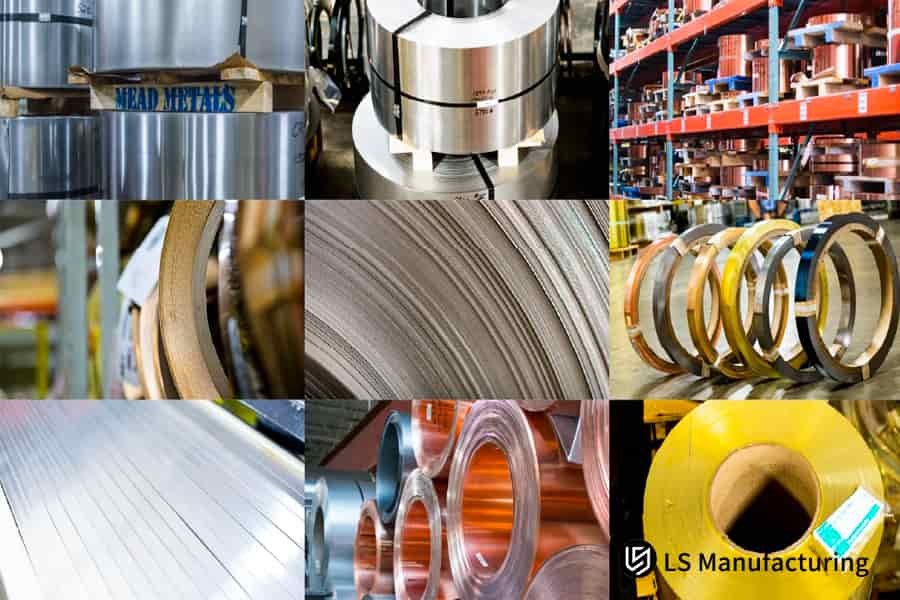
Рис. 3. Рулоны различных металлических заглушек, таких как сталь и медь.
Может ли опытный поставщик услуг по штамповке и вырубке металла снизить риск, связанный с запасами, за счет гибкого поиска материалов?
Стабильность цепочки поставок напрямую влияет на доставку и стоимость услуг по индивидуальной вырубке. Поставщики услуг по штамповке металла, имеющие большой опыт, могут помочь клиентам снизить риск, связанный с запасами, и справиться с изменениями цен на сырье до 20 %, имея гибкую стратегию поиска материалов.
Вспомогательная роль глобальной базы данных по сырью
Мы разработали глобальную базу данных сырья как ведущий поставщик услуг по штамповке металла, что позволяет нам оперативно предлагать альтернативные материалы. Например, когда цена на алюминиевые сплавы серии 6000 растет, мы предлагаем серию 5000, что помогает нашим клиентам сократить затраты на закупки на 15% при сохранении качества продукции.
Рекомендации по профилактическому выбору материала для заглушки
Исходя из требований заказчика и ситуации на рынке, наши специалисты не только дают рекомендации по выбору материала для заготовок, но и активно занимаются этим:
Клиенты, занимающиеся массовым производством в течение длительного времени, могут иметь на складе материалы, которые они часто используют, а также иметь альтернативные решения. С другой стороны, покупатели небольших партий могут объединить закупки, чтобы снизить затраты и перегрузку запасов.
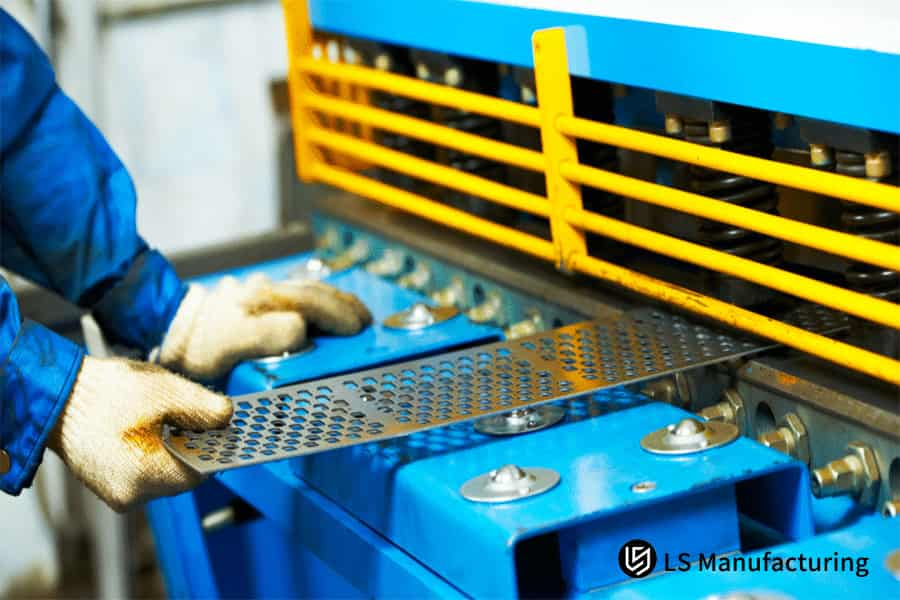
Рис. 4. Рабочий работает с оборудованием для вырубки металла на заводе.
Пример производства LS: как решить проблему 15% отказов в проекте корпуса автомобильной электроники уровня 1?
Если вы выберете неправильный материал, вам, скорее всего, придется выбросить большую часть продукции. Вот пример в форме тематического исследования того, как мы решили проблему слишком высокого уровня брака при вырубке у поставщика автомобилей первого уровня, что также показывает эффективность индивидуальных решений по вырубке.
Проблема клиента
Из-за неравномерной ориентации зерен в базовых материалах поставщик автомобильной продукции уровня 1, работающий с алюминиевыми корпусами для электронных устройств, столкнулся с растрескиванием алюминиевых деталей после операции гибки при вырубке, что привело к 15 % брака и потерям в размере 5000 долларов США за партию. Кроме того, задержка доставки могла повлечь за собой штрафные санкции, поэтому профессиональная помощь требовалась немедленно.
Решение для производства LS
Наша команда инженеров сначала провела подробный анализ производственного процесса клиента и брака после его вмешательства. Они обнаружили, что основной причиной проблемы был неправильный выбор материала заготовки и неправильная конструкция формы. Для решения проблемы мы предприняли два основных шага:
Результаты и ценность
Процент отказов клиентов снизился с 15 % до менее 0,2 %. После внедрения решения потери на партию также снизились с 5000 до 67 долларов США. Это позволило экономить более 15 000 долларов США в месяц. Хотя стоимость заготовочного материала за штуку увеличилась на 0,1 доллара США, совокупная стоимость снизилась на 22 %, что привело к ежегодной экономии более 180 000 долларов США.
При этом эффективность производства выросла на 35 %, а цикл поставки сократился на 20 %. В результате заказчик не только сумел избежать штрафов за нарушение контракта, но также получил одобрение OEM и передал нам все дальнейшие проекты из этой серии, тем самым продемонстрировав значимость профессиональных индивидуальных решений для вырубки в «снижении затрат, повышении качества и eповышении эффективности».
Если вы также столкнулись с такими проблемами, как высокий процент брака и неконтролируемые затраты, свяжитесь с нашими инженерами. Исходя из ситуации вашего проекта, мы можем адаптировать решение для быстрого преодоления производственных трудностей.

Как оценить техническую экспертизу потенциальных поставщиков услуг по штамповке металла на этапе запроса цен?
Оценка технических навыков потенциальных поставщиков услуг по штамповке металла на этапе запроса цен очень важна для предотвращения производственных рисков и подтверждения качества проекта. Неправильный выбор поставщика вполне может привести к низкому качеству, задержке поставок и дополнительным расходам.
Основные факторы для выявления отличных поставщиков
Высококвалифицированные поставщики услуг по штамповке металла в первую очередь характеризуются своими технологиями и услугами, а не ценами, и именно в этом заключается их основная конкурентоспособность. Основные моменты:
5 основных технических вопросов, которые следует задать на этапе запроса цен
Вот пять технических вопросов, которые вы можете задать поставщикам на этапе запроса предложений, чтобы быстро определить уровень их профессионализма:
Эти вопросы помогут вам определить уровень технических навыков поставщика и не позволят вам выбрать неподходящего партнера. If you are unsure how to evaluate a supplier during the RFQ stage, contact us for a free supplier evaluation guide to help you select the right metal stamping services provider.
Why Should You Choose LS Manufacturing As Your Strategic Partner For Long Term Custom Blanking Solutions?
Choosing a long-term custom blanking solutions partner is a decision primarily based on stable quality, cost optimization, and comprehensive technical support. The core strength of LS Manufacturing is its vertically integrated operation, starting from materials science to precision mold manufacturing, which means they can offer full lifecycle support.
Complete Lifecycle Technical Assistance
We don't simply deliver metal blanking services but rather provide a comprehensive support system that covers everything from prototype design to mass production: a free DFM review at the prototype stage, production with automated lines and SPC quality control during mass production, and prompt after-sales technical support.
Commitment to Precision and Efficiency at the Highest Level
The blanking tolerances we aim for are at 0.01mm to satisfy high-end precision requirements, our automated production lines operating 24/7 are 30% more efficient than the industry average, and the vertical integration pipeline enables us to have an independent control on each stage thus eliminating quality fluctuations and cost hikes.
Часто задаваемые вопросы
Q1: How does the kind of metal blanking materials change the initial tooling expenditure?
Metal blanking materials of higher hardness will need powder metallurgy steel or cemented carbide molds, thereby raising the initial investment by 30%. However, the mold life per repair cycle will be extended from 50,000 to over 500,000 cycles, leading to lower maintenance costs in the long run due to fewer repairs.
Q2: Can LS Manufacturing provide DFM feedback to reduce my blanking material cost?
Absolutely, we conduct a DFM review at no charge during the quotation stage to help adjust the part layout and edge trims, and the customers usually save 5%-12% in their blanking material costs, without having to pay for this service.
Q3: What is the standard lead time for a custom blanking service order at LS Manufacturing?
For custom blanking service orders, samples are usually finished within 5-10 business days. Regarding mass production orders, once the materials are at hand, the delivery of the first batch will only take 2-3 weeks, thus even urgent requirements can be satisfied.
Q4: Do you have metal stamping capabilities for high-strength specialty alloys?
Our 500-ton high-precision stamping press is specially adjusted for 301-CSP and HSLA stainless steel materials, so that it is capable of conducting tear-free stamping to satisfy the demands of high-end products.
Q5: How do you ensure the dimensional consistency of a custom blanking service?
To keep the CPK value always above 1.33 and ensure dimensional consistency of custom blanking services, we do the sampling and testing of batch via fully automated induction monitoring system and CMM.
Q6: What are the main factors influencing blanking material selection for aerospace components?
First of all, we need to have strength-weight ratio and fatigue resistance of the materials. Besides, material traceability is also important. We are very strict when it comes to planning a material for blanking by considering the process review of the aerospace standard.
Q7: Is it more cost-effective to use a metal stamping blanking service for small batch production?
Yes, for these cases we have simplified molds or laser + stamping combination processes for small-batch orders, which reduce mold amortization costs while retaining high precision, that is why it becomes even more cost-effective as compared to the traditional methods.
Q8: How can I get a quote for my custom blanking solutions today?
Simply upload your 3D drawings (STEP/IGS format), our technical team will respond with a quote and in the meantime will offer cost reduction suggestions, all within 24 hours. So, you can get an accurate quote for your custom blanking solutions.
Сводка
Picking the right metal blanking materials involves balancing a range of factors including the mechanics, cost, and supply chain aspects. The real benefit of metal stamping services is in reducing potential risks by assisting clients in selecting the right blanking material, thus allowing them to cut costs, enhance quality, and raise efficiency. LS Manufacturing is all about client benefits, it is the company's mission to help clients get the exact transformation from design to part.
Do you want to make your manufacturing project more efficient? Material choices that are not suitable should not bring down your profit margins. Submit your design drawings here, and the top engineers of LS Manufacturing will give you a complimentary DFM (Design for Manufacturability) review report, guiding you in finding the right material solution and getting a very competitive quotation for custom blanking solutions within 24 hours. We are more than just your material supplier, we are your expert partner in the journey of manufacturing excellence.
📞Tel: +86 185 6675 9667
📧Email: info@lsrpf.com
🌐Website: https://lsrpf.com/
Отказ от ответственности
The contents of this page are for informational purposes only. LS Manufacturing services There are no representations or warranties, express or implied, as to the accuracy, completeness or validity of the information. Не следует предполагать, что сторонний поставщик или производитель предоставит параметры производительности, геометрические допуски, конкретные конструктивные характеристики, качество и тип материала или качество изготовления через производственную сеть LS. It's the buyer's responsibility. Require parts quotation Identify specific requirements for these sections.Please contact us for more information.
Производственная группа LS
LS Manufacturing – ведущая компания в отрасли. Сосредоточьтесь на индивидуальных производственных решениях. We have over 20 years of experience with over 5,000 customers, and we focus on high precision CNC machining, Sheet metal manufacturing, 3D printing, Injection molding. Metal stamping,and other one-stop manufacturing services.
Our factory is equipped with over 100 state-of-the-art 5-axis machining centers, ISO 9001:2015 certified. Мы предоставляем быстрые, эффективные и высококачественные производственные решения клиентам в более чем 150 странах мира. Будь то мелкосерийное производство или крупномасштабная индивидуализация, мы можем удовлетворить ваши потребности с самой быстрой доставкой в течение 24 часов. выберите LS Manufacturing. This means selection efficiency, quality and professionalism.
To learn more, visit our website:www.lsrpf.com.

| Поставщик | Колебания допуска по толщине | Коэффициент утилизации | Потери одной партии (доллары США) | Применимые сценарии |
| Поставщик А | ±0,01 мм | 0,3% | 150 | Электронные компоненты сверхвысокой точности |
| Поставщик Б | ±0,015 мм | 0,8% | 400 | Прецизионные автомобильные детали |
| Поставщик C | ±0,02 мм | 1,5% | 750 | Общие механические детали |
| Поставщик D | ±0,025 мм | 3,2% | 1600 | Конструктивные компоненты низкой точности |
