العربية



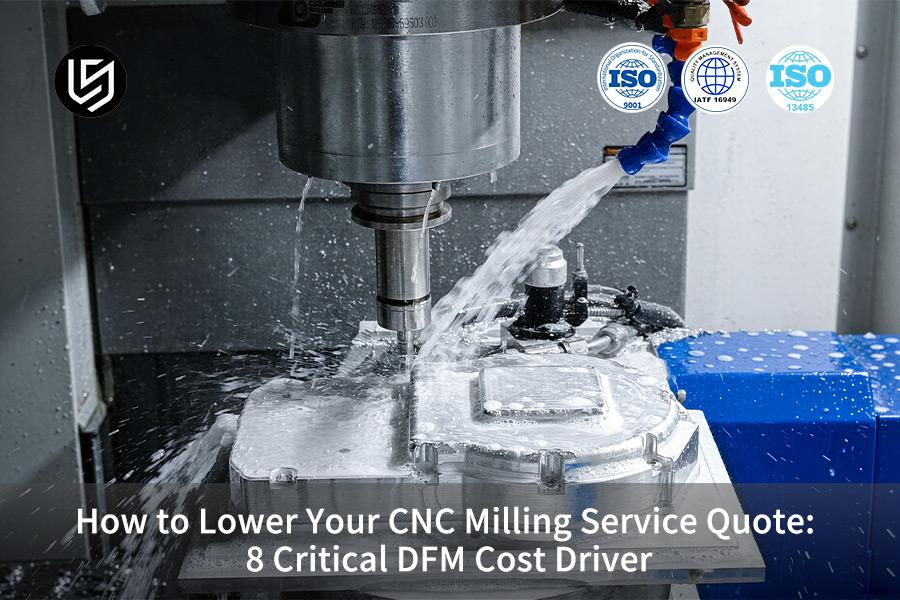
يُعد عرض أسعار خدمة الطحن باستخدام الحاسوب أداة الشراء الرئيسية التي تحل التعارض بين نية التصميم والتكلفة، مما يؤدي إلى خفض النفقات بنسبة 28.5٪ .
يُحقق تحليل ثمانية عوامل مؤثرة في تكلفة التصميم للتصنيع خفضًا في التكلفة بنسبة 28.5% ودقة تصل إلى ±0.005 مم . ويُوفر التقييم الآلي للتصميم للتصنيع تغذية راجعة سريعة خلال ساعتين.
جدول مقارنة تكاليف التصنيع وعوامل التشغيل الآلي
يوضح الجدول أعلاه أن تحسين التفاوت (15-22٪) وتعديلات نصف قطر الزاوية (12-18٪) يحققان أعلى وفورات - راجع هذين العاملين أولاً، ثم عالج عمق الجيب والجدران الرقيقة والإعدادات بهذا الترتيب.
| ميزة التصميم DFM (ميزة التصميم) | معيار التصميم التقليدي (تكلفة عالية) | معلمات التصميم الأمثل للتصنيع (منخفضة التكلفة) | عملية التشغيل الآلي وتغيير الأدوات | تأثير تكلفة الوحدة |
| الزوايا الداخلية | زاوية قائمة أو نصف قطر < 1 مم، نصف قطر ≥ 1/3 من عمق التجويف | استخدام قواطع الطحن القياسية والاستغناء عن القواطع باهظة الثمن | تقنية EDM | تم تخفيضها بنسبة 12%–18% |
| شرح التسامح | عالمي ±0.005 مم | ±0.005 مم فقط على أسطح التزاوج الحرجة؛ أما الأسطح الأخرى فـ ±0.02 مم | تقليل عمليات فحص آلة القياس ثلاثية الأبعاد المتكررة وزيادة معدل التغذية | تم تخفيضها بنسبة 15%–22% |
| عمق الجيب | نسبة العمق > 6×D | نسبة العمق ≤ 4×D | منع عمليات القطع باستخدام أدوات ذات مدى وصول طويل وعمليات التشغيل الاهتزازي منخفضة السرعة | انخفض بنسبة 8%–14% |
| هيكل ذو جدار رقيق (سُمك الجدار) | سمك الجدار < 0.8 مم | سمك جدار سبيكة الألومنيوم ≥ 1.5 مم | منع تركيبات مرنة مخصصة وإعادة العمل الثانوية بسبب تشوه التثبيت | تم تخفيضها بنسبة 10%–15% |
تُعد التغييرات الخفيفة في تصميم التصنيع (DFM) التي يتم تطبيقها على عناصر الرسم غير الحرجة أسرع طريقة لتقليل تقدير تكلفة خدمة الطحن باستخدام الحاسوب (CNC) بشكل كبير.
تعرف على كيفية تطبيق هذه التحسينات على تصميمك المحدد - اطلب مراجعة DFM.
أهم النقاط
- لاحظ قاعدة تدرج الدقة: إن تخفيف التفاوت المسموح به للأسطح غير المتطابقة العادية من ±0.01 مم إلى ±0.02 مم - مع الحفاظ على ±0.005 مم فقط على بيانات الثقوب الدقيقة الحرجة - يقلل من وقت تشغيل الآلة بأكثر من 20٪.
- تحسين التجويف العميق وإزالة الخيوط: يجب الحفاظ على نسبة عمق التجويف إلى القطر (L/D) ≤4 ؛ يجب ألا يزيد عمق الخيوط عن ≤2×D ؛ وهذا يزيل خطر كسر الأداة والحاجة إلى عملية تنظيف الزوايا EDM المكلفة.
- تقليل إعدادات التثبيت: يمكن تشكيل أسطح متعددة من نقطة تثبيت مرجعية واحدة. لا يقتصر تشغيل ماكينات الخمسة محاور بإعداد واحد على الحفاظ على دقة تحديد المواقع عند ±0.005 مم فحسب، بل يقلل أيضًا من جهد التثبيت بنسبة 25% .
لماذا تؤدي مواصفات التفاوت المفرط إلى زيادة سعر خدمة طحن CNC؟
تُعدّ التفاوتات المحددة بشكل مفرط السبب الرئيسي لارتفاع أسعار خدمات الطحن باستخدام آلات CNC. فوضع هامش خطأ ±0.005 مم على الأبعاد غير الحرجة يُجبر الفنيين على إجراء عمليات التشطيب بسرعات تغذية أبطأ بنسبة تصل إلى 60%، وإيقاف الآلة لإجراء عمليات فحص متكررة باستخدام جهاز قياس الإحداثيات (CMM)، وكل توقف يُضيف ساعات وتكلفة إلى السعر المُقدّم.
يكمن الحل في تطبيق تدرج التفاوتات: الالتزام بالتفاوتات العامة وفقًا لمعيار ISO 2768-m (±0.1–0.5 مم) على فتحات الخلوص والأسطح غير المنتظمة، وتطبيق ±0.01–0.02 مم على الأسطح المتلامسة، وتخصيص ±0.005 مم لأقل من ثلاث نقاط مرجعية وظيفية. في مشروعنا الخاص بصمامات السيارات، ساهم هذا التغيير البسيط في خفض سعر الوحدة بنسبة 28.5%.
- فئة التفاوت العامة (ISO 2768-m، ±0.1-0.5 مم) - تُستخدم معدلات التغذية والسرعات العادية؛ ولا حاجة لفحوصات CMM أثناء العملية. يُعد تطبيق هذا المعيار على ثقوب التخليص والأسطح الحرة مفيدًا لإدارة التفاوت في عمليات التفريز باستخدام الحاسوب (CNC) مع الحفاظ على انخفاض تكلفة التفريز .
- فئة الدقة (±0.01–0.02 مم) – تتطلب معدلات تغذية أبطأ بنسبة 40% تقريبًا، وتحققًا واحدًا على الأقل باستخدام آلة قياس الإحداثيات ثلاثية الأبعاد (CMM) في منتصف دورة التشغيل. يمكن حصر هذا التحقق على الأسطح المتلامسة لضمان توازن عملية الطحن باستخدام الحاسوب (CNC) وتحسينها دون إفراط في الفحص.
- فئة الدقة الفائقة (±0.005 مم أو أقل) - تتطلب عمليات قطع نهائية بمعدل تغذية منخفض (انخفاض معدل التغذية > 60% )، وتوقفات متعددة على آلة قياس الإحداثيات، وأحيانًا عملية طحن ثانوية. يضمن الاقتصار على أقل من ثلاث نقاط مرجعية عدم حدوث هدر زائد، مع إتاحة خدمة الطحن الدقيق باستخدام الحاسوب .
مصدر البيانات: ISO 2768-1:1989 التفاوتات العامة، الجدول 1؛ سجلات معايرة LS Manufacturing Zeiss CMM، 2024-2026.
قم بتنزيل دليل تكلفة التفاوت في عمليات الطحن باستخدام الحاسوب (CNC) لمعرفة كيف يؤدي تطبيق معيار ISO 2768-m على الميزات غير الحرجة إلى تقليل عقوبات معدل التغذية بنسبة 60٪ والقضاء على توقفات CMM غير الضرورية - مما يقلل من عرض الأسعار دون المساس بالوظيفة.
كيف تؤثر التجاويف الداخلية العميقة على التكلفة الإجمالية لعمليات الطحن باستخدام الحاسوب (CNC)؟
تُعدّ التجاويف العميقة بنسبة طول إلى قطر (L/D) أعلى من 4 ثاني أكبر عامل مُؤثر في تكلفة تصنيع الأجزاء. فبعد تجاوز 4×D، يُجبر انحراف الأداة والاهتزازات الفنيين على خفض سرعة القطع والتحول إلى أدوات أطول، مما يزيد من زمن دورة التشغيل وخطر انكسار الأداة. لذا، يُنصح بالحفاظ على عمق التجويف ≤ 4×D لضمان تشغيل قاطع التفريز ذي الطول القياسي بأقصى سرعة تغذية والحفاظ على خشونة سطح (Ra) تبلغ 3.2 ميكرومتر.
أضف حواف جدارية بنصف قطر ≥ 3 مم لقمع الاهتزاز، وإذا تعذر تقليل العمق، فقم بتشغيل أول 2×D بنسبة تغذية 100%، ثم خفضها إلى 60% للباقي - إن تقليل التغذية الطبقي يمنع الانحراف دون الحاجة إلى أدوات ممتدة.
تحسين نسبة عمق التجويف إلى قطره
يجب ألا يتجاوز عمق التجويف الداخلي 4×D في جميع الحالات التي يسمح بها التصميم. تحافظ هذه النسبة على صلابة الأداة أثناء عملية الطحن باستخدام الحاسوب (CNC) للتجويف العميق ، مما يتيح استخدام قواطع طرفية ذات طول عادي تعمل بأقصى سرعة تغذية.
زيادة نصف قطر حواف الجدران
يُفضّل استخدام حواف دائرية بنصف قطر ≥ 3 مم بدلاً من الزوايا الداخلية الحادة. تؤدي القيم الأكبر إلى تقليل الإجهاد القطري وعدم ظهور علامات اهتزاز موضعية، وهو عنصر مهم في التحكم في اهتزازات ماكينات التفريز CNC دون الحاجة إلى عمليات تشغيل إضافية.
لا تستخدم تقليل العلف التدريجي إلا عند الحاجة
إذا تعذر تقليل العمق إلى أقل من 4×D ، فاستخدم تقنية تقليل التغذية على مراحل: قم أولاً بتشكيل 2×D بتغذية مبرمجة بنسبة 100% ، ثم قلل التغذية إلى 60% لبقية العمق. يمنع تقليل التغذية على مراحل - تشكيل أول 2×D بتغذية 100%، ثم تقليلها إلى 60% - انحراف الأداة دون الحاجة إلى أدوات خاصة إضافية.
مصدر البيانات: اختبارات القطع الداخلية لشركة LS Manufacturing على 6061-T6، 2025 (نسبة بروز الأداة L/D ≤ 4؛ تم التحقق من تخفيض التغذية الطبقية بنسبة 60٪).
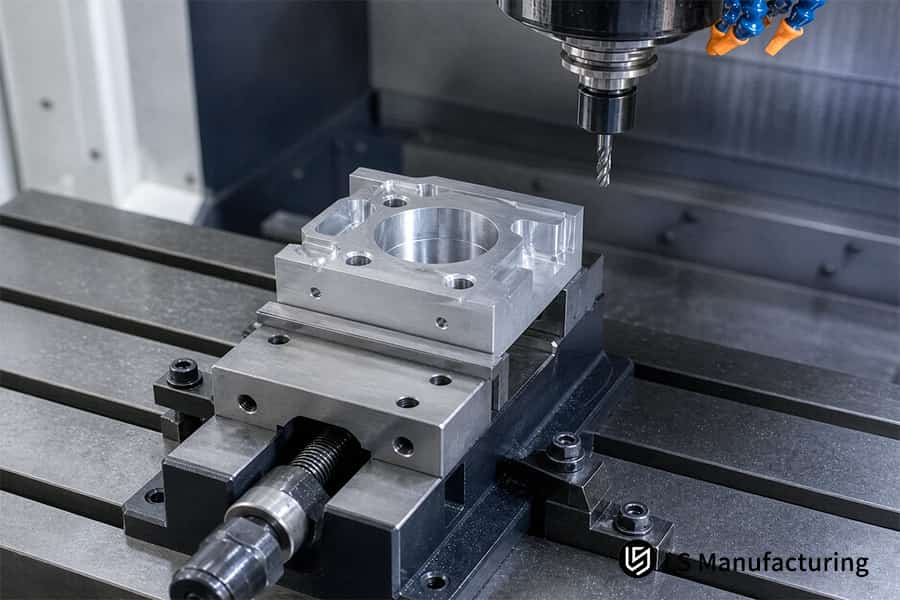
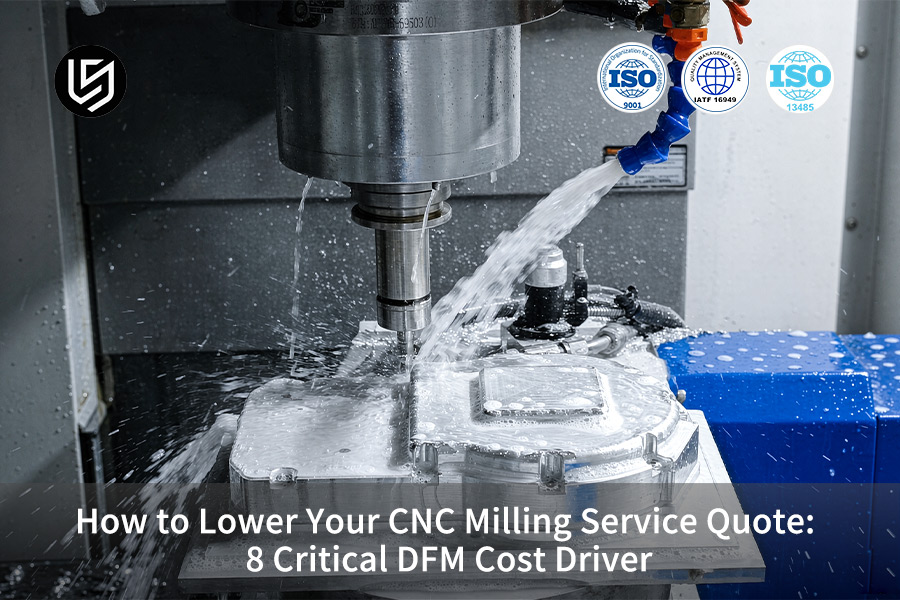
الشكل 1: خدمة طحن CNC بأسعار معقولة تقوم بحفر قطعة ألومنيوم مربعة في المركز الرأسي.
ما هي استراتيجية اختيار المواد التي تقلل من تكاليف عروض أسعار عمليات الطحن باستخدام الحاسوب (CNC) المخصصة؟
يُتيح اختيار المواد التي تُوفر مزيجًا مثاليًا من قوة الخضوع الوظيفية ومؤشر التشغيل تجنب استخدام طاقة زائدة للمغزل وتآكل أدوات القطع، مما يُقلل من تكلفة عرض أسعار الطحن باستخدام الحاسوب (CNC) المُخصص . نظرًا لأن سرعة قطع سبيكة الألومنيوم 6061-T6 أعلى بنسبة 30% تقريبًا من سرعة قطع سبيكة الألومنيوم 7075-T651 (1.30 ضعف مقابل 1.00 ضعف في سرعة القطع النسبية، وفقًا لدليل الآلات، الطبعة 31، 2020)، فإن تحديد سبيكة 6061-T6 للأحمال الأقل من 200 ميجا باسكال يُبقي سعر الوحدة في أدنى مستوياته. يُنصح باستخدام سبيكة 7075-T651 (بمعامل تكلفة 1.35 ضعف) لقوى الخضوع التي تزيد عن 500 ميجا باسكال، واستخدام الفولاذ المقاوم للصدأ 304 (بمعامل تكلفة 1.80 ضعف) فقط في التطبيقات التي تتطلب مقاومة عالية للتآكل أو درجات حرارة مرتفعة.
| مادة | قوة الشد (ميجا باسكال) | سرعة القطع النسبية | معامل التكلفة |
| AL 6061-T6 | 310 | 1.30× (الخط الأساسي 100%) | 1.0 |
| AL 7075-T651 | 572 | 1.00× (الخط الأساسي) | 1.35 |
| الفولاذ المقاوم للصدأ 304 | 505 | 0.55× (أبطأ) | 1.80 |
يوفر AL 6061-T6 الحل الأكثر فعالية من حيث التكلفة إذا ظلت الأحمال أقل من 200 ميجا باسكال ؛ يعتبر الفولاذ المقاوم للصدأ 304 هو الخيار الصحيح للبيئات التي تنطوي على التآكل ودرجات الحرارة العالية، حيث يبرر خضوع 505 ميجا باسكال زيادة في عامل التكلفة بمقدار 1.80 مرة.
مصدر البيانات: دليل الآلات، الطبعة الحادية والثلاثون، إرشادات معلمات القطع ومعدل إزالة المعادن (MRR).
متى يجب إعادة تصميم الزوايا الداخلية الحادة للحصول على خدمة طحن CNC بأسعار معقولة؟
تتطلب الزوايا الداخلية الحادة في نموذج التصميم ثلاثي الأبعاد استخدام أدوات خاصة للتفريغ الكهربائي أو الطحن الدقيق، مما يؤدي إلى زيادة كبيرة في إجمالي وقت التشغيل وتكلفة خدمة الطحن باستخدام الحاسوب . حدد الزوايا الداخلية بنصف قطر (R) يساوي أو يزيد عن ثلث عمق التجويف. يسمح هذا لأداة الطحن القياسية بتشكيل التجويف بقطع حلزوني واحد، مما يلغي الحاجة إلى التفريغ الكهربائي الثانوي وإعادة التثبيت.
- زاوية حادة (R0، تتطلب استخدام آلة التفريغ الكهربائي) - تتطلب تصنيع قطب كهربائي خاص بآلة التفريغ الكهربائي وإعدادًا إضافيًا، مما يضيف من 45 إلى 60 دقيقة من وقت التوقف عن القطع لكل تجويف. يزيد ذلك من عوامل تكلفة التصنيع باستخدام الحاسوب (CNC DFM) .
- تأثير الزاوية الحادة على التكاليف - لا توجد إمكانية للحصول على أي خدمة طحن CNC بأسعار معقولة بسبب زيادة تآكل الأقطاب الكهربائية وعمليات إزالة النتوءات اليدوية.
- حواف مشطوفة بعمق ≥ 1/3 (باستخدام قاطع تفريز قياسي) - حواف مشطوفة بسمك 3 مم في تجويف بعمق 10 مم تحافظ على تعشيق الأداة. لا حاجة لأدوات تفريز دقيقة بقطر أقل من 1 مم. يحافظ على نصف قطر زاوية قابل للتشغيل باستخدام الأدوات القياسية.
- تأثير الدورة: قطع حلزوني واحد، بدون توقفات، إعداد واحد - لا توجد عملية EDM على الإطلاق.
- يؤدي استخدام حافة دائرية كبيرة الحجم (نصف قطرها ≥ 0.5 ضعف العمق) - أي حافة دائرية بنصف قطر 5 مم لنفس التجويف بعمق 10 مم - إلى تقليل قوة القطع الشعاعية. كما يسمح بزيادة حجم الأداة وخطوة القطع.
- ميزة الحواف المشطوفة الكبيرة : تقليل طول مسار القطع وزيادة معدل إزالة المواد دون المساس بهندسة القطعة. يُعدّ زيادة نصف قطر الزاوية إلى R ≥ 1/3 من العمق أحد إرشادات تصميم الطحن باستخدام الحاسوب (CNC) للتصاميم الاقتصادية.
مصدر البيانات: إرشادات تصنيع أدوات القطع الطرفية (قواطع طرفية قياسية، قطر ≥3 مم)؛ عمليات تجريبية لشركة LS Manufacturing، 2025.
الشكل 2: خدمة طحن CNC مخصصة تقطع تجويفًا معدنيًا باستخدام سائل تبريد عالي الضغط.
ما وراء الأرقام: التحقق من صحة التصميم للتصنيع من قبل الخبراء
لخفض تكلفة خدمة الطحن باستخدام الحاسوب بنسبة تتراوح بين 15% و35%، من الضروري إدارة ثمانية عوامل مؤثرة في تكلفة التصميم للتصنيع، مثل فئة التفاوت، والتجاويف العميقة، واختيار المواد، والزوايا الداخلية الحادة. غلوريا خبيرة في النماذج الأولية السريعة والتصنيع، ولديها أكثر من 15 عامًا من الخبرة في الهندسة الدقيقة، وقد نفذت مشاريع تحسين لعملاء في مجالات الطب والسيارات والفضاء.
تُصدّق شركة LS Manufacturing على جميع المعايير وفقًا لمعيار ISO 9001:2015 ومعيار IATF 16949 ، الساري حتى عام 2026. وقد تم التحقق من الأذرع أثناء دفعات التصنيع التجريبية بتفاوتات ±0.005 مم وتجاويف عميقة بنسبة L/D > 4.
يوفر إطار عمل DFM تعليمات عملية لقسم المشتريات لتقديم الطلب الصحيح والحصول على خدمة طحن CNC بأسعار معقولة في كل إصدار جديد.
كيف يؤثر عمق الخيط وتصميم الثقب على عوامل تكلفة الطحن باستخدام الحاسوب؟
لا تُحسّن أعماق الخيوط التي تتجاوز ضعف القطر الاسمي (2×D) مقاومة عزم الدوران، بل تزيد بشكل ملحوظ من احتمالية كسر الصنبور ومعدلات الهدر، مما يجعلها من العوامل الرئيسية المؤثرة في تكلفة التصنيع باستخدام الحاسوب (CNC DFM) . يُقلل استخدام مواصفات الخيوط القياسية وفقًا لمعايير ASME B1.1 وISO 68-1، وتوفير خلوص سفلي كافٍ في الثقوب المغلقة، من مخاطر فشل تراكم الرقائق، مما يرفع تكلفة خدمات التصنيع الدقيق باستخدام الحاسوب (CNC) .
- يجب ألا يتجاوز عمق السن اللولبي ضعف القطر الخارجي (≤ 2×D) - فزيادة عمق السن اللولبي عن ضعف القطر الخارجي (≥ 2×D) لا تُضيف قوة إضافية تُذكر، ولكنها تزيد عزم الدوران اللازم للثقب بنسبة 50% . يمنع هذا التوجيه فشل الصنبور، وهو السبب الرئيسي لتلف السن اللولبي.
- تأكد من وجود شطفة سفلية بزاوية 6× للثقوب المغلقة - يجب ألا تلامس شطفة الصنبور قاع الثقب أبدًا. يؤدي عدم وجود شطفة إلى تراكم الرقائق وكسر الصنبور؛ يجب إزالة الصنبور المكسور في الثقب المغلق باستخدام التفريغ الكهربائي - وهي عملية ثانوية مكلفة.
- استخدم ملفات تعريف الخيوط القياسية ASME B1.1 أو ISO 68-1 - اشترِ صنابير UNC أو UNF أو مترية جاهزة لتوفير تكاليف تطوير الأدوات الخاصة والأسعار الباهظة.
- قم بتوفير تجويف غاطس في بداية السن اللولبي - ستعمل الشطفة بزاوية 45 درجة على إزالة النتوءات وتوجيه الصنبور إلى الفتحة لتقليل التشابك اللولبي في الإدخال الأول.
- لا تستخدم خيوطًا دقيقة في المواد اللينة ، فالخيوط الخشنة في الألومنيوم أو النحاس أقل عرضة للتلف وتسمح بمعدلات تغذية أعلى للثقب. يُسهم هذا النهج في تصميم ثقوب الطحن باستخدام الحاسوب في خفض تكاليف التشغيل وضمان جودة الخدمة .
- أظهر عمق الحفر وعمق السن اللولبي بشكل فردي على الرسم التخطيطي - تضمن التسميات التوضيحية المناسبة عدم وجود تخمين في أرضية المصنع فيما يتعلق بأعماق السن اللولبي غير الكافية والصنابير المكسورة.
مصدر البيانات: معيار شكل الخيط ASME B1.1-2019؛ أساسيات خيط البرغي ISO 68-1:1998.
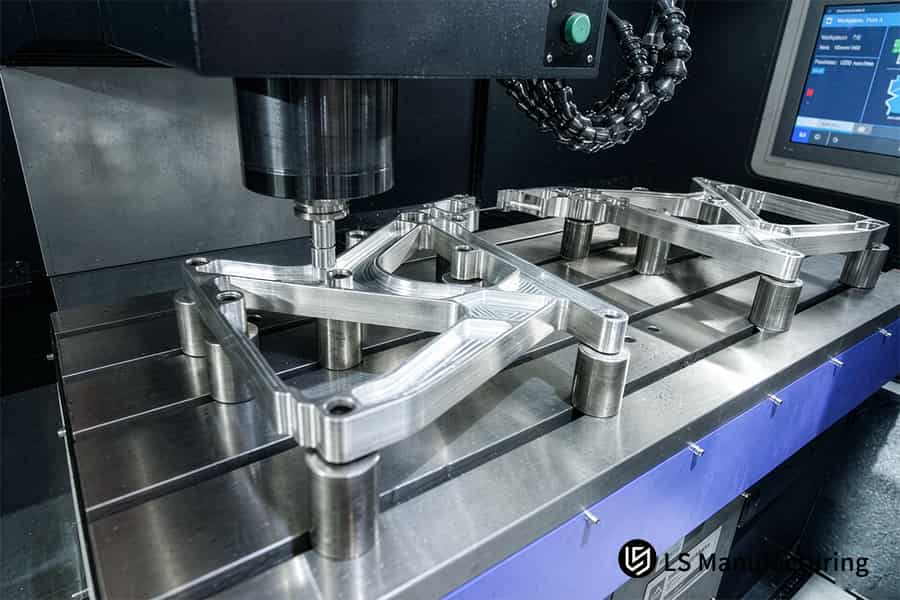
الشكل 3: يقوم مصنع تصنيع آلات الطحن CNC الدقيقة بتصنيع العديد من الأقواس المصنوعة من الألومنيوم في عملية إعداد واحدة.
لماذا تزيد متطلبات سمك الجدار المعقدة من تكاليف خدمة الطحن الدقيق باستخدام الحاسوب؟
تؤدي مواصفات سُمك الجدران المعقدة للألمنيوم، التي تقل عن 1.5 مم، إلى تشوهها نتيجة لقوى القطع وتخفيف الإجهاد، مما يزيد بشكل مباشر من تكاليف خدمة الطحن الدقيق باستخدام الحاسوب (CNC) . تتطلب جدران الألمنيوم التي يقل سُمكها عن 1.5 مم عمليات قطع متعددة بمعدل تغذية منخفض، مما ينتج عنه زيادة في زمن دورة التشغيل ونسبة الخردة مقارنةً بالجدران التي يزيد سُمكها عن 1.5 مم والتي يتم تثبيتها باستخدام نظام تفريغ هوائي.
- الجدار الرقيق دون الحد الأدنى (خطر مرتفع) - تتسبب القوى المستخدمة في القطع في انحناء واهتزاز أثناء دورات الطحن المكثفة. يؤدي تخفيف الإجهاد بعد التشغيل الخشن إلى التواء بعد التشغيل خارج نطاق التفاوتات المسموح بها، مما يستلزم عمليات قطع نهائية إضافية لا ينبغي أن تتطلبها عروض الأسعار المُحسّنة. تتبع شركة LS Manufacturing إرشادات سُمك جدار الطحن باستخدام الحاسوب لتحديد الحد الأدنى من سُمك الألمنيوم وهو 1.5 مم .
- تركيبات التفريغ الهوائي للجدران الرقيقة - تضمن تركيبات التفريغ الهوائي توزيعًا متساويًا لقوة التثبيت على قاعدة القطعة لتجنب أي تشوه ناتج عن الانكماش وعلامات الاهتزاز بالإضافة إلى توفير التحكم في اهتزازات الطحن باستخدام الحاسوب من خلال ضغط التثبيت المتسق.
- عملية تشكيل خشنة كاملة العمق بأقل سماكة - الجدران بسماكة 1.5 مم قادرة على تحمل عملية التشكيل الخشنة كاملة العمق دون انحراف. ويبقى تشطيب السطح ثابتًا دون الحاجة إلى عمليات قطع ثانوية خفيفة.
- دمج تصميم التجهيزات مبكراً - يساهم محاذاة المشابك مع شكل الجدار أثناء مرحلة التصميم للتصنيع في منع التشوه . كما أن محاذاة تصميم التجهيزات مع هندسة الجدار أثناء مرحلة التصميم للتصنيع تحافظ على الأجزاء ضمن حدود التفاوت المسموح بها في جميع دفعات الإنتاج.
مصدر البيانات: دراسة قدرة عملية تصنيع الجدران الرقيقة لشركة LS Manufacturing، AL6061، 2024-2026 (الحد الأدنى 1.5 مم للجدار، تم التحقق من ذلك باستخدام جهاز التثبيت الفراغي).
كيف يمكن لتقليل وقت الإعداد أن يخفض التكلفة الإجمالية لخدمة طحن CNC؟
يُقلل تقليل وقت الإعداد من إجمالي تكلفة خدمة التفريز باستخدام الحاسوب (CNC)، حيث يُلغي تراكم أخطاء تحديد المواقع والجهد المبذول في الفهرسة اليدوية. يؤدي إعادة محاذاة محاور متعددة على أشكال هندسية معقدة إلى تراكم الأخطاء وزيادة وقت الدورة.
من خلال تطبيق عملية الطحن المتزامنة ذات 5 محاور، فإن مشروعك يقضي على أخطاء تحديد المواقع التراكمية - مما يقلل الخطأ التراكمي إلى ±0.005 مم ويقلل وقت التسليم بنسبة تصل إلى 35٪ .
| وجه | إعداد متعدد تقليدي | إعداد واحد لخمسة محاور |
| تردد التثبيت | 4-5 أحداث منفصلة | 1-2 أحداث متكاملة |
| الانحراف الموضعي | ±0.02 مم نموذجي | تم الحفاظ على ±0.005 مم |
| عمل فهرسة يدوية | عالي | منخفض (آلي) |
| الاستثمار في التجهيزات | تجهيزات بسيطة متعددة | وحدة تثبيت دقيقة واحدة |
يؤدي خفض تردد عملية التثبيت من خمسة مشابك إلى مشبك واحد إلى تقليل نفقات العمالة، وهو أحد الأدوات الرئيسية لخفض تكلفة الطحن باستخدام الحاسوب .
يؤدي إلغاء إعادة المحاذاة إلى التخلص من خطأ تحديد الموضع التراكمي الناتج عن عمليات التشغيل متعددة المراحل ، وبالتالي يتم الحفاظ على التفاوتات الهندسية دون الحاجة إلى عمليات تشطيب إضافية. وسيتم تحقيق التفاوتات الهندسية المطلوبة دون عمليات تشطيب إضافية.
على الرغم من أن تكلفة أداة التثبيت الدقيقة الواحدة أعلى، إلا أن انخفاض نسبة الخردة وتقليل وقت دورة الإنتاج يجعلان التكلفة معقولة. تُعدّ عملية الطحن باستخدام الحاسوب (CNC) ذات المحاور الخمسة خدمةً فعّالة لخفض تكاليف التصنيع باستخدام الحاسوب للأجزاء المنشورية المعقدة.
الشكل 4: تحديد موضع مغزل آلة الطحن CNC ذات 5 محاور فوق كتلة الألومنيوم.
ما هي متطلبات تشطيب السطح التي يمكن أن توفر المال على عرض أسعار الطحن باستخدام الحاسوب المخصص؟
يتطلب تحديد قيمة Ra 0.8 ميكرومتر لجميع الأسطح المصقولة كالمرآة استخدام عمليات تشطيب بطيئة وتلميع يدوي، مما يزيد من تكلفة عرض سعر الطحن باستخدام آلة CNC . أما تحديد قيمة Ra 3.2 ميكرومتر للأسطح غير الملامسة (بعد التشغيل) فيلغي هذه الخطوات مع تلبية 90% من متطلبات التجميع الصناعي.
- تصنيف الأسطح حسب الوظيفة: تحصل الأسطح غير المعرضة للتآكل والأسطح غير المتلامسة على خشونة سطحية (Ra) تبلغ 3.2 ميكرومتر بعد التشغيل. يُعد هذا التصنيف لتشطيب أسطح الطحن باستخدام الحاسوب (CNC) أسرع طريقة للحصول على خدمة طحن فعّالة من حيث التكلفة دون المساس بالوظائف.
- لا يتطلب التشطيب المصقول سوى أسطح التلامس: تتطلب أسطح منع التسرب أو التحميل الدقيقة استخدام طبقة تشطيب أبطأ. يساهم تقييد خشونة السطح Ra 0.8 ميكرومتر لأسطح التلامس في خفض التكاليف وتجنب إعادة تشطيب القطعة بالكامل.
- تأكسد الأسطح التجميلية: يعمل تأكسد MIL-A-8625 من النوع الثاني (5-25 ميكرومتر) على إخفاء آثار الأدوات ويوفر حماية إضافية ضد التآكل. يُغني هذا النوع من التأكسد، المُعتمد على مواصفات خشونة الطحن باستخدام الحاسوب (CNC)، عن التلميع التجميلي مع الحفاظ على تشطيبات تجميلية مثالية.
- خشونة السطح (Ra) حسب المنطقة السطحية في الرسومات: تجنب قيام ورشة العمل بتشطيب القطعة بأكملها للحصول على تشطيب عالي الجودة، وذلك من خلال تحديد منطقة واضحة في الرسم. سيقوم مصنّع آلات التفريز CNC ذو الكفاءة بتحسين مسار الأداة لكل منطقة.
- تشطيب مُدمج بين التشطيب المُشَكَّل والتشطيب المؤكسد: تعمل معالجة السطح على إزالة آثار أدوات القطع من الأسطح ذات خشونة سطحية (Ra 3.2 ميكرومتر) ، مما يُغني عن أي تلميع يدوي مطلوب للأجزاء التجميلية. تضمن تقنية التشطيب السطحي باستخدام الطحن باستخدام الحاسوب (CNC) إمكانية التنبؤ بوقت دورة الإنتاج.
- متطلبات التصميم للتصنيع (DFM) للتشطيبات النهائية: إزالة خشونة سطحية (Ra) بمقدار 0.8 ميكرومتر من جميع الأسطح التي لا تتلامس مع أجزاء أخرى. كل طبقة تشطيب عاكسة يتم إزالتها من الرسم تقلل وقت دورة التصنيع بمقدار 15-20 دقيقة .
مصدر البيانات: مواصفات الأنودة من النوع الثاني/الثالث MIL-A-8625 وتقارير قياس جهاز اختبار الخشونة Mitutoyo.
خدمة تصنيع دقيقة باستخدام الحاسوب (CNC) من LS Manufacturing لأجسام صمامات هيدروليكية للسيارات: خفض التكاليف بنسبة 28.5% من خلال التصميم للتصنيع (DFM).
بفضل تحسين التصميم للتصنيع واستراتيجيات خفض تكاليف التصنيع باستخدام الحاسوب، تمكنت شركة LS Manufacturing من خفض تكاليف تصنيع جسم صمام هيدروليكي للسيارات بنسبة 28.5% من خلال خدمة الطحن الدقيق باستخدام الحاسوب. كما تمكنت الشركة من التغلب على مشكلة التواء تخفيف الإجهاد وخطأ الإعداد المتعدد الناتج عن عملية تثبيت واحدة.
تحديات العميل
كان جسم صمام مضخة هيدروليكية من الألومنيوم لدى العميل يتمتع بتفاوت إجمالي قدره ±0.05 مم وفتحة داخلية عميقة جدًا ذات قاعدة مربعة 5xD. تطلب شرط خشونة سطح كاملة Ra 0.8 ميكرون قطعًا بطيئًا لعملية التشطيب. أدى إعادة التثبيت اليدوي خمس مرات في إعداد ماكينة ثلاثية المحاور إلى معدل هدر بلغ 18.2% بسبب أخطاء التموضع في هذه القطع المصنعة باستخدام آلة CNC لطحن السيارات .
حلول التصنيع LS
أدى إجراء مراجعة شاملة للتصميم من أجل التصنيع (DFM) إلى فصل البيانات الوظيفية الحقيقية عن الأسطح التجميلية. وقد أدى تطبيق عملية تلدين لتخفيف الإجهاد إلى القضاء على التواء تخفيف الإجهاد الداخلي الذي لوحظ في أول تجربة قطع. كما سمح تغيير نصف قطر الزاوية الداخلية إلى R ≥ 1/3 من العمق باستخدام قاطع تفريز قياسي لإنهاء التجويف في مسار حلزوني واحد. تم تطبيق Ra 3.2 ميكرومتر على الأسطح غير الحرجة؛ واحتفظت أسطح تزاوج البكرة فقط بدقة ±0.005 مم . وقد دمج مركز تشغيل خماسي المحاور جميع العمليات في عملية تثبيت واحدة، مما عالج عوامل التكلفة الرئيسية في عملية التصنيع باستخدام الحاسوب (CNC) مثل خطأ الإعداد المتعدد والتشطيبات ذات المواصفات الزائدة.
خلال عملية القطع التجريبية الأولى، لاحظنا انحناءً بمقدار 0.15 مم على سطح الصمام بعد عملية التخشين. وكشف تحليل السبب الجذري عن وجود إجهاد متبقٍ في مادة الألومنيوم 6061-T6. أضفنا عملية تلدين لتخفيف الإجهاد عند درجة حرارة 260 درجة مئوية لمدة ساعتين قبل عملية التشطيب شبه النهائي، مما قلل الانحناء بعد التشغيل إلى ±0.02 مم.
في البداية، حاولنا استخدام جهاز التثبيت الفراغي وحده، لكن إطلاق الإجهاد الحراري لا يزال يتسبب في انحراف قدره 0.1 مم، مما دفعنا إلى الجمع بين التلدين والتثبيت الفراغي.
النتائج والقيمة
انخفض سعر الوحدة من 186 دولارًا إلى 133 دولارًا، أي بنسبة 28.5%. كما انخفضت نسبة الخردة من 18.2% إلى 2.1% ، وانخفضت مدة التسليم من 14 يومًا إلى 9 أيام ( بنسبة 35% ). تم فحص القطعة وفقًا لمعيار ISO 2768-f، واجتازت اختبار رش الملح لمدة 1000 ساعة وفقًا لمواصفات العميل، مما يؤكد جاهزيتها للإنتاج. سجل التحقق: سجلات تحليل DFM الآلي لشركة LS Manufacturing، رقم المشروع: AUTO-2026-889B، حجم العينة: أكثر من 1200 وحدة، 2026. هل ترغب في تحقيق وفورات مماثلة بنسبة 28.5% في تكاليف قطع الغيار الخاصة بك؟ حمّل رسوماتك للحصول على تحليل DFM مجاني.
مصدر البيانات: سجلات تحليل الرسومات ثلاثية الأبعاد/ثنائية الأبعاد الآلية للتصنيع من LS Manufacturing (المشروع رقم AUTO-2026-889B، حجم العينة >1200 وحدة).
انخفضت نسبة الهدر من 18.2% وتكلفة التصنيع من 186 دولارًا إلى 2.1% فقط وتكلفة التصنيع من 133 دولارًا - وذلك في جسم صمامك الهيدروليكي. تواصل معنا للحصول على عرض أسعار لتصنيع باستخدام الحاسوب (CNC) مُحسّن وفقًا لمعايير DFM، مع توفير يصل إلى 28.5% من التكاليف.

الأسئلة الشائعة
1. ما هو العامل الرئيسي الذي يزيد من تكلفة خدمة الطحن باستخدام الحاسوب (CNC)؟
تُعدّ دقة القياسات العالية وتعقيد هندسة الزوايا الداخلية من أبرز التحديات. سيؤدي تطبيق نفس التفاوت العام البالغ ±0.005 مم إلى تشغيل الماكينة بمعدلات تغذية منخفضة، مما يُطيل وقت فحص آلة القياس ثلاثية الأبعاد. تقترح شركة LS Manufacturing تطبيق التفاوت الدقيق فقط على أسطح التلامس الحرجة، مع الإبقاء على التفاوت القياسي لبقية القطعة.
مصدر البيانات: معيار ISO 2768-m
2. كيف يؤثر اختيار المواد على استراتيجيات خفض تكلفة الطحن باستخدام الحاسوب؟
تؤثر قابلية تشكيل المواد على معدل إزالة المواد. على سبيل المثال، يُعدّ الألمنيوم 6061-T6 أسهل تشكيلاً من الألمنيوم 7075-T6 أو الفولاذ المقاوم للصدأ، مما قد يوفر ما يصل إلى 30% من وقت التشغيل. بإمكان شركة LS Manufacturing مساعدتكم في تقييم المواد وإيجاد بدائل مناسبة.
مصدر البيانات: دليل الآلات
3. لماذا تعتبر الزوايا الداخلية الحادة مكلفة للغاية في تقييمات عروض أسعار الطحن باستخدام الحاسوب المخصص؟
أدوات القطع دائرية ولا تستطيع إنتاج زوايا قائمة حادة باستخدام عملية التفريز. وللحصول على زاوية قائمة حادة، يلزم إجراء عملية تفريغ كهربائي إضافية ومكلفة. تقترح شركة LS Manufacturing تصميم أنصاف أقطار الزوايا الداخلية (R) بما لا يقل عن ثلث عمق التجويف لإتاحة فرصة التفريز في تمريرة واحدة.
4. ما هو عمق الخيط الأمثل لتجنب رسوم خدمة الطحن باستخدام الحاسوب عالية الدقة؟
لا ينبغي أن يتجاوز عمق السن اللولبي ضعف قطر السن، إذ أن زيادة العمق لا تُحسّن من قوة الوصلة، بل تزيد بشكل ملحوظ من خطر كسر الصنابير وانحراف الأداة. تلتزم شركة LS Manufacturing بمعايير ASME B1.1 وتُصنّع أسنانًا لولبية تُحقق توازنًا جيدًا بين المتانة وتكاليف التصنيع.
مصدر البيانات: معيار ASME B1.1
5. هل يمكن لتخفيف التفاوتات غير الحرجة أن يساعد في تحقيق خدمة طحن CNC بأسعار معقولة؟
بالتأكيد، يمكن لتخفيف التفاوتات غير الحرجة من ±0.005 مم إلى ±0.02 مم أن يقلل زمن دورة التشغيل بنسبة 20% بفضل زيادة معدل التغذية وانخفاض عدد مرات المرور. وتستطيع شركة LS Manufacturing التحكم في تدرج التفاوتات لتحقيق أقصى قدر من خفض التكاليف دون أي تأثير على الأداء.
مصدر البيانات: تقرير اختبار آلة قياس الإحداثيات ثلاثية الأبعاد من شركة زايس
6. كيف يعمل تقليل وقت الإعداد مع شركة تصنيع آلات الطحن CNC؟
يؤدي تقليل عدد مرات إعادة وضع قطعة العمل إلى تقليل وقت الإعداد المطلوب، بالإضافة إلى تقليل أخطاء محاذاة الأجزاء المشغّلة في مختلف الاتجاهات. تستخدم شركة LS Manufacturing مراكز تشغيل متزامنة خماسية المحاور لإجراء عمليات تشغيل متعددة الأوجه في عملية إعداد واحدة فقط.
7. هل يؤثر اختيار تشطيب السطح على نتائج خدمة خفض تكلفة التصنيع باستخدام الحاسوب؟
في الواقع، تؤثر جودة تشطيب الأسطح بشكل كبير على السعر. فتقليل خشونة الأسطح الأقل أهمية من 0.8 ميكرومتر إلى 3.2 ميكرومتر سيؤدي إلى توفير في عمليات التشطيب والتلميع، إذ لن تكون هناك حاجة إلى عدة تمريرات خفيفة. شركة LS Manufacturing على استعداد لتقديم حلول مخصصة لمعالجة الأسطح تناسب احتياجاتكم وميزانيتكم.
مصدر البيانات: مواصفات MIL-A-8625
8. ما هي المدة التي يمكنني خلالها الحصول على تقرير ملاحظات حول تصميم المنتج للتصنيع (DFM) من شركة LS Manufacturing؟
في غضون ساعتين فقط، سيقوم قسم الهندسة في شركة LS Manufacturing بإجراء تحليل شامل لتكاليف التصنيع بناءً على رسوماتك ثلاثية الأبعاد وثنائية الأبعاد، وسيقدم لك جميع المعلومات اللازمة حول توفير التكاليف وإمكانية التصنيع. سيتم تخزين جميع معلومات الملكية الفكرية الخاصة بك بشكل آمن طوال العملية.
ملخص
يُعدّ تصميم DFM (التصميم من أجل سهولة التصنيع) الفعال الأداة الأمثل للتحكم في تكلفة عمليات التصنيع باستخدام الحاسوب (CNC) . بفضل تحسين التفاوتات، ونصف قطر الزوايا الداخلية، وتقليل عمليات الإعداد، ستتمكن من خفض سعر الوحدة بنسبة 28.5%، مع الحفاظ على جودة منتجك. شركة LS Manufacturing حاصلة على شهادتي ISO 9001:2015 و AS9100D لضمان تنفيذ مشروعك بكفاءة عالية وفقًا للمعايير الهندسية.
هل تواجه مشكلة ارتفاع أسعار خدمات التصنيع باستخدام الحاسوب (CNC) وتجاوز دقة التصنيع؟ لا داعي للتخمين بشأن تفاصيل الرسومات التي ترفع السعر، فمهندسونا سيحددونها لك. انقر الزر أدناه ، حمّل ملفات CAD ثنائية/ثلاثية الأبعاد، واحصل على تحليل كامل للتصميم من أجل التصنيع (DFM) وعرض سعر مجاني خلال ساعتين، مع ضمان حماية الملكية الفكرية بموجب اتفاقية عدم إفصاح.
📞الهاتف: +86 185 6675 9667
📧 البريد الإلكتروني: info@lsrpf.com
🌐الموقع الإلكتروني: https://lsrpf.com/
تنصل
محتوى هذه الصفحة لأغراض إعلامية فقط. خدمات LS Manufacturing . لا توجد أي ضمانات، صريحة أو ضمنية، بشأن دقة المعلومات أو اكتمالها أو صحتها. لا يُفترض أن يوفر مورد أو مصنّع طرف ثالث معايير الأداء، أو التفاوتات الهندسية، أو خصائص التصميم المحددة، أو جودة المواد ونوعها، أو جودة التصنيع من خلال شبكة LS Manufacturing. تقع هذه المسؤولية على عاتق المشتري. اطلب عرض أسعار للأجزاء. حدد المتطلبات الخاصة بهذه الأقسام. يرجى الاتصال بنا لمزيد من المعلومات .
فريق التصنيع LS
تُعدّ شركة LS Manufacturing رائدةً في مجال توفير حلول التصنيع المُخصصة. نتمتع بخبرة تزيد عن 15 عامًا مع أكثر من 5000 عميل، ونركز على التصنيع عالي الدقة باستخدام آلات CNC ، وتصنيع الصفائح المعدنية ، والطباعة ثلاثية الأبعاد ، والقولبة بالحقن ، وختم المعادن ، وغيرها من خدمات التصنيع المتكاملة.
يضم مصنعنا أكثر من 100 مركز تصنيع متطور بخمسة محاور، حاصل على شهادة ISO 9001:2015. نقدم حلول تصنيع سريعة وفعالة وعالية الجودة لعملائنا في أكثر من 150 دولة حول العالم. سواءً كان الإنتاج بكميات صغيرة أو عمليات التخصيص واسعة النطاق، نضمن تلبية احتياجاتكم بأسرع وقت تسليم خلال 24 ساعة. اختر LS Manufacturing. هذا يعني دقة تصل إلى ±0.005 مم، ومعدل عيوب لا يتجاوز 1.8%، وفترة تسليم لا تتجاوز 11 يومًا، مدعومة بإمكانية تتبع كاملة للدفعة وفقًا لنظام إدارة الجودة ISO 9001:2015.
للمزيد من المعلومات، تفضل بزيارة موقعنا الإلكتروني: www.lsrpf.com