 Português (Brasil)



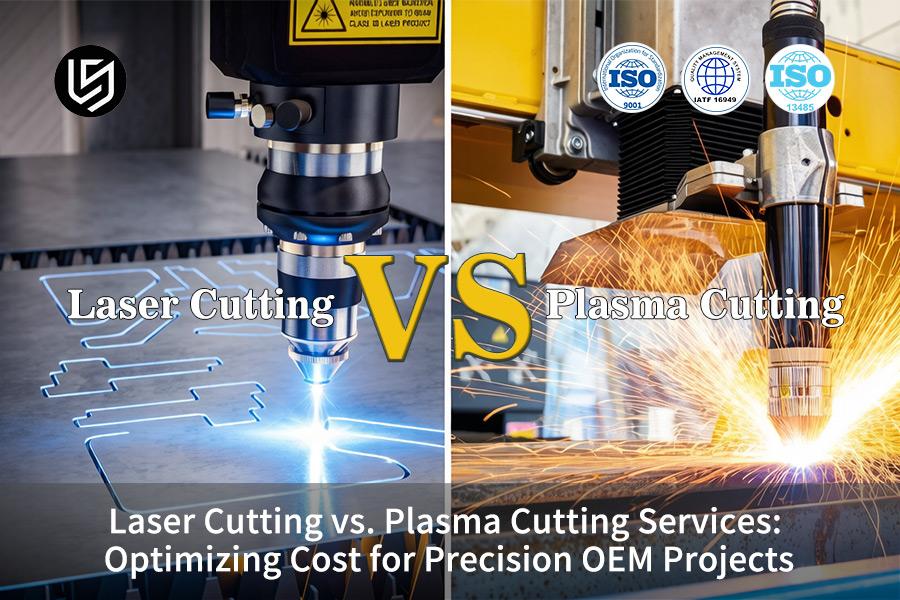
serviços de corte a laser versus corte a plasma são essenciais na lucratividade do projeto OEM, já que a aquisição começa com o cálculo do custo de corte a plasma, mas é difícil pesar a precisão em relação ao TOC. Em chapas acima de 20mm ou em peças finas de precisão, a tomada de decisão errada leva a problemas dimensionais e, embora o plasma seja mais econômico no início, sua ampla ZTA e seu chanfro aumentam os custos em mais de 30% por meio do processamento secundário.
Com a LS Manufacturing, oferecemos custos de corte otimizados para OEM que vão além do corte básico de metal, aproveitando comparações diretas de desempenho em tempo real em termos do laser de alta potência de 12.000 W versus plasma fino para dissipar quaisquer falácias de processo. Com este guia, você aprenderá a dinâmica exata de custos por trás de cada tecnologia e enfrentará o problema de qualidade versus orçamento de frente.
Corte a laser ou plasma: guia de otimização de custos para OEM
Selecionamos o melhor processo de corte que manterá o custo do seu projeto no mínimo. Seu dilema de seleção de processo será resolvido usando nosso conhecimento de como maximizar sua eficiência e minimizar o desperdício para chegar à melhor técnica, seja corte a laser ou plasma. Com nossa consultoria, você obterá o melhor equilíbrio em qualidade, prazo de entrega e orçamento que atenda aos seus requisitos de fabricação OEM.
Por que confiar neste guia? Experiência prática de especialistas em fabricação da LS
Muitos escritos podem ser encontrados on-line sobre corte a laser e corte a plasma. Mas o que faz este artigo merecer sua atenção? Somos profissionais que praticam o que pregamos. Todas as sugestões foram testadas e comprovadas para gerar resultados e atender aos padrões do setor, incluindo aqueles fornecidos pela TWI Global.
Nossa experiência está em setores onde a precisão no corte é fundamental. Cada operação deve resultar num componente totalmente funcional, seja uma carroceria aeroespacial ou um chassi para um dispositivo médico. Nossa experiência, que também inclui a preparação de substrato para Manufatura Aditiva (AM), nos dá uma visão completa sobre onde a precisão do corte a laser é necessária e quando o corte a plasma se torna uma alternativa valiosa, ajudando-nos a evitar riscos desnecessários de engenharia e qualidade.
Todos os métodos discutidos aqui comprovadamente funcionam perfeitamente. Sabemos o que fazer para evitar o custo adicional associado à usinagem secundária de chanfros cortados a plasma e, ao mesmo tempo, garantir resultados impecáveis ao trabalhar com um corte a laser de alumínio de 20 mm. Todas as nossas informações arduamente obtidas são fornecidas para que você possa economizar seus recursos.
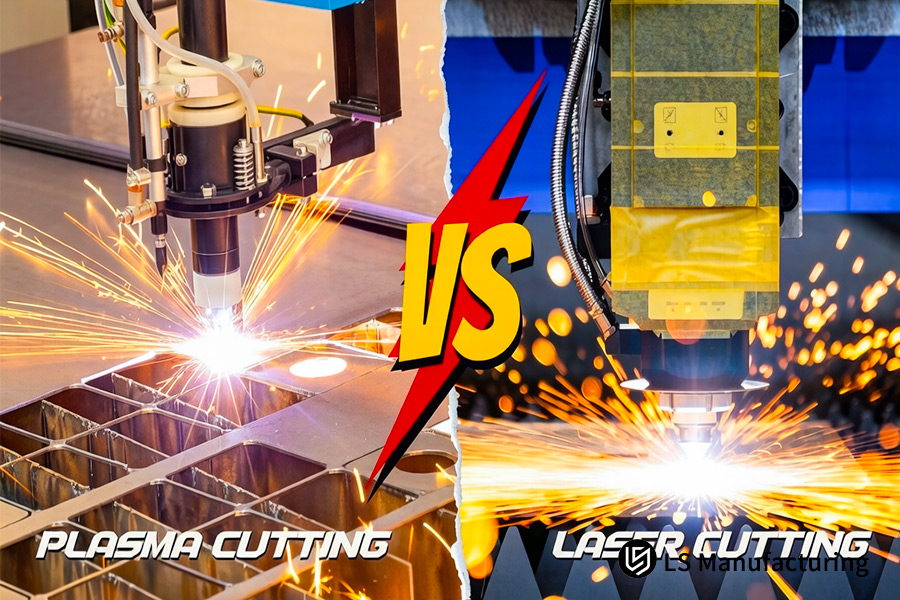
Figura 1: Corte a laser versus corte a plasma proporciona cortes limpos em aço inoxidável para equipamentos de processamento de alimentos.
Por que a LS Manufacturing é líder em corte a laser vs. Serviços de corte a plasma para projetos de 2026?
LS Manufacturing aborda o principal problema da variabilidade na indústria, resultando em um custo total de propriedade mais alto devido à dispendiosa montagem secundária. A superioridade da LS Manufacturing na área de corte a laser versus serviços de corte a plasma está enraizada em uma abordagem holística e agnóstica do processo de fabricação. A tecnologia LS Manufacturing garante precisão de ±0,05 mm em todas as peças, garantindo a intercambialidade das peças em serviços de corte de metal OEM:
Otimização de processos específicos de materiais
LS Manufacturing se afasta dos parâmetros universais da máquina. Em cada caso, um modelo é construído levando em consideração propriedades do material como refletividade, condutividade térmica e ponto de fusão, determinando assim a alocação da tarefa para corte a laser de alta potência ou a plasma fino, dependendo das propriedades do material.
Sinergia e controle de processos baseados em dados
A estratégia de como as ferramentas são usadas e os parâmetros que mudam dinamicamente são determinados por um algoritmo. Por exemplo, se o aço inoxidável estiver sendo cortado, o sensor infravermelho controla a energia e a frequência do feixe de laser para compensar o efeito de distorção térmica. Esta tecnologia de corte a laser de alta velocidade, juntamente com os controles de precisão de plasma, fornecerão o nível de tolerância necessário.
Protocolo de validação de qualidade de circuito fechado
A intercambialidade foi demonstrada, não apenas assumida. Todos os lotes são submetidos a um teste de verificação de processo em duas etapas. Os sensores medem o formato do corte durante o processo, e os testes de amostragem da CMM são estatisticamente vinculados às leituras do sensor, desenvolvendo um sistema de feedback de qualidade em melhoria contínua. Isso verifica as peças de corte a laser de precisão do produto e torna as tolerâncias de ±0,05 mm um fato mensurável.
O artigo a seguir explica nossa abordagem à engenharia e ao design, indo além dos recursos apenas. A vantagem competitiva de nossos serviços de corte a laser versus corte a plasma reside na produção de componentes personalizados de corte a laser com intercambialidade comprovada por dados. Isso resolve os custos ocultos de instalação e estabelece uma nova referência para serviços de corte de metal OEM usando a tecnologia LS Manufacturing.
Como a engenharia inteligente pode otimizar a redução de custos para OEM reduzindo o processamento secundário?
O custo real associado a uma peça cortada envolve muito mais do que o preço cotado do processamento em si, oculto em processos secundários, como a retificação. O estudo de caso a seguir descreve uma abordagem projetada para otimizar a redução de custos para a produção OEM por meio do uso de lasers altamente precisos para eliminar quaisquer operações de pós-processamento. Através da nossa análise custo-valor, fica claro que:
Desconstruindo os fatores de custo "ocultos": uma auditoria sistemática
- Mapeamento de Processos e Atribuição de Custos: Realizamos um exercício completo de mapeamento de processos que acompanha cada etapa do início ao fim do processo de fabricação. Os custos associados à retificação secundária são separados dos custos envolvidos no processo de corte primário.
- Análise de materiais e especificações: A causa raiz técnica é determinada, como o revestimento de óxido espesso (escala) e a zona afetada pelo calor (HAZ) associada ao corte a plasma de aço carbono de 10 mm requer limpeza significativa para garantir tolerância e acabamento superficial para fins de pintura ou soldagem.
Substituição estratégica de tecnologia: do desbaste térmico ao corte de precisão
- Caminho de migração de plasma para laser: foi projetada uma estratégia de projeto de processo que faria a transição do atual sistema de plasma 400A para um sistema de laser de fibra de 15kW. O ponto crítico de medição é a largura do corte, que foi otimizada em 0,15 mm em comparação com 3-4 mm ao usar uma abordagem de corte térmico.
- Ativação da montagem direta: A implementação do corte a laser para peças de precisão melhora drasticamente a esquadria das bordas e reduz a ZTA. A qualidade dos componentes cortados a laser resultante geralmente atende diretamente às especificações de montagem final, um benefício central da tecnologia avançada de corte a laser.
- Desafio técnico superado: Para conseguir um corte de alta velocidade e qualidade em aço de 10mm, foi necessário otimizar a dinâmica dos gases e a modulação do feixe para evitar defeitos relacionados à escória.
Otimização holística de processos para economia líquida
- Programação aninhada para rendimento: Além de fazer cortes, otimizamos o agrupamento de peças para economizar no custo de material. Com o corte estreito, isso leva a uma maior economia por unidade de material.
- Integrated Quality Gate: O corte de alta concentricidade é confirmado como sendo o primeiro passo de fato dentro do processo proposto e envolve a eliminação da estação de moagem. É um componente integral da tecnologia de corte a laser de precisão.
Quantificando o resultado: uma validação baseada em dados
- Modelagem comparativa de custos: foi feita uma comparação direta entre “corte plasma + retificação” e “corte a laser de alta precisão”. Este último provou ser 10% mais caro em relação ao custo de corte a laser.
- Cálculo do custo total: Depois de determinar o custo total do processo através da aplicação da tecnologia de corte a plasma, o custo “em mãos” foi então comparado com o material de corte a laser sem qualquer necessidade de retificação.
- Resultado verificado: O preço da peça acabada do corte a laser solução é 18% menor, demonstrando conclusivamente a utilidade de nossa análise de custo-valor. O retorno do investimento é calculado usando o custo total de fabricação.
Este relatório apresenta um processo preciso de fluxo de trabalho de engenharia, começando pela identificação de drivers e seleção de parâmetros de corte a laser, até a otimização do processo e justificativa econômica. A vantagem competitiva oferecida é o comprovado processo de desmontagem técnica e redesenho econômico do processo de fabricação, que resulta no menor custo de peças acabadas para o OEM. Os custos ocultos dos processos de corte OEM são removidos através da melhoria do processo.
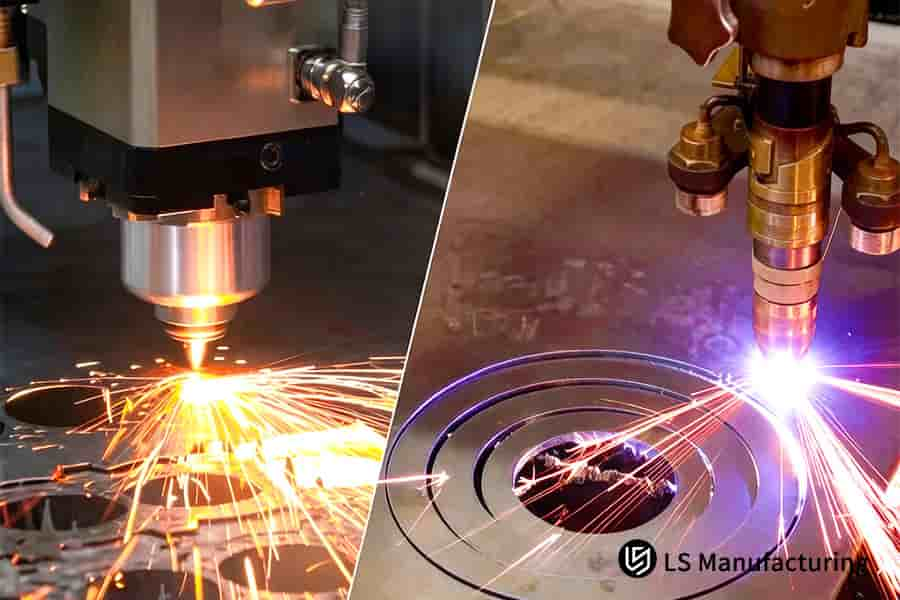
Figura 2: Corte a laser versus corte a plasma molda suportes leves de alumínio para montagens aeroespaciais.
Por que os engenheiros deveriam priorizar serviços de corte OEM de precisão para gabinetes médicos de alta tolerância?
A fabricação de invólucros médicos de alta tolerância exige desvio zero na limpeza do corte e na consistência dimensional. Os métodos de fabricação tradicionais geralmente introduzem distorção térmica, comprometendo recursos críticos. Este documento detalha o imperativo técnico para utilizar serviços de corte de precisão OEM, delineando uma abordagem de produção que apoia inerentemente a conformidade regulatória rigorosa. Seu valor está em vincular controles de processos específicos diretamente aos resultados essenciais para a fabricação de nível médico.
| Fator-chave | Corte a laser para projetos OEM | Corte plasma para projetos OEM |
| Precisão de corte | Excelente precisão, tolerância de até ±0,1 mm – excelente para trabalhos com detalhes finos. | Preciso o suficiente para trabalhos de fabricação em geral, mas não para detalhes muito finos. |
| Qualidade da borda | Bordas quadradas de excelente qualidade, geralmente prontas para soldagem. | Bordas chanfradas precisarão de processamento adicional para remover o excesso de material. |
| Espessura do material | Os lasers funcionam melhor para espessuras mais finas e médias de até 25 mm (depende do material). | Os lasers são menos eficazes no corte de chapas grossas de 6mm para cima. |
| Custo operacional | Maior exigência de capital inicial, custos operacionais reduzidos para chapas finas material de corte a laser. | Menor exigência de capital inicial, mais custos operacionais para chapas mais espessas. |
| Nossa seleção de processos | Nossa sugestão para o uso de lasers é para peças que exigem alta precisão e detalhes finos, onde oprocessamento pós-corte não é necessário. | Nossa sugestão de uso de plasma é para peças maiores e estruturais, onde o corte eficiente de chapas grossas é uma prioridade. |
| Resultado: custo unitário otimizado | Nossa recomendação para corte a laser fornece o maior valor para peças que exigem precisão e detalhes finos. | Nossa recomendação para corte a plasma é mais eficaz ao cortar peças maiores e mais simples. |
A razão por trás do foco em serviços de corte OEM de precisão reside no controle mensurável da microdistorção devido ao calor. Por sua vez, esta estratégia atende às necessidades do cliente, evitando quaisquer etapas pós-corte, garantindo o ajuste dos componentes e atendendo ao requisito de rastreabilidade do processo. Esse raciocínio técnico foi adaptado especificamente para casos exigentes, quando o corte a laser de precisão e fabricação de nível médico confiável se tornam cruciais.
Como o custo de corte a laser e o plasma se comparam ao processar placas resistentes de 20 mm?
A seleção de uma técnica eficaz para cortar folhas de 20mm não é apenas uma questão econômica; é bastante vital porque a qualidade do corte pode afetar todo o desempenho dos componentes e as despesas associadas a todo o projeto. O principal fator que distingue o corte a plasma do corte a laser de alta potência é a qualidade do corte, que pode impactar cada etapa do processo de fabricação. Portanto, a explicação a seguir foi elaborada para ajudar a fazer a escolha certa entre custo de corte a laser versus plasma:
Quantificando a disparidade de qualidade do Kerf
Tudo começa com o ângulo chanfrado criado pelo corte. Embora o corte na fabricação de chapas pesadas resulte em um ângulo de cerca de 1,5°, nossa técnica de corte a laser de alta potência garantirá que o ângulo chanfrado não será maior que 0,5°. Esse controle de verticalidade é crucial se você for usar esses elementos para soldagem.
Intervenção DFM para mitigar riscos de montagem
Um dos principais critérios que consideramos ao realizar a análise DFM é a alta precisão. Como forma eficaz de evitar problemas de montagem durante a fabricação de peças com furos ou aglomerados de roscas, realizamos cortes a laser de precisão antes da usinagem. Assim, qualquer deformação que possa ocorrer devido ao calor pode ser evitada.
Analisando o custo total de propriedade (TCO)
Embora o custo por hora de uso de serviços personalizados de corte a laser possa ser um pouco maior do que outras opções, o TCO favorecerá a escolha do uso de lasers, pois a alta precisão obtida elimina qualquer necessidade para realizar quaisquer processos extras, como fresamento e alargamento. Além disso, os excelentes resultados obtidos com o corte a laser automatizado levam a operações de soldagem mais fáceis e a menos tempo gasto em inspeções, o que leva a uma melhor eficiência e economia em despesas ocultas.
Isso comprova as vantagens do uso da tecnologia corte a laser multieixos para tornar econômicas peças de precisão graças ao alto nível de capacidade técnica do equipamento. Garanta qualidade de borda superior, vantagens de DFM e economia de custos a longo prazo para suas peças de chapa grossa entrando em contato agora mesmo com nossos especialistas em corte a laser.
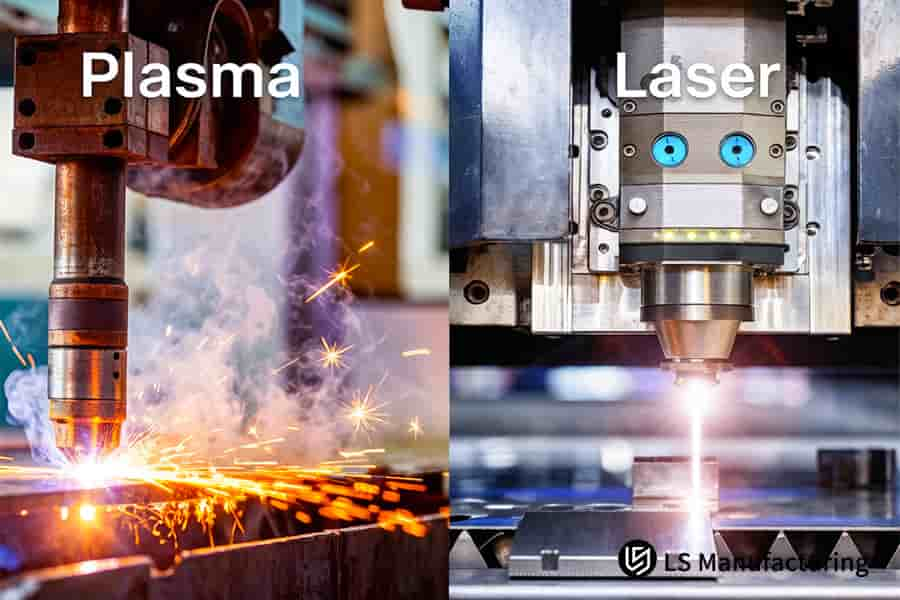
Figura 3: Corte a plasma e a laser geram geometrias complexas em chapas metálicas para fabricação de máquinas industriais.
Os serviços personalizados de corte a laser podem lidar com os desafios dos materiais de alta reflexão, como cobre e latão?
A capacidade de processar materiais a laser, como cobre puro e latão, é uma tarefa difícil, considerando que esses materiais têm refletividade muito alta e podem levar à falha do equipamento, resultando em cortes abaixo do padrão. Este relatório descreve as abordagens de engenharia específicas usadas para obter um corte de material reflexivo confiável e eficiente. Aqui, demonstramos como transformamos um obstáculo tecnológico em um processo valioso:
Integridade do sistema projetada para operação segura
- Core Safeguard: Utilização do processo de laser de fibra que envolve proteção contra possíveis danos que podem surgir da proteção contra reflexão reversa de ondas de energia.
- Estabilidade do processo: Utilização de sistemas de distribuição de feixe personalizados juntamente com cabeças de corte que têm a capacidade de controlar as capacidades de reflexão dos metais não ferrosos.
Otimização dinâmica de parâmetros para qualidade consistente
- Protocolos específicos de liga: Desenvolvimento de métodos individuais de modelagem de pulso para cada liga exclusiva devido a problemas que surgem da condutividade térmica.
- Resultado: Fornecimento de um corte limpo e livre de rebarbas por meio de saída de energia consistente devido ao laser de alta velocidade corte.
Resultado quantificável e conformidade específica do setor
- Verificação documentada: Fornecimento de documentação detalhada após o processo de produção que inclui a medição de rugosidade superficial (Ra).
- Foco na aplicação: Nosso foco na integridade da superfície contribui significativamente para nossos serviços de corte OEM de precisão para atender aos requisitos de validação dos segmentos de eletrônica de potência e da indústria aeroespacial.
Resolvemos o principal desafio do corte de metais refletivos implantando sistemas protegidos e protocolos dinâmicos de corte a laser pulsado, proporcionando resultados confiáveis e de alta integridade. Isso posiciona nossos serviços de corte a laser personalizados como uma solução tecnicamente robusta, fornecendo acabamentos de corte a laser limpo e qualidade documentada essenciais para componentes de alto valor. Nossa metodologia corte a laser sem contato controlada garante resultados determinísticos para fabricação avançada.
Por que a otimização de custos com redução de plasma é a melhor estratégia para componentes estruturais de grande escala?
Em peças estruturais de grande escala, como vigas e bases, quando a precisão é menos importante que a robustez, a otimização de custos de corte a plasma é de longe a abordagem mais vantajosa. Este artigo examina maneiras pelas quais a escolha cuidadosa do processo e o uso de corte aninhado podem resultar na minimização do desperdício e no menor custo possível por peça. Esta discussão sobre processos de corte aborda especificamente o mercado da indústria pesada, em vez de aplicações de corte a laser industrial.
| Aspecto | Capacidade e resultado |
| Tecnologia primária | Corte a laser de alta precisão juntamente com gás nitrogênio de alta pressão resulta em um ambiente livre de oxidação. |
| Gerenciamento térmico | A frequência e o ciclo de trabalho do laser mudam instantaneamente durante o corte a laser de fibra e a HAZ permanece dentro 50µm. |
| Qualidade de corte | Este método garante um corte limpo e sem escória com uma rugosidade superficial (Ra) inferior a 1,6 µm, o que é importante para garantir a formação adequada de vedação e biocompatibilidade. |
| Fidelidade geométrica | A distorção térmica limitada permite a criação de padrões de furos de montagem complexos para serem coaxiais com precisão de posicionamento ±5µm. |
| Garantia do Processo | As modernas tecnologias de corte a laser CNC utilizam técnicas de inspeção em tempo real para garantir 100% controle do processo de geometrias no corte estágio. |
| Impacto regulatório | Como o processo é confiável e preciso, os requisitos de aprovação regulatória são simplificados e as auditorias da FDA serão mais rápidas. |
Plasma cutting cost optimization is a highly precise engineering solution for the issue faced by the customer when it comes to the management of large-budget projects. The matter of optimum material usage by means of nesting and fast plasma cutting makes the justification of the chosen technology quite precise from an engineering point of view, without any costly precision tube laser cutting.
Figure 4: Laser cutting vs plasma cutting services produce precise edges on thick carbon steel for heavy vehicle frames.
How Do OEM Metal Cutting Services From LS Manufacturing Ensure 100 Percent Material Traceability?
For industries like aerospace and nuclear power, a lack of full material traceability is one of the main compliance and liability risks. This paper describes how we have set up an interlocked process chain for our OEM metal cutting services to ensure that there is full traceability from start to finish. Here are the concrete steps by which we translate a compliance issue into a distinct competitive advantage for us:
Verification at Point of Entry: Positive Material Identification (PMI)
All incoming materials must be tested for PMI using the Spectrometer system before acceptance. The test determines the alloy type and its chemical composition, compared to the mill certificate. It is the first digital proof in the life cycle of each component to ensure material integrity and lay the groundwork for precise part manufacturing.
In-Process Data Logging and Binding
The critical parameters of the process are automatically recorded during manufacturing. In case of multi-axis laser cutting for complex parts, the relevant information is collected through dynamic laser cutting systems, linking the batch numbers to the information on cutting power, speed, and gases used.
Comprehensive Certification and Documentation Delivery
The ultimate step in this process is the generation of an exhaustive Material Test Report 3.1b and FAI report that includes complete dimensional data. This document set is the very foundation of our quality assurance protocol and constitutes the official paperwork required for the audit process of the client. This is essential for the approval of mission-critical laser cutting for precision parts.
In terms of the traceability protocol employed in our company, the core issue that needs to be addressed is the fear of non-compliance audit due to a lack of manufacturing documentation. The problem is tackled by incorporating the real material information together with the manufacturing information into the documentation for each component made. This means that we will have sufficient documentation for the certification of each piece made by the certified laser cutting process.
Why Is Laser Cutting For Precision Parts The Key To Accelerating Your Product Time To Market?
It should also be noted that the time involved in carrying out the longest phase is that of iteration of the prototype component. Thus, laser cutting for precision parts without requiring any tooling is an absolute necessity in order to enable quicker iterations, which would ultimately lead to fast product development. Below are described some of the ways in which high precision laser cutting as well as engineering assistance can have a huge effect on development cycle times:
Eliminating Tooling with Digital Prototyping
- Rapid Turnaround: Use advanced laser cutting to create "soft tools" that allow development of digital prototypes in 48 hours.
- Client Benefit: Rapid prototyping allows tests to be carried out regarding fit, form, and function in less than one week before the end of the project.
Design for Manufacturing (DFM) to Ensure First-Pass Success
- Proactive Intervention: Checking design features and suggesting changes such as replacing welding with direct laser cutting.
- Measurable Outcome: Such an improvement, coupled with laser-cutting precision, increases first-assembly success rate to 99.8% without any need for rework and downtime.
Integrated Service for Seamless Progression
- Unified Workflow: Providing an integrated service from CAD file all the way to final part manufacturing with processes such as cutting, bending, and finishing.
- Efficiency Driver: Such a holistic approach eliminates the communication issues associated with coordinating multiple contractors, which is one of the major sources of LS Manufacturing efficiency.
The issue of delays due to unavailability of prototyping and assembly processes is solved by tool-free manufacturing and proactive design for manufacturability. This integrated process of high-efficiency laser cutting guarantees that our design is transformed into a validated part seamlessly, thus becoming the ideal risk management strategy and first mover advantage.
Case Study: LS Manufacturing Aerospace Titanium Structural Joint Precision Custom Solution
This is an example of the innovative process solution that helped LS Manufacturing overcome the critical challenge faced while manufacturing an expensive aerospace component. We used our custom laser cutting technique to overcome the limitations of regular thermal cutting methods and transformed the production limitation into a production benchmark for quality:
Desafio do cliente
One of the OEMs of international aircraft faced difficulties manufacturing custom Ti-6Al-4V reinforcements. The brackets were getting subjected to thermal oxidation and cracks up to 0.8 mm in depth using plasma cutting processes. Fatigue testing showed that such components could not function beyond 60% of their useful lifespan. This made it necessary to develop a high-stability laser cutting process.
Solução de fabricação LS
The shift occurred towards the ultra-precise laser cutting technique utilizing a highly powerful laser accompanied by the highly purified argon gas as assist gas. The critical innovation involved in this approach was a special cryogenic cooling work table, which aimed to extract the heat from the part itself. Alongside a specialized DFM-oriented feed rate strategy, this controlled laser cutting technique helped to eliminate the Heat Affected Zone (HAZ) to below 0.05mm.
Resultados e valor
The re-engineered brackets successfully passed through 1,000,000 cycles of fatigue loading test without showing any signs of micrometrical cracks, thus verifying the calculated lifecycle of the parts. This successful outcome of the reliable laser cutting ensured that our customer could resume operations in their production facility two weeks ahead of the rescheduled date. Additionally, the high-quality cuts resulted in the absence of oxide layers and did not require any subsequent cleaning procedures, saving 15% off the cost per unit.
This project is an example of our unique ability at LS Manufacturing to utilize process knowledge in solving difficult manufacturing problems. By providing both the component and the technology, we were able to remove risks from a key path forward, reduce costs, and create a new performance standard. That's what technical authority looks like at LS Manufacturing.
For assemblies where micron-level drift is not an option, our laser cutting service delivers verified consistency. Contact us to discuss your volume and tolerance requirements.

Perguntas frequentes
1. Why choose LS Manufacturing for my precision OEM cutting services?
In addition to providing ±0.05mm tolerances, we ensure that our products come with pre-DFM analysis and total material traceability, thus making sure that your precision components are perfectly compatible during assembly from day one.
2. What is the main factor in a laser cutting vs. plasma cutting cost comparison for thin metals?
Laser cutting for metal sheets that are thinner than 6mm proves to be more than five times faster than plasma cutting. Additionally, it ensures a better edge quality of the part cut out, thus making the cost per unit piece more affordable.
3. How do you achieve cost optimization for plasma cutting in heavy-duty projects?
We utilize intelligent nesting algorithms to boost material utilization rates to over 90%, and we pair this with automated material handling systems to reduce the labor cost allocation per hour of operation.
4. Can LS Manufacturing provide high-precision laser cutting for complex aerospace alloys?
Yes, we have customized parameter sets for titanium alloys and superalloys made from nickel. This helps us achieve proper HAZ control and retain the mechanical characteristics of the material.
5. How quickly can I receive an accurate quotation for my custom laser cutting services?
Please send us your STEP or DXF files; our engineers will provide you with a precise quote within 12 hours.
6. Does LS Manufacturing provide secondary services following metal cutting?
LS Manufacturing provides a complete solution that involves fine deburring, surface passivation, CNC tapping, and anodizing of the metal components.
7. Why is laser cutting for precision parts superior to waterjet cutting for thin aluminum?
Laser cutting involves no mechanical cutting forces; therefore, when processing extremely thin and deformation-prone aluminum sheets, it maintains superior flatness tolerances (±0.1mm/m) while offering higher operational efficiency.
8. How do you handle material price fluctuations within your long-term OEM cutting services?
We lock in base material prices through direct procurement agreements with major steel mills. Furthermore, within our quotations, we utilize transparent market-index-linked formulas to share the risk with our clients, thereby ensuring a stable and reliable long-term supply.
Resumo
In precision manufacturing, choosing between laser and plasma cutting is a strategic decision involving material mechanics, tolerances, and total cost. LS Manufacturing delivers true cost advantages through digital HAZ control, nesting algorithms that maximize material use, and proactive DFM analysis that eliminates rework risk. Whether you’re prototyping or scaling to mass production, partnering with LS Manufacturing injects predictable profitability into your supply chain.
Stop worrying about persistently high rework rates or delayed price quotes. Your precision designs deserve to be realized with micron-level manufacturing accuracy. Click the "Get Instant Manufacturing Quote" button below right now to upload your design drawings. LS Manufacturing laser cutting team of senior engineers stands ready to provide you with a complimentary, personalized process comparison report, helping you secure the most competitive direct-from-manufacturer solution within just 24 hours.
📞Tel: +86 185 6675 9667
📧Email: info@lsrpf.com
🌐Website: https://lsrpf.com/
Isenção de responsabilidade
The contents of this page are for informational purposes only. LS Manufacturing services There are no representations or warranties, express or implied, as to the accuracy, completeness or validity of the information. Não se deve inferir que um fornecedor ou fabricante terceiro fornecerá parâmetros de desempenho, tolerâncias geométricas, características específicas de projeto, qualidade e tipo de material ou mão de obra através da rede LS Manufacturing. It's the buyer's responsibility. Require parts quotation Identify specific requirements for these sections.Please contact us for more information.
Equipe de fabricação da LS
LS Manufacturing é uma empresa líder do setor. Concentre-se em soluções de fabricação personalizadas. We have over 20 years of experience with over 5,000 customers, and we focus on high precision CNC machining, Sheet metal manufacturing, 3D printing, Injection molding. Metal stamping,and other one-stop manufacturing services.
Our factory is equipped with over 100 state-of-the-art 5-axis machining centers, ISO 9001:2015 certified. Fornecemos soluções de fabricação rápidas, eficientes e de alta qualidade para clientes em mais de 150 países ao redor do mundo. Quer se trate de produção em pequeno volume ou personalização em grande escala, podemos atender às suas necessidades com a entrega mais rápida em 24 horas. escolha LS Fabricação. This means selection efficiency, quality and professionalism.
To learn more, visit our website:www.lsrpf.com.


| Parâmetro | Estratégia de otimização e resultado mensurável |
| Seleção do processo primário | Aplicando corte a plasma de alta definição em uma operação secundária (tolerância ±1 mm), reduzindo assim os custos do processo em até 40% em relação a corte a laser automatizado. |
| Utilização de material | Utilizando um software de agrupamento que otimiza a utilização do material, garantindo assim que o uso do material permaneça acima de 90% em operações de corte de chapas grandes. |
| Eficiência Operacional | Parallel cutting through the application of multi-torch automated plasma cutting technology results in the possibility of doing several identical pieces at the same time and saving time spent on working with one unit per piece. |
| Economic Model | It is possible to build an economic model through the efficient pricing structure that provides volume discounts, offering significant savings per piece. |
| Integrated Service Scope | We offer this service as an integrated part of our comprehensive scope of OEM metal cutting services that combine plasma cutting with other techniques like 3D laser cutting in order to provide various other services. |
