 Italiano



I servizi di stampaggio metalli partono dalla ricerca tranciatura vs punzonatura vs perforazione, ma il vero dilemma è selezionare servizi che garantiscano l'assenza di scarti o problemi di assemblaggio dovuti a tranciatura inefficace. Il problema principale qui dipende dall'incapacità dei fornitori generici di utilizzare la tecnologia digitale da taglio a frattura e di trovare un percorso di tranciatura ottimizzato che consenta la post-elaborazione senza costi aggiuntivi.
In LS Manufacturing, risolviamo questo problema utilizzando il servocontrollo a circuito chiuso e la revisione DFM digitale per eseguire ottimizzazione dei costi di stampaggio dei metalli, ottenendo il perfetto equilibrio tra il posizionamento dei fori e l'efficacia della tranciatura in correlazione con la post-elaborazione per garantire che non si verifichino costi aggiuntivi. Ciò sarà descritto nella nostra ulteriore analisi tecnica sull'efficienza di questi processi nel 2026. I tuoi preventivi di ricerca e sviluppo rimarranno sicuramente competitivi.
Tranciatura VS punzonatura VS piercing: guida all'ottimizzazione dei costi di stampaggio
Risolvi il problema della selezione del processo per ottimizzare il costo delle tue parti metalliche stampate OEM. La nostra esperienza nella tranciatura, punzonatura e perforazione garantisce un utilizzo efficace dei materiali, prestazioni ottimali degli utensili e componenti finiti di alta qualità. Il risultato include costi ridotti per pezzo, riduzione degli scarti e parti conformi alle specifiche che non richiedono lavoro aggiuntivo. Ti aiuteremo a trovare il giusto equilibrio tra un investimento iniziale in attrezzature e ulteriori risparmi sulla produzione.
Perché fidarsi di questa guida? Esperienza pratica da parte di esperti di produzione LS
Non mancano articoli sullo stampaggio dei metalli sul web; tuttavia, perché leggere specificamente il nostro? Siamo professionisti, non ricercatori: operiamo quotidianamente nel nostro negozio. Nel nostro negozio, ogni singola scelta, che si tratti di tranciatura, punzonatura o perforazione, influirà in modo significativo sul risultato, portando al fallimento e a costi aggiuntivi oppure al successo e al risparmio.
Prendiamo sul serio il nostro lavoro, riunendo i rigorosi requisiti della Society of Manufacturing Engineers (PMI) e le specifiche stabilite da SAE International. Questo sistema pragmatico, che abbiamo affinato nel corso della produzione di grandi volumi di parti, è il modo in cui otteniamo una vera ottimizzazione dei costi nello stampaggio dei metalli, raggiungendo il delicato equilibrio tra spazio libero dello stampo, utilizzo del materiale e operazioni successive per proteggere il vostro investimento.
Tutto in questo elenco è stato forgiato nel crogiolo dell'officina, dall'esame delle zone di taglio alla messa a punto delle presse. Offriamo questa conoscenza distillata per assicurarti che tu possa specificare il tuo processo con sicurezza, garantendo che le parti soddisfino le tue esigenze, siano affidabili e possano essere prodotte in modo efficace.
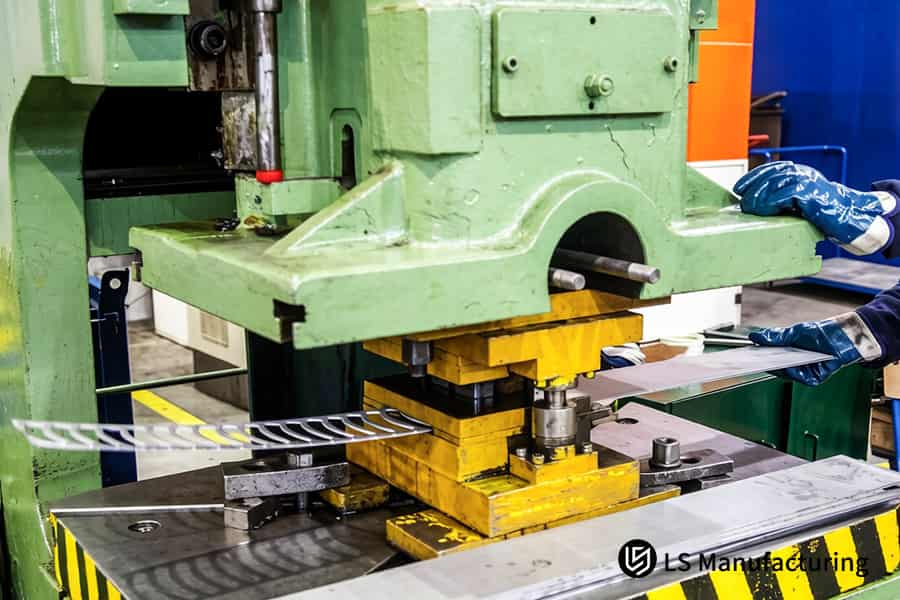
Figura 1: il punzone perforante crea fori puliti nella striscia di rame per i terminali elettrici.
Perché LS Manufacturing è la scelta principale per i servizi di stampaggio di precisione dei metalli nel 2026?
LS Manufacturing stabilisce il nuovo standard per i servizi di stampaggio di precisione dei metalli affrontando il problema universale dello spostamento dimensionale nei componenti multiforo. La nostra soluzione unica, che presenta una combinazione di gruppi di servopresse ad alto tonnellaggio e tecnologia di visione integrata, attacca la causa dell'errore fin dall'inizio. Di conseguenza, forniamo parti che si adattano agli assiemi senza alcun problema, risparmiando significativamente sui costi dei nostri clienti:
Controllo sincronizzato dei gruppi di servopresse ad alto tonnellaggio
Le nostre linee di stampaggio metalli ad alta velocità che vanno tra 200T e 2500T lavorano insieme come un sistema integrato, piuttosto che come singole macchine. Il controller adatta continuamente la corsa del pistone di ogni pressa in base ai dati di feedback, eliminando le variazioni dovute alle armoniche e costituisce la base per la coerenza.
Rilevamento nello stampo per la correzione istantanea della deviazione
Ciò significa che i nostri sensori termici e di microspostamento sono integrati direttamente nello stampo di stampaggio. In ogni ciclo, il nostro sistema esegue un'analisi automatica dello stampaggio dei metalli a microprecisione confrontando le parti stampate con i loro prototipi virtuali. Qualsiasi rilevamento di un movimento verso le tolleranze farà sì che questo sistema effettui una regolazione di un micron del percorso utensile sulla servopressa prima che abbia luogo il ciclo successivo, mantenendo così la stabilità CPK.
Ottimizzazione basata sui dati per la stabilità predittiva dei processi
Ogni regolazione e misurazione del sensore contribuisce alla creazione di un modello di processo esclusivo che prevede la velocità con cui gli strumenti si consumano e quanto si espandono a causa del calore. Utilizzando queste informazioni in anticipo, LS Manufacturing è in grado di mantenere sempre un CPK superiore a 1,67, trasformando i suoi servizi di stampaggio di precisione dei metalli in un processo prevedibile.
Quella che segue è una guida di un processo strutturato che va oltre la descrizione delle apparecchiature per includere aspetti di rilevamento, controllo e previsione. L'unicità del nostro processo sta nel fornire il ciclo verificabile del processo di stampaggio dei metalli, che affronterà il problema dell'accumulo di errori nella produzione ad alti volumi. Ci assicuriamo che attraverso soluzioni di stampaggio di precisione dei metalli, tutte le parti funzionino perfettamente e non sorgano costi aggiuntivi.
In che modo una decisione strategica di tranciatura VS punzonatura VS perforazione può ottimizzare il costo del componente OEM?
La scelta del giusto processo di stampaggio - tranciatura, punzonatura o perforazione - è una decisione vitale e costosa che deve essere presa durante la fase di progettazione. Gli errori comporteranno un’ingegneria eccessiva, sprechi di materiale e operazioni non necessarie. Con la nostra innovativa guida ai costi dello stampaggio dei metalli, ti presenteremo un approccio analitico e quantificabile per prendere la decisione migliore, in base alle circostanze specifiche e ai requisiti di progettazione. Mostreremo come risparmiare denaro con un'adeguata analisi costo-valore in fase di progettazione.
| Processo | Funzione principale | fattore di costo primario | Migliore applicazione OEM |
| Occlusione | Forma il profilo esterno della parte dalla lamiera. | Tasso di rendimento e nidificazione. | Produzione in grandi volumi di parti piatte come staffe e contatti. |
| Perforazione | Crea fori o ritagli nella parte. | Complessità e numero di colpi per tratto. | Soddisfare requisiti aggiuntivi per il montaggio di fori su una parte sagomata. |
| Piercing | Crea fori rimuovendo materiale senza sfridi. | Resistenza all'usura dell'utensile e controllo delle bave. | Sono ammessi piccoli fori di ventilazione o fori di lubrificazione con piccole sbavature. |
| La nostra strategia integrata | Combinazione di operazioni in fustelle progressive. | Bilanciamento tra costi degli utensili per stampaggio metalli e tempo di lavorazione per pezzo. | Elevata varietà e volumi elevati di parti assemblate che utilizzano caratteristiche diverse. |
| Risultato: costo per pezzo ottimizzato | L'utilizzo ottimale dei materiali con il minor numero di operazioni secondarie. | Realizzare un prodotto conveniente con un approccio integrato. | Produzione di parti economiche adatte all'automazione dell'assemblaggio. |
| Risultato: scalabilità della produzione | Produzione efficiente di pezzi in volumi fino a milioni di parti. | Continua convenienza della produzione indipendentemente dal volume. | Disponibilità di parti per la produzione Just-In-Time. |
Questo documento fornisce un quadro deterministico per i servizi OEM di stampaggio metalli, trasformando la decisione tranciatura vs punzonatura vs piercing in un calcolo strategico dei costi. Ad esempio, integrando i processi in una matrice progressiva per un taglio di spessore di precisione il costo unitario è ridotto del 22%. La nostra analisi costo-valore, basata su una guida ai costi di stampaggio dei metalli brevettata, fornisce ai clienti gli strumenti per ridurre al minimo il costo totale sin dalla fase di progettazione. Scopri la decisione ottimale di tranciatura, punzonatura o perforazione con il nostro sistema proprietario di rapporto costo-valore e l'analisi degli esperti. Contattaci ora per trasformare il tuo progetto in risparmi documentati.
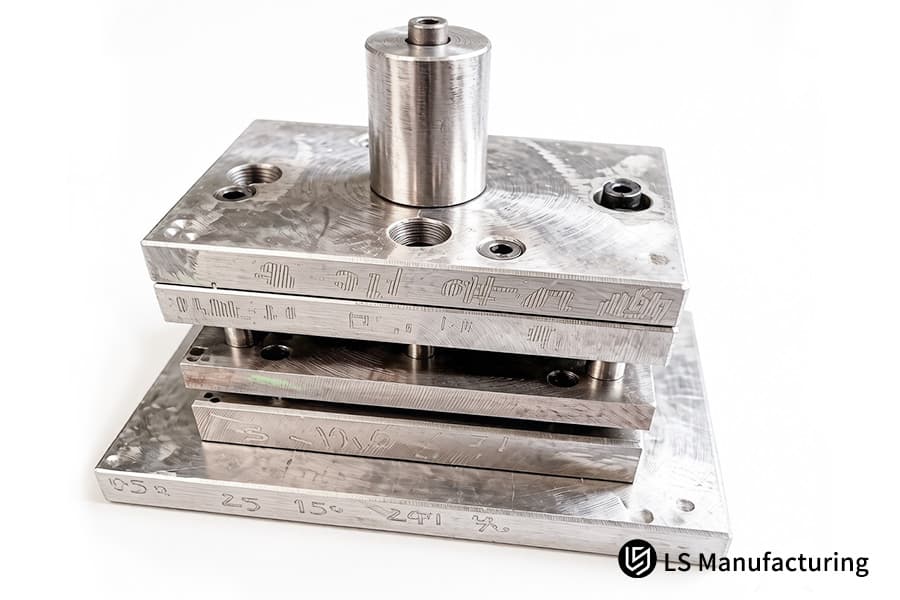
Figura 2: Stampi progressivi stampano l'acciaio inossidabile 303 negli alloggiamenti sigillati delle custodie dei sensori automobilistici.
Perché gli ingegneri dovrebbero dare priorità all'ottimizzazione dei costi nello stampaggio dei metalli per componenti elettronici a pareti sottili?
Quando si tratta di involucri o schermi metallici sottili, la deformazione dopo lo stampaggio influirà negativamente sull'assemblaggio automatizzato a montaggio superficiale a causa di problemi di disallineamento. Di seguito viene spiegata la nostra strategia su come realizziamo in modo efficace il controllo della deformazione nel nostro servizio di stampaggio di precisione dei metalli che consente la produzione di parti piatte stampate come specifica tecnica primaria. Raggiungiamo questo obiettivo ottimizzando la meccanica del taglio per creare componenti piatti adatti all'assemblaggio SMT:
Ottimizzazione di precisione del gioco: il fondamento della qualità di taglio
- Intervallo mirato: ottimizziamo il rapporto tra gioco del punzone e della matrice per il 5-8% dello spessore del materiale, un intervallo cruciale quando si lavora con acciai inossidabili sottili.
- Risultato: Elimina qualsiasi forma di deformazione plastica irregolare e formazione di bave come risultato del processo avanzato di stampaggio dei metalli. non causa di deformazione interna indotta da stress.
Controllo dinamico della forza del premilamiera per la gestione del flusso dei materiali
- Metodo: Applicazione di un premilamiera azionato da servomotore con regolazione della pressione specifica per zona.
- Funzione: applica la pressione per controllare il flusso del materiale durante il processo complesso di stampaggio di metalli sottili e previene le rughe e garantisce un disegno uniforme del metallo, mantenendo la parte piatta.
Attenuazione dello stress nello stampo attraverso il taglio sequenziale
- Strategia: ritardare l'applicazione delle forze di taglio sulla parte metallica sottile scaglionando il funzionamento dei punzoni.
- Vantaggio: Ciò garantirà che le stress di taglionon vengano applicate immediatamente alla parte sottile, il che è una considerazione importante per ottenere stampaggio di metalli in grandi volumi.
Simulazione predittiva per la calibrazione proattiva del processo
- Strumento: utilizzo dell'analisi degli elementi finiti (FEA) per modellare il flusso del metallo, lo stress e la sua distribuzione e il ritorno elastico previsto prima della fabbricazione dello strumento.
- Risultato: Ciò garantirà una regolazione proattiva del design dello stampo, in modo tale che il primo pezzo esca all'interno dell'intervallo di tolleranza di planarità di ±0,02 mm per garantire un affidabile stampaggio dei metalli con ottimizzazione dei costi senza tentativi ed errori.
Le parti intrinsecamente piatte vengono ottenute tramite il controllo predittivo della meccanica di taglio che prevede gioco, forza e sequenza ottimali. Questo risolve il problema della compatibilità della linea SMT e garantisce parti piatte dalla pressa alla catena di montaggio, e questa è la forma definitiva di stampaggio di metalli. Il nostro metodo di controllo della deformazione è il punto di riferimento dei servizi di stampaggio di precisione dei metalli per parti a parete sottile.
Che cosa definisce il vantaggio tecnico dei servizi personalizzati di stampaggio dei metalli nell'ottenere uno sfondamento senza sbavature?
Il problema più grande nelle operazioni di sfondamento di precisione è l'eliminazione di bave e micro-fessure, in particolare nei materiali temprati, poiché influiscono sull'integrità e sulle prestazioni dei componenti dopo la lavorazione. In questo documento descriviamo la soluzione ingegneristica per la lavorazione senza bave che offriamo, che affronta sia i problemi della deriva termica che della qualità dei bordi al fine di fornire parti convalidate per usi vitali tramite i nostri servizi personalizzati di stampaggio dei metalli:
Geometria del tagliente e trattamento superficiale ottimizzati
Progettiamo i nostri punzoni con un esclusivo trattamento dei bordi e finiture superficiali super dure e lisce come il rivestimento in carbonio simile al diamante (DLC). Il risultato è un taglio uniforme e continuo del materiale superiore a 45 HRC, evitando così lo strappo del materiale che causa bave e micro-fessure sotto la superficie, necessarie per lo stampaggio di metalli ad altissima precisione di parti critiche.
Tecnologia di compensazione termica attiva
Il piercing ad alta frequenza produce un riscaldamento locale che porta all'espansione termica della matrice e alla deriva del diametro del foro. Il sensore termico integrato nello stampo fa parte del nostro sistema che invia feedback al controller della pressa, che regola la posizione della corsa del punzone di micron in base alla variazione di temperatura per mantenere la precisione delle dimensioni del foro, una caratteristica essenziale del nostro stampaggio di metalli ad alta precisione processo.
Monitoraggio in corso e manutenzione adattiva degli strumenti
Oltre alla regolazione iniziale, ci avvaliamo di sonde di emissione acustica per tracciare il rumore di taglio di ogni passata. Una discrepanza nella segnatura prevista viene segnalata come potenziale usura del tagliente prima ancora che si siano formate le bave. Ciò consente la pianificazione predittiva della microlucidatura dei bordi, garantendo così una lavorazione senza bave continua e un risultato stabile delle nostre soluzioni di stampaggio di metalli temprati a lungo termine.
Verifica dimensionale completa e tracciabilità dei dati
Ogni lotto di produzione viene sottoposto a un'ispezione ottica completamente automatizzata, in cui i dati vengono automaticamente inseriti nei report FAI. Ciò garantisce un'inconfutabile garanzia di qualità e la piena tracciabilità, non solo confermando la lavorazione senza bave, ma creando un ciclo di feedback di miglioramento continuo, in linea con i nostri rigorosi requisiti per i servizi di stampaggio dei metalli sia per applicazioni automobilistiche che mediche.
La nostra superiorità tecnica implica combinare l'ingegneria di progettazione degli strumenti, la gestione termica in tempo reale e la manutenzione predittiva all'interno di un unico sistema a circuito chiuso. Questa tecnica elimina fin dall'inizio sia la creazione di bave che la variazione dimensionale, affrontando il problema fondamentale di ottenere piercing stabili e privi di bave su leghe dure. È l'unico modo per ottenere una garanzia di qualità coerente per quanto riguarda i servizi personalizzati di stampaggio dei metalli.
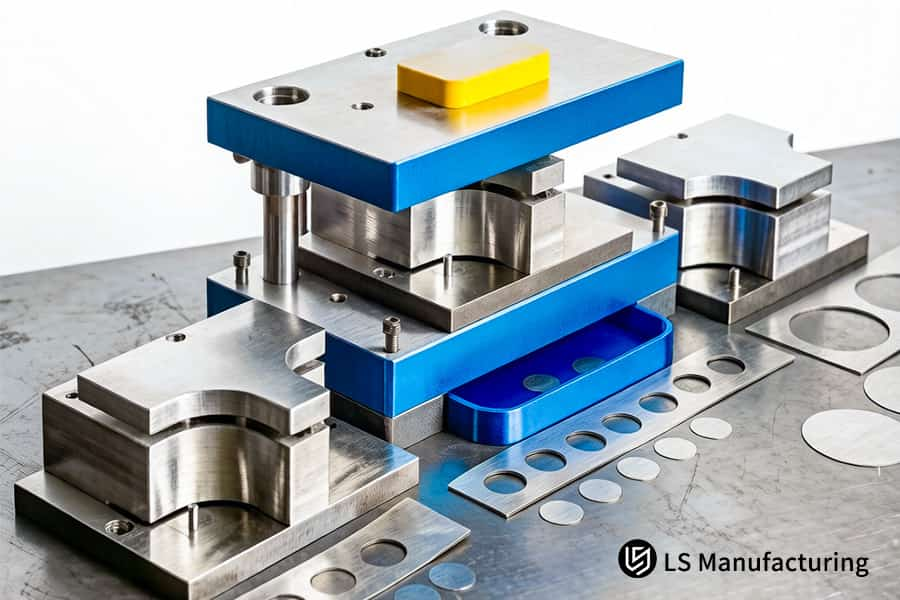
Figura 3: Le presse idrauliche per stampaggio formano piastre di acciaio 1018 in componenti di montaggio del cambio per carichi pesanti.
In che modo il confronto tra tranciatura, punzonatura e perforazione influisce sull'utilizzo dei materiali per le leghe di fascia alta?
Nel caso di materiali pregiati come il rame e l'alluminio utilizzati negli aerei, il costo del materiale costituisce una parte significativa del costo dei componenti. Il design tradizionale dello stampaggio porta a un'efficienza dei materiali pari a circa dal 20% al 30%. Il presente documento evidenzia l'approccio basato sull'ingegneria all'efficienza dei materiali, trasformando così il confronto tranciatura/perforazione tranciatura in qualcosa di più della semplice selezione del processo; si trasforma in un modo efficace per ridurre i costi. Ecco come siamo leader nel fornire servizi personalizzati di stampaggio dei metalli alle vostre esigenze:
Nidificazione algoritmica avanzata per layout ottimale
- Metodo principale: Processo di nidificazione tramite software che esamina la forma del pezzo e la dinamica dell'alimentazione delle strisce.
- Azione specifica: il software ruota automaticamente la parte e restringe la larghezza del nastro (distanza tra le parti) fino a 1,2 volte lo spessore del materiale, che è considerato il punto di riferimento in soluzioni avanzate per lo stampaggio dei metalli.
Integrazione dei processi per ridurre gli scarti intermedi
- Filosofia del design: Tranciatura, punzonatura e perforazione integrati in un unico processo di flusso efficiente.
- Vantaggio principale: Seguendo questo approccio, non sono necessari materiali di scarto aggiuntivi, aumentando quindi direttamente l'efficienza dei materiali e consentendo stampaggio di metalli ad alta efficienza parti.
Implementazione del riutilizzo di Common-Cut e Scrap Bridge
- Tattica tecnica: progettare tagli comuni sulle parti in cui la rete dello scheletro funge da supporto per le parti più piccole al suo interno.
- stampaggio di metalli per il settore automobilistico e processi di produzione in serie.
Modellazione dei costi diretti e preventivo trasparente
- Processo rivolto al cliente: l'esatta percentuale di utilizzo del materiale che otteniamo in base alla nostra simulazione del processo di ottimizzazione del nesting è una componente vitale della nostra analisi dei costi.
- Risultato: I risparmi realizzati grazie al migliore utilizzo dei materiali sono evidenti nel costo unitario.
Passare da una strategia generale di selezione del processo a un processo geometrico basato sulla conoscenza che aiuta a risparmiare sugli sprechi di materie prime. Il nostro vantaggio competitivo risiede nell'algoritmo del processo di ottimizzazione del nesting, insieme a strumenti intelligenti che ci aiutano a ottenere risparmi che alla fine si traducono nei nostri servizi personalizzati di stampaggio dei metalli.
I servizi personalizzati di stampaggio dei metalli possono ridurre la lavorazione secondaria di complessi alloggiamenti medicali?
Acquisire una finitura dei bordi biocompatibili Ra < 0,8μm per le unità abitative è costoso perché richiede operazioni secondarie. Attraverso questo documento, dimostreremo come l'integrazione della tranciatura fine nei nostri servizi personalizzati di stampaggio dei metalli ci consenta di soddisfare gli standard necessari senza eseguire processi aggiuntivi su involucri complessi di grado medico:
| Dimensione | Oscurazione | Perforazione | Piercing |
| Funzione primaria | Taglia il profilo di un componente in lamiera. | Taglia fori o ritagli all'interno del contorno di una parte. | Fori e ritagli vengono creati per consentire il flusso d'aria o fornire punti di fissaggio. |
| Fattore di costo chiave | Efficacia nell'utilizzo del materiale nella striscia; scarto generato. | Longevità dello strumento; livello di precisione richiesto. | Durata del trapano ad alta velocità; possibilità di sbavature. |
| Tolleranza e qualità dei bordi | Controlla il profilo del componente finale; la finitura dei bordi è importante. | La precisione delle dimensioni interne del componente e dei suoi fori. | La tolleranza del diametro del foro e la sbavatura devono essere piccole. |
| Impatto sull'assemblaggio | Ha un effetto immediato sul processo di assemblaggio del componente finale. | Funge come metodo per garantire il corretto allineamento delle parti al foro. | Il flusso d'aria o il peso del componente ne risentiranno. |
| Percorso di ottimizzazione DFM | Ottimizzazione del Nesting e progettazione di fustelle progressive. | Co-localizzazione di varie operazioni in un unico passaggio. | Utilizzo del monitoraggio interno per operazioni complesse di stampaggio di metalli. |
The above assessment highlights that the effective implementation of fine blanking technology is a proven and predictable engineering approach. It addresses the crucial problem of obtaining a verified biocompatibility surface finish in one validated process. Incorporating this process within our precision metal stamping services enables us to deliver a fully managed and auditable manufacturing process that avoids additional processing costs.
Why Is A Comprehensive Metal Stamping Cost Guide Vital For Long Term Supply Chain Stability?
Choosing a vendor only based on the unit price ignores the major long-term issues such as unexpected downtime and sudden increases in price, which affect the stability of manufacturing operations. Hence, the true metal stamping cost guide needs to be based on the Total Cost of Ownership (TCO), considering factors that go beyond the quotation stage. The following describes how we use our systems to ensure that every component is built to guarantee reliability and transparency in costs and availability of parts:
Guaranteed Tooling Lifecycle Through Engineered Durability
We design and build tooling with a verified minimum lifespan of 1 million cycles, using premium tool steels and specialized surface coatings. This contrasts with the sub-100k-cycle life typical of low-cost OEM metal stamping services, which leads to unplanned tool failure, production stoppages, and hidden surcharges. Our guaranteed lifecycle provides a foundation for predictable long-run machining costs and schedules, directly mitigating financial and operational risk.
Full Material Traceability from Mill to Part
Our method begins with PMI spectroscopy testing of all incoming coils, thereby generating a material certificate in a digitized format. This ensures there is no failure because of hidden defects arising from use of undocumented or non-conforming materials that lead to poor quality of parts. Chain of custody is an essential feature when it comes to high-integrity metal stamping and forms a fundamental basis in supplier selection and quality assessment.
End-to-End Digital Process Monitoring for Predictive Action
Proprietary software tracks all parameters of pressing such as tonnage, feed, and temperature with relation to the unique part serial number. As a result, there is no longer need for post-event investigations as everything can be monitored instantly and addressed immediately, making the manufacturing process an entirely transparent one. This kind of traceability is essential for modern risk mitigation and prevents small problems from becoming big ones.
Corrosion Performance Validation as a Standard Deliverable
Long-term part reliability comes not from promises but through hard evidence. Randomly selected parts from each production batch are put through a standardized salt spray test that lasts 480 hours (ASTM B117) – accompanied by a certificate attesting to the results of said test. Such preemptive testing ensures that your parts will remain risk-free at the point of use and is a mandatory requirement for our mission-critical metal stamping parts.
The approach of our methodology changes the nature of the metal stamping cost guide by eliminating the principal cause of variability in the supply chain. This is achieved through the provision of tooling that is guaranteed to last, and through full digital traceability and performance verification. This transforms supplier selection from a price-based decision into a strategic partnership for risk mitigation and ensures stable, predictable production.
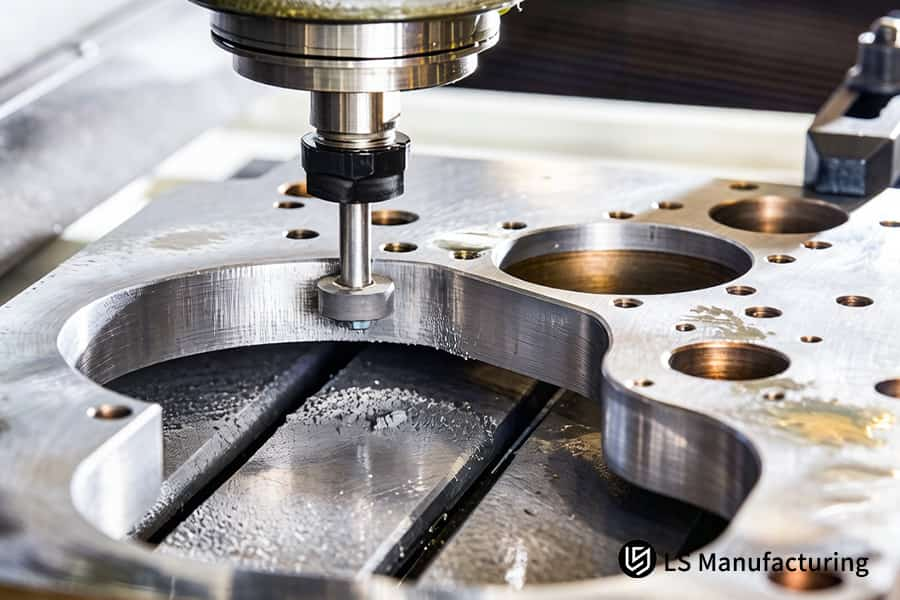
Figure 4: A punch presses through steel coil to blank out a complete flat washer for automotive assembly.
Case Study: LS Manufacturing Automotive Structural Component Precision Custom Solution
A Tier-1 global supplier experienced defects and increased costs with their 1200MPa boron steel door beam reinforcement. The current manufacturing method was causing micro-cracks and low material yield. LS Manufacturing was able to address this challenge with an innovative approach, illustrating how our custom metal stamping services can offer more value than OEM metal stamping services:
Client Challenge
The part, an essential door beam structure fabricated from 1200 MPa boron steel, failed 10G vibration tests due to micro-cracking on the edges of the pierced holes. In the incumbent supplier's method, blanking followed by piercing caused stress concentration issues that resulted in greater than 5% product defects. Combined with the low material yield ratio of 65%, the part became more expensive by 30% than the target cost, risking the schedule of SOP and feasibility of high-strength metal stamping.
LS Manufacturing Solution
To address the issue, our first step was running simulations through the digital twin model to study the flow of stress. Our approach involved switching the sequence from blank-to-pierce to pierce-to-fine blank in a three-station progressive die. Doing so enabled us to ensure stress relaxation inside-out during trimming. We incorporated a vacuum chip evacuation process in the design to avoid recast layers, and we managed the punch clearance within 7% of material thickness.
Results and Value
The new procedure removed any micro-cracks, and all samples successfully passed the 10G vibration durability test. The material yield rate reached 86%, thus reducing the material cost burden. As the second reaming step was removed, the product price was decreased by 25%. The customer's standard operating procedure was shortened by three weeks, and LS Manufacturing was selected as the only supplier for the series of this structural metal stamping component.
LS Manufacturing uses physics-based process redesign to tackle difficult failure modes, instead of relying on small improvements. Here's what makes us different; we offer you an engineered solution for your complex problems, all the way from inception to verified manufacturing – providing precision-stamping solutions and secure supply chains that characterize a good partnership, compared to our competitors' OEM metal stamping services.
Eliminate micro-cracks and ensure 10G vibration durability for your safety-critical stampings. Submit your design for a proven progressive die solution and quote.
Domande frequenti
1. Why choose LS Manufacturing for my OEM metal stamping service needs?
Our company, with more than 20 years' experience in precision stamping processes, is ISO-certified and always strives to maintain tolerances as precise as ±0.01mm, while also keeping costs low.
2. What is the primary difference in cost optimization for large-volume metal stamping orders?
We make use of fully automated nesting technology, enabling us to increase material yield up to 85%. In addition, we have fast die change systems that help lower hourly labor costs.
3. How quickly can I receive a quote for precision metal stamping services?
Simply upload your STEP file, and we will send you a precise quote—including a detailed cost analysis—within 12 to 24 hours.
4. Can LS Manufacturing handle both blanking and punching operations for high-strength stainless steel?
We have an available 2,500 tons of high tonnage stamping line designed for precise cutting of high strength stainless steel plates measuring up to 12mm thick, ensuring cut edge perpendicularity meeting industrial standard.
5. Does LS Manufacturing provide material traceability for custom metal stamping services?
With each production run, we deliver 3.1b material certification and complete digital production record so that our customers can carry out their own site audit or remote material traceability process anytime.
6. Why are precision metal stamping services more cost-effective than laser cutting for high-volume production?
Metal stamping process is capable of producing up to 120 pieces per minute. Though the cost of tooling is relatively higher, in manufacturing runs of over 10,000 pieces, the cost allocated to each piece stamped is just 15%-30% of the cost of laser cutting.
7. Can you help optimize my part design to meet specific blanking, punching, and piercing requirements?
Our senior engineers conduct a free Design for Manufacturability (DFM) analysis as part of the quotation stage. With the use of process reduction and design optimization, we may assist you in saving up to 20% on your raw materials costs.
8. What certifications does LS Manufacturing hold as a global manufacturer?
LS Manufacturing possesses ISO 9001, IATF 16949, and ISO 13485 certifications. Our manufacturing processes conform entirely to EU RoHS directives and FDA regulations applicable to essential elements.
Riepilogo
When it comes to precision metal fabrication, opting for blanking, punching, or piercing demonstrates great appreciation for material physics. In the case of LS Manufacturing, we translate intricate shearing processes into measurable advantages using technological monitoring, value chain cost assessment, and DFM analysis. Collaborate with a reliable stamping service provider who not only recognizes but respects industry standards, material science, and multi-step procedures.
Don't let inconsistent blanking quality slow down your final assembly process any longer. Your precision OEM designs deserve to be realized with physical perfection. Click the "Instant Quote" button below right now to upload your design drawings (STEP/PDF). LS Manufacturing’s senior metal stamping application engineers are standing by to provide you with a complimentary, personalized "Process Selection Report and DFM Review," helping you secure a highly competitive, direct-from-manufacturer quote within just 24 hours.
📞Tel: +86 185 6675 9667
📧Email: info@lsrpf.com
🌐Website: https://lsrpf.com/
Esonero di responsabilità
The contents of this page are for informational purposes only. LS Manufacturing services There are no representations or warranties, express or implied, as to the accuracy, completeness or validity of the information. Non si deve dedurre che un fornitore o produttore di terze parti fornisca parametri prestazionali, tolleranze geometriche, caratteristiche di progettazione specifiche, qualità e tipo di materiale o lavorazione attraverso la rete di LS Manufacturing. It's the buyer's responsibility. Require parts quotation Identify specific requirements for these sections.Please contact us for more information.
Team di produzione LS
LS Manufacturing è un'azienda leader del settore. Focus su soluzioni di produzione personalizzate. We have over 20 years of experience with over 5,000 customers, and we focus on high precision CNC machining, Sheet metal manufacturing, 3D printing, Injection molding. Metal stamping,and other one-stop manufacturing services.
Our factory is equipped with over 100 state-of-the-art 5-axis machining centers, ISO 9001:2015 certified. Forniamo soluzioni di produzione veloci, efficienti e di alta qualità a clienti in più di 150 paesi in tutto il mondo. Che si tratti di produzione in piccoli volumi o di personalizzazione su larga scala, possiamo soddisfare le vostre esigenze con la consegna più rapida entro 24 ore. scegli LS Manufacturing. This means selection efficiency, quality and professionalism.
To learn more, visit our website:www.lsrpf.com.
| Comparison Dimension | Integrated Precision Fine Blanking Process | Conventional Stamping with Secondary Finishing |
| Core Methodology | Blanks simultaneously cut and compressed using a three-stroke press fitted with a V-ring indenter. | Blanks and punches first, then deburred and polished in a secondary process. |
| Achievable Surface Finish | Produces a completely sheared and burnished cut with a surface finish of Ra 0.6-0.8 µm utilizing the die itself. | Creates a fractured edge with burrs that require secondary finishing to produce a similar surface finish. |
| Process Consistency & Control | Produces a surface finish that is a constant machine-controlled value, thereby ensuring perfect uniformity from piece to piece. | Finish quality relies on the skill of the operator or secondary process. |
| Impact on Part Integrity | Creates compressive stresses in the part near the cut that increase fatigue resistance to be acceptable for implant-grade metal stamping. | Over-polishing, dimensional changes, and risk of contamination. |
| Validation & Compliance | The process can be validated and controlled, providing direct proof during audits for medical grade compliance. | Requires separate validation of secondary process. |
| Total Cost & Lead Time Impact | Reduces subsequent processing stages, cutting cost per piece by 15-30% and accelerating production in cleanroom metal stamping operations. | Creates added cost, effort, and machinery investment in final processing operations. |
